
Vi bukker plader af stål, rustfrit stål, aluminium og galvaniseret stål på en 7-akset AMADA kantpresse. Send en DXF- eller STEP-fil for at få et tilbud og en bekræftelse af, at emnet kan produceres.

Hos ANBI-TECH har vi CNC-bukket plader i vores hal i Olkusz siden 2008. Vores AMADA HFE-M2-5012 EVO kantpresse håndterer emner med en længde op til 1000 mm og pladetykkelser op til 8 mm. Vores speciale er præcise små og mellemstore komponenter, ikke emner i store dimensioner.
Vi arbejder for brancher, der kræver dimensionsmæssig repeterbarhed: bilindustrien, elektronik, maskinbyggeri, energisektoren og fødevareindustrien. Prototyper udfører vi først og fremmest til projekter, der fører til serieproduktion. Kvalitetskontrollen gennemfører vi i overensstemmelse med ISO 9001:2015, og måleprotokollen udarbejder vi efter aftale om dokumentationens omfang.
Tilbuddet udarbejder vi på grundlag af en DXF-tegning eller en STEP-model. For emner, der kombinerer bukning med CNC-drejning og CNC-fræsning, gennemfører vi hele produktionsforløbet i én hal – uden koordinering mellem underleverandører.
I vores hal i Olkusz arbejder en AMADA HFE-M2-5012 EVO kantpresse – en 7-akset CNC-maskine med ECO-Inventer-funktion:
Bukketillæg og korrektion for tilbagefjedring fastlægger vi i programmet for det konkrete materiale, tykkelse, radius og geometri. Styringen udfører de programmerede positioner, mens operatøren kontrollerer resultatet og foretager de nødvendige korrektioner.
Vi bukker 5 materialegrupper med tilpassede bearbejdningsparametre:
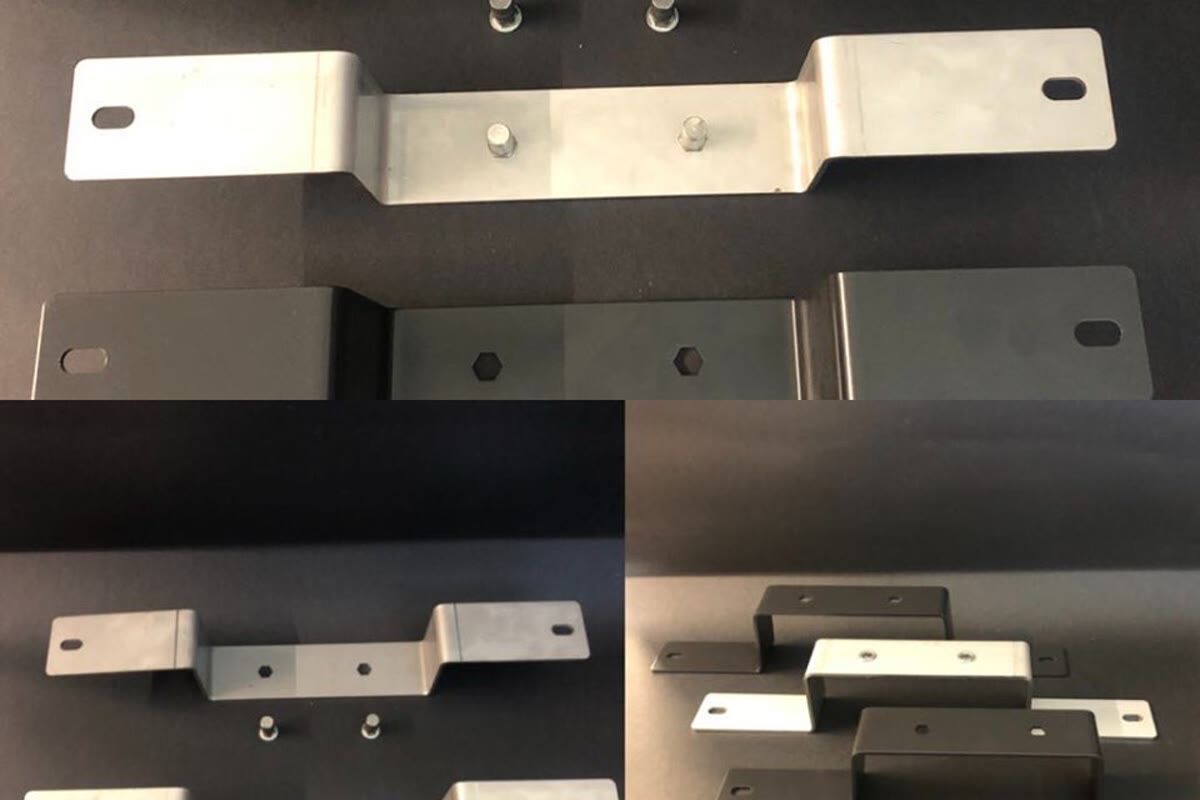
Bilindustri – monteringsbeslag til komponenter, kabinetter til køretøjselektronik, konstruktionsplader til prototypekarrosserier og sensorbeslag. Tolerancer fastlægger vi ud fra den tekniske tegning, PPAP efter ønske.
Elektronik og automation – kabinetter til styretavler, chassis til måleudstyr, frontpaneler, monteringsplader til printkort og kabelafskærmninger. Materialer: galvaniseret stål, rustfrit stål og aluminium.
Maskinbygning – afskærmninger til bevægelige dele (i overensstemmelse med EN ISO 14120), motorkabinetter, servicedæksler, kanaler til føring af medier og konstruktionsplader til rammer. Materiale: S235JR / S355J2 op til 8 mm.
Industrielt udstyr – kabinetter til pakkemaskiner, paneler til produktionslinjer, sikkerhedsafskærmninger og huse til kontrol- og måleapparatur. Vi kombinerer dette med CNC-drejning af monteringsbøsninger og CNC-fræsning af præcisionshuller.
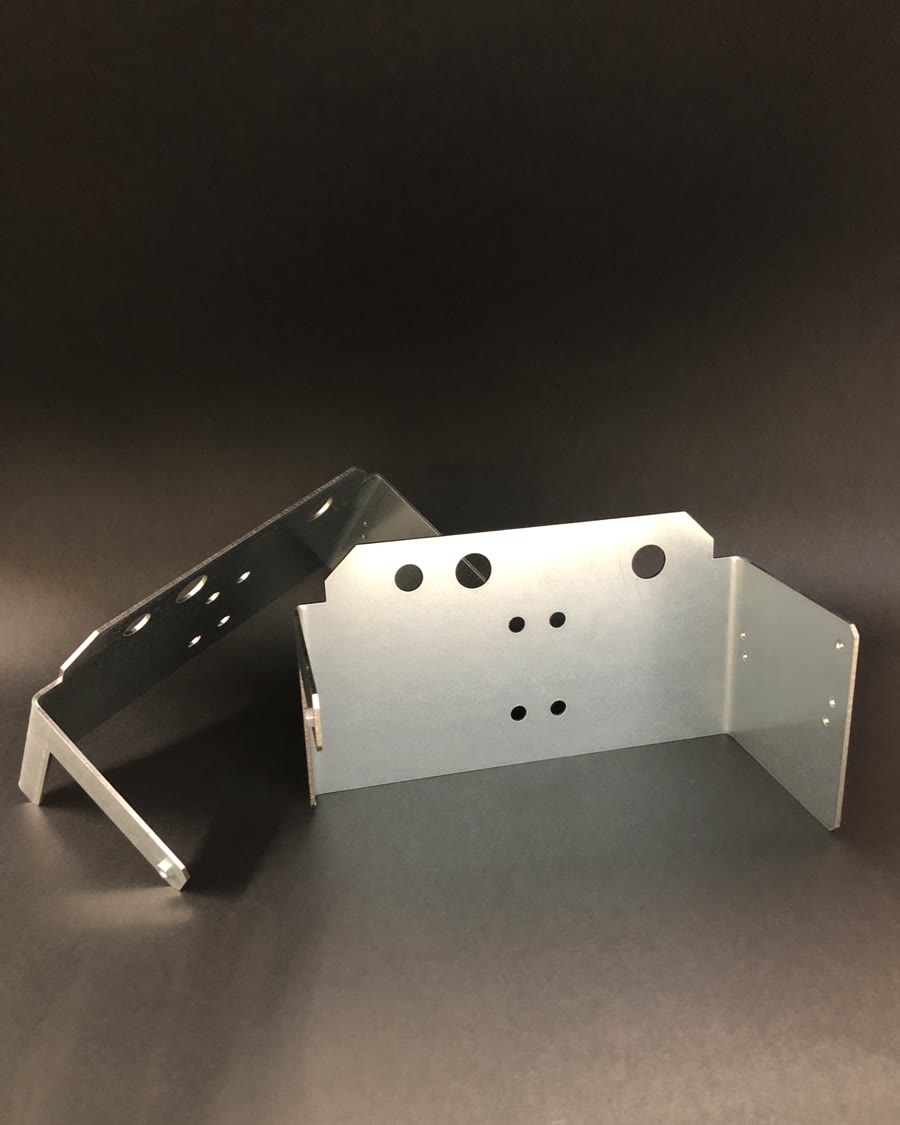
De ovenfor beskrevne anvendelser suppleres af to branchegrupper:
En del af emnerne fremstilles i en blandet proces: udskæring af konturen, fræsning af monteringshuller og bukning til de endelige mål. Hele processen gennemfører vi i én hal i Olkusz.
Se vores projekterAMADA HFE-M2-5012 EVO kantpressen har kørt i vores hal siden 2019. Det er en 7-akset maskine med en pressekraft på 50 tons, bukkelængde op til 1000 mm og pladetykkelse op til 8 mm, med det energibesparende ECO-Inventer-system. Måleprotokollen stiller vi til rådighed for kunden på anmodning.
Se vores maskinpark
Værktøj og opspænding – stempel og matrice vælger vi efter pladens materialekvalitet, tykkelse og den krævede bukkeradius. Matricens bredde er afgørende for bukkekraften, den indvendige radius og emnets udfoldning.
Procesoptimering – bukkerækkefølgen planlægger vi, når programmet forberedes, sammen med valget af værktøj. Ved serieproduktion gemmer vi programmerne i biblioteket – efterfølgende partier starter med kalibrering i stedet for programmering fra bunden.
Kvalitetskontrol – omfanget af FAI, dimensionskontrol og måleprotokoller aftaler vi for den enkelte ordre. Produktionen kører efter kvalitetsledelsessystemet ISO 9001:2015.
Send en DXF-tegning eller STEP-model – vi beregner materiale, tid på kantpressen og enhedspris. Vi kontrollerer, om konstruktionen kan fremstilles på vores kantpresse, og rådgiver om, hvordan den kan optimeres til bukning.
Vi fremstiller prototyper primært til projekter, der fører til serieproduktion. Vi arbejder efter ISO 9001:2015, og omfanget af måleprotokollen og fuldstændighedsdokumentationen aftaler vi for den enkelte ordre. Adresse: Olewin 50A, 32-300 Olkusz (Małopolska-regionen, Polen).
Se også CNC-skæring og CNC-fræsning.
CNC-bukning er formning af plade på en kantpresse, hvor stemplet (det øverste værktøj) presser pladen ned i matricen (det nederste værktøj) under en præcist styret vinkel. Den numeriske styring håndterer stemplets position, baganslaget (backgauge) og rækkefølgen af de enkelte bukninger – operatøren forbereder programmet, og maskinen holder vinklen på de efterfølgende emner inden for den aftalte tolerance.
Processen adskiller sig fra skæring eller fræsning ved, at materialet ikke fjernes – det omformes. Pladen forbliver i ét stykke, og langs bukkelinjen opstår en kant med kontrolleret indvendig radius og præcis vinkel.
Kantpressen i ANBI-TECHs maskinpark har syv styrede akser, som understøtter positioneringen af bjælken og anslagene. Systemet gør det lettere at indstille bukkelinje, højde og anslagsposition nøjagtigt ved enkle, asymmetriske og flerfoldigt bukkede emner.
Styringen indstiller automatisk de programmerede aksepositioner, mens operatøren håndterer, vender og repositionerer emnet mellem de enkelte bukninger og kontrollerer procesresultatet.
Efter at trykket er ophævet, vender ethvert materiale delvist tilbage til sin tidligere geometri. Dette fænomen kaldes tilbagefjedring (springback). Værdien afhænger af materialet, pladetykkelsen og bukkeradius.
Den anden parameter – buktillæg (bend allowance) – er den udfoldede pladelængde, der kræves, for at emnet efter bukning har de projekterede udvendige mål. Det skyldes, at pladens neutrale zone ikke ligger præcis midt i tykkelsen.
Buktillæg og korrektion for tilbagefjedring fastlægges af procesteknikeren i programmet ud fra materialekvalitet og tykkelse, radius samt resultatet af en prøvebukning. Styringen udfører de programmerede positioner, og operatøren verificerer resultatet og foretager de nødvendige korrektioner.
Bukkeradius afhænger af materialets formbarhed. Jo mindre formbart materialet er (hårdere stål, legering med høj styrke), desto større er den minimale radius, der kræves for at undgå revner på træksiden. Standardværdier for de hyppigst bukkede materialer (r = indvendig radius, t = pladetykkelse):
Den maksimalt angivne pladetykkelse er 8 mm. Den reelle mulighed afhænger af materiale, geometri, bukkelængde og den påkrævede operation.
| Materiale | Typiske kvaliteter | Min. bukkeradius |
|---|---|---|
| Konstruktionsstål (kulstofstål) | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Austenitisk rustfrit stål | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Aluminium | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Galvaniseret plade | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Kobber / messing | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
Ved emner, der kræver en mindre radius (f.eks. r < 0,5 × t ved rustfrit stål), er bukning med skarpere radius mulig, men risikoen for revner på træksiden stiger. I sådanne tilfælde kræver vi en forudgående teknologisk konsultation og fremstilling af et prøveemne.
Der findes ikke én bukketolerance, som gælder for ethvert emne. Nøjagtigheden af vinkel og benlængde afhænger af pladens materialekvalitet og tykkelse, matricens bredde, længden af den bukkede kant samt afstanden fra kanten til bukningen. Derfor fastlægger vi tolerancen for den konkrete tegning og ikke som én værdi for alle ordrer.
Sådan forbereder du en forespørgsel: den største tidsbesparelse opnås ved på tegningen at angive, hvilke mål der er kritiske, og hvilken vinkelafvigelse der er acceptabel. Ved emner med en snæver vinkel eller med bukning tæt på kanten udfører vi en prøvebukning og justerer programmet, inden serien sættes i gang.
De to teknologier forveksles ofte, men de giver forskellige resultater:
I praksis: et emne med 4-6 bukninger i forskellige vinkler og snæver måltolerance – kantpresse. Et fladt kabinet på 600×400 mm med fire omløbende kanter – bukkemaskine.
De fleste emner, som vi bukker, gennemgår først andre processer på vores fabrik:
Når hele forløbet gennemføres på én fabrik, forkortes produktionscyklussen, og koordinering mellem flere underleverandører bortfalder. Hvert trin følger den samme kontroldokumentation og er omfattet af ISO 9001:2015-systemet.
Priser for bukning fastsættes efter en af tre modeller:
Enhedsomkostningen i serier påvirkes af: pladetype og tykkelse, antal bukninger, omstillingstid (valg af stempel og matrice), antal stykker samt krav til målkontrol. Vi udarbejder et individuelt tilbud på hver ordre på grundlag af en DXF/STEP-tegning.
Udfoldningens længde beregnes ud fra bend allowance (bukketillæg). Den enkleste formel for en vinkel på 90° er:
L = A + B + BA, hvor A og B er længderne af de to ben (målt til den indvendige kant), og BA er bend allowance.
Bend allowance afhænger af pladens tykkelse (t), den indvendige radius (R) og K-faktoren (typisk 0,33-0,5):
BA = (π/180) × vinkel × (R + K × t)
I praksis fastsætter vi bukketillægget i programmet for det konkrete materiale, tykkelse, radius og geometri. Hvis kunden sender en udfoldning fra sit eget CAD-program, kontrollerer vi den, inden bearbejdningen påbegyndes, og gør opmærksom på eventuelle afvigelser.
Det er to forskellige måder at beregne pladens udfoldning på. Valget afhænger af, om konstruktøren måler emnerne fra ydersiden eller indersiden.
Begge fører til samme udfoldede længde, men kræver, at målsætningskonventionen i CAD aftales på forhånd. Når vi modtager en DXF-fil, spørger vi altid kunden, hvilken standard der er anvendt.
Ja, vi bukker galvaniseret plade, men resultatet afhænger af pladens kvalitet og tykkelse, belægningens type og tilstand, bukkeradius, valseretning og det valgte værktøj.
Vi vurderer risikoen for revner eller mærker i belægningen for det konkrete emne. Om nødvendigt udfører vi en prøve og aftaler yderligere kantbeskyttelse efter bukning.
Vores værktøjspark omfatter:
Valget af stempel og matrice til det konkrete emne fastlægger vi under udarbejdelsen af programmet, sammen med bukkerækkefølgen.
Ja, men de kræver geometrisk verifikation. Risikoen for deformation af hullet afhænger af dets diameter, afstanden til bukkelinjen, radius, pladens kvalitet og tykkelse samt valseretningen.
Før laserskæring eller fræsning af huller verificerer vi afstandene i det udfoldede emne ud fra DXF- eller STEP-filen. Hvis geometrien er på grænsen, foreslår vi at flytte hullet eller udføre det efter bukning, afhængigt af den krævede positionsnøjagtighed.
Leveringstiden afhænger af tre faktorer: antal stykker, materialets tilgængelighed på lager og produktionskøen på dagen for ordremodtagelsen.
Ved hasteordrer aftaler vi prioritet i produktionen – leveringstiden angiver vi altid konkret sammen med tilbuddet, ikke som et skøn.
Til bilindustrien tilbyder vi et udvidet dokumentationsomfang, som fastlægges ved forespørgslen:
Vi arbejder efter ISO 9001:2015. Vi har ikke IATF 16949-certificering og håndterer ikke tier-1-leverancer til OEM’er, der kræver denne certificering. Kvalitets- og dokumentationskrav til automotive-projekter aftaler vi individuelt.
Den mindste bukkeradius (r) afhænger af materialets duktilitet og tykkelsen (t). Jo mindre duktilt materialet er, desto større er den mindste radius.
For emner med mindre radius end standard udfører vi en prøvebukning – vi dokumenterer eventuelle revner inden den fulde serie.
På en kantpresse presser stemplet pladen ned i matricen, og sådan opstår bukningen. Ved fribukning er der luft mellem stempel og matrice, og vinklen afhænger af, hvor dybt stemplet går ned, så man kan opnå forskellige vinkler med ét og samme værktøj. Ved bukning med opspænding (bundpresning) fylder pladen matricen helt uden luft, og stempel og matrice skal passe nøjagtigt sammen, derfor kræver hver vinkel sit eget sæt værktøj.
Vi offentliggør de referencer, vi har modtaget, samt anmeldelser fra virksomhedsprofilen på Google Maps. Vi citerer dem ordret, uden rettelser.
Jeg kan med fuld overbevisning anbefale Anbi-Tech som en solid og professionel partner inden for mekanisk bearbejdning og fremstilling af dele til medicinalindustrien. Det er den tredje virksomhed, hvor jeg har fornøjelsen af at samarbejde med Anbi-Tech, og hver gang forløber samarbejdet på højeste niveau.
Medicinalbranchen er usædvanligt krævende – det er ikke kun præcisionen i udførelsen, der tæller, men også overholdelse af leveringstider, materialernes kvalitet og en fuld forståelse af kundens behov. Anbi-Tech har gentagne gange bevist, at virksomheden fungerer fremragende i dette miljø. Firmaet har blandt andet fremstillet formatdele, reservedele, fyldenåle, transportsnegle, komponenter til dosering af pulver og væsker samt mange andre produktionskomponenter til os.
Kvaliteten af emnerne fortjener særlig anerkendelse – både i syrefast stål 316L og 304 og i plast såsom POM, polyurethan og polycarbonat. Komponenterne er fremstillet meget solidt, med stor nøjagtighed og omhu for detaljen, hvilket er af afgørende betydning i vores branche.
Anbi-Tech har mange gange bogstaveligt talt “reddet os” i nødsituationer, hvor tid, hurtig reaktion og en fleksibel tilgang til kunden var afgørende. En stor styrke ved virksomheden er den moderne maskinpark, som gør det muligt at gennemføre selv meget krævende projekter med den højeste udførelseskvalitet.
Lige så vigtige er menneskene – virksomhedens personale udviser altid fuldt engagement, samarbejdsvilje og teknisk support. Man mærker en enorm erfaring, professionalisme og en partnerskabsorienteret tilgang til kunden.
I medicinalbranchen er “papirerne”, altså certifikaterne, også vigtige, og de er aldrig blevet draget i tvivl under audits, hverken kundeaudits eller myndighedsaudits (f.eks. GIF).
Jeg anbefaler på det varmeste et samarbejde med Anbi-Tech til alle virksomheder, der søger en gennemprøvet, pålidelig og kvalitetsbevidst teknisk partner.
Dariusz Stachowicz, Senior Manager for Vedligehold, Polfa Warszawa S.A.
Meget godt samarbejde med Anbi-Tech om en ny produktionslinje til et aftapningsanlæg. På baggrund af en flaskeprøve og komponenter fra den gamle linje udarbejdede deres ingeniør konstruktion og dokumentation for nye formatdele i SolidWorks. Anbi-Tech fremstillede derefter bl.a. transportsnekker, stjernehjul, medbringere, flaskeorientatorer, flaskevendere og fremføringskomponenter.
Et stort plus for den helhedsorienterede tilgang – fra analyse og konstruktion til fremstilling af færdige komponenter. Man mærker stor teknisk erfaring, præcision og evnen til at løse specielle opgaver. Kan varmt anbefales.
Bartłomiej Ć, specialist, ORLEN
Vi samarbejder med Anbi-Tech om fremstilling af dele og tekniske komponenter til vores projekter. Vi værdsætter dem især for udførelseskvaliteten, overholdelse af leveringstider og en meget god kommunikation. Ved specielle opgaver kan de rådgive og finde en løsning i stedet for blot at fremstille et emne efter tegning. En solid partner, der varmt kan anbefales.
Marek P., produktionschef, Triccor
En solid virksomhed med enorm erfaring! De fremstiller emner i stål, aluminium og specialplast som POM og PTFE. Hver ydelse – uanset om det er drejning, fræsning eller CNC-skæring – udføres perfekt og med omhu for de mindste detaljer. God kommunikation, faglig rådgivning og altid levering til tiden. Jeg anbefaler dem helhjertet til alle, der har brug for pålidelige komponenter.
Damian Lab
Send en PDF- eller DXF-tegning eller en STEP-model med mål, så vi kan give et tilbud. Angiv materiale, antal stk. og kvalitetskrav. Et foto af emnet uden mål gør det ikke muligt at udarbejde et pålideligt tilbud.
Hvis projektet omfatter flere operationer, aftaler vi omfanget af bearbejdning, kontrol, montage og de processer, der udføres hos vores partnere.

Tlf.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
VAT-ID: PL6372190715

anbi@anbi-tech.pl