
Wir biegen Stahl-, Edelstahl-, Aluminium- und verzinkte Bleche auf einer 7-achsigen Abkantpresse von AMADA. Senden Sie uns eine DXF- oder STEP-Datei, um ein Angebot und eine Bestätigung der Machbarkeit zu erhalten.

Bei ANBI-TECH biegen wir seit 2008 Bleche CNC-gesteuert in unserer Halle in Olkusz. Unsere Abkantpresse AMADA HFE-M2-5012 EVO bearbeitet Teile mit einer Länge bis 1000 mm und Bleche mit einer Dicke bis 8 mm. Wir sind auf kleine und mittlere Präzisionsbauteile spezialisiert, nicht auf Großbauteile.
Wir arbeiten für Branchen, in denen Maßwiederholbarkeit entscheidend ist: Automobilindustrie, Elektronik, Maschinenbau, Energiewirtschaft und Lebensmittelindustrie. Prototypen fertigen wir vor allem für Projekte, die in eine Serienproduktion übergehen sollen. Die Qualitätskontrolle erfolgt nach ISO 9001:2015. Ein Messprotokoll erstellen wir nach Abstimmung des Dokumentationsumfangs.
Das Angebot erstellen wir anhand einer DXF-Zeichnung oder eines STEP-Modells. Bei Teilen, die Biegen mit CNC-Drehen und CNC-Fräsen verbinden, realisieren wir die gesamte Produktionskette in einer Halle – ohne Abstimmung zwischen Unterauftragnehmern.
In unserer Halle in Olkusz arbeitet die Abkantpresse AMADA HFE-M2-5012 EVO, eine 7-achsige CNC-Maschine mit ECO-Inventer-Funktion:
Biegezugabe und Rückfederungskorrektur legen wir im Programm für den jeweiligen Werkstoff, die Dicke, den Radius und die Geometrie fest. Die Steuerung fährt die programmierten Positionen an, während der Bediener das Ergebnis kontrolliert und notwendige Korrekturen vornimmt.
Wir biegen 5 Werkstoffgruppen mit abgestimmten Bearbeitungsparametern:
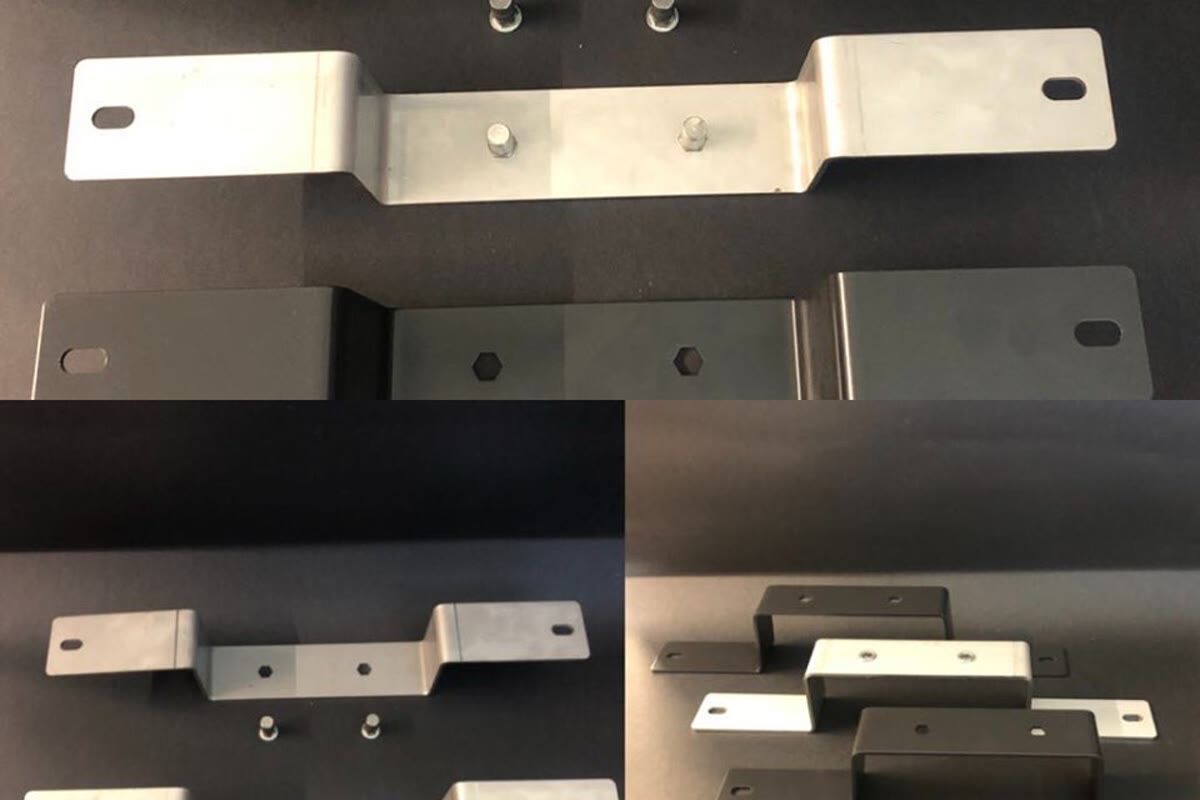
Automobilindustrie – Montagehalterungen für Komponenten, Gehäuse für Bordelektronik, Konstruktionsbleche für Prototypenkarosserien, Sensorhalterungen. Toleranzen legen wir anhand der Zeichnung fest, PPAP auf Wunsch.
Elektronik und Automatisierungstechnik – Gehäuse für Schaltschränke, Chassis für Messgeräte, Frontplatten, PCB-Montagebleche, Kabelabdeckungen. Werkstoffe: verzinkter Stahl, Edelstahl und Aluminium.
Maschinenbau – Schutzeinrichtungen für bewegliche Teile (gemäß EN ISO 14120), Motorgehäuse, Wartungsabdeckungen, Medienführungskanäle, Konstruktionsbleche für Rahmen. Werkstoff: S235JR / S355J2 bis 8 mm.
Industrieanlagen – Gehäuse für Verpackungsmaschinen, Paneele für Produktionslinien, Sicherheitsabdeckungen, Gehäuse für Mess- und Kontrollgeräte. Wir kombinieren dies mit dem CNC-Drehen von Montagebuchsen und dem CNC-Fräsen von Präzisionsbohrungen.
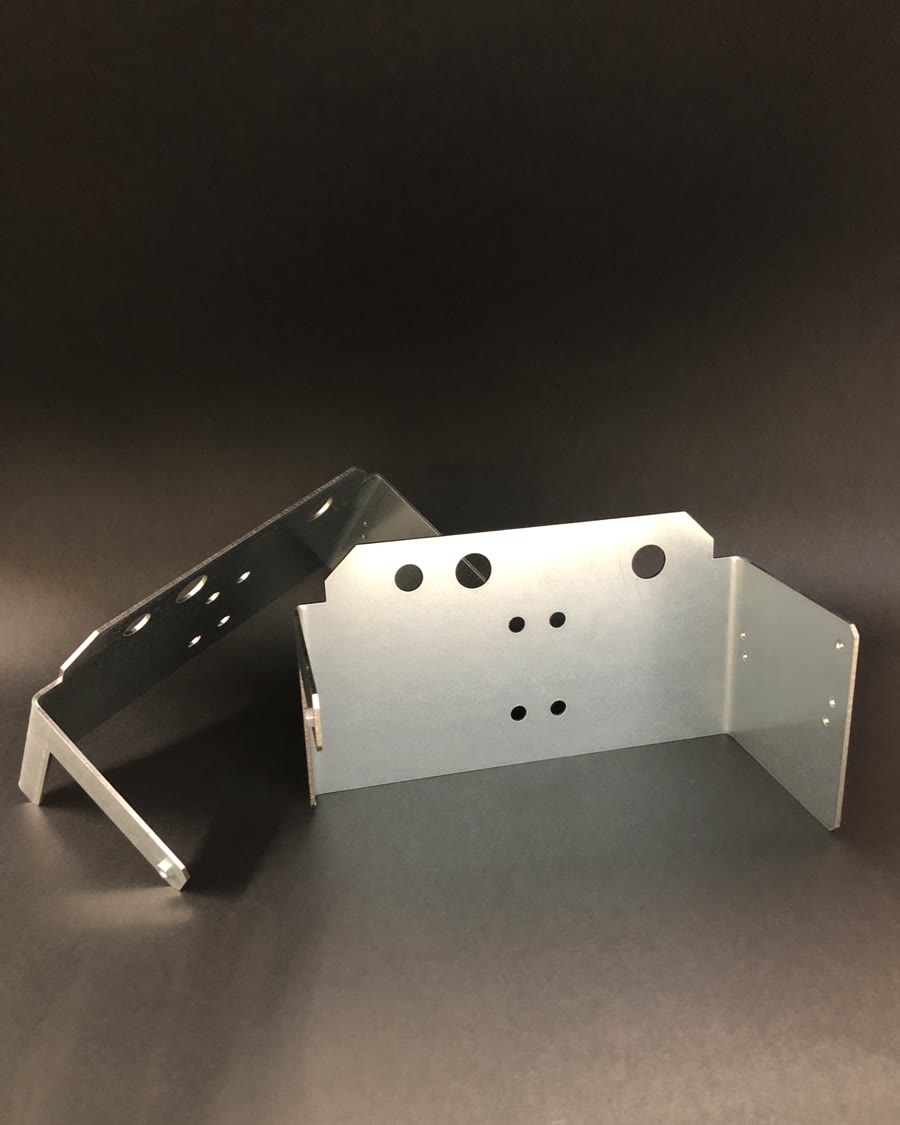
Die oben beschriebenen Anwendungen werden durch zwei Branchengruppen ergänzt:
Ein Teil der Bauteile entsteht in einem kombinierten Zyklus: Ausschneiden der Kontur, Fräsen der Montagebohrungen und Biegen auf Endmaß. Den gesamten Zyklus führen wir in einer Halle in Olkusz aus.
Referenzprojekte ansehenDie Abkantpresse AMADA HFE-M2-5012 EVO ist seit 2019 in unserer Halle im Einsatz. Die siebenachsige Maschine verfügt über eine Presskraft von 50 Tonnen, eine Biegelänge bis 1000 mm und verarbeitet Bleche bis 8 mm Dicke. Sie ist mit dem energiesparenden ECO-Inventer-System ausgestattet. Auf Wunsch stellen wir dem Kunden das Messprotokoll zur Verfügung.
Maschinenpark ansehen
Werkzeuge – Stempel und Matrize stimmen wir auf Blechgüte, Blechdicke und erforderlichen Biegeradius ab. Die Matrizenweite bestimmt Biegekraft, Innenradius und Abwicklung des Bauteils.
Prozessoptimierung – Die Biegereihenfolge planen wir bei der Programmvorbereitung gemeinsam mit der Werkzeugauswahl. Für die Serienproduktion speichern wir die Programme in einer Bibliothek – weitere Chargen beginnen nach der Kalibrierung, ohne von Grund auf neu programmiert zu werden.
Qualitätskontrolle – Den Umfang von FAI, Maßprüfung und Messprotokollen vereinbaren wir für den konkreten Auftrag. Die Produktion erfolgt nach dem Qualitätsmanagementsystem ISO 9001:2015.
Senden Sie uns eine DXF-Zeichnung oder ein STEP-Modell – wir berechnen Material, Pressenzeit und Stückkosten. Wir prüfen, ob sich die Konstruktion auf unserer Presse fertigen lässt, und beraten Sie bei der Optimierung für den Biegeprozess.
Prototypen fertigen wir vor allem für Projekte, die in eine Serienproduktion übergehen. Wir arbeiten nach ISO 9001:2015; den Umfang des Maßprüfprotokolls und der Vollständigkeitsdokumentation stimmen wir auf den konkreten Auftrag ab. Adresse: Olewin 50A, 32-300 Olkusz (Małopolska).
Siehe auch CNC-Schneiden und CNC-Fräsen.
CNC-Biegen ist das Umformen von Blech auf einer Abkantpresse, bei dem der Stempel, also das Oberwerkzeug, das Blech in die Matrize, das Unterwerkzeug, drückt. Der Winkel wird dabei präzise gesteuert. Die CNC-Steuerung regelt die Position des Stempels, des Hinteranschlags (Backgauge) und die Reihenfolge der Biegungen. Der Bediener erstellt das Programm, während die Maschine den Winkel der aufeinanderfolgenden Teile innerhalb der vereinbarten Toleranz hält.
Das Verfahren unterscheidet sich vom Schneiden oder Fräsen dadurch, dass kein Werkstoff abgetragen, sondern das Blech umgeformt wird. Es bleibt in einem Stück, und entlang der Biegelinie entsteht eine Kante mit kontrolliertem Innenradius und präzisem Winkel.
Die Abkantpresse im Maschinenpark von ANBI-TECH verfügt über sieben gesteuerte Achsen, die die Positionierung des Pressbalkens und der Anschläge unterstützen. Das System erleichtert die genaue Einstellung von Biegelinie, Höhe und Position der Anschläge bei einfachen, asymmetrischen und mehrfach gebogenen Teilen.
Die Steuerung fährt die programmierten Achspositionen automatisch an. Der Bediener handhabt, dreht und positioniert das Werkstück zwischen den einzelnen Biegungen neu und kontrolliert das Prozessergebnis.
Nach dem Entlasten kehrt jeder Werkstoff teilweise zu seiner vorherigen Geometrie zurück. Dieses Phänomen wird als Rückfederung (Springback) bezeichnet. Ihr Ausmaß hängt vom Werkstoff, von der Blechdicke und vom Biegeradius ab.
Der zweite Parameter ist die Biegezugabe (Bend Allowance). Sie bezeichnet die Abwicklungslänge des Blechs, die erforderlich ist, damit das gebogene Teil die vorgesehenen Außenmaße erhält. Dies ergibt sich daraus, dass die neutrale Faser des Blechs nicht genau in der Mitte seiner Dicke liegt.
Biegezugabe und Rückfederungskorrektur legt der Technologe im Programm anhand von Werkstoffsorte und -dicke, Radius und Ergebnis einer Probebiegung fest. Die Steuerung fährt die programmierten Positionen an, während der Bediener das Ergebnis prüft und erforderliche Korrekturen vornimmt.
Der Biegeradius hängt von der Duktilität des Werkstoffs ab. Je geringer die Duktilität, etwa bei härterem Stahl oder einer hochfesten Legierung, desto größer muss der Mindestbiegeradius sein, damit auf der Zugseite kein Riss entsteht. Richtwerte für häufig gebogene Werkstoffe (r = Innenradius, t = Blechdicke):
Die maximal angegebene Blechdicke beträgt 8 mm. Die tatsächliche Machbarkeit hängt vom Werkstoff, von der Geometrie, der Biegelänge und dem erforderlichen Arbeitsgang ab.
| Werkstoff | Typische Werkstoffsorten | Mindestbiegeradius |
|---|---|---|
| Kohlenstoffbaustahl | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Austenitischer Edelstahl | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Aluminium | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Verzinktes Blech | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Kupfer / Messing | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
Bei Teilen, die einen kleineren Radius erfordern, etwa r < 0,5×t bei Edelstahl, ist eine Biegung mit geschärftem Radius möglich. Dabei steigt jedoch das Risiko eines Risses auf der Zugseite. In diesem Fall verlangen wir eine vorherige technologische Beratung und die Fertigung eines Probeteils.
Es gibt keine einheitliche Biegetoleranz, die für jedes Teil gilt. Die Genauigkeit von Winkel und Schenkellänge hängt von der Werkstoffsorte und Blechdicke, der Matrizenweite, der Länge der Biegekante und dem Abstand der Biegung von der Kante ab. Deshalb legen wir die Toleranz für die jeweilige Zeichnung fest und nicht als einen Wert für alle Aufträge.
So bereiten Sie eine Anfrage vor: Am meisten Zeit sparen Sie, wenn Sie in der Zeichnung angeben, welche Maße kritisch sind und welche Winkelabweichung zulässig ist. Bei Teilen mit engem Winkel oder einer Biegung nahe der Kante führen wir eine Probebiegung durch und korrigieren das Programm vor dem Serienstart.
Diese beiden Technologien werden häufig verwechselt, liefern jedoch unterschiedliche Ergebnisse:
In der Praxis gilt: Für ein Teil mit 4-6 Biegungen in verschiedenen Winkeln und einer engen Maßtoleranz eignet sich die Abkantpresse. Für ein flaches Gehäuse von 600×400 mm mit vier umlaufenden Kanten eignet sich die Schwenkbiegemaschine.
Die meisten Teile, die wir biegen, durchlaufen zuvor weitere Prozesse in unserem Werk:
Die Ausführung der gesamten Prozesskette in einem Werk verkürzt den Produktionszyklus und erspart die Koordination mehrerer Unterauftragnehmer. Für jede Stufe gilt dieselbe Prüfdokumentation, und alle Stufen unterliegen dem Qualitätsmanagementsystem ISO 9001:2015.
Die Preise für Biegearbeiten werden nach einem von drei Modellen ermittelt:
Den Stückpreis in Serien beeinflussen Blechwerkstoff und -dicke, die Anzahl der Biegungen, die Rüstzeit für die Wahl von Stempel und Matrize, die Stückzahl und der Umfang der Maßprüfung. Wir kalkulieren jeden Auftrag individuell anhand einer DXF-/STEP-Zeichnung.
Die Abwicklungslänge berechnen wir mithilfe der Biegezugabe (Bend Allowance). Die einfachste Formel für einen Winkel von 90° lautet:
L = A + B + BA, wobei A und B die Längen beider Schenkel, gemessen bis zur Innenkante, und BA die Biegezugabe sind.
Die Biegezugabe hängt von der Blechdicke (t), dem Innenradius (R) und dem K-Faktor, üblicherweise 0,33-0,5, ab:
BA = (π/180) × Winkel × (R + K × t)
In der Praxis legen wir die Biegezugabe im Programm für den jeweiligen Werkstoff, die Dicke, den Radius und die Geometrie fest. Liefert der Kunde eine Abwicklung aus seinem eigenen CAD-Programm, prüfen wir sie vor Beginn der Bearbeitung und weisen auf mögliche Abweichungen hin.
Dies sind zwei unterschiedliche Verfahren zur Berechnung der Blechabwicklung. Die Wahl hängt davon ab, ob der Konstrukteur die Teile von der Außen- oder von der Innenseite aus bemaßt.
Beide Verfahren führen zur gleichen Abwicklungslänge, erfordern jedoch eine vorherige Festlegung des Bemaßungssystems im CAD. Beim Empfang einer DXF-Datei fragen wir den Kunden stets, welchen Standard er verwendet hat.
Ja, wir biegen verzinktes Blech. Das Ergebnis hängt jedoch von Werkstoffsorte und Blechdicke, Art und Zustand der Beschichtung, Biegeradius, Walzrichtung und den gewählten Werkzeugen ab.
Das Risiko von Rissen in der Beschichtung oder von Abdrücken bewerten wir für das jeweilige Teil. Bei Bedarf führen wir einen Versuch durch und stimmen einen zusätzlichen Kantenschutz nach dem Biegen ab.
Unser Werkzeugbestand umfasst:
Stempel, Matrize und Biegefolge für das jeweilige Teil legen wir bei der Programmerstellung fest.
Ja, sie erfordern jedoch eine geometrische Prüfung. Das Risiko einer Verformung der Bohrung hängt von ihrem Durchmesser, ihrem Abstand zur Biegelinie, dem Radius, der Werkstoffsorte und Blechdicke sowie der Walzrichtung ab.
Vor dem Laserschneiden oder Fräsen der Bohrungen prüfen wir die Abstände in der Abwicklung anhand der DXF- oder STEP-Datei. Liegt die Geometrie im Grenzbereich, empfehlen wir je nach erforderlicher Positionsgenauigkeit, die Bohrung zu versetzen oder erst nach dem Biegen herzustellen.
Die Lieferzeiten hängen von drei Faktoren ab: Stückzahl, Lagerverfügbarkeit des Werkstoffs und Auslastung der Produktion am Tag der Auftragsannahme.
Bei dringenden Aufträgen stimmen wir die Priorität in der Produktion ab. Den Liefertermin nennen wir immer konkret zusammen mit dem Angebot und nicht als Schätzwert.
Für die Automobilindustrie bieten wir einen erweiterten Dokumentationsumfang an, der bei der Anfrage festgelegt wird:
Wir arbeiten nach dem Qualitätsmanagementsystem ISO 9001:2015. Wir sind nicht nach IATF 16949 zertifiziert und beliefern keine Tier-1-Lieferketten für OEM, die diese Zertifizierung voraussetzen. Die Qualitäts- und Dokumentationsanforderungen für ein Automobilprojekt stimmen wir individuell ab.
Der Mindestbiegeradius (r) hängt von der Duktilität des Werkstoffs und seiner Dicke (t) ab. Je weniger duktil der Werkstoff ist, desto größer ist der Mindestbiegeradius.
Bei Teilen mit einem kleineren als dem üblichen Radius führen wir eine Probebiegung durch und dokumentieren mögliche Risse vor der vollständigen Serienfertigung.
Auf der Abkantpresse drückt der Stempel das Blech in die Matrize und erzeugt so die Biegung. Beim Freibiegen bleibt zwischen Stempel und Matrize ein Freiraum; der Winkel ergibt sich aus der Eintauchtiefe des Stempels, sodass sich mit einem Werkzeug verschiedene Winkel herstellen lassen. Beim Prägebiegen füllt das Blech die Matrize ohne Freiraum aus. Stempel und Matrize müssen exakt zueinander passen, weshalb jeder Winkel einen eigenen Werkzeugsatz erfordert.
Wir veröffentlichen erhaltene Referenzen und Bewertungen aus dem Unternehmensprofil auf Google Maps. Wir zitieren sie wörtlich und ohne Korrekturen.
Mit voller Überzeugung kann ich Anbi-Tech als zuverlässigen und professionellen Partner im Bereich der mechanischen Bearbeitung und der Fertigung von Teilen für die Pharmaindustrie empfehlen. Dies ist bereits das dritte Unternehmen, bei dem ich das Vergnügen habe, mit Anbi-Tech zusammenzuarbeiten, und jedes Mal verläuft die Zusammenarbeit auf höchstem Niveau.
Die Pharmaindustrie ist außerordentlich anspruchsvoll – nicht nur die Präzision der Ausführung zählt, sondern auch Termintreue, Materialqualität und ein vollständiges Verständnis der Kundenbedürfnisse. Anbi-Tech hat mehrfach bewiesen, dass sich das Unternehmen in diesem Umfeld hervorragend zurechtfindet. Das Unternehmen fertigte für uns unter anderem Formatteile, Ersatzteile, Füllnadeln, Förderschnecken, Komponenten zur Dosierung von Pulvern und Flüssigkeiten sowie viele weitere Produktionskomponenten.
Besondere Anerkennung verdient die Qualität der Bauteilausführung – sowohl aus säurebeständigem Edelstahl 316L und 304 als auch aus Kunststoffen wie POM, Polyurethan oder Polycarbonat. Die Komponenten werden sehr solide, mit hoher Präzision und großer Sorgfalt bis ins Detail gefertigt, was in unserer Branche von entscheidender Bedeutung ist.
In Notfällen, in denen Zeit, schnelle Reaktion und ein flexibler Umgang mit dem Kunden zählten, hat Anbi-Tech uns mehrfach buchstäblich „die Haut gerettet“. Ein enormer Vorteil des Unternehmens ist sein moderner Maschinenpark, mit dem selbst sehr anspruchsvolle Projekte bei höchster Ausführungsqualität realisiert werden können.
Ebenso wichtig sind die Menschen – die Mitarbeiter des Unternehmens zeigen stets vollen Einsatz, Kooperationsbereitschaft und technische Unterstützung. Die große Erfahrung, Professionalität und partnerschaftliche Haltung gegenüber dem Kunden sind deutlich zu erkennen.
In der Pharmazie ist auch der „Papierkram“, also die Zertifikate, wichtig. Sie wurden bei Audits nie beanstandet, weder bei Kundenaudits noch bei behördlichen Audits (z. B. GIF).
Ich empfehle die Zusammenarbeit mit Anbi-Tech uneingeschränkt allen Unternehmen, die einen bewährten, zuverlässigen und qualitätsorientierten technischen Partner suchen.
Dariusz Stachowicz, Senior Manager der Instandhaltungsabteilung, Polfa Warszawa S.A.
Sehr gute Zusammenarbeit mit Anbi-Tech bei der Umsetzung einer neuen Produktionslinie für einen Abfüllbetrieb. Anhand eines Flaschenmusters und von Elementen der alten Linie erstellte der Ingenieur des Unternehmens in SolidWorks die Konstruktion und Dokumentation der neuen Formatteile. Anschließend fertigte Anbi-Tech unter anderem Schnecken, Sternräder, Mitnehmer, Ausrichter, Wendevorrichtungen und Zuführelemente.
Ein großes Plus für den ganzheitlichen Ansatz – von der Analyse und Konstruktion bis zur Fertigung der fertigen Komponenten. Große technische Erfahrung, Präzision und die Fähigkeit, ungewöhnliche Probleme zu lösen, sind deutlich erkennbar. Ich empfehle das Unternehmen.
Bartłomiej Ć, Spezialist, ORLEN
Wir arbeiten mit Anbi-Tech bei der Fertigung von Teilen und technischen Komponenten für unsere Projekte zusammen. Wir schätzen das Unternehmen vor allem für die Ausführungsqualität, Termintreue und den sehr guten Kontakt. Bei ungewöhnlichen Themen kann es beraten und eine Lösung finden, anstatt lediglich ein Bauteil nach Zeichnung zu fertigen. Ein zuverlässiger und empfehlenswerter Partner.
Marek P., Produktionsleiter, Triccor
Ein zuverlässiges Unternehmen mit enormer Erfahrung! Es fertigt Bauteile aus Stahl, Aluminium und Spezialkunststoffen wie POM und PTFE. Jede Dienstleistung – ob Drehen, Fräsen oder CNC-Schneiden – wird perfekt und mit größter Sorgfalt bis ins kleinste Detail ausgeführt. Ausgezeichneter Kontakt, fachkundige Beratung und stets termingerechte Ausführung. Ich empfehle das Unternehmen uneingeschränkt jedem, der zuverlässige Komponenten benötigt.
Damian Lab
Für ein Angebot senden Sie uns eine PDF- oder DXF-Zeichnung oder ein STEP-Modell mit Maßen. Geben Sie das Material, die Stückzahl und die Qualitätsanforderungen an. Ein Foto des Teils ohne Maße reicht für ein belastbares Angebot nicht aus.
Wenn das Projekt mehrere Arbeitsschritte verbindet, legen wir den Umfang der Bearbeitung, Kontrolle, Montage und der bei Partnerunternehmen ausgeführten Prozesse fest.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
USt-IdNr.: PL6372190715

E-Mail: anbi@anbi-tech.pl