
Wij kanten plaatwerk van staal, roestvast staal, aluminium en verzinkt staal op een 7-assige AMADA kantbank. Stuur ons een DXF- of STEP-bestand voor een offerte en een bevestiging van de maakbaarheid.

Bij ANBI-TECH kanten wij sinds 2008 plaatwerk met CNC in onze productiehal in Olkusz. Onze kantbank AMADA HFE-M2-5012 EVO verwerkt werkstukken tot 1000 mm lang en plaatdikten tot 8 mm. Onze specialisatie: kleine en middelgrote precisiecomponenten, geen grote afmetingen.
Wij werken voor industrieën die maatvaste herhaalbaarheid vereisen: automotive, elektronica, machinebouw, energie en voedingsmiddelenindustrie. Prototypes maken wij vooral voor projecten die leiden tot serieproductie. De kwaliteitscontrole voeren wij uit volgens ISO 9001:2015 en een meetrapport stellen wij op nadat de omvang van de documentatie is afgestemd.
De offerte stellen wij op op basis van een DXF-tekening of een STEP-model. Voor werkstukken waarbij kanten wordt gecombineerd met CNC-draaien en CNC-frezen voeren wij het volledige productietraject in één hal uit – zonder coördinatie tussen toeleveranciers.
In onze hal in Olkusz staat de kantbank AMADA HFE-M2-5012 EVO – een 7-assige CNC-machine met de ECO-Inventer-functie:
De zettoeslag en de correctie voor terugvering leggen wij in het programma vast voor het betreffende materiaal, de dikte, de radius en de geometrie. De besturing voert de geprogrammeerde posities uit, terwijl de operator het resultaat controleert en de nodige correcties doorvoert.
Wij kanten 5 materiaalgroepen met daarop afgestemde bewerkingsparameters:
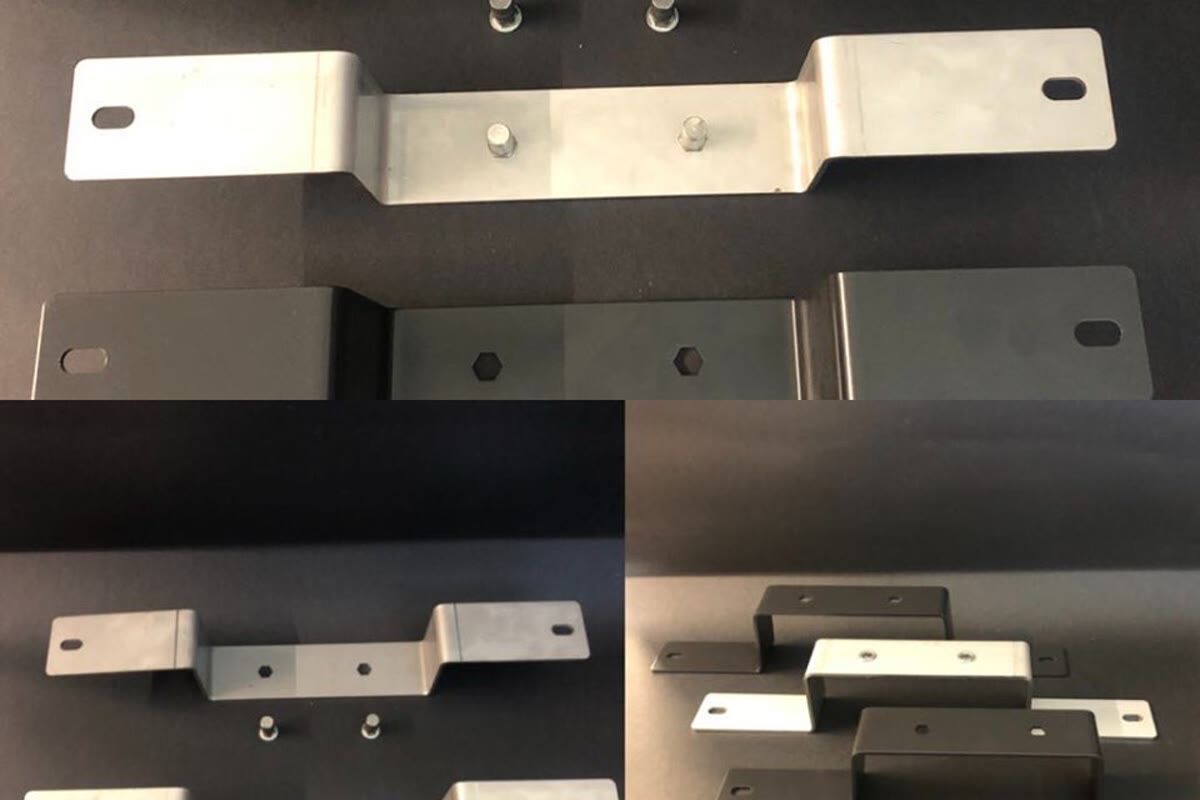
Automotive – montagebeugels voor componenten, behuizingen voor boordelektronica, constructieplaten voor prototypecarrosserieën, sensorhouders. Toleranties stemmen wij af op basis van de tekening, PPAP op verzoek.
Elektronica en automatisering – behuizingen voor besturingskasten, chassis voor meetinstrumenten, frontpanelen, montageplaten voor PCB’s, kabelafschermingen. Materialen: verzinkt staal, roestvast staal en aluminium.
Machinebouw – beschermkappen voor bewegende delen (conform EN ISO 14120), motorbehuizingen, servicedeksels, kanalen voor mediatransport, constructieplaten voor frames. Materiaal: S235JR / S355J2 tot 8 mm.
Industriële installaties – behuizingen voor verpakkingsmachines, panelen voor productielijnen, veiligheidsafschermingen, huizen voor meet- en regelapparatuur. Wij combineren dit met CNC-draaien van montagebussen en CNC-frezen van precisiegaten.
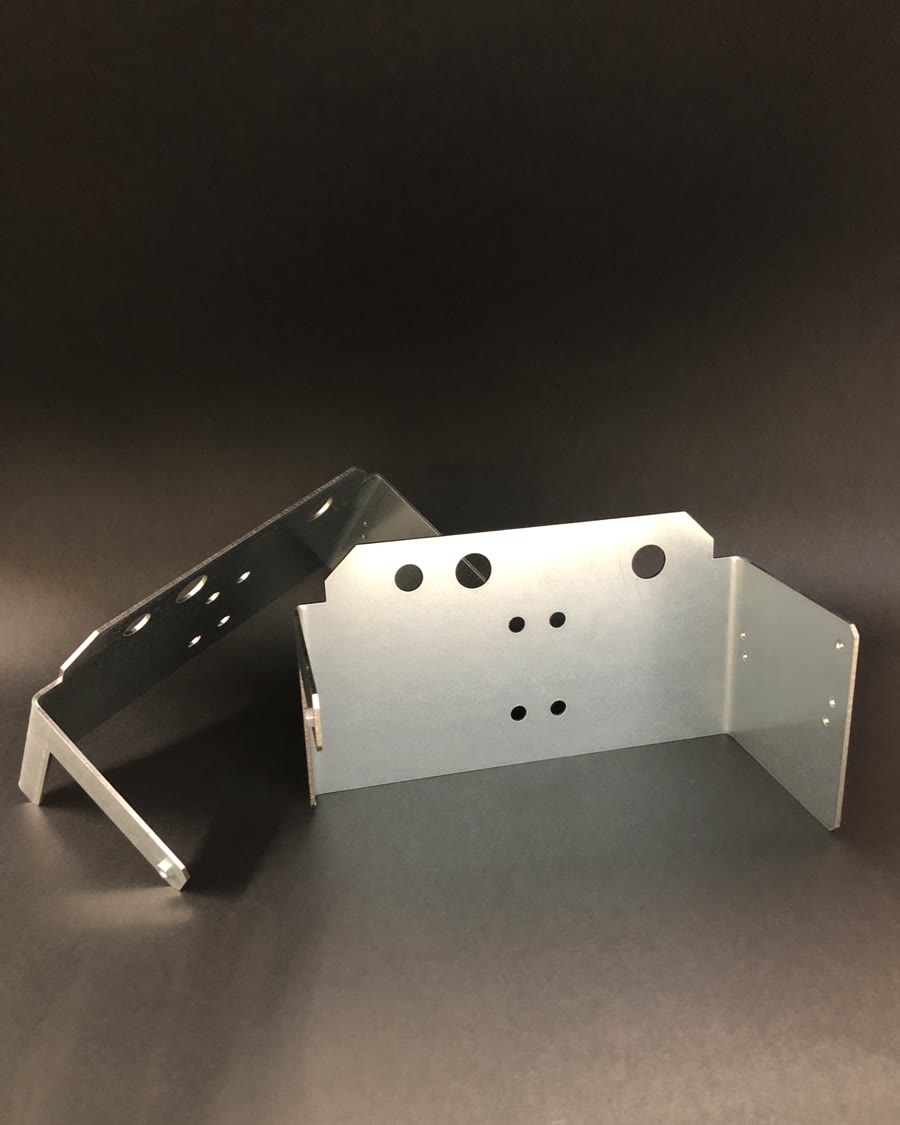
De hierboven beschreven toepassingen worden aangevuld met twee branchegroepen:
Een deel van de werkstukken ontstaat in een gecombineerde cyclus: uitsnijden van de contour, frezen van montagegaten en kanten op eindmaat. De volledige cyclus voeren wij uit in één hal in Olkusz.
Bekijk onze projectenDe kantbank AMADA HFE-M2-5012 EVO staat sinds 2019 in onze hal. Het is een zevenassige machine met een perskracht van 50 ton, een zetlengte tot 1000 mm en een plaatdikte tot 8 mm, met het energiezuinige ECO-Inventer-systeem. Het meetrapport stellen wij op verzoek ter beschikking.
Bekijk ons machinepark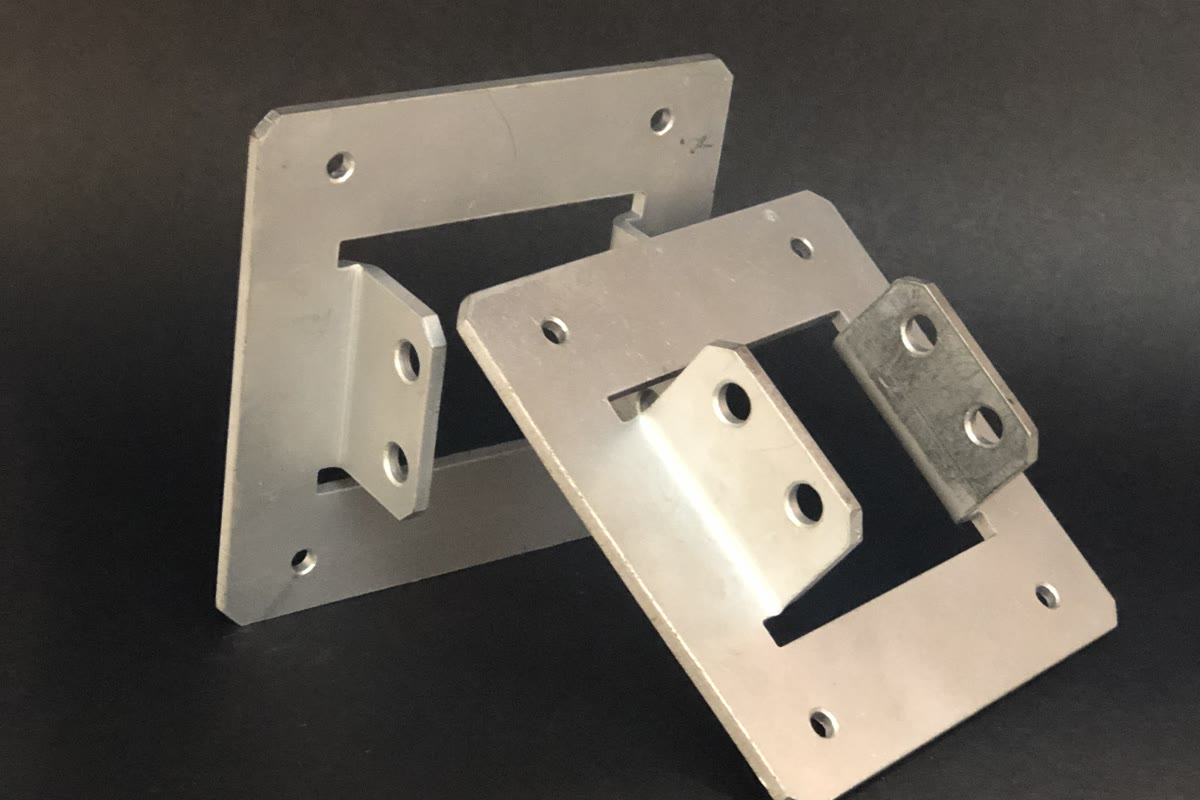
Gereedschap – stempel en matrijs kiezen wij op basis van de plaatkwaliteit, de dikte en de vereiste buigradius. De matrijsbreedte bepaalt de buigkracht, de binnenradius en de uitslag van het werkstuk.
Procesoptimalisatie – de buigvolgorde plannen wij bij het voorbereiden van het programma, samen met de gereedschapskeuze. Voor serieproductie bewaren wij de programma’s in een bibliotheek – volgende partijen starten met kalibratie in plaats van programmeren vanaf nul.
Kwaliteitscontrole – de omvang van FAI, maatcontrole en meetrapporten stemmen wij per order af. De productie voeren wij uit binnen het kwaliteitsmanagementsysteem ISO 9001:2015.
Stuur een DXF-tekening of STEP-model – wij berekenen het materiaal, de machinetijd van de kantpers en de kostprijs per stuk. Wij controleren of de constructie op onze kantpers uitvoerbaar is en adviseren hoe u deze voor het kanten kunt optimaliseren.
Prototypes maken wij vooral voor projecten die tot serieproductie leiden. Wij werken volgens ISO 9001:2015; de omvang van het maatcontrolerapport en de volledigheidsdocumentatie stemmen wij per order af. Adres: Olewin 50A, 32-300 Olkusz (Klein-Polen).
Zie ook CNC-snijden en CNC-frezen.
CNC-kanten is het vormen van plaatwerk op een kantbank, waarbij de stempel (bovengereedschap) de plaat onder een nauwkeurig gecontroleerde hoek in de matrijs (ondergereedschap) drukt. De numerieke besturing regelt de positie van de stempel, de achteraanslag (backgauge) en de volgorde van de opeenvolgende kantingen – de operator maakt het programma gereed en de machine houdt de hoek van de opeenvolgende werkstukken binnen de afgesproken tolerantie.
Anders dan bij snijden of frezen wordt er geen materiaal verwijderd – het materiaal wordt hervormd. De plaat blijft één geheel en langs de kantlijn ontstaat een rand met een gecontroleerde binnenradius en een nauwkeurige hoek.
De kantbank in het machinepark van ANBI-TECH beschikt over zeven gestuurde assen die het positioneren van de balk en de aanslagen ondersteunen. Deze opzet vergemakkelijkt het nauwkeurig instellen van de kantlijn, de hoogte en de positie van de aanslagen bij eenvoudige, asymmetrische en meervoudig gekante werkstukken.
De besturing stelt de geprogrammeerde asposities automatisch in, terwijl de operator het werkstuk tussen de opeenvolgende kantingen hanteert, draait en herpositioneert en het resultaat van het proces controleert.
Elk materiaal keert na het wegnemen van de druk gedeeltelijk terug naar de vorige geometrie. Dit verschijnsel wordt terugvering (springback) genoemd. De waarde hangt af van het materiaal, de plaatdikte en de kantradius.
De tweede parameter – de kanttoeslag (bend allowance) – is de uitslaglengte van de plaat die nodig is om het onderdeel na het kanten de ontworpen buitenafmetingen te geven. Dit komt doordat de neutrale zone van de plaat niet precies halverwege de dikte ligt.
De kanttoeslag en de correctie voor terugvering stelt de werkvoorbereider in het programma vast op basis van de materiaalkwaliteit en -dikte, de radius en het resultaat van een proefkanting. De besturing voert de geprogrammeerde posities uit, terwijl de operator het resultaat verifieert en de nodige correcties aanbrengt.
De kantradius hangt af van de vervormbaarheid van het materiaal. Hoe minder vervormbaar het materiaal is (harder staal, een legering met hoge sterkte), hoe groter de minimale radius moet zijn om scheuren aan de trekzijde te voorkomen. Standaardwaarden voor de meest gekante materialen (r = binnenradius, t = plaatdikte):
De maximaal opgegeven plaatdikte bedraagt 8 mm. De werkelijke haalbaarheid hangt af van het materiaal, de geometrie, de kantlengte en de vereiste bewerking.
| Materiaal | Typische kwaliteiten | Min. kantradius |
|---|---|---|
| Constructiestaal (koolstofstaal) | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Austenitisch roestvast staal | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Aluminium | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Verzinkte plaat | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Koper / messing | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
Voor werkstukken die een kleinere radius vereisen (bijv. r < 0,5×t bij roestvast staal) is kanten met een scherpere radius mogelijk, maar neemt het risico op scheuren aan de trekzijde toe. In dat geval vragen wij om voorafgaand technisch overleg en de uitvoering van een proefwerkstuk.
Er is geen enkele kanttolerantie die voor elk werkstuk geldt. De nauwkeurigheid van de hoek en de flenslengte hangt af van de kwaliteit en dikte van de plaat, de matrijsbreedte, de lengte van de gekante rand en de afstand van de kanting tot de rand. Daarom stellen wij de tolerantie vast per specifieke tekening en niet met één waarde voor alle opdrachten.
Hoe stelt u een offerteaanvraag op: de meeste tijd wint u door op de tekening aan te geven welke afmetingen kritisch zijn en welke hoekafwijking toelaatbaar is. Bij werkstukken met een krappe hoek of met een buiging dicht bij de rand voeren wij een proefbuiging uit en corrigeren wij het programma voordat de serie start.
Beide technologieën worden vaak verward, maar leveren een verschillend resultaat op:
In de praktijk: een werkstuk met 4-6 buigingen onder verschillende hoeken en een krappe maattolerantie – kantbank. Een vlakke behuizing van 600×400 mm met vier omtrekranden – zwenkbuigmachine.
De meeste werkstukken die wij kanten, doorlopen eerst andere processen in ons bedrijf:
Het uitvoeren van het volledige traject in één bedrijf verkort de productiecyclus en maakt coördinatie tussen meerdere toeleveranciers overbodig. Elke fase verloopt met dezelfde controledocumentatie en valt onder het systeem ISO 9001:2015.
De prijzen voor kanten worden volgens een van drie modellen bepaald:
De kosten per stuk in series worden beïnvloed door: het type en de dikte van de plaat, het aantal buigingen, de omsteltijd (keuze van stempel en matrijs), het aantal stuks en de eis van maatcontrole. Wij maken voor elke opdracht een individuele offerte op basis van een DXF/STEP-tekening.
De lengte van de uitslag berekenen wij met de bend allowance (buigtoeslag). De eenvoudigste formule voor een hoek van 90°:
L = A + B + BA, waarbij A en B de lengtes van beide flenzen zijn (gemeten tot de binnenrand) en BA de bend allowance is.
De bend allowance hangt af van de plaatdikte (t), de binnenradius (R) en de K-factor (meestal 0,33-0,5):
BA = (π/180) × hoek × (R + K × t)
In de praktijk bepalen wij de buigtoeslag in het programma voor het betreffende materiaal, de dikte, de radius en de geometrie. Als de klant een uitslag uit zijn eigen CAD-programma toestuurt, verifiëren wij deze vóór aanvang van de bewerking en melden wij eventuele afwijkingen.
Dit zijn twee verschillende manieren om de lengte van de uitslag te berekenen. De keuze hangt ervan af of de constructeur het werkstuk vanaf de buitenzijde of de binnenzijde bemaat.
Beide methoden leiden tot dezelfde uitslaglengte, maar vereisen dat de maatvoeringsconventie in CAD vooraf wordt vastgelegd. Bij ontvangst van een DXF-bestand vragen wij altijd welke standaard de klant heeft gebruikt.
Ja, wij kanten verzinkte plaat, maar het resultaat hangt af van de plaatkwaliteit en dikte, het type en de staat van de coating, de buigradius, de walsrichting en het gekozen gereedschap.
Het risico op scheuren in de coating of op afdrukken beoordelen wij per specifiek werkstuk. Indien nodig voeren wij een proef uit en spreken wij een aanvullende randbescherming na het kanten af.
Ons gereedschapspark omvat:
De keuze van stempel en matrijs voor een specifiek werkstuk bepalen wij bij het voorbereiden van het programma, samen met de buigvolgorde.
Ja, maar deze vragen om een geometrische verificatie. Het risico op vervorming van een gat hangt af van de diameter, de afstand tot de buiglijn, de radius, de plaatkwaliteit en dikte en de walsrichting.
Vóór het lasersnijden of frezen van gaten controleren wij de afstanden in de uitslag op basis van het DXF- of STEP-bestand. Is de geometrie grensgevallig, dan adviseren wij het gat te verplaatsen of het na het kanten aan te brengen, afhankelijk van de vereiste positienauwkeurigheid.
De levertijden hangen af van drie factoren: het aantal stuks, de beschikbaarheid van materiaal op voorraad en de productieplanning op de dag van orderacceptatie.
Voor spoedopdrachten spreken wij voorrang in de productie af – de levertijd geven wij altijd concreet aan bij de offerte, niet bij benadering.
Voor de automobielindustrie bieden wij een uitgebreide documentatie, waarvan de omvang bij de aanvraag wordt afgestemd:
Wij werken volgens het systeem ISO 9001:2015. Wij beschikken niet over een IATF 16949-certificering en bedienen geen tier-1-leveringen aan OEM’s die deze certificering vereisen. Kwaliteits- en documentatie-eisen voor een automotive project stemmen wij individueel af.
De minimale buigradius (r) hangt af van de vervormbaarheid van het materiaal en van de dikte (t). Hoe minder vervormbaar het materiaal, hoe groter de minimale radius.
Voor werkstukken met een kleinere radius dan de standaard voeren wij een proefbuiging uit – eventuele scheurvorming documenteren wij vóór de volledige serie.
Op een kantpers drukt de stempel de plaat in de matrijs en zo ontstaat de buiging. Bij vrij buigen (luchtbuigen) blijft er speling tussen stempel en matrijs en volgt de hoek uit de indringdiepte van de stempel, waardoor met één gereedschap verschillende hoeken mogelijk zijn. Bij doorzetten (dichtdrukken) vult de plaat de matrijs zonder speling en moeten stempel en matrijs exact op elkaar passen, waardoor elke hoek een eigen gereedschapsset vereist.
Wij publiceren ontvangen referenties en beoordelingen van het bedrijfsprofiel op Google Maps. Wij citeren ze letterlijk, zonder aanpassingen.
Ik kan Anbi-Tech met volle overtuiging aanbevelen als een solide en professionele partner op het gebied van mechanische bewerking en de productie van onderdelen voor de farmaceutische industrie. Dit is al het derde bedrijf waar ik het genoegen heb met Anbi-Tech samen te werken, en elke keer verloopt de samenwerking op het hoogste niveau.
De farmaceutische branche is bijzonder veeleisend: niet alleen de precisie van de uitvoering telt, maar ook leverbetrouwbaarheid, de kwaliteit van de materialen en een volledig begrip van de behoeften van de klant. Anbi-Tech heeft meermaals bewezen zich uitstekend in deze omgeving te bewegen. Het bedrijf heeft voor ons onder andere formaatdelen, reserveonderdelen, vulnaalden, transportvijzels, componenten voor het doseren van poeders en vloeistoffen en vele andere productiecomponenten vervaardigd.
Bijzondere waardering verdient de uitvoeringskwaliteit van de werkstukken, zowel uit zuurbestendig staal 316L en 304 als uit kunststoffen zoals POM, polyurethaan of polycarbonaat. De onderdelen worden zeer degelijk vervaardigd, met grote nauwkeurigheid en oog voor detail, wat in onze branche van doorslaggevend belang is.
Anbi-Tech heeft ons meermaals letterlijk „uit de brand geholpen” in noodsituaties waarin tijd, een snelle reactie en een flexibele benadering van de klant telden. Een grote troef van het bedrijf is het moderne machinepark, waarmee zelfs zeer veeleisende projecten met de hoogste uitvoeringskwaliteit kunnen worden gerealiseerd.
Even belangrijk zijn de mensen: het personeel van het bedrijf toont altijd volledige inzet, bereidheid tot samenwerking en technische ondersteuning. De grote ervaring, het professionalisme en de partnerschappelijke benadering van de klant zijn duidelijk zichtbaar.
In de farmacie is ook het „papierwerk”, oftewel de certificaten, van belang. Deze zijn nooit ter discussie gesteld tijdens audits, noch door klanten, noch door instanties (bijv. GIF).
Ik beveel samenwerking met Anbi-Tech van harte aan bij alle bedrijven die op zoek zijn naar een beproefde, betrouwbare en kwaliteitsgerichte technische partner.
Dariusz Stachowicz, Senior Manager Technische Dienst, Polfa Warszawa S.A.
Zeer goede samenwerking met Anbi-Tech bij de realisatie van een nieuwe productielijn voor een bottelarij. Op basis van een flesmonster en onderdelen van de oude lijn heeft hun ingenieur in SolidWorks het ontwerp en de documentatie voor nieuwe formaatdelen opgesteld. Vervolgens heeft Anbi-Tech onder meer transportschroeven, sterren, meenemers, flesoriënteerders, fleskantelaars en toevoerelementen vervaardigd.
Een groot pluspunt is de integrale aanpak: van analyse en ontwerp tot de vervaardiging van de afgewerkte onderdelen. De ruime technische ervaring, precisie en het vermogen om niet-standaard vraagstukken op te lossen zijn duidelijk merkbaar. Een aanrader.
Bartłomiej Ć., specialist, ORLEN
Wij werken met Anbi-Tech samen voor de vervaardiging van onderdelen en technische componenten voor onze projecten. Wij waarderen hen vooral om de uitvoeringskwaliteit, het nakomen van levertijden en het zeer goede contact. Bij niet-standaard vraagstukken kunnen zij adviseren en een oplossing vinden in plaats van alleen een werkstuk volgens tekening te maken. Een solide partner die wij graag aanbevelen.
Marek P., productiemanager, Triccor
Een solide bedrijf met enorme ervaring! Zij vervaardigen werkstukken uit staal, aluminium en technische kunststoffen zoals POM en PTFE. Elke dienst, of het nu gaat om draaien, frezen of CNC-snijden, wordt perfect uitgevoerd, met oog voor het kleinste detail. Uitstekend contact, deskundig advies en steeds tijdige uitvoering. Ik beveel hen met volle overtuiging aan bij iedereen die betrouwbare componenten nodig heeft.
Damian Lab
Stuur voor een offerte een PDF- of DXF-tekening of een STEP-model met afmetingen. Vermeld het materiaal, het aantal stuks en de kwaliteitseisen. Een foto van het werkstuk zonder afmetingen volstaat niet voor een betrouwbare offerte.
Als het project meerdere bewerkingen omvat, stemmen wij de omvang van de bewerking, controle, assemblage en de bij partners uitgevoerde processen met u af.

Tel.: +48 32 788 70 10
Mobiel: +48 693 726 777
Mobiel: +48 693 726 127

Olewin 50A, 32-300 Olkusz
BTW-nummer: PL6372190715

anbi@anbi-tech.pl