
Vi skærer ikke-metalliske pakninger ud af plader i bredder op til 1500 mm efter standard eller tegning. Materialet vælger vi ud fra medie, temperatur, tryk og de krævede godkendelser.

Vi skærer ikke-metalliske fladpakninger på CNC-plottere af plader med en bredde op til 1500 mm. Vi skærer flangepakninger efter DIN EN 1514 og ASME B16.21 samt uregelmæssige former ud fra DXF/STEP-filer.
Vi tilbyder pakningsplader fra de førende mærker: Donit Tesnit BA, Gambit AF og Klinger. Tykkelser fra 0,5 mm til 6 mm. Branchegodkendelser: DVGW (gas) og TA-Luft (diffuse emissioner) – tilgængelige for udvalgte plader efter kundens forespørgsel.
Materialer at vælge imellem: BA-202 (olier, brændstoffer, op til +180 °C), BA-CF (kulfibre, op til +400 °C), Grafilit (ekspanderet grafit, op til +550 °C i luft, vanddamp), MICALIT (mika med indlæg af rustfrit stål, op til +950 °C), PTFE virgin (kemikalier, op til +260 °C). Den fulde liste over materialer fra Donit, Gambit og Klinger findes i afsnittet “Materialer at vælge imellem”.
Vi tilbyder fladpakninger i følgende udførelser:
Fladpakninger efter standarderne:
Valg af pakning til en konkret flangeforbindelse, DN-mål, geometri og trykklasse: Flangepakninger.
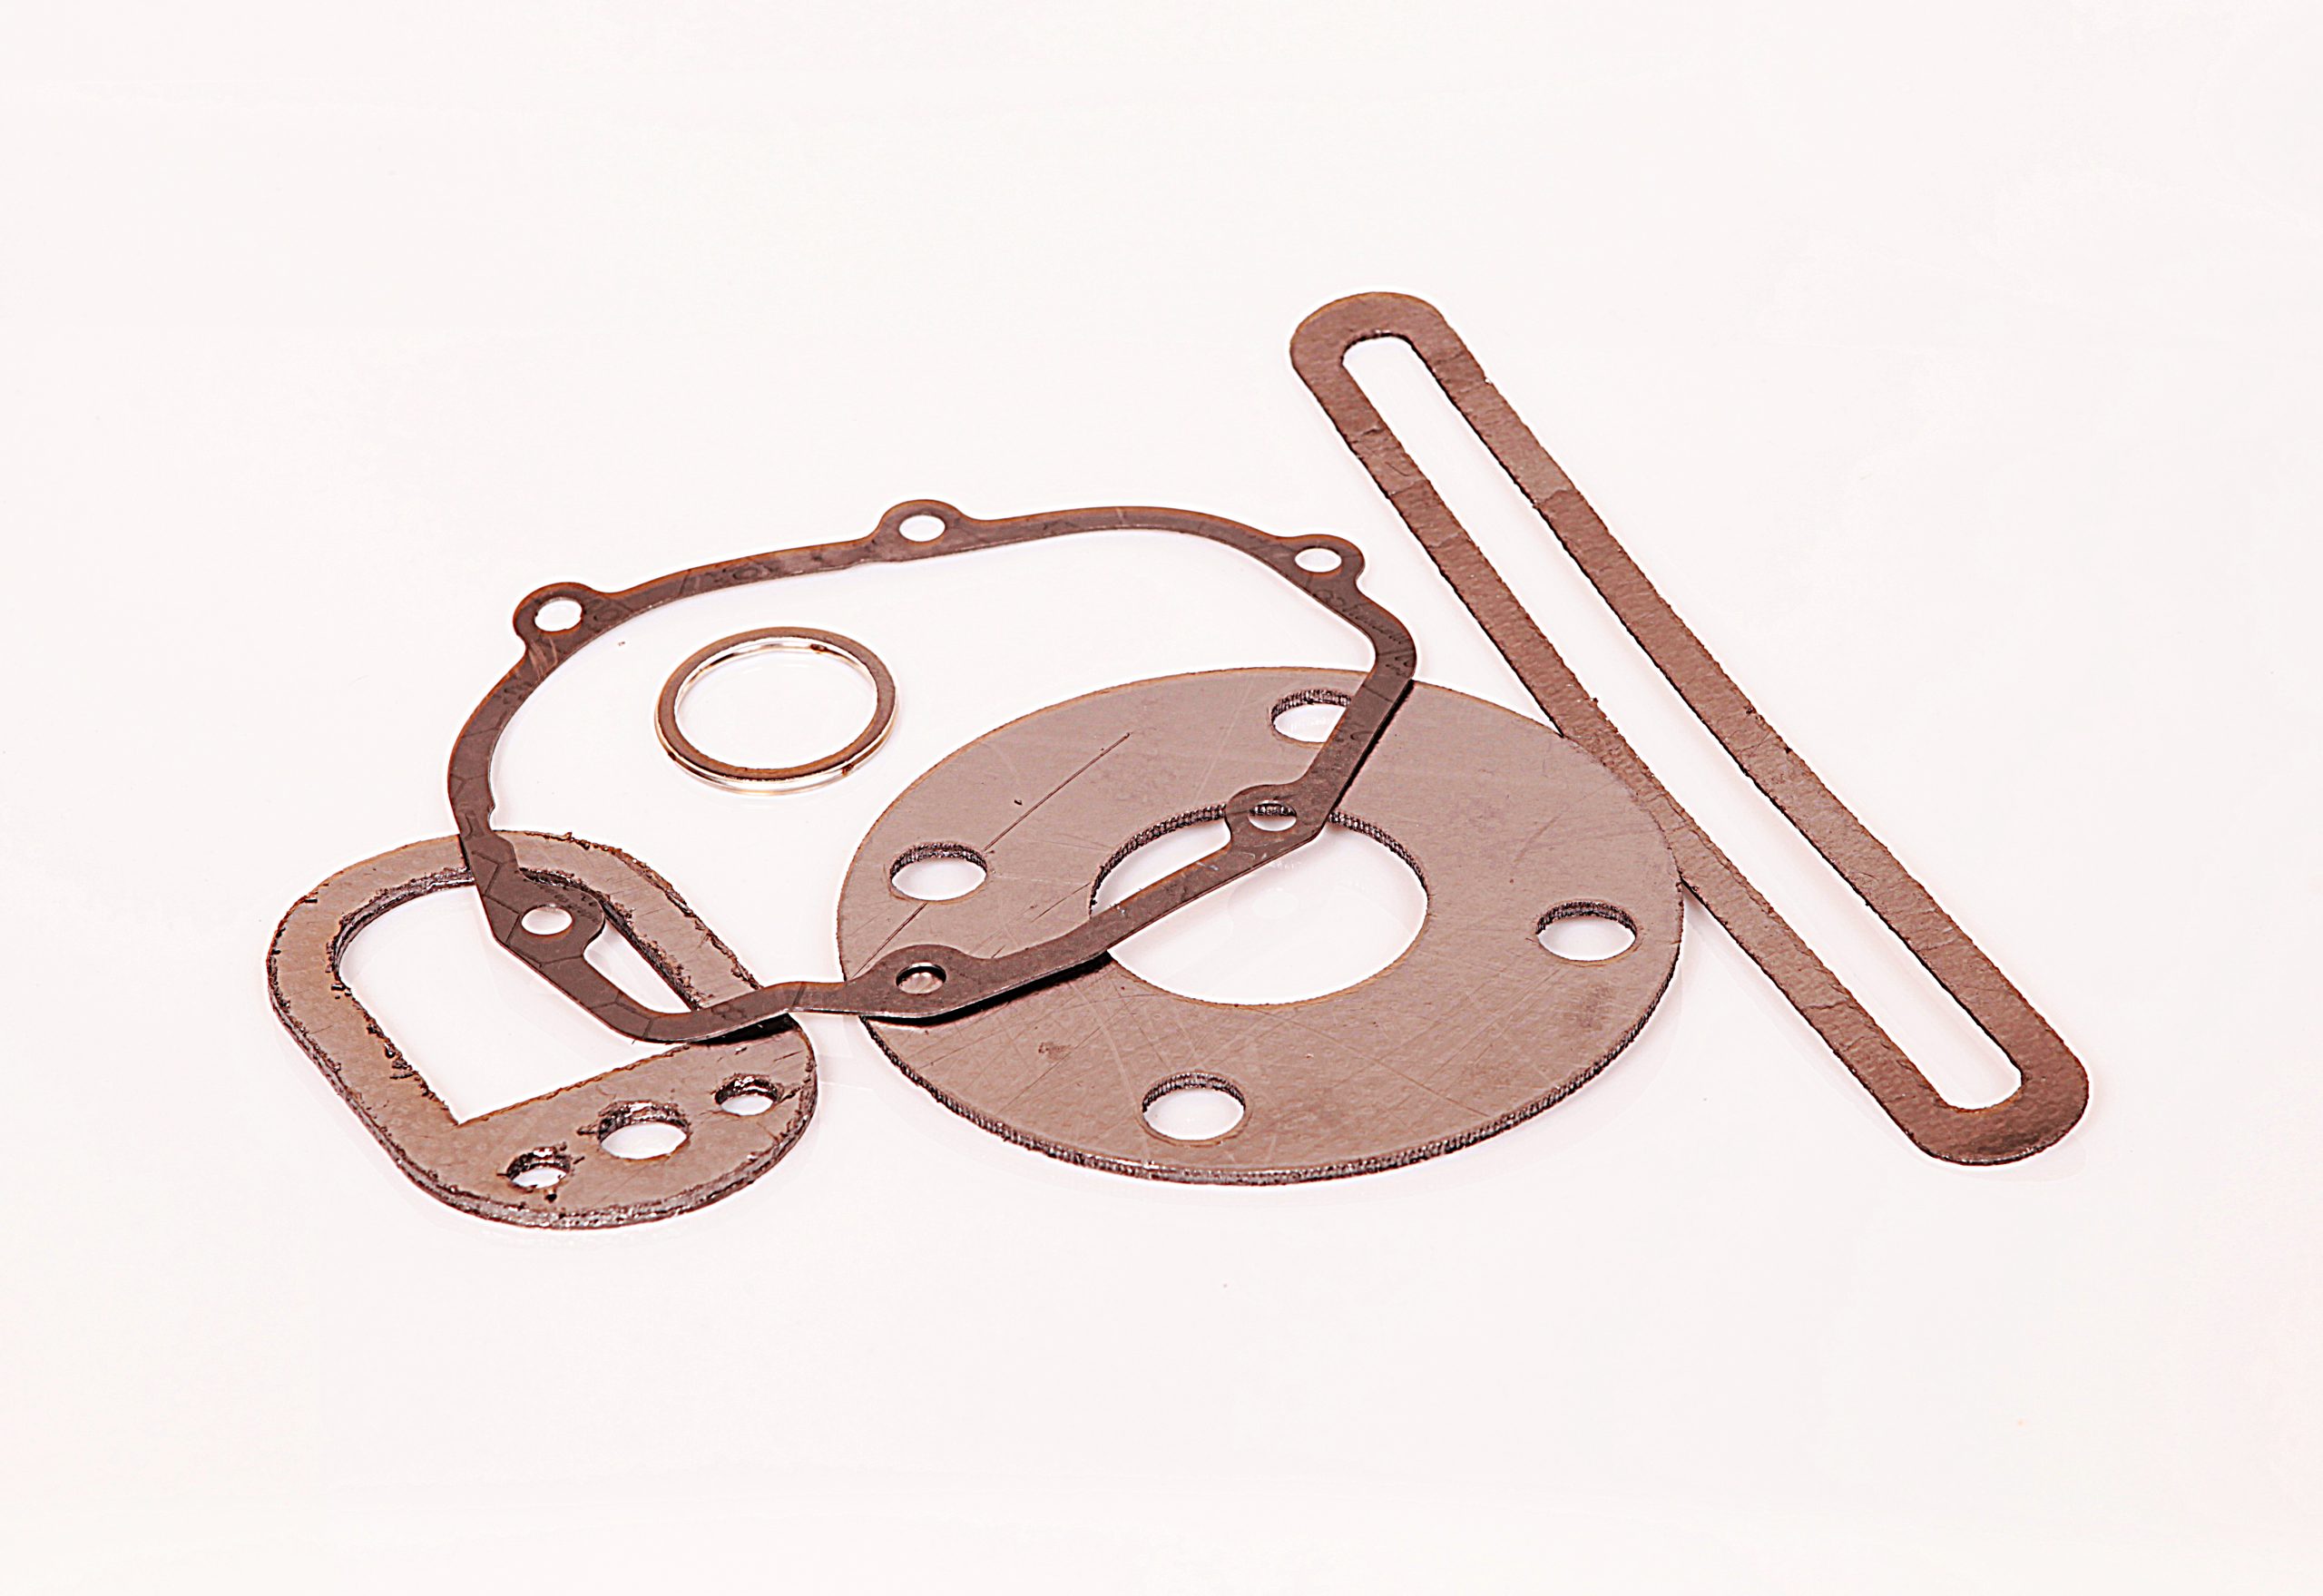
Flangetætninger i brændstof- og procesanlæg. Donit BA-202 til brændstoffer, Grafilit til damp, MICALIT til ovne.
Pakninger til dampkedler, varmevekslere og varmtvandsrørledninger. Grafilit-plader har godkendelser fra DIN-DVGW, HTB, KTW, BAM og Germanischer Lloyd. Vi bekræfter den nødvendige godkendelse for den konkrete plade ved forespørgsel.
Pakninger til vand- og spildevandsanlæg – EPDM- og NBR-gummi samt Donit Tesnit-plader. Branchegodkendelser (DVGW, KTW) efter kundens ønske for udvalgte plader.
PTFE-pakninger (Doniflon, Klinger) til koncentrerede syrer, baser og opløsningsmidler. Fremragende kemisk bestandighed.
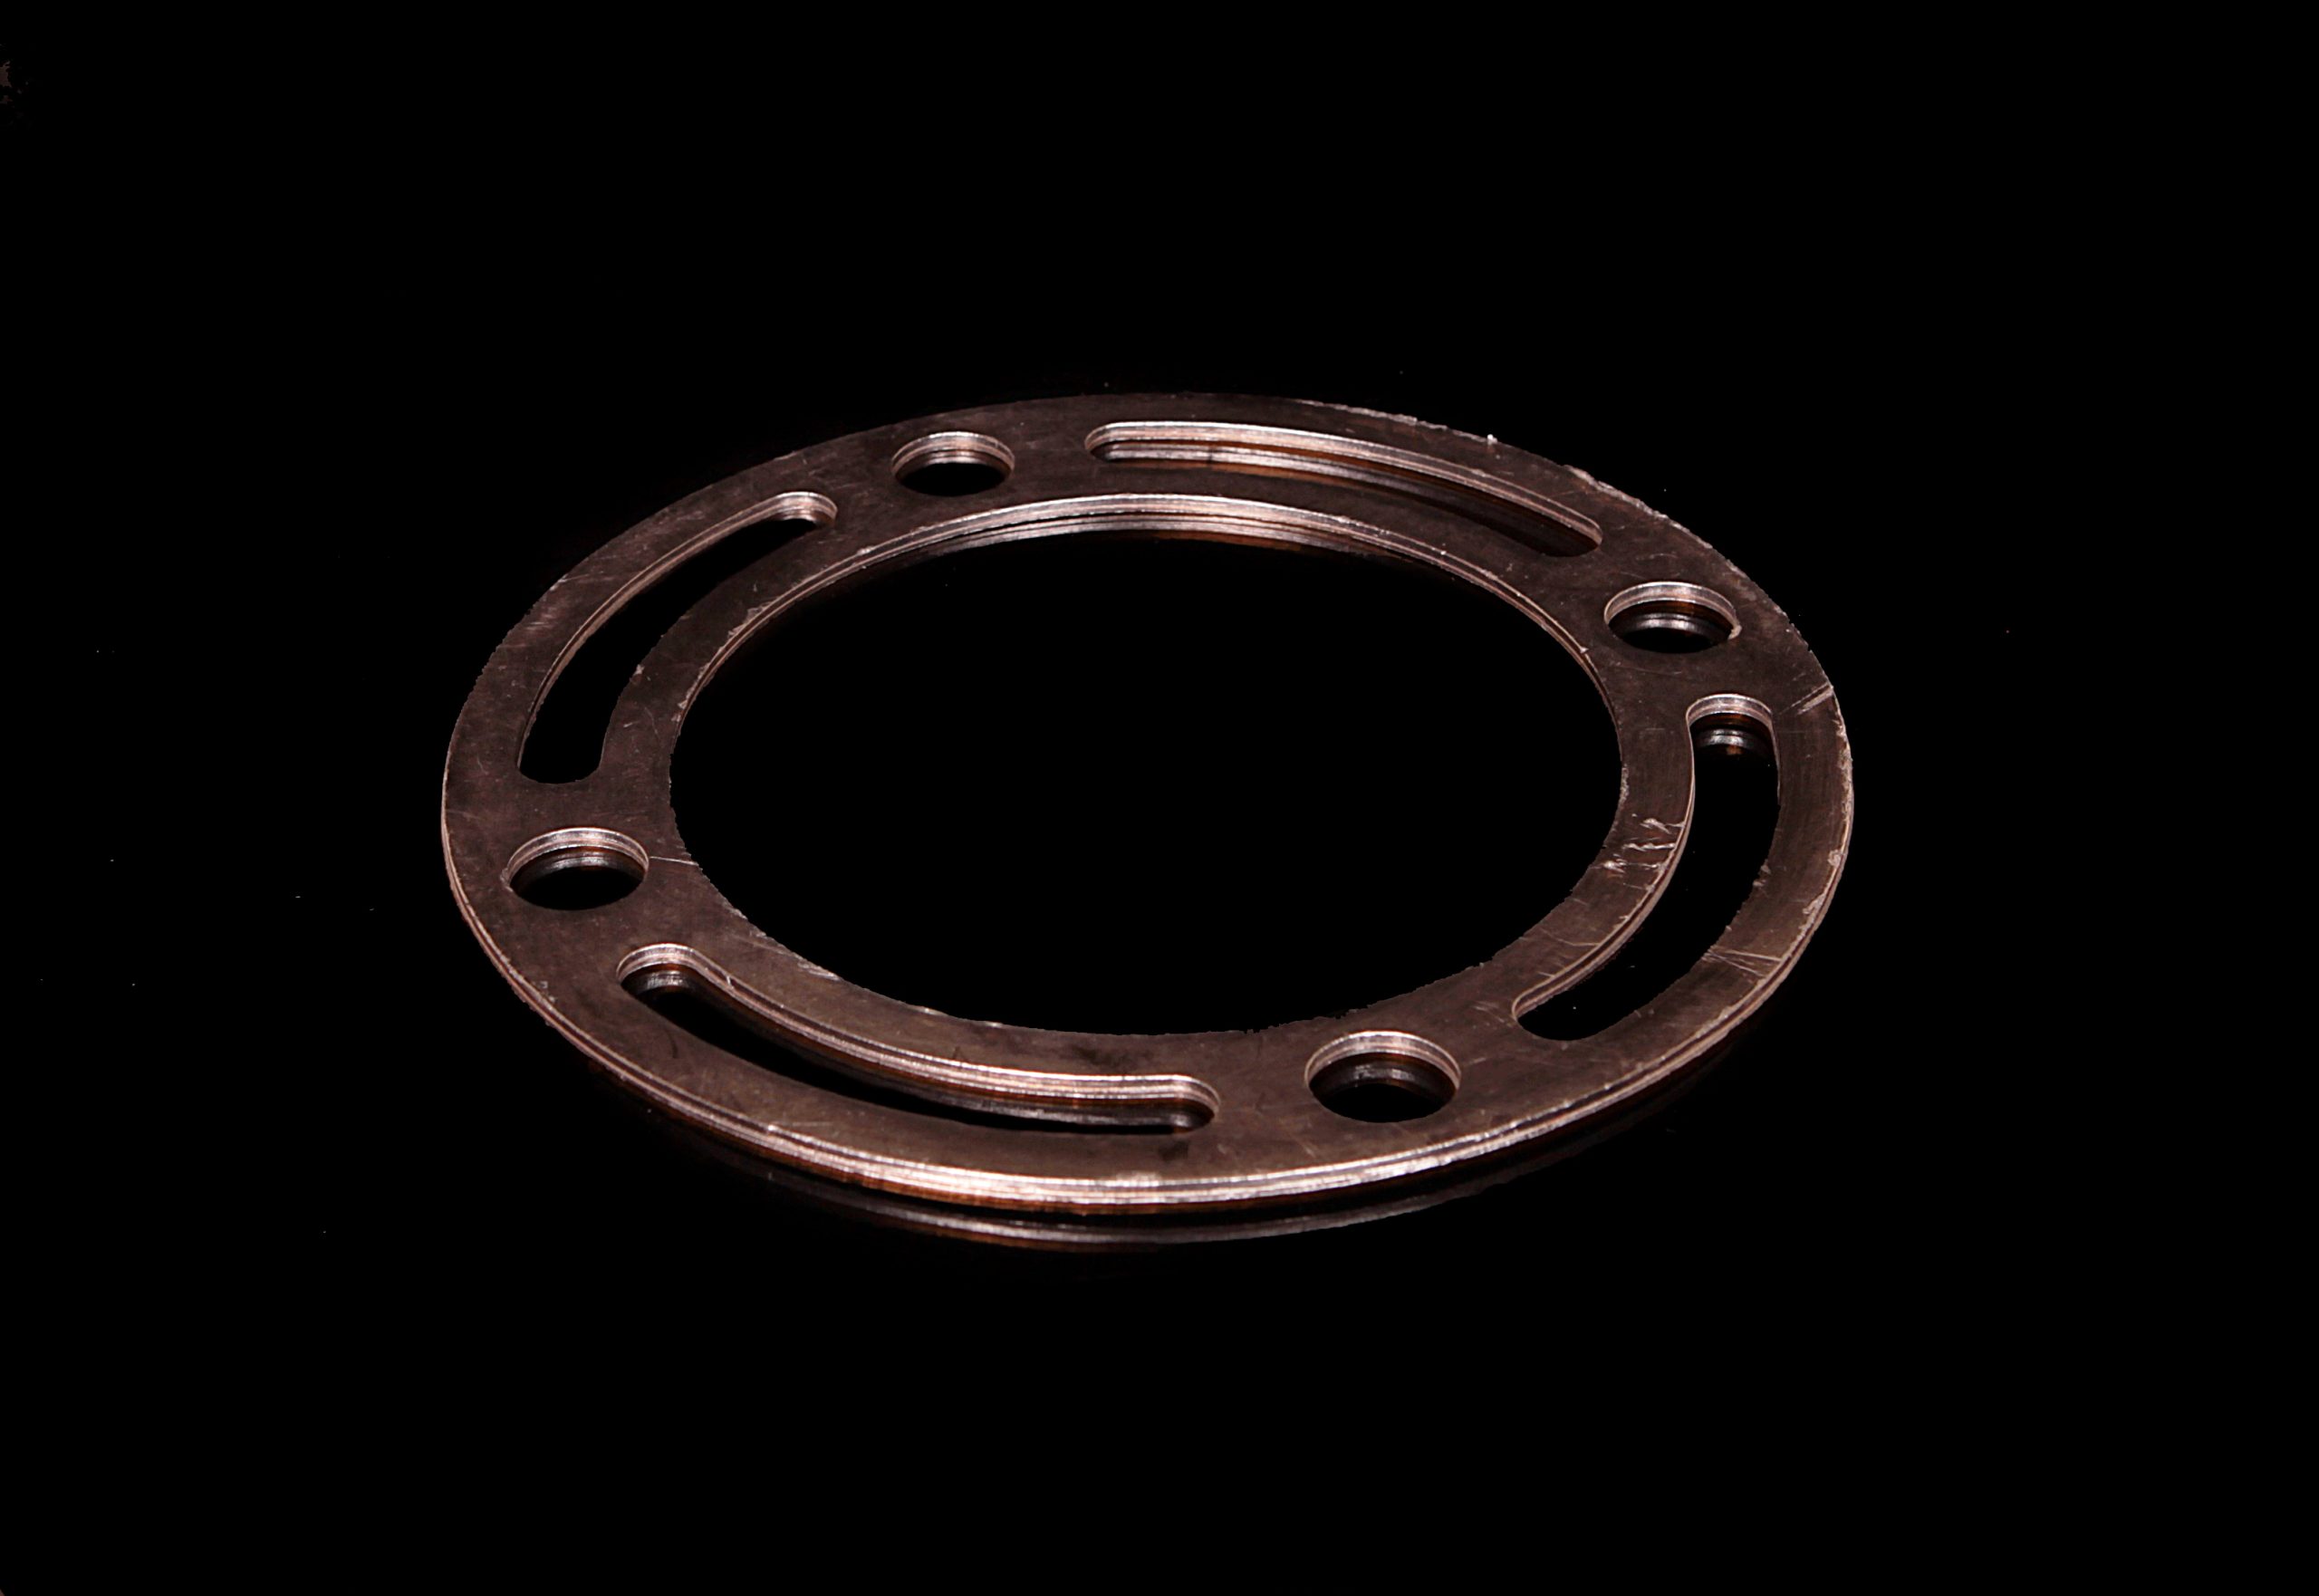
Materialer, som ANBI-TECH fremstiller fladpakninger efter mål i. Materialefamilierne omfatter Donit Tesnit BA, Gambit AF, Doniflon, Klinger og Grafilit, herunder BA-55, BA-AUTO, BA-R, BA-R300 og BA-R302.
Rul tabellen til siden for at se alle kolonner.
| Plade | Temperatur | Tryk |
|---|---|---|
| DONIFLON 2010 | -200 til +260 °C | maks. 60 bar |
| DONIFLON 2020 | -200 til +260 °C | maks. 80 bar |
| DONIFLON 2030 | -200 til +260 °C | maks. 80 bar |
| Doniflon 900E | -200 til +260 °C | maks. 200 bar |
| Gambit AF-1000 | 420 °C | 12 bar |
| Gambit AF-200 | 350 °C | 10 bar |
| Gambit AF-300 | 320 °C | 10 bar |
| Gambit AF-OIL | 350 °C | 10 bar |
| GRAFILIT SF | 550 °C (luft eller oxiderende forhold), 700 °C (reducerende eller inerte forhold) | maks. 80 bar |
| GRAFILIT SL | 550 °C (luft eller oxiderende forhold), 700 °C (reducerende eller inerte forhold) | maks. 100 bar |
| GRAFILIT SP | 550 °C (luft eller oxiderende forhold), 700 °C (reducerende eller inerte forhold) | maks. 200 bar |
| Donit Tesnit BA-202 | 180 °C | 40 bar |
| Donit Tesnit BA-203 | 250 °C | 50 bar |
| Donit Tesnit BA-50 | 280 °C | 80 bar |
| Donit Tesnit BA-C | 200 °C | 60 bar |
| Donit Tesnit BA-CF | 400 °C | 100 bar |
| Donit Tesnit BA-GL | 440 °C | 120 bar |
| Donit Tesnit BA-R | 400 °C | 140 bar |
| Donit Tesnit BA-R300 | 550 °C | |
| Donit Tesnit BA-R302 | 650 °C | 500 bar |
| Donit Tesnit BA-U | 350 °C | 100 bar |
De tekniske parametre i tabellerne stammer fra pladeproducenternes materialedatablade, og vi bekræfter materialevalget til den konkrete anvendelse inden produktion.
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Temperatur | °C | −200 til +260 | |
| Tryk | bar | maks. 60 | |
| pH-område | 0-14 | ||
| Densitet | DIN 28090-2 | g/cm³ | 1,5 |
| Sammentrykkelighed | ASTM F36J | % | 35 |
| Tilbagefjedring (tykkelsesgenvinding) | ASTM F36J | % | 40 |
| Trækstyrke | ASTM F152 | MPa | 14 |
| Restspænding | Prøvebetingelser: 16h, 30MPa, 150°C; DIN 52913 | MPa | 14 |
| Kvælstofpermeabilitet | DIN 3535-6 | mg/(s·m) | <0,002 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Temperatur | °C | -200 til +260 | |
| Tryk | bar | maks. 80 | |
| pH-område | 0-14 | ||
| Densitet | DIN 28090-2 | g/cm³ | 2,1 |
| Sammentrykkelighed | ASTM F36J | % | 7 |
| Tilbagefjedring (tykkelsesgenvinding) | ASTM F36J | % | 45 |
| Trækstyrke | ASTM F152 | MPa | 14 |
| Restspænding | Prøvebetingelser: 16h, 30MPa, 150°C; DIN 52913 | MPa | 13 |
| Kvælstofpermeabilitet | DIN 3535-6 | mg/(s·m) | <0,002 |
| Egenskab | Prøvningsmetode | Enhed | Specifikation |
|---|---|---|---|
| Temperatur | °C | -200 til +260 | |
| Tryk | bar | maks. 80 | |
| pH-område | 0-14 | ||
| Densitet | DIN 28090-2 | g/cm³ | 3,0 |
| Sammentrykkelighed | ASTM F36J | % | 6 |
| Tilbagefjedring (genvinding af tykkelse) | ASTM F36J | % | 40 |
| Trækstyrke | ASTM F152 | MPa | 10 |
| Restspændinger | Prøvningsbetingelser: 16 t, 30 MPa, 150 °C; DIN 52913 | MPa | 13 |
| Kvælstofpermeabilitet | DIN 3535-6 | mg/(s·m) | <0,002 |
| Egenskab | Prøvningsmetode | Enhed | Specifikation |
|---|---|---|---|
| Minimum driftstemperatur | °C/°F | -200/-328 | |
| Maksimum driftstemperatur | °C/°F | 260/500 | |
| Maksimalt tryk | bar/psi | 200/2900 | |
| pH-område | 0-14 | ||
| Densitet | DIN 28090-2 | g/cm³ | 0,8 |
| Sammentrykkelighed | ASTM F36J | % | 55 |
| Tilbagefjedring (tykkelsesgenvinding) | ASTM F36J | % | 12 |
| Trækstyrke | ASTM F152 | MPa | 32 |
| Restspændinger | Prøvebetingelser: 16 t, 30 MPa, 300 °C; DIN 52913 | MPa | 16 |
| Kvælstofpermeabilitet | DIN 3535-6 | mg/(s·m) | 0,002 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 9 |
| Tilbagefjedring | ASTM F36/J | % | 50 |
| Trækstyrke | Prøvebetingelser: 16 t, 300 °C, 50 MPa • 16 t, 175 °C, 50 MPa; DIN 52910 | MPa | 6 32 35 |
| Specifik lækagerate iht. | Prøvebetingelser: Olie IRM 903, 5 t, 150 °C • ASTM Fuel B, 5 t, 23 °C • HNO3 40 %, 18 t, 23 °C • H2SO4 65 %, 48 t, 23 °C; DIN 3535/6, ASTM F 146 | mg/(s·m) % % % % | 0,07 8 7 |
| Spidstemperatur | °C/°F | 420 | |
| Langtidstemperatur – med damp | °C/°F | 350 250 | |
| Tryk | bar/psi | 12 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 10 |
| Tilbagefjedring | ASTM F36/J | % | 55 |
| Trækstyrke | Prøvebetingelser: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 9 29 35 |
| Specifik lækagerate iht. | Prøvebetingelser: IRM 903-olie, 5h, 150°C • ASTM brændstof B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Spidstemperatur | °C/°F | 350 | |
| Langtidstemperatur – med damp | °C/°F | 300 230 | |
| Tryk | bar/psi | 10 |
| Egenskab | Prøvningsmetode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 11 |
| Tilbagefjedring | ASTM F36/J | % | 50 |
| Trækstyrke | Prøvebetingelser: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 8 22 28 |
| Specifik lækagerate iht. | Prøvebetingelser: IRM 903-olie, 5h, 150°C • ASTM brændstof B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 |
| Spidstemperatur | °C/°F | 320 | |
| Langtidstemperatur – med damp | °C/°F | 280 220 | |
| Tryk | bar/psi | 10 |
| Egenskab | Prøvningsmetode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 10 |
| Tilbagefjedring | ASTM F36/J | % | 55 |
| Trækstyrke | Prøvebetingelser: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 9 29 35 |
| Specifik lækagerate iht. | Prøvebetingelser: IRM 903-olie, 5h, 150°C • ASTM brændstof B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Spidstemperatur | °C/°F | 350 | |
| Langtidstemperatur – med damp | °C/°F | 300 230 | |
| Tryk | bar/psi | 10 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Maks. kontinuerlig driftstemperatur* • Luft eller oxiderende forhold • Reducerende eller inerte forhold | °C/°F | 550/1022 700/1292 | |
| Min. kontinuerlig driftstemperatur* | °C/°F | -200/-328 | |
| Maks. kontinuerligt driftstryk* | bar/psi | 80/1160 | |
| Sammentrykkelighed | ASTM F36 | % | 45 |
| Tilbagefjedring | ASTM F36 | % | 13 |
| Spændingsrelaksation (restspænding) | Prøvebetingelser: 16h, 300°C; DIN 52913 | N/mm 2 | 49 |
| Nitrogengennemtrængelighed (kvælstof) | Prøvebetingelser: 40 bar, RT; DIN 3535/6 | mg/(s*m) | 0,05 |
| Askeindhold i grafit | DIN 51903 | % | <1 |
| Kloridindhold | FSA NMG 202-02 | ppm | 20 |
| Fluoridindhold | FSA NMG 203-02 | ppm | 20 |
| Grafitdensitet | DIN 28090-2 | g/cm 3 | 1,0 |
| Kompressionsmodul • ved stuetemperatur: EKSW • ved forhøjet temperatur: EWSW/300 °C | DIN 28090-2 | % | 41 0,9 |
| Krybningstilbagefjedring i procent • ved stuetemperatur: EKRW • ved forhøjet temperatur: EWRW | DIN 28090-2 | % | 5,0 4,0 |
| Tilbagefjedring R | DIN 28090-2 | mm | 0,088 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Maks. kontinuerlig driftstemperatur* • Luft eller oxiderende betingelser • Reducerende eller neutrale betingelser | °C/°F | 550/1022 700/1292 | |
| Min. kontinuerlig driftstemperatur* | °C/°F | -200/-328 | |
| Maks. kontinuerligt arbejdstryk* | bar/psi | 100/1450 | |
| Sammentrykkelighed | ASTM F36A | % | 42 |
| Tilbagefjedring | ASTM F36A | % | 15 |
| Spændingsstabilitet (restspænding) | Prøvningsbetingelser: 16 t, 300 °C; DIN 52913 | N/mm 2 | 49 |
| Kvælstofpermeabilitet | Prøvningsbetingelser: 40 bar, stuetemperatur; DIN 3535/6 | mg(s*m) | 0,05 |
| Askeindhold i grafit | DIN 51903 | % | <1 |
| Chloridindhold | FSA NMG 202 | ppm | 20 |
| Fluoridindhold | FSA NMG 203 | ppm | 20 |
| Grafitdensitet | DIN 28090-2 | g/cm 3 | 1,0 |
| Kompressionsmodul • ved stuetemperatur: EKSW • ved forhøjet temperatur: EWSW/300°C | DIN 28090-2 | % | 38 1,2 |
| Krybningstilbagefjedring i procent • ved stuetemperatur: EKRW • ved forhøjet temperatur: EWRW | DIN 28090-2 | % | 4,3 3,6 |
| Tilbagefjedring R | DIN 28090-2 | mm | 0,080 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Maks. kontinuerlig driftstemperatur* • Luft eller oxiderende forhold • Reducerende eller inerte forhold | °C/°F | 550/1022 700/1292 | |
| Min. kontinuerlig driftstemperatur* | °C/°F | -200/-328 | |
| Maks. kontinuerligt arbejdstryk* | bar/psi | 200/2900 | |
| Sammentrykkelighed | ASTM F36 | % | 35 |
| Tilbagefjedring | ASTM F36 | % | 17 |
| Spændingsstandhold (trykaflastning) | Prøvningsbetingelser: 16 h, 300°C; DIN 52913 | N/mm² | 49 |
| Kvælstofpermeabilitet | Prøvningsbetingelser: 40 bar, stuetemperatur; DIN 3535/6 | mg/(s*m) | 0,05 |
| Askeindhold i grafit | DIN 51903 | % | <1 |
| Chloridindhold | FSA NMG 202-02 | ppm | 20 |
| Fluoridindhold | FSA NMG 203-02 | ppm | 20 |
| Grafitdensitet | DIN 28090-2 | g/cm³ | 1,0 |
| Kompressionsmodul • ved stuetemperatur: EKSW • ved forhøjet temperatur: EWSW/300°C | DIN 28090-2 | % | 34 1,2 |
| Krybetilbagefjedring i procent • ved stuetemperatur: EKRW • ved forhøjet temperatur: EWRW | DIN 28090-2 | % | 4,2 3,3 |
| Tilbagefjedring R | DIN 28090-2 | mm | 0,086 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 8 |
| Tilbagefjedring | ASTM F36/J | % | 50 |
| Trækstyrke | Prøvningsbetingelser: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 7 20 |
| Specifik lækagerate iht. | Prøvningsbetingelser: IRM 903-olie, 5h, 150°C • ASTM brændstof B, 5h, 23°C • HNO3 40%, 18h, 23°C • H2SO4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 10 10 |
| Spidstemperatur | °C/°F | 180/356 | |
| Langtidstemperatur – med damp | °C/°F | 140/284 120/248 | |
| Tryk | bar/psi | 40/580 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 10 |
| Tilbagefjedring | ASTM F36/J | % | 60 |
| Trækstyrke | Prøvningsbetingelser: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 8 / 25 |
| Specifik lækagerate iht. | Prøvningsbetingelser: IRM 903-olie, 5h, 150°C • ASTM brændstof B, 5h, 23°C • HNO3 40%, 18h, 23°C • H2SO4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 8 10 |
| Spidstemperatur | °C/°F | 250/482 | |
| Langtidstemperatur – med damp | °C/°F | 200/392 160/320 | |
| Tryk | bar/psi | 50/725 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 9 |
| Tilbagefjedring (recovery) | ASTM F36/J | % | 55 |
| Trækstyrke | Prøvningsbetingelser: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 DIN 52913 | MPa | 11 25 |
| Specifik lækagerate iht. | Prøvningsbetingelser: IRM 903-olie, 5 h, 150 °C • ASTM-brændstof B, 5 h, 23 °C • HNO3 40 %, 18 h, 23 °C • H2SO4 65 %, 48 h, 23 °C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,07 8 10 |
| Spidstemperatur | °C/°F | 280/536 | |
| Langtidstemperatur – med damp | °C/°F | 220/428 180/356 | |
| Tryk | bar/psi | 80/1160 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 8 |
| Tilbagefjedring (recovery) | ASTM F36/J | % | 45 |
| Trækstyrke | Prøvningsbetingelser: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 DIN 52913 | MPa | 10 25 |
| Specifik lækagerate iht. | Prøvningsbetingelser: IRM 903-olie, 5 h, 150 °C • ASTM-brændstof B, 5 h, 23 °C • HNO3 40 %, 18 h, 23 °C • H2SO4 65 %, 48 h, 23 °C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,06 10 8 |
| Spidstemperatur | °C/°F | 200/392 | |
| Langtidstemperatur – med damp | °C/°F | 150/302 | |
| Tryk | bar/psi | 60/870 |
| Egenskab | Prøvningsmetode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 9 |
| Tilbagefjedring (recovery) | ASTM F36/J | % | 60 |
| Trækstyrke | Prøvningsbetingelser: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 12 30 |
| Specifik lækagerate iht. | Prøvningsbetingelser: IRM 903-olie, 5h, 150°C • ASTM brændstof B, 5h, 23°C • HNO3 40%, 18h, 23°C • H2SO4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,095 5 |
| Spidstemperatur | °C/°F | 400/752 | |
| Langtidstemperatur – med damp | °C/°F | 300/572 280/536 | |
| Tryk | bar/psi | 100/1450 |
| Egenskab | Prøvningsmetode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 7 |
| Tilbagefjedring (recovery) | ASTM F36/J | % | 55 |
| Trækstyrke | Prøvningsbetingelser: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 11 38 33 |
| Specifik lækagerate iht. | Prøvningsbetingelser: IRM 903-olie, 5h, 150°C • ASTM brændstof B, 5h, 23°C • HNO3 40%, 18h, 23°C • H2SO4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,03 3 5 |
| Spidstemperatur | °C/°F | 440/824 | |
| Langtidstemperatur – med damp | °C/°F | 350/662 250/482 | |
| Tryk | bar/psi | 120/1740 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 8 |
| Tilbagefjedring | ASTM F36/J | % | 55 |
| Trækstyrke | Prøvningsbetingelser: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 17 25 30 |
| Specifik lækagestrøm iht. | Prøvningsbetingelser: IRM 903-olie, 5h, 150°C • ASTM Fuel B, 5h, 23°C • HNO3 40%, 18h, 23°C • H2SO4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 8 |
| Spidstemperatur | °C/°F | 400/752 | |
| Langtidstemperatur – med damp | °C/°F | 350/662 – | |
| Tryk | bar/psi | 140/2030 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 10 |
| Tilbagefjedring | ASTM F36/J | % | 40 |
| Trækstyrke | Prøvningsbetingelser: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 40 60 |
| Specifik lækagestrøm iht. | Prøvningsbetingelser: IRM 903-olie, 5h, 150°C • ASTM Fuel B, 5h, 23°C • HNO3 40%, 18h, 23°C • H2SO4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Spidstemperatur | °C/°F | 550/1022 | |
| Langtidstemperatur – med damp | °C/°F | 450/842 | |
| Tryk | bar/psi |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 8 |
| Tilbagefjedring | ASTM F36/J | % | 45 |
| Trækstyrke | Prøvningsbetingelser: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 DIN 52913 | MPa | 45 48 |
| Specifik lækagerate iht. | Prøvningsbetingelser: IRM 903-olie, 5 h, 150 °C • ASTM brændstof B, 5 h, 23 °C • HNO3 40 %, 18 h, 23 °C • H2SO4 65 %, 48 h, 23 °C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Spidstemperatur | °C/°F | 650/1202 | |
| Langtidstemperatur – med damp | °C/°F | 600/1112 | |
| Tryk | bar | 500 |
| Egenskab | Metode | Enhed | Specifikation |
|---|---|---|---|
| Sammentrykkelighed | ASTM F36/J | % | 11 |
| Tilbagefjedring | ASTM F36/J | % | 60 |
| Trækstyrke | Prøvningsbetingelser: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 DIN 52913 | MPa | 10 27 23 |
| Specifik lækagerate iht. | Prøvningsbetingelser: IRM 903-olie, 5 h, 150 °C • ASTM brændstof B, 5 h, 23 °C • HNO3 40 %, 18 h, 23 °C • H2SO4 65 %, 48 h, 23 °C; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,05 2 5 |
| Spidstemperatur | °C/°F | 350/662 | |
| Langtidstemperatur – med damp | °C/°F | 250/482 200/392 | |
| Tryk | bar/psi | 100/1450 |
Vi er specialister i skæring af fladpakninger:
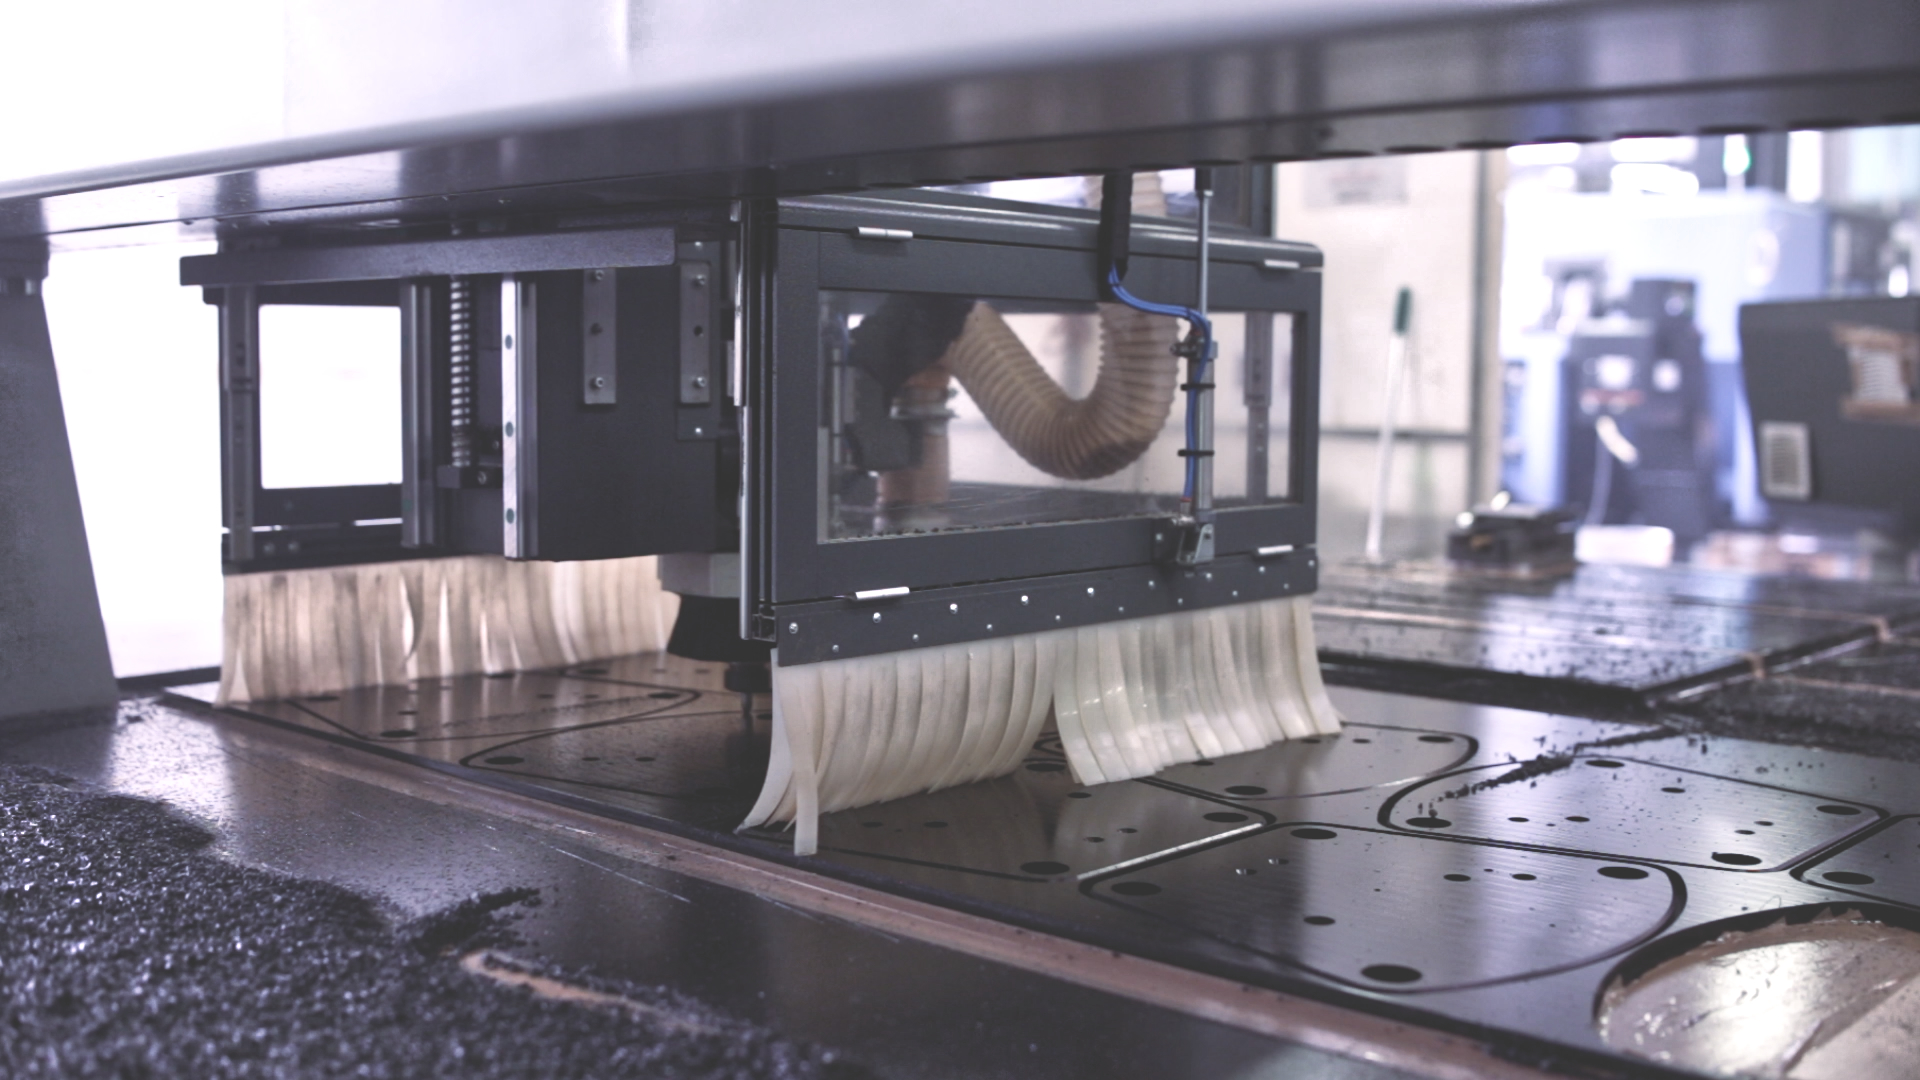
Send os en DXF/STEP-tegning eller en specifikation (DN, PN, materiale, temperatur, medie), så giver vi tilbud på pakninger efter mål.
ANBI-TECH Sp. z o.o., Olewin 50A, 32-300 Olkusz. Telefon +48 32 788 70 10. E-mail: anbi@anbi-tech.pl.
Valget afhænger af medie, temperatur, tryk, forbindelsestype og anvendelsens krav. Her hjælper vores guide til valg af tætninger.
Godkendelserne afhænger af den konkrete plade. For GRAFILIT findes godkendelser fra DIN-DVGW, HTB, KTW, BAM og Germanischer Lloyd. Den påkrævede godkendelse skal bekræftes for den valgte plade.
Den maksimale temperatur afhænger af pladetypen og driftsforholdene. Tabellen på denne side sammenligner materialernes temperatur- og trykområder.
Vi offentliggør de referencer, vi har modtaget, samt anmeldelser fra virksomhedsprofilen på Google Maps. Vi citerer dem ordret, uden rettelser.
Jeg kan med fuld overbevisning anbefale Anbi-Tech som en solid og professionel partner inden for mekanisk bearbejdning og fremstilling af dele til medicinalindustrien. Det er den tredje virksomhed, hvor jeg har fornøjelsen af at samarbejde med Anbi-Tech, og hver gang forløber samarbejdet på højeste niveau.
Medicinalbranchen er usædvanligt krævende – det er ikke kun præcisionen i udførelsen, der tæller, men også overholdelse af leveringstider, materialernes kvalitet og en fuld forståelse af kundens behov. Anbi-Tech har gentagne gange bevist, at virksomheden fungerer fremragende i dette miljø. Firmaet har blandt andet fremstillet formatdele, reservedele, fyldenåle, transportsnegle, komponenter til dosering af pulver og væsker samt mange andre produktionskomponenter til os.
Kvaliteten af emnerne fortjener særlig anerkendelse – både i syrefast stål 316L og 304 og i plast såsom POM, polyurethan og polycarbonat. Komponenterne er fremstillet meget solidt, med stor nøjagtighed og omhu for detaljen, hvilket er af afgørende betydning i vores branche.
Anbi-Tech har mange gange bogstaveligt talt “reddet os” i nødsituationer, hvor tid, hurtig reaktion og en fleksibel tilgang til kunden var afgørende. En stor styrke ved virksomheden er den moderne maskinpark, som gør det muligt at gennemføre selv meget krævende projekter med den højeste udførelseskvalitet.
Lige så vigtige er menneskene – virksomhedens personale udviser altid fuldt engagement, samarbejdsvilje og teknisk support. Man mærker en enorm erfaring, professionalisme og en partnerskabsorienteret tilgang til kunden.
I medicinalbranchen er “papirerne”, altså certifikaterne, også vigtige, og de er aldrig blevet draget i tvivl under audits, hverken kundeaudits eller myndighedsaudits (f.eks. GIF).
Jeg anbefaler på det varmeste et samarbejde med Anbi-Tech til alle virksomheder, der søger en gennemprøvet, pålidelig og kvalitetsbevidst teknisk partner.
Dariusz Stachowicz, Senior Manager for Vedligehold, Polfa Warszawa S.A.
Meget godt samarbejde med Anbi-Tech om en ny produktionslinje til et aftapningsanlæg. På baggrund af en flaskeprøve og komponenter fra den gamle linje udarbejdede deres ingeniør konstruktion og dokumentation for nye formatdele i SolidWorks. Anbi-Tech fremstillede derefter bl.a. transportsnekker, stjernehjul, medbringere, flaskeorientatorer, flaskevendere og fremføringskomponenter.
Et stort plus for den helhedsorienterede tilgang – fra analyse og konstruktion til fremstilling af færdige komponenter. Man mærker stor teknisk erfaring, præcision og evnen til at løse specielle opgaver. Kan varmt anbefales.
Bartłomiej Ć, specialist, ORLEN
Vi samarbejder med Anbi-Tech om fremstilling af dele og tekniske komponenter til vores projekter. Vi værdsætter dem især for udførelseskvaliteten, overholdelse af leveringstider og en meget god kommunikation. Ved specielle opgaver kan de rådgive og finde en løsning i stedet for blot at fremstille et emne efter tegning. En solid partner, der varmt kan anbefales.
Marek P., produktionschef, Triccor
En solid virksomhed med enorm erfaring! De fremstiller emner i stål, aluminium og specialplast som POM og PTFE. Hver ydelse – uanset om det er drejning, fræsning eller CNC-skæring – udføres perfekt og med omhu for de mindste detaljer. God kommunikation, faglig rådgivning og altid levering til tiden. Jeg anbefaler dem helhjertet til alle, der har brug for pålidelige komponenter.
Damian Lab
Send en PDF- eller DXF-tegning eller en STEP-model med mål, så vi kan give et tilbud. Angiv materiale, antal stk. og kvalitetskrav. Et foto af emnet uden mål gør det ikke muligt at udarbejde et pålideligt tilbud.
Hvis projektet omfatter flere operationer, aftaler vi omfanget af bearbejdning, kontrol, montage og de processer, der udføres hos vores partnere.

Tlf.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
VAT-ID: PL6372190715

anbi@anbi-tech.pl