
Nous découpons des joints non métalliques dans des plaques d’une largeur allant jusqu’à 1500 mm, selon norme ou selon plan. Nous sélectionnons le matériau en fonction du fluide, de la température, de la pression et des homologations requises.

Nous découpons des joints plats non métalliques sur traceurs de découpe CNC à partir de plaques d’une largeur pouvant atteindre 1500 mm. Nous découpons des joints de brides selon les normes DIN EN 1514 et ASME B16.21, ainsi que des pièces de forme irrégulière à partir de fichiers DXF/STEP.
Nous proposons des plaques d’étanchéité des principales marques : Donit Tesnit BA, Gambit AF et Klinger, en épaisseurs de 0,5 mm à 6 mm. Les homologations industrielles – DVGW (gaz), TA-Luft (émissions fugitives) – sont disponibles pour certaines plaques sur demande du client.
Matériaux au choix : BA-202 (huiles, carburants, jusqu’à +180 °C), BA-CF (fibres de carbone, jusqu’à +400 °C), Grafilit (graphite expansé, jusqu’à +550 °C dans l’air, vapeur d’eau), MICALIT (mica avec insert en acier inoxydable, jusqu’à +950 °C), PTFE vierge (produits chimiques, jusqu’à +260 °C). Pour la liste complète des matériaux Donit, Gambit et Klinger, voir la section « Matériaux au choix ».
Nous proposons des joints plats dans les versions suivantes :
Joints plats selon les normes :
Choix du joint pour un assemblage à brides précis, dimensions DN, géométrie et classe de pression : Joints pour brides.
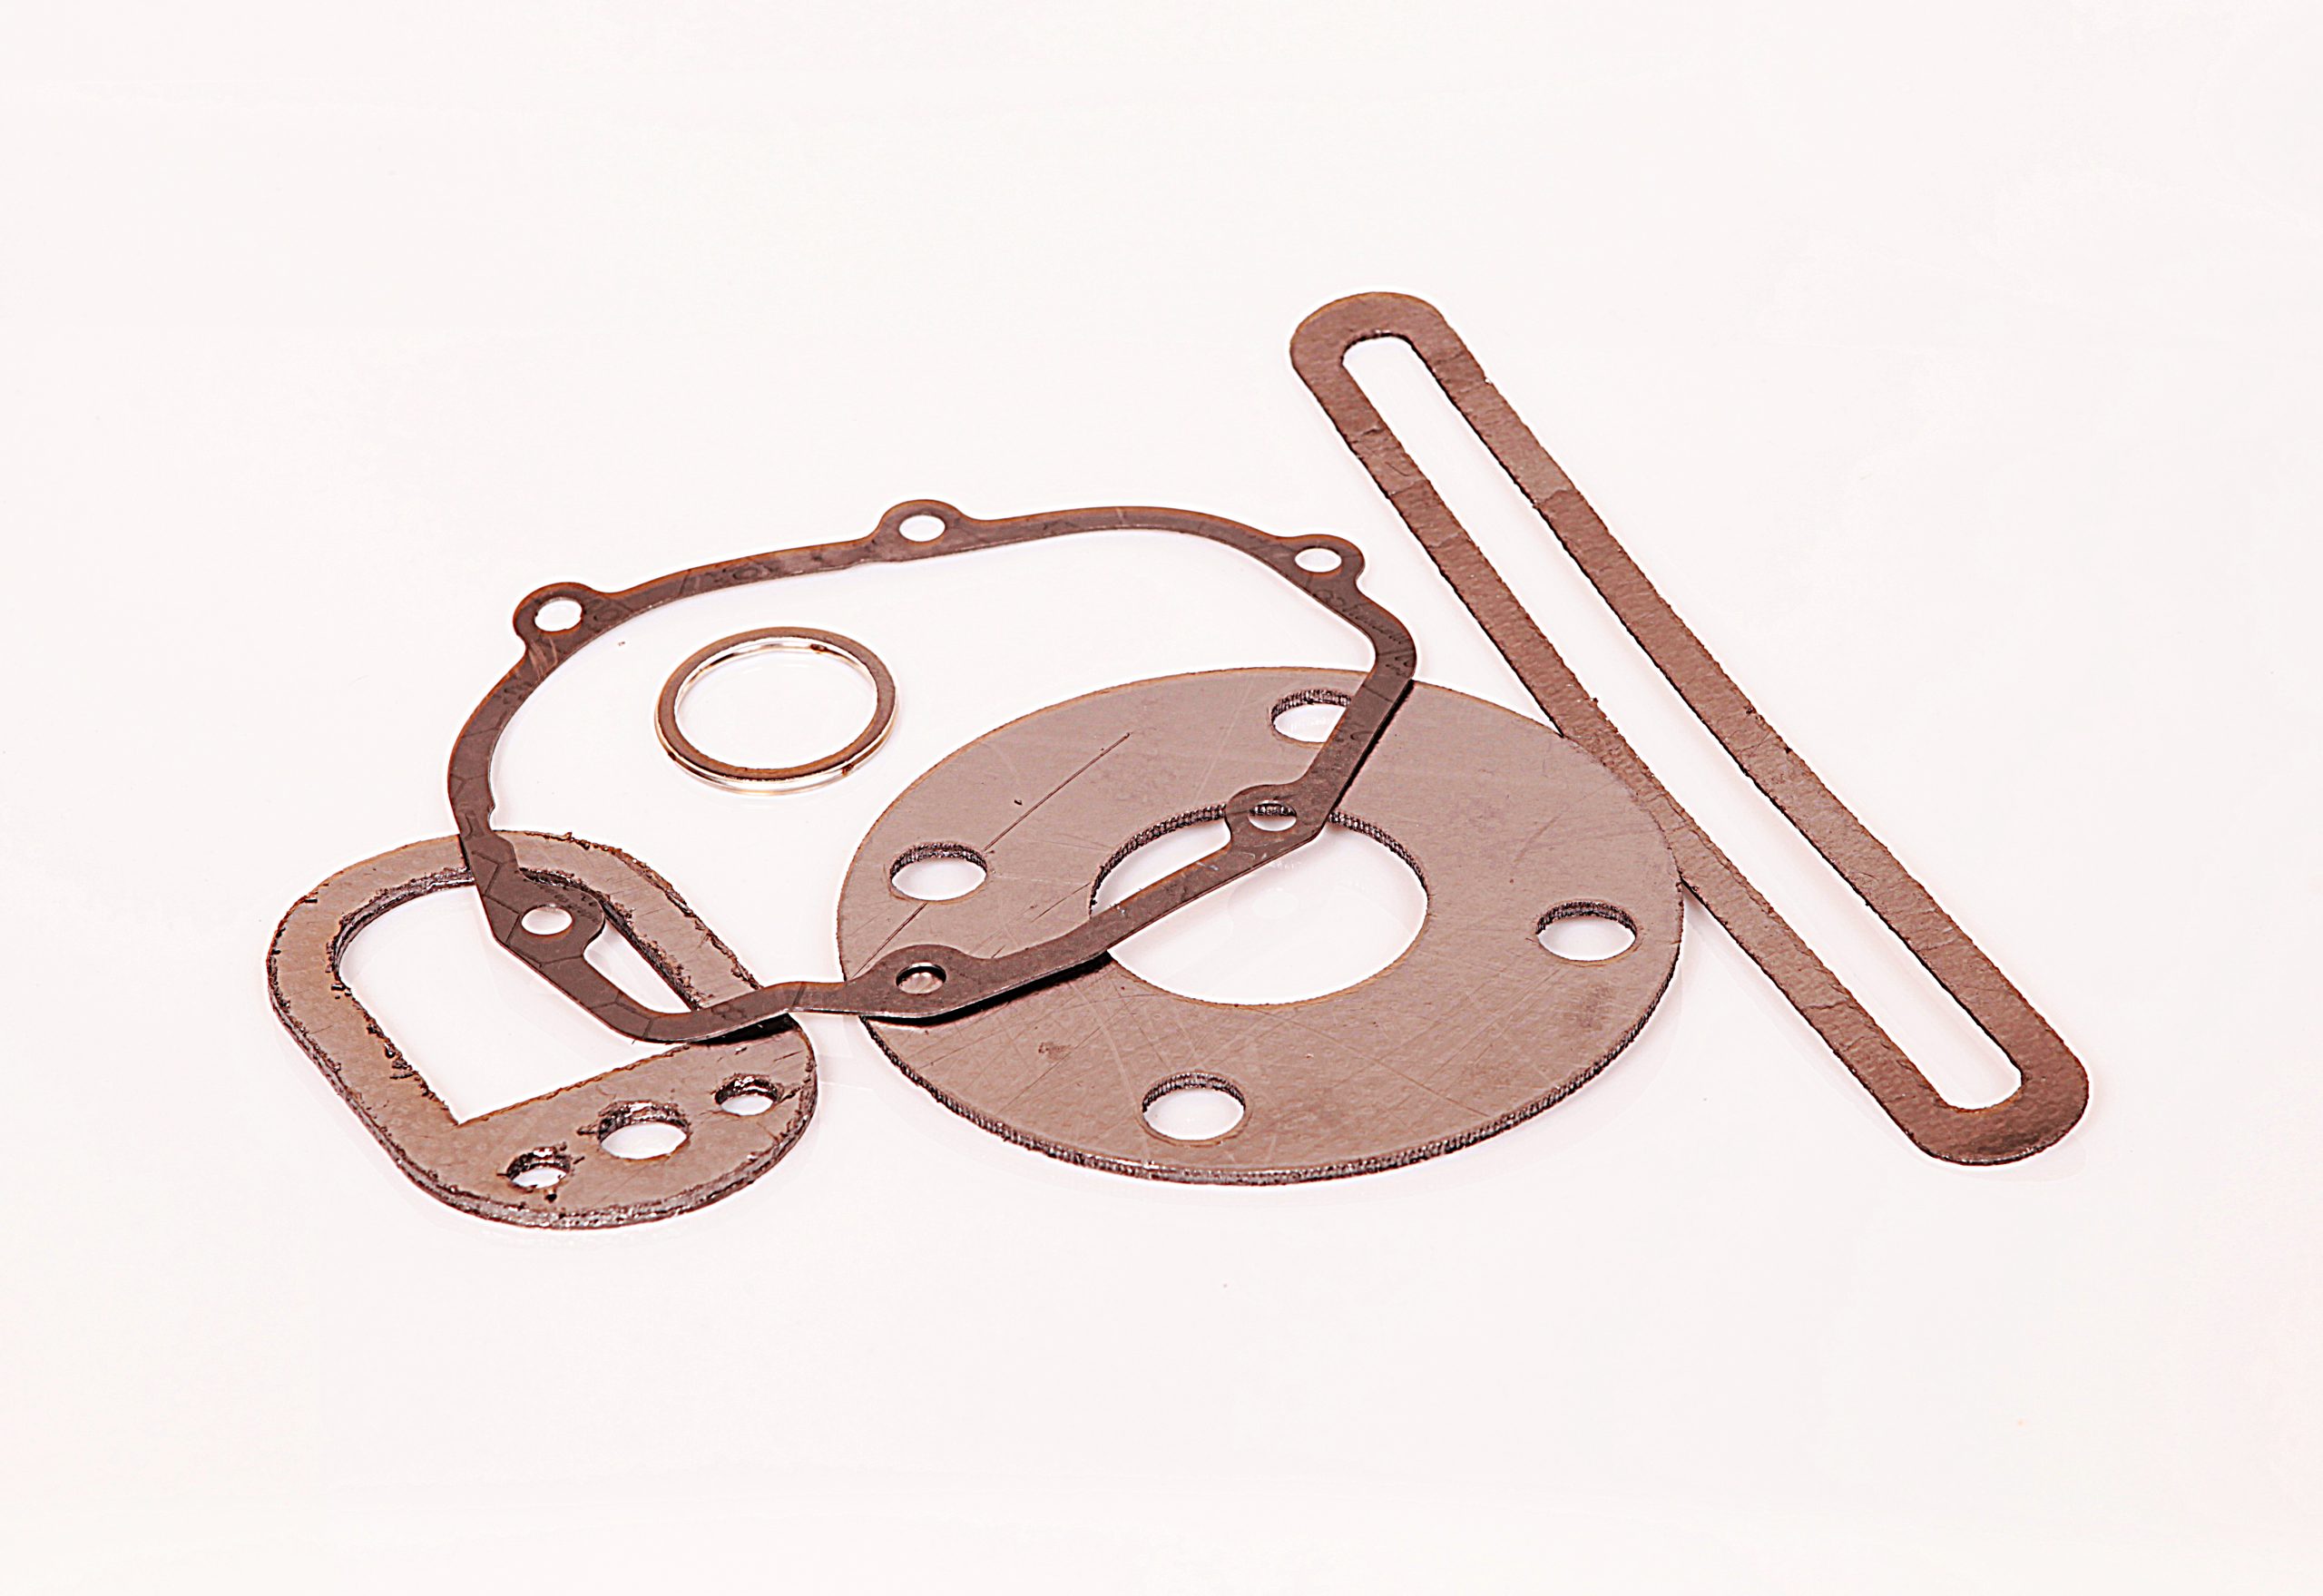
Étanchéité des brides dans les installations de carburants et de procédés. Donit BA-202 pour les carburants, Grafilit pour la vapeur, MICALIT pour les fours.
Joints pour chaudières à vapeur, échangeurs de chaleur et conduites d’eau de chauffage. Les plaques Grafilit disposent des homologations DIN-DVGW, HTB, KTW, BAM et Germanischer Lloyd. Nous confirmons l’homologation requise pour la plaque concernée lors de la demande.
Joints pour installations d’eau et d’eaux usées – caoutchouc EPDM, NBR et plaques Donit Tesnit. Homologations industrielles (DVGW, KTW) sur demande du client pour certaines plaques.
Joints PTFE (Doniflon, Klinger) pour acides concentrés, bases et solvants. Excellente résistance chimique.
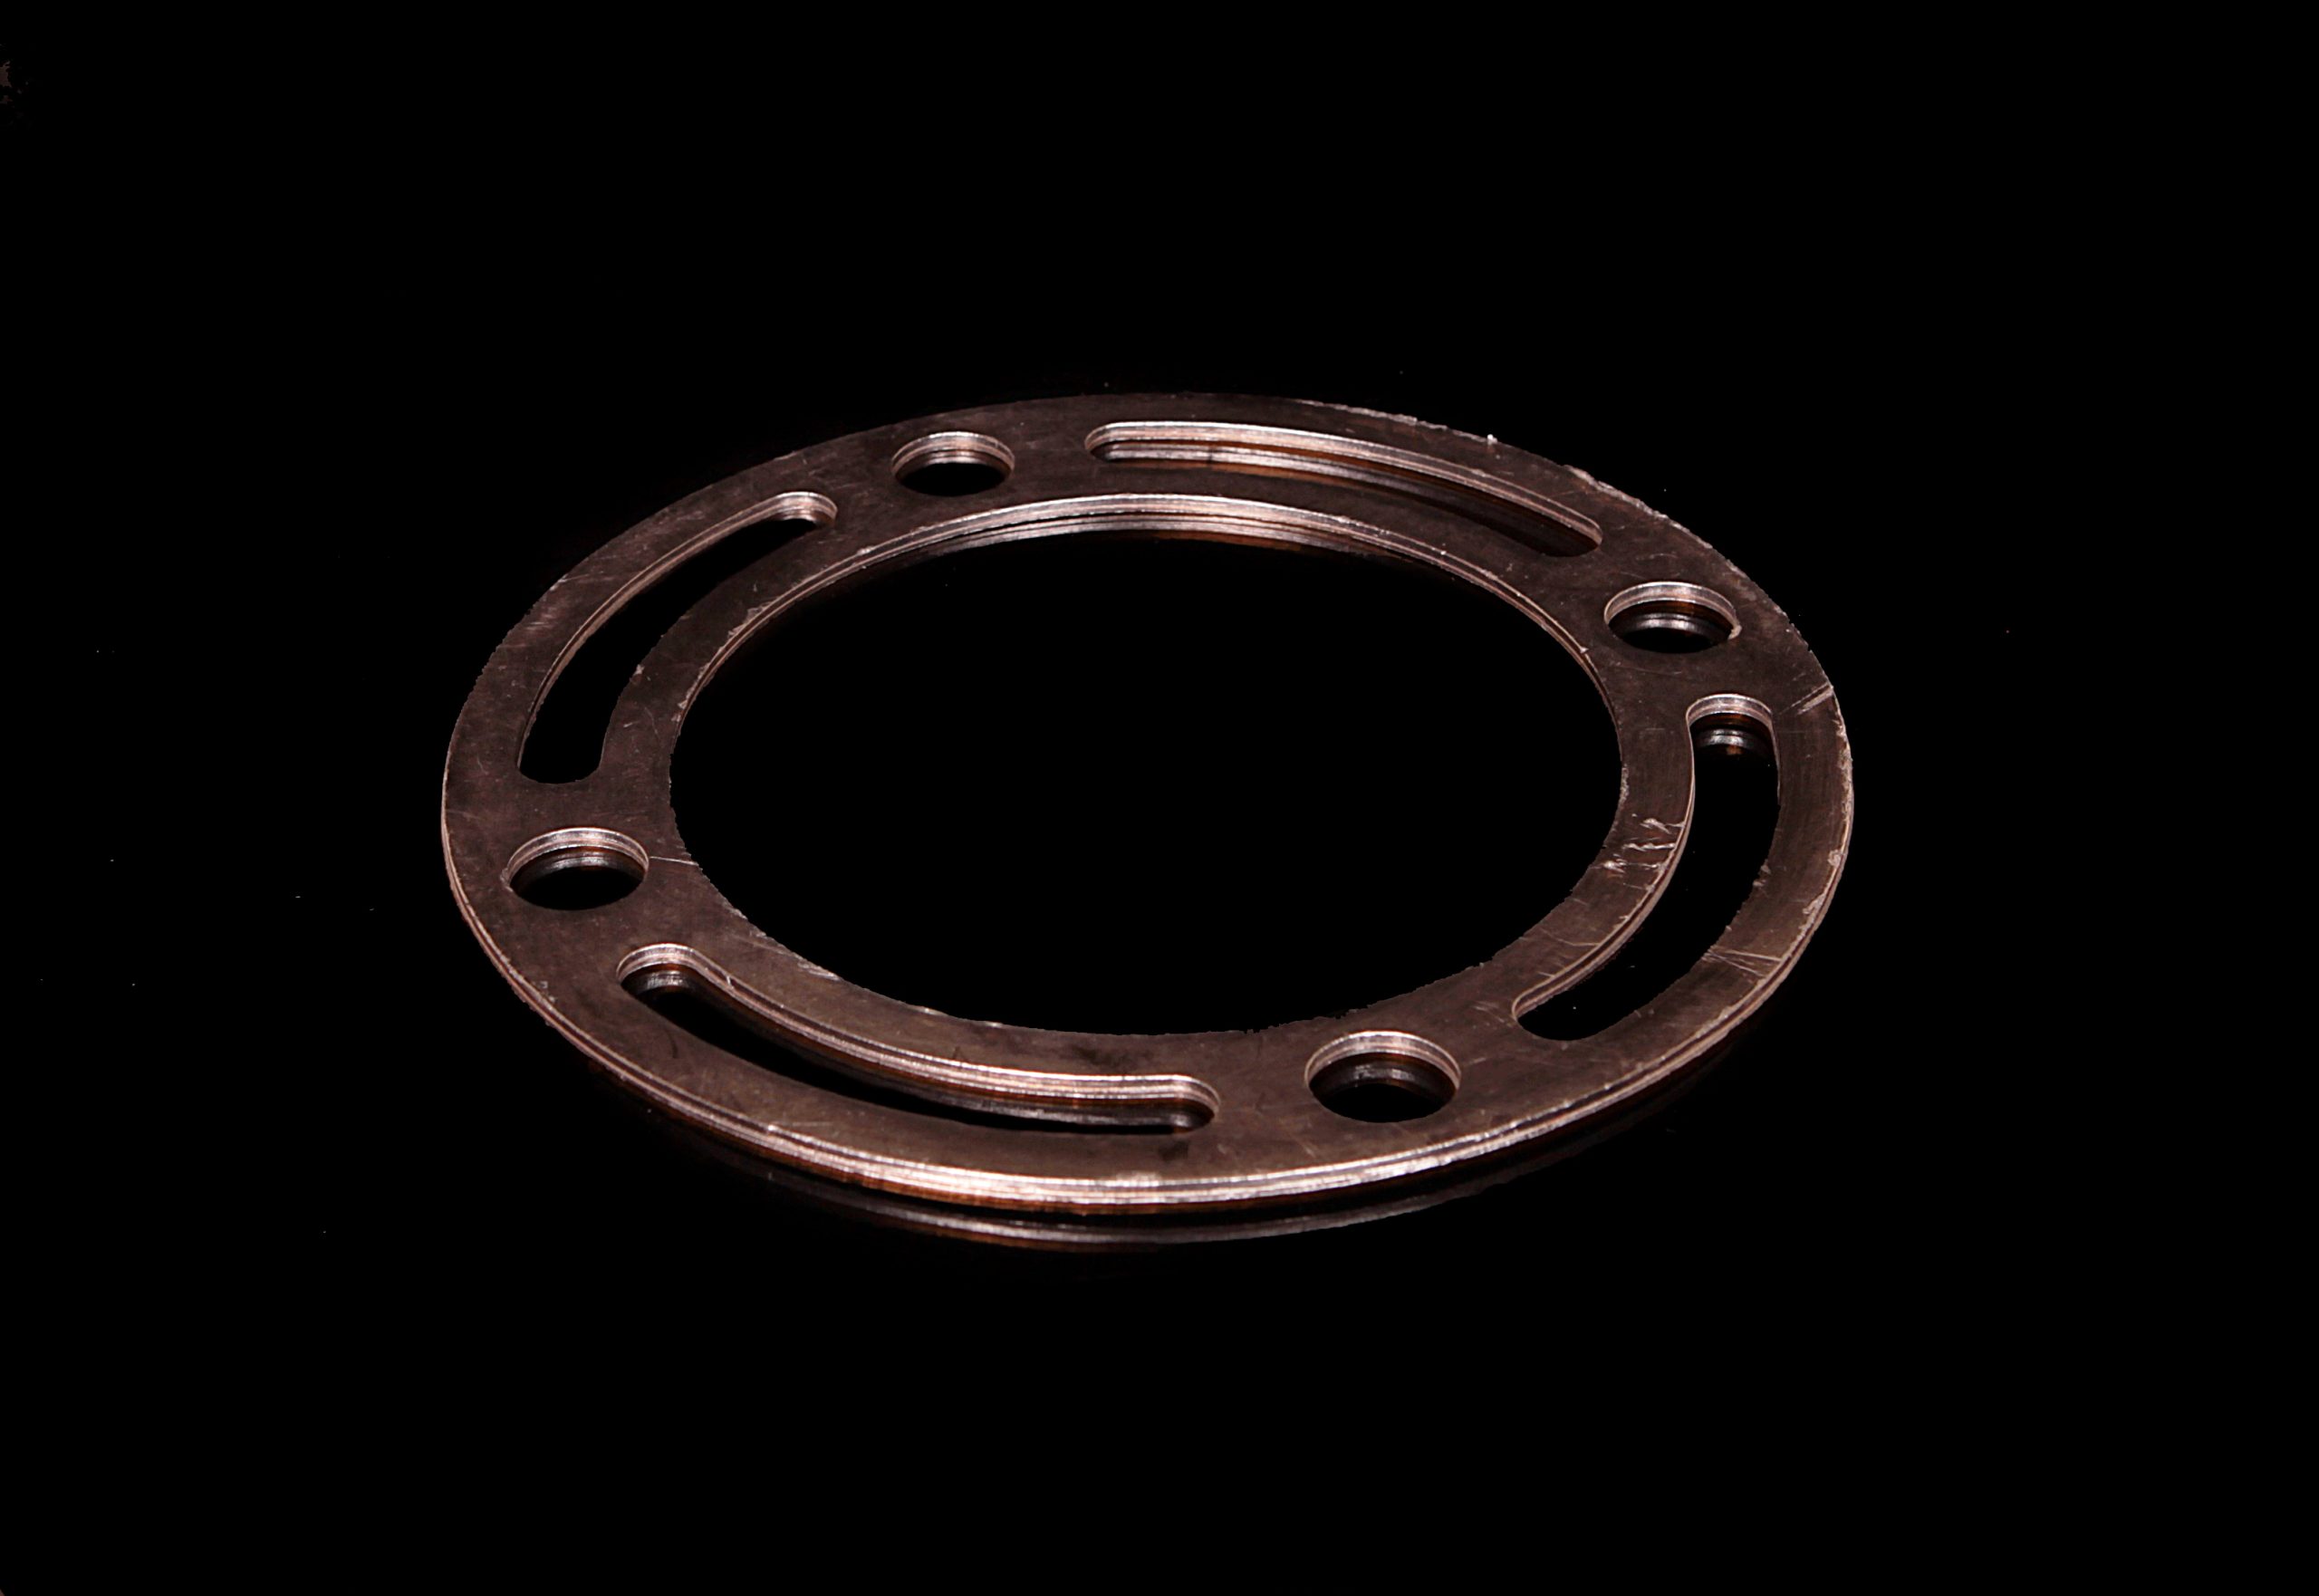
Matériaux à partir desquels ANBI-TECH fabrique des joints plats sur mesure. Les familles de matériaux comprennent Donit Tesnit BA, Gambit AF, Doniflon, Klinger et Grafilit, dont BA-55, BA-AUTO, BA-R, BA-R300 et BA-R302.
Faites défiler le tableau latéralement pour voir toutes les colonnes.
| Plaque | Température | Pression |
|---|---|---|
| DONIFLON 2010 | -200 à +260°C | max. 60 bar |
| DONIFLON 2020 | -200 à +260°C | max. 80 bar |
| DONIFLON 2030 | -200 à +260°C | max. 80 bar |
| Doniflon 900E | -200 à +260°C | max. 200 bar |
| Gambit AF-1000 | 420°C | 12 bar |
| Gambit AF-200 | 350°C | 10 bar |
| Gambit AF-300 | 320°C | 10 bar |
| Gambit AF-OIL | 350°C | 10 bar |
| GRAFILIT SF | 550°C (air ou conditions oxydantes), 700°C (conditions réductrices ou inertes) | max. 80 bar |
| GRAFILIT SL | 550°C (air ou conditions oxydantes), 700°C (conditions réductrices ou inertes) | max. 100 bar |
| GRAFILIT SP | 550°C (air ou conditions oxydantes), 700°C (conditions réductrices ou inertes) | max. 200 bar |
| Donit Tesnit BA-202 | 180°C | 40 bar |
| Donit Tesnit BA-203 | 250°C | 50 bar |
| Donit Tesnit BA-50 | 280°C | 80 bar |
| Donit Tesnit BA-C | 200°C | 60 bar |
| Donit Tesnit BA-CF | 400°C | 100 bar |
| Donit Tesnit BA-GL | 440°C | 120 bar |
| Donit Tesnit BA-R | 400°C | 140 bar |
| Donit Tesnit BA-R300 | 550°C | |
| Donit Tesnit BA-R302 | 650°C | 500 bar |
| Donit Tesnit BA-U | 350°C | 100 bar |
Les paramètres techniques présentés dans les tableaux proviennent des fiches matière des fabricants de plaques ; nous confirmons le choix du matériau pour l’application concernée avant la réalisation.
| Propriété | Méthode | Unité | Spécification |
|---|---|---|---|
| Température | °C | -200 à +260 | |
| Pression | bar | max. 60 | |
| Plage de pH | 0-14 | ||
| Densité | DIN 28090-2 | g/cm³ | 1,5 |
| Compressibilité | ASTM F36J | % | 35 |
| Reprise d’épaisseur | ASTM F36J | % | 40 |
| Résistance à la traction | ASTM F152 | MPa | 14 |
| Contraintes résiduelles | Conditions d’essai : 16 h, 30 MPa, 150 °C ; DIN 52913 | MPa | 14 |
| Perméabilité à l’azote | DIN 3535-6 | mg/(s·m) | < 0,002 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Température | °C | -200 à +260 | |
| Pression | bar | max. 80 | |
| Plage de pH | 0–14 | ||
| Masse volumique | DIN 28090-2 | g/cm³ | 2,1 |
| Compressibilité | ASTM F36J | % | 7 |
| Reprise d’épaisseur | ASTM F36J | % | 45 |
| Résistance à la traction | ASTM F152 | MPa | 14 |
| Contraintes résiduelles | Conditions d’essai : 16 h, 30 MPa, 150 °C ; DIN 52913 | MPa | 13 |
| Perméabilité à l’azote | DIN 3535-6 | mg/(s·m) | < 0,002 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Température | °C | -200 à +260 | |
| Pression | bar | max. 80 | |
| Plage de pH | 0-14 | ||
| Densité | DIN 28090-2 | g/cm³ | 3,0 |
| Compressibilité | ASTM F36J | % | 6 |
| Reprise élastique (épaisseur) | ASTM F36J | % | 40 |
| Résistance à la traction | ASTM F152 | MPa | 10 |
| Contrainte résiduelle | Conditions d’essai : 16 h, 30 MPa, 150 °C ; DIN 52913 | MPa | 13 |
| Perméabilité à l’azote | DIN 3535-6 | mg/(s·m) | <0,002 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Température de service minimale | °C/°F | -200/-328 | |
| Température de service maximale | °C/°F | 260/500 | |
| Pression maximale | bar/psi | 200/2900 | |
| Plage de pH | 0-14 | ||
| Densité | DIN 28090-2 | g/cm³ | 0,8 |
| Compressibilité | ASTM F36J | % | 55 |
| Reprise d’épaisseur | ASTM F36J | % | 12 |
| Résistance à la traction | ASTM F152 | MPa | 32 |
| Contraintes résiduelles | Conditions d’essai : 16 h, 30 MPa, 300 °C ; DIN 52913 | MPa | 16 |
| Perméabilité à l’azote | DIN 3535-6 | mg/(s·m) | 0,002 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 9 |
| Reprise | ASTM F36/J | % | 50 |
| Résistance à la traction | Conditions d’essai : 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa ; DIN 52910 | MPa | 6 32 35 |
| Débit de fuite spécifique selon | Conditions d’essai : huile IRM 903, 5 h, 150 °C • Carburant ASTM B, 5 h, 23 °C • HNO 3 40 %, 18 h, 23 °C • H 2 SO 4 65 %, 48 h, 23 °C ; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,07 8 7 |
| Température de pointe | °C/°F | 420 | |
| Température en service continu – avec vapeur | °C/°F | 350 250 | |
| Pression | bar/psi | 12 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 10 |
| Reprise | ASTM F36/J | % | 55 |
| Résistance à la traction | Conditions d’essai : 16h, 300°C, 50MPa • 16h, 175°C, 50MPa ; DIN 52910 | MPa | 9 29 35 |
| Débit de fuite spécifique selon | Conditions d’essai : Huile IRM 903, 5h, 150°C • Carburant ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C ; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Température de pointe | °C/°F | 350 | |
| Température de service continu – avec vapeur | °C/°F | 300 230 | |
| Pression | bar/psi | 10 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 11 |
| Reprise élastique | ASTM F36/J | % | 50 |
| Résistance à la traction | Conditions d’essai : 16h, 300°C, 50MPa • 16h, 175°C, 50MPa ; DIN 52910 | MPa | 8 22 28 |
| Débit de fuite spécifique selon | Conditions d’essai : Huile IRM 903, 5h, 150°C • Carburant ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C ; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 |
| Température de pointe | °C/°F | 320 | |
| Température de service continu – avec vapeur | °C/°F | 280 220 | |
| Pression | bar/psi | 10 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 10 |
| Reprise élastique | ASTM F36/J | % | 55 |
| Résistance à la traction | Conditions d’essai : 16h, 300°C, 50MPa • 16h, 175°C, 50MPa ; DIN 52910 | MPa | 9 29 35 |
| Débit de fuite spécifique selon | Conditions d’essai : Huile IRM 903, 5h, 150°C • Carburant ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C ; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Température de pointe | °C/°F | 350 | |
| Température de service continu – avec vapeur | °C/°F | 300 230 | |
| Pression | bar/psi | 10 |
| Propriété | Méthode | Unité | Spécification |
|---|---|---|---|
| Température maxi de service continu* • Air ou conditions oxydantes • Conditions réductrices ou inertes | °C/°F | 550/1022 700/1292 | |
| Température mini de service continu* | °C/°F | -200/-328 | |
| Pression maxi de service continu* | bar/psi | 80/1160 | |
| Compressibilité | ASTM F36 | % | 45 |
| Recouvrement | ASTM F36 | % | 13 |
| Tenue au fluage à chaud (contrainte résiduelle) | Conditions d’essai : 16h, 300°C ; DIN 52913 | N/mm 2 | 49 |
| Perméabilité à l’azote | Conditions d’essai : 40 bar, température ambiante ; DIN 3535/6 | mg(s*m) | 0,05 |
| Teneur en cendres du graphite | DIN 51903 | % | <1 |
| Teneur en chlorure | FSA NMG 202-02 | ppm | 20 |
| Teneur en fluorure | FSA NMG 203-02 | ppm | 20 |
| Densité du graphite | DIN 28090-2 | g/cm 3 | 1,0 |
| Module de compressibilité • à température ambiante : EKSW • à température élevée : EWSW/300°C | DIN 28090-2 | % | 41 0,9 |
| Reprise après fluage en pourcentage • à température ambiante : EKRW • à température élevée : EWRW | DIN 28090-2 | % | 5,0 4,0 |
| Reprise R | DIN 28090-2 | mm | 0,088 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Température maxi de service continu* • Air ou conditions oxydantes • Conditions réductrices ou inertes | °C/°F | 550/1022 700/1292 | |
| Température mini de service continu* | °C/°F | -200/-328 | |
| Pression maxi de service continu* | bar/psi | 100/1450 | |
| Compressibilité | ASTM F36A | % | 42 |
| Reprise | ASTM F36A | % | 15 |
| Tenue à la contrainte (relaxation) | Conditions d’essai : 16 h, 300 °C ; DIN 52913 | N/mm 2 | 49 |
| Perméabilité à l’azote | Conditions d’essai : 40 bar, température ambiante ; DIN 3535/6 | mg(s*m) | 0,05 |
| Teneur en cendres du graphite | DIN 51903 | % | <1 |
| Teneur en chlorures | FSA NMG 202 | ppm | 20 |
| Teneur en fluorures | FSA NMG 203 | ppm | 20 |
| Densité du graphite | DIN 28090-2 | g/cm 3 | 1,0 |
| Module de compressibilité • à température ambiante : EKSW • à température élevée : EWSW/300 °C | DIN 28090-2 | % | 38 1,2 |
| Reprise après fluage en pourcentage • à température ambiante : EKRW • à température élevée : EWRW | DIN 28090-2 | % | 4,3 3,6 |
| Reprise R | DIN 28090-2 | mm | 0,080 |
| Propriété | Méthode | Unité | Spécification |
|---|---|---|---|
| Température maxi de service continu* • Air ou conditions oxydantes • Conditions réductrices ou inertes | °C/°F | 550/1022 700/1292 | |
| Température mini de service continu* | °C/°F | -200/-328 | |
| Pression maxi de service continu* | bar/psi | 200/2900 | |
| Compressibilité | ASTM F36 | % | 35 |
| Reprise | ASTM F36 | % | 17 |
| Résistance à la relaxation des contraintes | Conditions d’essai : 16 h, 300 °C ; DIN 52913 | N/mm² | 49 |
| Perméabilité à l’azote | Conditions d’essai : 40 bar, température ambiante ; DIN 3535/6 | mg(s*m) | 0,05 |
| Teneur en cendres du graphite | DIN 51903 | % | <1 |
| Teneur en chlorures | FSA NMG 202-02 | ppm | 20 |
| Teneur en fluorures | FSA NMG 203-02 | ppm | 20 |
| Densité du graphite | DIN 28090-2 | g/cm³ | 1,0 |
| Module de compressibilité • à température ambiante : EKSW • à température élevée : EWSW/300 °C | DIN 28090-2 | % | 34 1,2 |
| Reprise après fluage en pourcentage • à température ambiante : EKRW • à température élevée : EWRW | DIN 28090-2 | % | 4,2 3,3 |
| Reprise R | DIN 28090-2 | mm | 0,086 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 8 |
| Reprise | ASTM F36/J | % | 50 |
| Résistance à la traction | Conditions d’essai : 16h, 300°C, 50MPa • 16h, 175°C, 50MPa ; DIN 52910 DIN 52913 | MPa | 7 20 |
| Taux de fuite spécifique selon | Conditions d’essai : Huile IRM 903, 5h, 150°C • Carburant ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C ; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 10 10 |
| Température de pointe | °C/°F | 180/356 | |
| Température de service continu – avec vapeur | °C/°F | 140/284 120/248 | |
| Pression | bar/psi | 40/580 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 10 |
| Reprise | ASTM F36/J | % | 60 |
| Résistance à la traction | Conditions d’essai : 16h, 300°C, 50MPa • 16h, 175°C, 50MPa ; DIN 52910 DIN 52913 | MPa | 8 / 25 |
| Taux de fuite spécifique selon | Conditions d’essai : Huile IRM 903, 5h, 150°C • Carburant ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C ; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 8 10 |
| Température de pointe | °C/°F | 250/482 | |
| Température de service continu – avec vapeur | °C/°F | 200/392 160/320 | |
| Pression | bar/psi | 50/725 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 9 |
| Reprise élastique | ASTM F36/J | % | 55 |
| Résistance à la traction | Conditions d’essai : 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa ; DIN 52910 DIN 52913 | MPa | 11 25 |
| Débit de fuite spécifique selon | Conditions d’essai : huile IRM 903, 5 h, 150 °C • carburant ASTM B, 5 h, 23 °C • HNO 3 40 %, 18 h, 23 °C • H 2 SO 4 65 %, 48 h, 23 °C ; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,07 8 10 |
| Température de pointe | °C/°F | 280/536 | |
| Température de service continu – avec vapeur | °C/°F | 220/428 180/356 | |
| Pression | bar/psi | 80/1160 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 8 |
| Reprise élastique | ASTM F36/J | % | 45 |
| Résistance à la traction | Conditions d’essai : 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa ; DIN 52910 DIN 52913 | MPa | 10 25 |
| Débit de fuite spécifique selon | Conditions d’essai : huile IRM 903, 5 h, 150 °C • carburant ASTM B, 5 h, 23 °C • HNO 3 40 %, 18 h, 23 °C • H 2 SO 4 65 %, 48 h, 23 °C ; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,06 10 8 |
| Température de pointe | °C/°F | 200/392 | |
| Température en continu – avec vapeur | °C/°F | 150/302 | |
| Pression | bar/psi | 60/870 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 9 |
| Reprise élastique | ASTM F36/J | % | 60 |
| Résistance à la traction | Conditions d’essai : 16h, 300°C, 50MPa • 16h, 175°C, 50MPa ; DIN 52910 DIN 52913 | MPa | 12 30 |
| Taux de fuite spécifique selon | Conditions d’essai : huile IRM 903, 5h, 150°C • carburant ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C ; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,095 5 |
| Température de pointe | °C/°F | 400/752 | |
| Température en continu – avec vapeur | °C/°F | 300/572 280/536 | |
| Pression | bar/psi | 100/1450 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 7 |
| Reprise élastique | ASTM F36/J | % | 55 |
| Résistance à la traction | Conditions d’essai : 16h, 300°C, 50MPa • 16h, 175°C, 50MPa ; DIN 52910 DIN 52913 | MPa | 11 38 33 |
| Taux de fuite spécifique selon | Conditions d’essai : huile IRM 903, 5h, 150°C • carburant ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C ; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,03 3 5 |
| Température de pointe | °C/°F | 440/824 | |
| Température en continu – avec vapeur | °C/°F | 350/662 250/482 | |
| Pression | bar/psi | 120/1740 |
| Propriété | Méthode | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 8 |
| Recouvrement élastique | ASTM F36/J | % | 55 |
| Résistance à la traction | Conditions d’essai : 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa ; DIN 52910 DIN 52913 | MPa | 17 25 30 |
| Débit de fuite spécifique selon | Conditions d’essai : huile IRM 903, 5 h, 150 °C • carburant ASTM B, 5 h, 23 °C • HNO3 40 %, 18 h, 23 °C • H2SO4 65 %, 48 h, 23 °C ; DIN 3535/6 ASTM F 146 | mg/(s*m) % % % % | 8 |
| Température de pointe | °C/°F | 400/752 | |
| Température en continu – avec vapeur | °C/°F | 350/662 – | |
| Pression | bar/psi | 140/2030 |
| Propriété | Méthode | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 10 |
| Recouvrement élastique | ASTM F36/J | % | 40 |
| Résistance à la traction | Conditions d’essai : 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa ; DIN 52910 DIN 52913 | MPa | 40 60 |
| Débit de fuite spécifique selon | Conditions d’essai : huile IRM 903, 5 h, 150 °C • carburant ASTM B, 5 h, 23 °C • HNO3 40 %, 18 h, 23 °C • H2SO4 65 %, 48 h, 23 °C ; DIN 3535/6 ASTM F 146 | mg/(s*m) % % % % | 5 |
| Température de pointe | °C/°F | 550/1022 | |
| Température de service continu – avec vapeur | °C/°F | 450/842 | |
| Pression | bar/psi |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 8 |
| Reprise élastique | ASTM F36/J | % | 45 |
| Résistance à la traction | Conditions d’essai : 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 45 48 |
| Taux de fuite spécifique selon | Conditions d’essai : huile IRM 903, 5h, 150°C • Carburant ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Température de pointe | °C/°F | 650/1202 | |
| Température de service continu – avec vapeur | °C/°F | 600/1112 | |
| Pression | bar | 500 |
| Propriété | Méthode d’essai | Unité | Spécification |
|---|---|---|---|
| Compressibilité | ASTM F36/J | % | 11 |
| Reprise élastique | ASTM F36/J | % | 60 |
| Résistance à la traction | Conditions d’essai : 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 10 27 23 |
| Taux de fuite spécifique selon | Conditions d’essai : huile IRM 903, 5h, 150°C • Carburant ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,05 2 5 |
| Température de pointe | °C/°F | 350/662 | |
| Température en continu – avec vapeur | °C/°F | 250/482 200/392 | |
| Pression | bar/psi | 100/1450 |
Nous sommes spécialisés dans la découpe de joints plats :
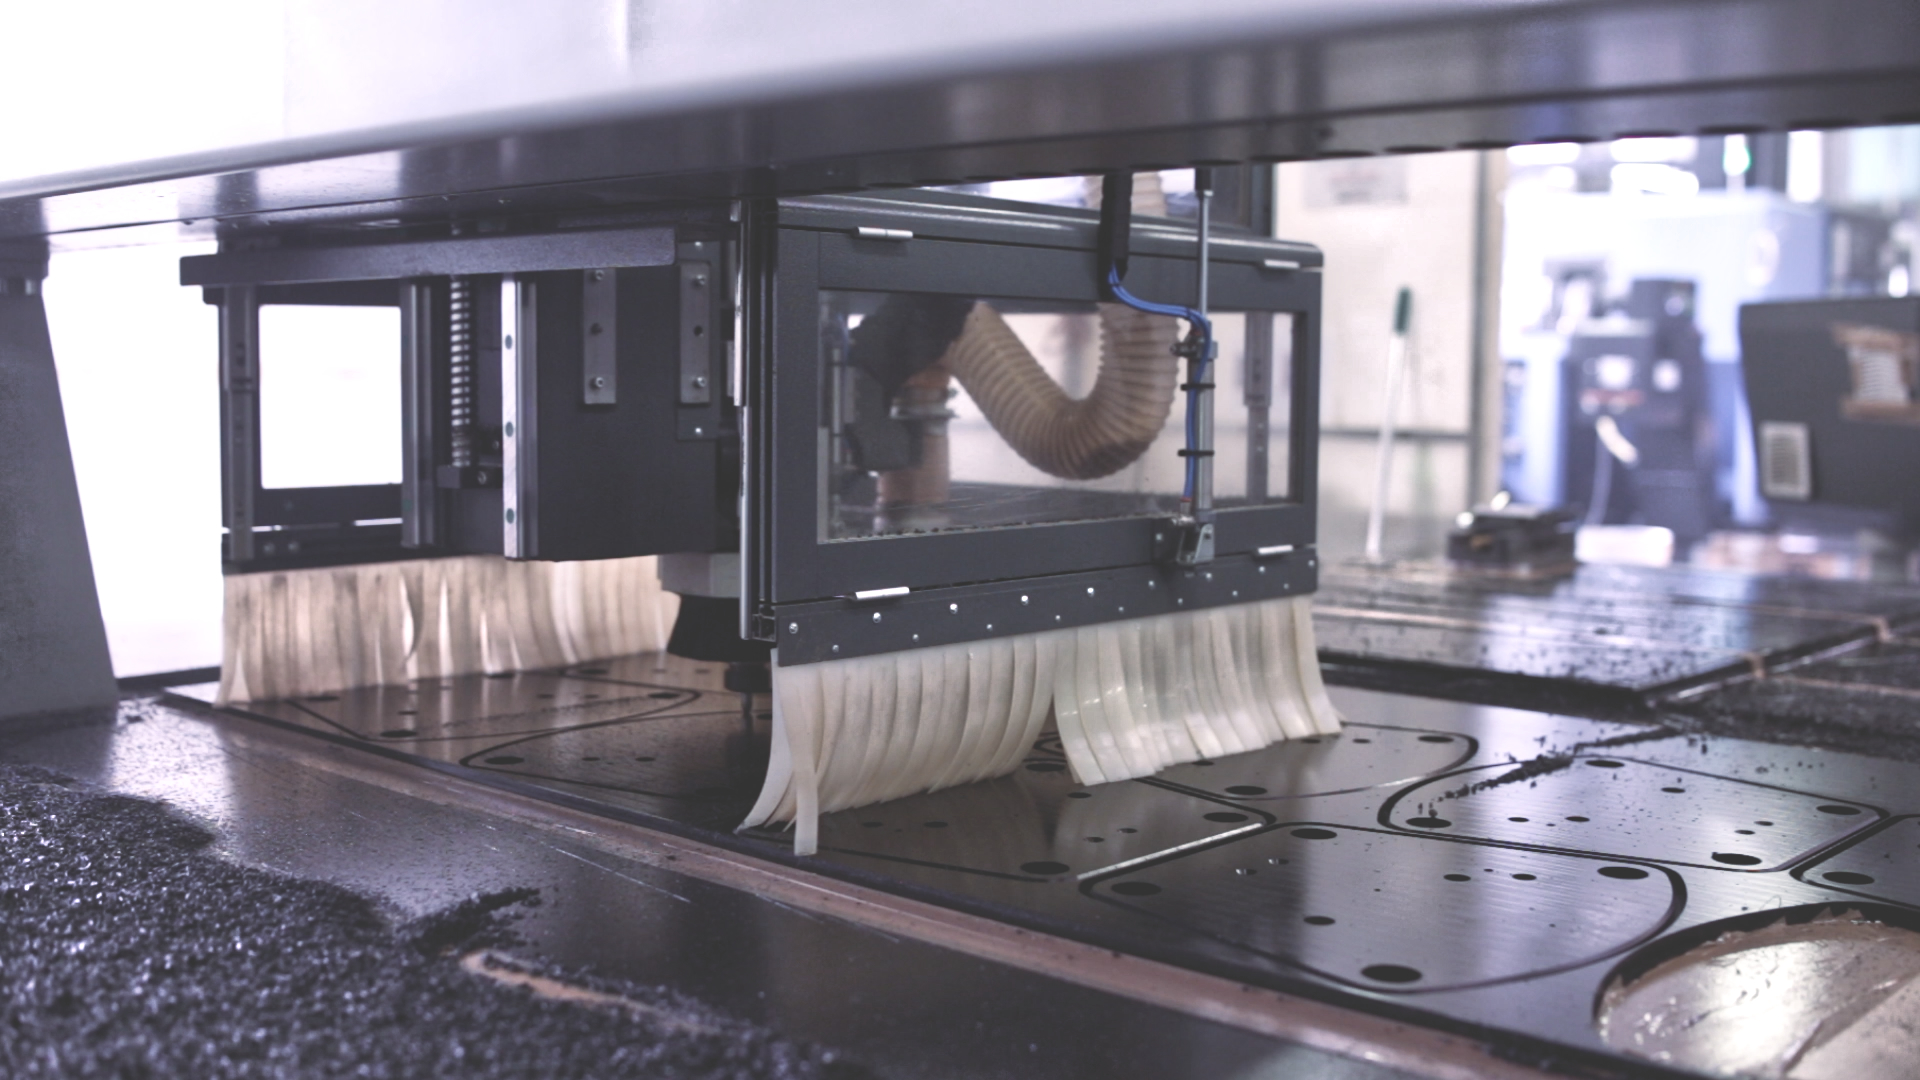
Envoyez-nous un plan DXF/STEP ou une spécification (DN, PN, matériau, température, fluide) et nous établirons un devis pour vos joints sur mesure.
ANBI-TECH Sp. z o.o., Olewin 50A, 32-300 Olkusz. Téléphone +48 32 788 70 10. E-mail : anbi@anbi-tech.pl.
Le choix dépend du fluide, de la température, de la pression, du type de raccordement et des exigences de l’application. Pour vous aider, consultez notre guide de choix des joints.
Les homologations dépendent de la plaque concernée. Le GRAFILIT est disponible avec les homologations DIN-DVGW, HTB, KTW, BAM et Germanischer Lloyd. L’homologation requise doit être confirmée pour la plaque sélectionnée.
La température maximale dépend du type de plaque et des conditions de service. Le tableau de cette page compare les plages de température et de pression des différents matériaux.
Nous publions les références reçues ainsi que les avis figurant sur le profil de l’entreprise dans Google Maps. Nous les citons littéralement, sans modification.
Je peux recommander en toute confiance la société Anbi-Tech comme un partenaire solide et professionnel dans le domaine de l’usinage mécanique et de la fabrication de pièces pour l’industrie pharmaceutique. C’est déjà la troisième entreprise au sein de laquelle j’ai le plaisir de collaborer avec Anbi-Tech et, à chaque fois, la coopération se déroule au plus haut niveau.
Le secteur pharmaceutique est particulièrement exigeant : ce ne sont pas seulement la précision d’exécution qui compte, mais aussi le respect des délais, la qualité des matériaux et une parfaite compréhension des besoins du client. Anbi-Tech a prouvé à maintes reprises qu’il évolue parfaitement dans cet environnement. L’entreprise a réalisé pour nous, entre autres, des pièces de format, des pièces de rechange, des aiguilles de remplissage, des vis sans fin de transport, des éléments de dosage de poudres et de liquides, ainsi que de nombreux autres composants de production.
La qualité d’exécution des pièces mérite une reconnaissance particulière, qu’il s’agisse d’acier inoxydable 316L et 304 ou de matières plastiques telles que le POM, le polyuréthane ou le polycarbonate. Les pièces sont fabriquées de manière très solide, avec une grande précision et un grand soin du détail, ce qui est essentiel dans notre secteur.
À de nombreuses reprises, Anbi-Tech nous a littéralement « sauvé la mise » dans des situations d’urgence où comptaient le temps, la réactivité et une approche flexible du client. Un atout considérable de l’entreprise est son parc machines moderne, qui permet de réaliser même des projets très exigeants tout en conservant la plus haute qualité d’exécution.
Les personnes comptent tout autant : le personnel de l’entreprise fait toujours preuve d’un engagement total, d’une volonté de coopération et d’un réel soutien technique. On y perçoit une grande expérience, un professionnalisme et une approche du client fondée sur le partenariat.
Dans l’industrie pharmaceutique, le « papier », c’est-à-dire les certificats, compte également : ils n’ont jamais été remis en question lors des audits, qu’ils soient clients ou officiels (par ex. GIF)
Je recommande vivement la collaboration avec Anbi-Tech à toutes les entreprises à la recherche d’un partenaire technique éprouvé, fiable et soucieux de la qualité.
Dariusz Stachowicz, Responsable senior du service Maintenance, Polfa Warszawa S.A.
Très bonne collaboration avec Anbi-Tech pour la réalisation d’une nouvelle ligne de production destinée à une usine d’embouteillage. À partir d’un échantillon de bouteille et de pièces de l’ancienne ligne, leur ingénieur a préparé sous SolidWorks la conception et la documentation des nouvelles pièces de format. Anbi-Tech a ensuite fabriqué, entre autres, des vis sans fin, des étoiles, des entraîneurs, des orienteurs, des retourneurs de bouteilles ainsi que des éléments d’alimentation.
Un grand atout : l’approche globale, de l’analyse et de la conception jusqu’à la fabrication des pièces finies. On perçoit une solide expérience technique, une grande précision et la capacité à résoudre des problèmes non standard. Je recommande.
Bartłomiej Ć, spécialiste, ORLEN
Nous collaborons avec Anbi-Tech pour la fabrication de pièces et de composants techniques destinés à nos projets. Nous apprécions avant tout la qualité d’exécution, le respect des délais et un très bon contact. Sur des sujets non standard, ils savent conseiller et trouver une solution plutôt que de se contenter de fabriquer une pièce selon plan. Un partenaire fiable et recommandable.
Marek P., responsable de production, Triccor
Une entreprise sérieuse dotée d’une immense expérience ! Elle réalise des pièces en acier, en aluminium et en plastiques techniques spécialisés tels que le POM et le PTFE. Chaque prestation, qu’il s’agisse de tournage, de fraisage ou de découpe CNC, est exécutée parfaitement, avec le souci du moindre détail. Excellent contact, conseils professionnels et réalisation toujours dans les délais. Je recommande en toute confiance à quiconque a besoin de composants fiables.
Damian Lab
Pour établir un devis, envoyez-nous un plan PDF ou DXF, ou un modèle STEP avec les dimensions. Précisez le matériau, le nombre de pièces et les exigences qualité. Une simple photo de la pièce, sans dimensions, ne permet pas de préparer un devis fiable.
Si le projet combine plusieurs opérations, nous définirons ensemble l’étendue de l’usinage, du contrôle, de l’assemblage et des procédés réalisés chez nos partenaires.

Tél. : +48 32 788 70 10
Mobile : +48 693 726 777
Mobile : +48 693 726 127

Olewin 50A, 32-300 Olkusz
N° de TVA : PL6372190715

anbi@anbi-tech.pl