
Vi bockar plåt av stål, rostfritt stål, aluminium och galvaniserad plåt i en 7-axlig kantpress från AMADA. Skicka en DXF- eller STEP-fil för offert och bekräftelse på genomförbarhet.

Hos ANBI-TECH har vi CNC-bockat plåt i vår anläggning i Olkusz sedan 2008. Vår kantpress AMADA HFE-M2-5012 EVO hanterar detaljer med en längd upp till 1000 mm och plåttjocklek upp till 8 mm. Vi är specialiserade på små och medelstora precisionskomponenter, inte storformatsdetaljer.
Vi arbetar åt branscher som kräver dimensionell repeterbarhet: fordonsindustri, elektronik, maskinbyggnad, energisektorn och livsmedelsindustri. Prototyper tillverkar vi framför allt för projekt som leder till serieproduktion. Kvalitetskontrollen utför vi enligt ISO 9001:2015, och mätprotokoll upprättar vi efter överenskommelse om dokumentationens omfattning.
Offerten utarbetar vi utifrån en DXF-ritning eller en STEP-modell. För detaljer som kombinerar bockning med CNC-svarvning och CNC-fräsning genomför vi hela produktionskedjan i en och samma anläggning – utan samordning mellan underleverantörer.
I vår anläggning i Olkusz arbetar en kantpress AMADA HFE-M2-5012 EVO – en 7-axlig CNC-maskin med funktionen ECO-Inventer:
Bocktillägg och korrigering för fjädring fastställer vi i programmet för det aktuella materialet, tjockleken, radien och geometrin. Styrsystemet utför de programmerade positionerna, medan operatören kontrollerar resultatet och gör nödvändiga justeringar.
Vi bockar 5 materialgrupper med anpassade bearbetningsparametrar:
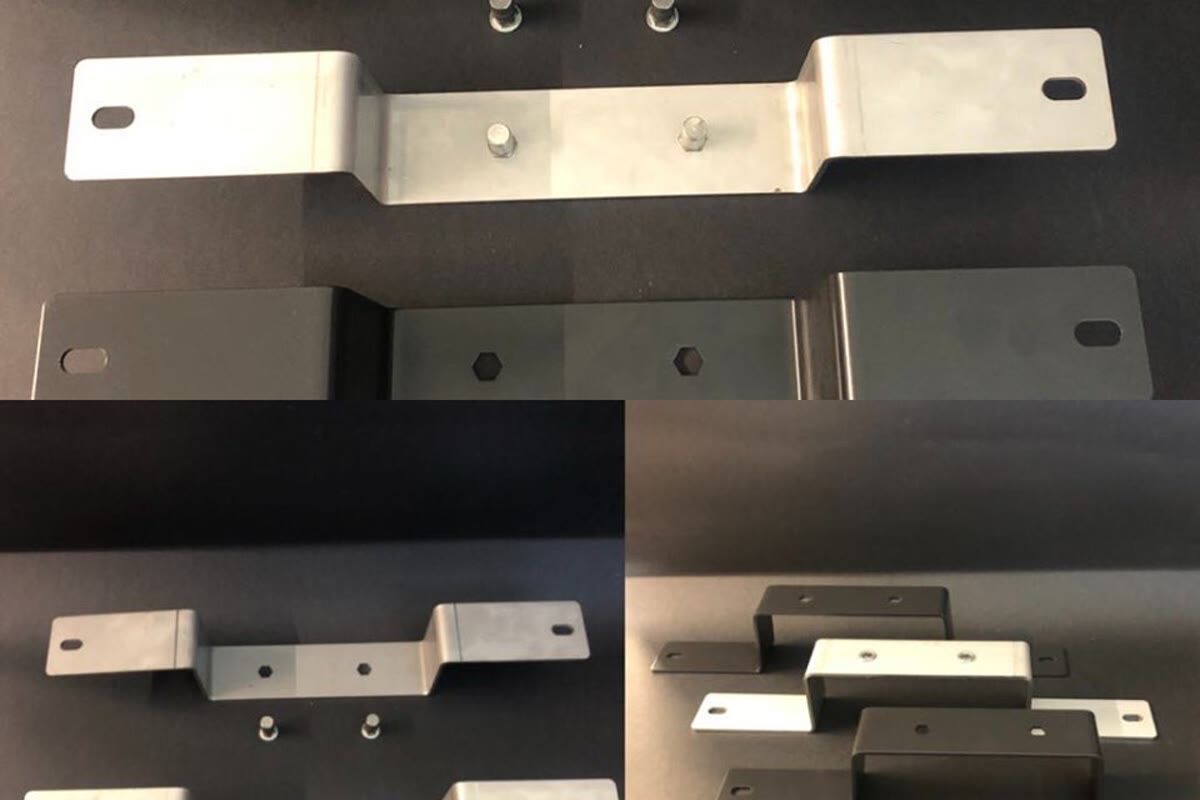
Fordonsindustri – monteringskonsoler för komponenter, hus för fordonselektronik, konstruktionsplåt för prototypkarosser och sensorfästen. Toleranser fastställs utifrån ritningen, PPAP på begäran.
Elektronik och automation – hus för styrskåp, chassin för mätutrustning, frontpaneler, monteringsplåtar för kretskort och kabelskydd. Material: galvaniserat stål, rostfritt stål och aluminium.
Maskinbyggnad – skyddskåpor för rörliga delar (enligt EN ISO 14120), motorhus, servicelock, kanaler för medier och konstruktionsplåt till ramar. Material: S235JR / S355J2 upp till 8 mm.
Industriutrustning – hus till förpackningsmaskiner, paneler för produktionslinjer, säkerhetsskydd och stommar till kontroll- och mätutrustning. Vi kombinerar detta med CNC-svarvning av monteringsbussningar och CNC-fräsning av precisionshål.
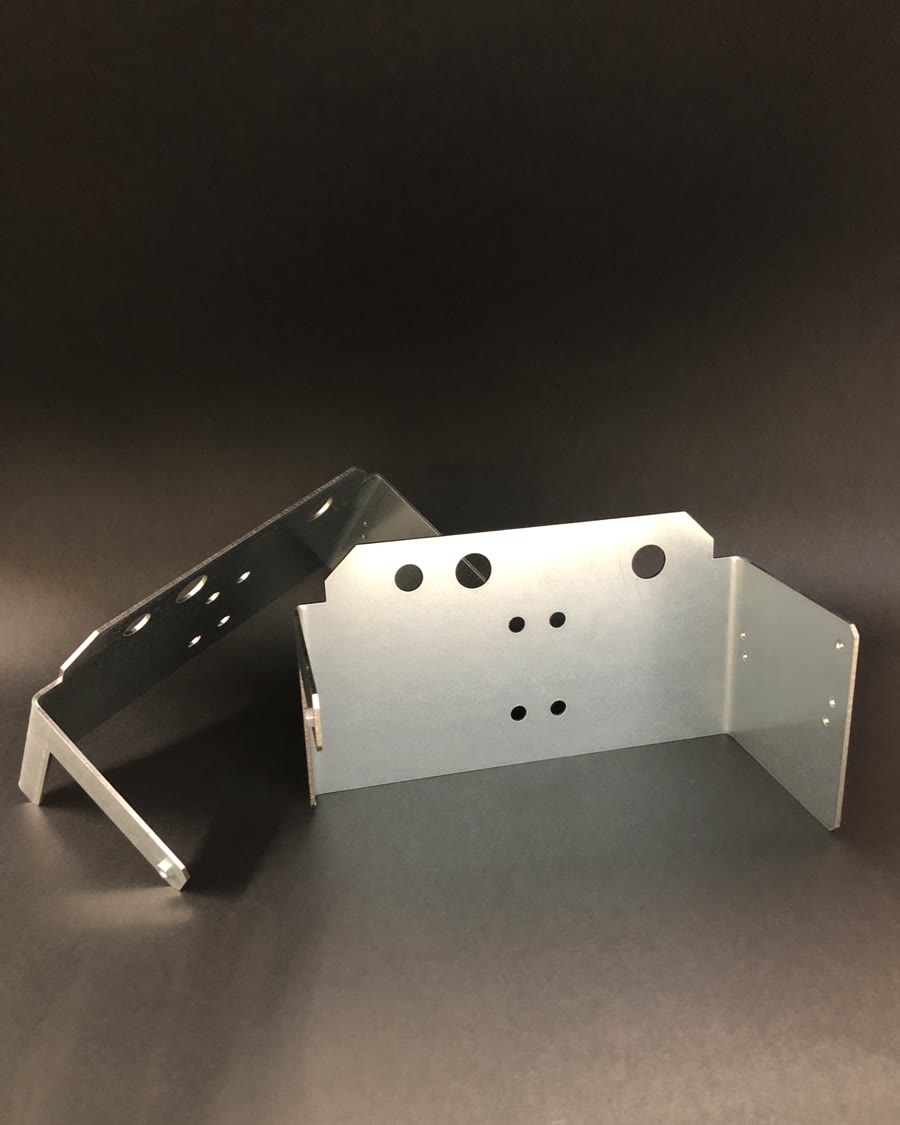
Tillämpningarna ovan kompletteras av två branschgrupper:
En del detaljer tillverkas i en kombinerad cykel: konturskärning, fräsning av monteringshål och bockning till slutmått. Hela cykeln genomför vi i en och samma anläggning i Olkusz.
Se våra projektKantpressen AMADA HFE-M2-5012 EVO arbetar i vår anläggning sedan 2019. Det är en sjuaxlig maskin med 50 tons presskraft, bockningslängd upp till 1000 mm och plåttjocklek upp till 8 mm, med det energieffektiva systemet ECO-Inventer. Mätprotokoll lämnar vi till kunden på begäran.
Se vår maskinpark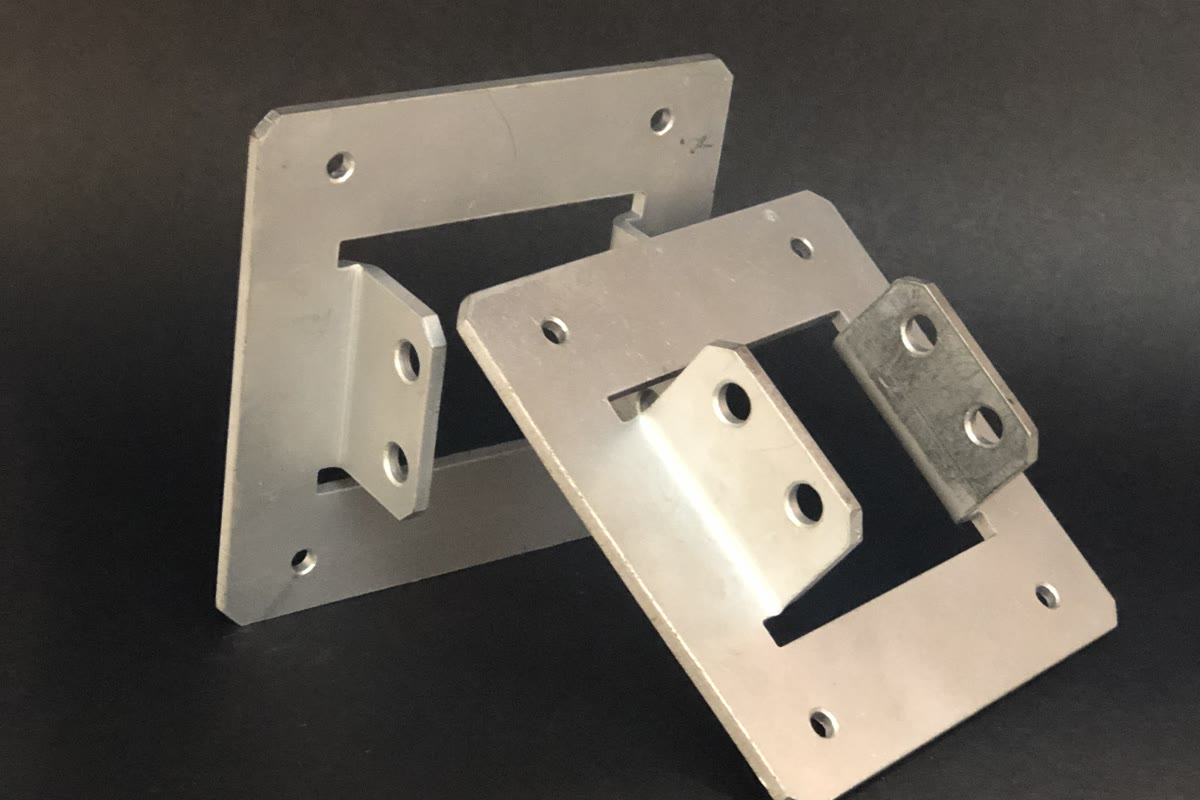
Verktyg – stans och dyna väljs utifrån plåtens materialkvalitet, tjocklek och önskad bockningsradie. Dynans bredd avgör bockningskraften, innerradien och detaljens utbredda mått.
Processoptimering – bockningsföljden planeras när programmet tas fram, tillsammans med verktygsvalet. Vid serieproduktion sparas programmen i biblioteket – kommande partier startar med kalibrering i stället för programmering från grunden.
Kvalitetskontroll – omfattningen av FAI, måttkontroll och mätprotokoll fastställs för varje enskilt uppdrag. Produktionen sker enligt kvalitetsledningssystemet ISO 9001:2015.
Skicka en DXF-ritning eller STEP-modell – vi beräknar material, tid i kantpressen och styckkostnad. Vi kontrollerar om konstruktionen kan tillverkas i vår kantpress och ger råd om hur den kan optimeras för bockning.
Prototyper tillverkar vi framför allt för projekt som leder till serieproduktion. Vi arbetar enligt ISO 9001:2015, och omfattningen av måttkontrollprotokoll och dokumentation av leveransens fullständighet fastställs för varje enskild order. Adress: Olewin 50A, 32-300 Olkusz (Lillpolen, Polen).
Se även vattenskärning och CNC-fräsning.
CNC-bockning innebär formning av plåt i en kantpress, där stämpeln (det övre verktyget) trycker in plåten i dynan (det undre verktyget) med en exakt styrd vinkel. Den numeriska styrningen hanterar stämpelns läge, bakanslaget (backgauge) och sekvensen av efterföljande bockningar – operatören förbereder programmet och maskinen håller vinkeln på varje detalj inom överenskommen tolerans.
Till skillnad från skärning eller fräsning avlägsnas inget material i processen – det omformas. Plåten förblir i ett stycke, och längs bocklinjen bildas en kant med kontrollerad innerradie och exakt vinkel.
Kantpressen i ANBI-TECHs maskinpark har sju styrda axlar som stödjer positioneringen av balken och anslagen. Lösningen underlättar exakt inställning av bocklinje, höjd och anslagsläge för raka, asymmetriska och flerfaldigt bockade detaljer.
Styrsystemet ställer automatiskt in de programmerade axelpositionerna, medan operatören hanterar, vrider och positionerar om detaljen mellan bockningarna samt kontrollerar processresultatet.
När trycket avlastas återgår varje material delvis till sin tidigare geometri. Fenomenet kallas återfjädring (springback). Värdet beror på materialet, plåtens tjocklek och bockradien.
Den andra parametern – bockningstillägg (bend allowance) – är den utbredda längd av plåten som krävs för att detaljen efter bockning ska få de projekterade yttermåtten. Det beror på att plåtens neutrallager inte ligger exakt mitt i tjockleken.
Bockningstillägget och kompensationen för återfjädring fastställs av beredaren i programmet utifrån materialkvalitet och tjocklek, radie samt resultatet av en provbockning. Styrsystemet utför de programmerade positionerna, medan operatören verifierar resultatet och gör nödvändiga korrigeringar.
Bockradien beror på materialets formbarhet. Ju mindre formbart materialet är (hårdare stål eller höghållfast legering), desto större minsta radie krävs för att undvika sprickor på dragsidan. Standardvärden för de vanligast bockade materialen (r = innerradie, t = plåttjocklek):
Maximal deklarerad plåttjocklek är 8 mm. Den faktiska möjligheten beror på material, geometri, bocklängd och önskad operation.
| Material | Vanliga kvaliteter | Min. bockradie |
|---|---|---|
| Konstruktionsstål (kolstål) | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Austenitiskt rostfritt stål | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Aluminium | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Galvaniserad plåt | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Koppar / mässing | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
För detaljer som kräver mindre radie (t.ex. r < 0,5×t för rostfritt stål) är bockning med skarpare radie möjlig, men risken för sprickor på dragsidan ökar. I sådana fall kräver vi teknisk konsultation i förväg och tillverkning av en provdetalj.
Det finns ingen enhetlig bocktolerans som gäller för alla detaljer. Noggrannheten i vinkel och flänslängd beror på plåtens kvalitet och tjocklek, dynans bredd, den bockade kantens längd och hur långt från kanten bockningen ligger. Därför fastställer vi toleransen för den specifika ritningen i stället för att tillämpa ett enda värde för alla order.
Så förbereder ni en förfrågan: mest tid sparar ni genom att ange på ritningen vilka mått som är kritiska och vilken vinkelavvikelse som är tillåten. Vid detaljer med snäv vinkel eller med bockning nära kanten utför vi en provbockning och justerar programmet innan serien startas.
De två teknikerna förväxlas ofta, men ger olika resultat:
I praktiken: en detalj med 4–6 bockningar i olika vinklar och snäva måttoleranser – kantpress. En plan kåpa 600×400 mm med fyra kantflänsar runt om – bockmaskin.
De flesta detaljer som vi bockar passerar först andra processer i vår anläggning:
Att hela flödet genomförs i en och samma anläggning förkortar produktionscykeln och eliminerar samordning mellan flera underleverantörer. Varje etapp följer samma kontrolldokumentation och omfattas av ISO 9001:2015-systemet.
Priset för bockning fastställs enligt en av tre modeller:
Styckkostnaden i serier påverkas av: plåtens typ och tjocklek, antalet bockningar, ställtiden (val av stämpel och dyna), antalet stycken och kravet på måttkontroll. Vi offererar varje uppdrag individuellt utifrån en ritning i DXF/STEP.
Den utbredda längden beräknas med bend allowance (bockningstillägg). Den enklaste formeln för 90°:
L = A + B + BA, där A och B är längderna på båda flänsarna (mätta till innerkanten) och BA är bend allowance.
Bend allowance beror på plåtens tjocklek (t), innerradien (R) och K-faktorn (vanligen 0,33–0,5):
BA = (π/180) × vinkel × (R + K × t)
I praktiken fastställer vi bockningstillägget i programmet för det aktuella materialet, tjockleken, radien och geometrin. Om kunden skickar en utbredning från sitt eget CAD-program verifierar vi den innan bearbetningen påbörjas och rapporterar eventuella avvikelser.
Det är två olika sätt att beräkna plåtens utbredda längd. Valet beror på om konstruktören måttsätter detaljer från utsidan eller insidan.
Båda ger samma utbredda längd, men kräver att måttsättningssystemet i CAD fastställs i förväg. När vi tar emot en DXF-fil frågar vi alltid kunden vilken standard som har använts.
Ja, vi bockar galvaniserad plåt, men resultatet beror på plåtens kvalitet och tjocklek, beläggningens typ och skick, bockningsradien, valsriktningen samt valda verktyg.
Vi bedömer risken för sprickor i beläggningen eller märken för varje enskild detalj. Vid behov utför vi ett provstycke och kommer överens om ytterligare kantskydd efter bockningen.
Vår verktygspark omfattar:
Val av stans och dyna för en viss detalj fastställs när programmet förbereds, tillsammans med bockningsföljden.
Ja, men de kräver geometrisk verifiering. Risken för att hålet deformeras beror på dess diameter, avståndet till bockningslinjen, radien, plåtens kvalitet och tjocklek samt valsriktningen.
Före laserskärning eller fräsning av hål verifierar vi avstånden i den utbredda geometrin från DXF- eller STEP-filen. Om geometrin ligger på gränsen föreslår vi att hålet flyttas eller utförs efter bockningen, beroende på kravet på lägesnoggrannhet.
Leveranstiderna beror på tre faktorer: antal stycken, materialtillgång i lager och produktionskön den dag ordern tas emot.
För brådskande uppdrag kommer vi överens om prioritet i produktionen – vi anger alltid ett konkret datum tillsammans med offerten, inte en uppskattning.
För fordonsindustrin erbjuder vi ett utökat dokumentationsomfång som fastställs vid förfrågan:
Vi arbetar enligt ISO 9001:2015. Vi har inte IATF 16949-certifiering och hanterar inte tier-1-leveranser till OEM som kräver denna certifiering. Kvalitets- och dokumentationskrav för fordonsprojekt fastställs individuellt.
Den minsta bockningsradien (r) beror på materialets duktilitet och tjockleken (t). Ju mindre duktilt material, desto större minsta radie.
För detaljer med mindre radie än standard utför vi en provbockning – vi dokumenterar eventuella sprickor före hela serien.
I en kantpress trycker stansen ned plåten i dynan och på så sätt uppstår bockningen. Vid fribockning finns ett spel mellan stans och dyna, och vinkeln bestäms av stansens inträngningsdjup, vilket gör att olika vinklar kan uppnås med ett och samma verktyg. Vid bottning fyller plåten dynan utan spel, och stans och dyna måste passa exakt mot varandra, vilket gör att varje vinkel kräver en egen verktygsuppsättning.
Vi publicerar mottagna referenser samt omdömen från företagsprofilen på Google Maps. Vi återger dem ordagrant, utan ändringar
Jag kan med full övertygelse rekommendera Anbi-Tech som en solid och professionell partner inom mekanisk bearbetning och tillverkning av delar för läkemedelsindustrin. Detta är redan det tredje företag där jag har nöjet att samarbeta med Anbi-Tech, och varje gång håller samarbetet högsta nivå.
Läkemedelsbranschen är ytterst krävande – det handlar inte bara om precision i utförandet, utan även om leveranssäkerhet, materialkvalitet och full förståelse för kundens behov. Anbi-Tech har gång på gång visat att företaget är hemtamt i denna miljö. Företaget har bland annat tillverkat formatdelar, reservdelar, fyllnålar, transportskruvar, komponenter för dosering av pulver och vätskor samt många andra produktionskomponenter åt oss.
Särskilt erkännande förtjänar kvaliteten på detaljerna – både i syrafast stål 316L och 304 och i plaster som POM, polyuretan eller polykarbonat. Detaljerna är mycket gediget tillverkade, med hög noggrannhet och omsorg om detaljerna, vilket är av avgörande betydelse i vår bransch.
Vid flera tillfällen har Anbi-Tech bokstavligen ”räddat oss” i akuta situationer där tid, snabb reaktion och ett flexibelt förhållningssätt till kunden var avgörande. En enorm styrka hos företaget är den moderna maskinparken, som gör det möjligt att genomföra även mycket krävande projekt med bibehållen högsta utförandekvalitet.
Lika viktiga är människorna – företagets personal visar alltid fullt engagemang, samarbetsvilja och teknisk support. Man märker stor erfarenhet, professionalism och ett partnerskapligt förhållningssätt till kunden.
Inom läkemedel är även ”pappren”, det vill säga certifikaten, viktiga; de har aldrig ifrågasatts vid revisioner, vare sig kundrevisioner eller myndighetsrevisioner (t.ex. GIF).
Jag rekommenderar varmt samarbete med Anbi-Tech till alla företag som söker en beprövad, pålitlig och kvalitetsinriktad teknisk partner.
Dariusz Stachowicz, Senior underhållschef, Polfa Warszawa S.A.
Mycket gott samarbete med Anbi-Tech vid genomförandet av en ny produktionslinje för ett tapperi. Utifrån ett flaskprov och komponenter från den gamla linjen tog deras ingenjör fram konstruktion och dokumentation för nya formatdelar i SolidWorks. Anbi-Tech tillverkade därefter bland annat transportskruvar, stjärnhjul, medbringare, flaskorienterare, flaskvändare och matningskomponenter.
Stort plus för det helhetsinriktade arbetssättet – från analys och konstruktion till färdiga komponenter. Man märker en betydande teknisk erfarenhet, precision och förmåga att lösa icke-standardiserade problem. Rekommenderas.
Bartłomiej Ć, specialist, ORLEN
Vi samarbetar med Anbi-Tech kring tillverkning av delar och tekniska komponenter till våra projekt. Vi uppskattar dem framför allt för utförandekvaliteten, leveranssäkerheten och den mycket goda kontakten. Vid icke-standardiserade uppgifter kan de ge råd och hitta en lösning i stället för att bara tillverka en detalj efter ritning. En solid partner värd att rekommendera.
Marek P., produktionschef, Triccor
Ett solitt företag med enorm erfarenhet! De tillverkar detaljer i stål, aluminium och specialplaster som POM och PTFE. Varje tjänst – oavsett om det gäller svarvning, fräsning eller CNC-skärning – utförs perfekt och med omsorg om minsta detalj. Utmärkt kontakt, professionell rådgivning och alltid leverans i tid. Jag rekommenderar dem varmt till alla som behöver pålitliga komponenter.
Damian Lab
För offert, skicka en ritning i PDF eller DXF eller en STEP-modell med mått. Ange material, antal och kvalitetskrav. Enbart ett foto av detaljen utan mått räcker inte för en tillförlitlig offert.
Om projektet omfattar flera operationer fastställer vi omfattningen av bearbetning, kontroll, montering och de processer som utförs hos våra partner.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
Moms-nr: PL6372190715

anbi@anbi-tech.pl