
Гнемо стальні, нержавіючі, алюмінієві та оцинковані листи на 7-осьовому листозгинальному пресі AMADA. Надішліть файл DXF або STEP, щоб отримати розрахунок вартості та підтвердження технічної можливості виконання.

У ANBI-TECH ми виконуємо гнуття листового металу з ЧПУ у цеху в Олькуші з 2008 року. Наш листозгинальний прес AMADA HFE-M2-5012 EVO обробляє деталі довжиною до 1000 мм і товщиною листа до 8 мм. Спеціалізація: прецизійні малі та середні комплектуючі, а не великогабаритні.
Працюємо для галузей, які вимагають стабільності розмірів: автомобільної, електронної, машинобудівної, енергетичної та харчової промисловості. Прототипи виготовляємо передусім для проєктів, що ведуть до серійного виробництва. Контроль якості проводимо відповідно до ISO 9001:2015, а протокол вимірювань готуємо після узгодження обсягу документації.
Розрахунок вартості готуємо на підставі креслення DXF або моделі STEP. Для деталей, які поєднують гнуття з токарною обробкою з ЧПУ та фрезеруванням з ЧПУ, реалізуємо весь виробничий цикл в одному цеху – без координації між субпідрядниками.
У нашому цеху в Олькуші працює листозгинальний прес AMADA HFE-M2-5012 EVO – 7-осьовий верстат із ЧПУ та функцією ECO-Inventer:
Припуск на згин і корекцію пружинення задаємо у програмі для конкретного матеріалу, товщини, радіуса та геометрії. Система керування відпрацьовує запрограмовані позиції, а оператор контролює результат і вносить потрібні корективи.
Гнемо 5 груп матеріалів із підібраними параметрами обробки:
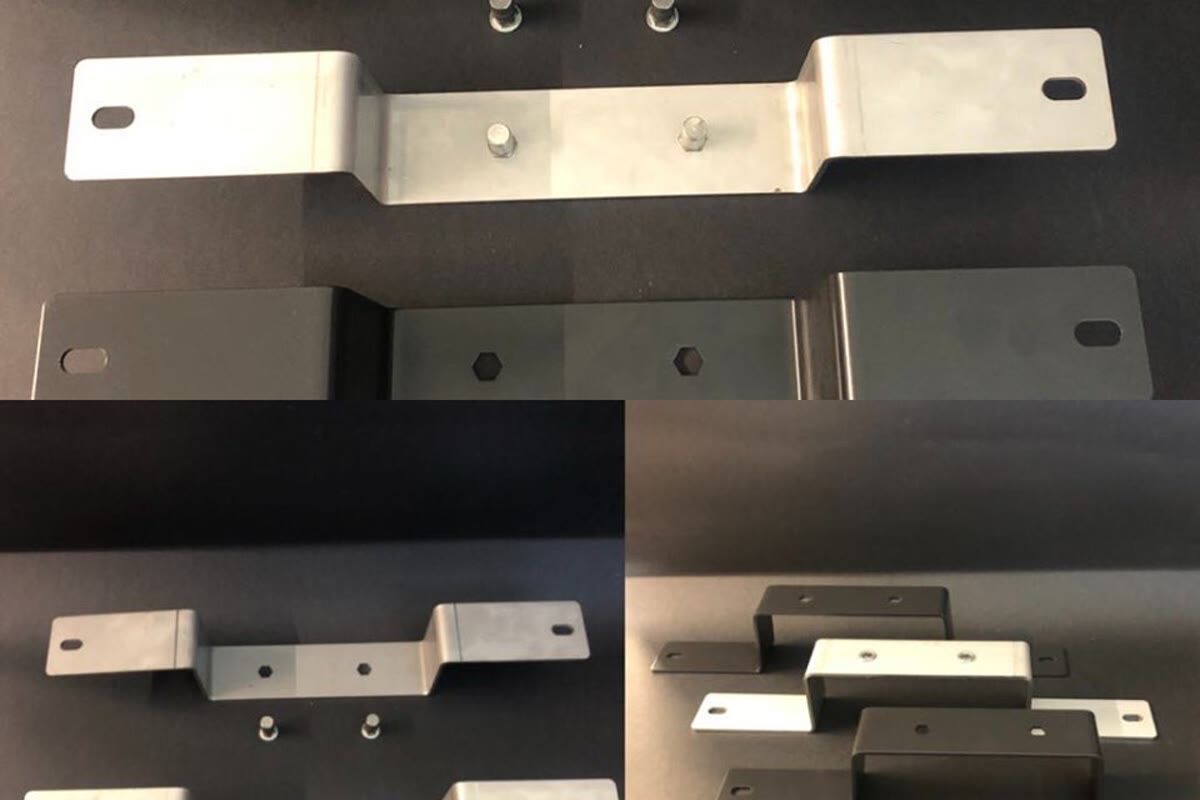
Автомобільна промисловість – монтажні кронштейни комплектуючих, корпуси елементів бортової електроніки, конструкційні листи прототипного кузова, кріплення датчиків. Допуски узгоджуємо на підставі креслення, PPAP – за запитом.
Електроніка та автоматика – корпуси шаф керування, шасі вимірювальних приладів, передні панелі, монтажні пластини PCB, захисні кожухи для проводів. Матеріали: оцинкована сталь, нержавіюча сталь та алюміній.
Машинобудування – захисні огорожі рухомих елементів (відповідно до норми EN ISO 14120), корпуси двигунів, сервісні кришки, канали для прокладання комунікацій, конструкційні листи рам. Матеріал: S235JR / S355J2 до 8 мм.
Промислове обладнання – корпуси пакувальних машин, панелі виробничих ліній, захисні огорожі, корпуси контрольно-вимірювальної апаратури. Поєднуємо з токарною обробкою з ЧПУ монтажних втулок і фрезеруванням з ЧПУ прецизійних отворів.
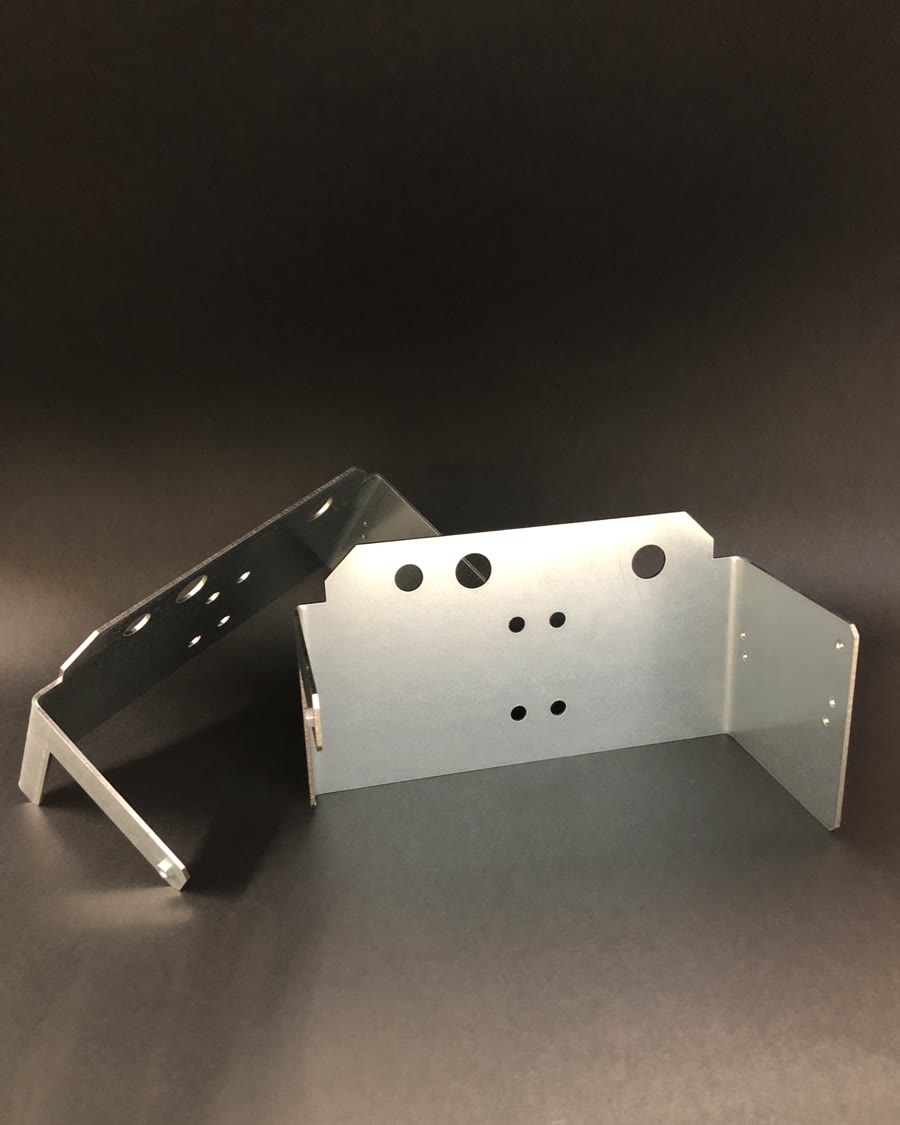
Застосування, описані вище, доповнюють дві галузеві групи:
Частина деталей виготовляється у змішаному циклі: вирізання контуру, фрезерування монтажних отворів і гнуття до кінцевих розмірів. Увесь цикл реалізуємо в одному цеху в Олькуші.
Переглянути реалізовані проєктиЛистозгинальний прес AMADA HFE-M2-5012 EVO працює в нашому цеху з 2019 року. Це семиосьовий верстат із зусиллям 50 тонн, довжиною гнуття до 1000 мм і товщиною листа до 8 мм, з енергоощадною системою ECO-Inventer. Протокол вимірювань надаємо клієнту на запит.
Переглянути верстатний парк
Оснащення – пуансон і матрицю підбираємо до марки матеріалу листа, його товщини та потрібного радіуса гнуття. Ширина матриці визначає зусилля гнуття, внутрішній радіус і розгортку деталі.
Оптимізація процесу – послідовність згинів плануємо на етапі підготовки програми, разом із підбором інструменту. Для серійного виробництва програми зберігаємо в бібліотеці – наступні партії починаються з калібрування, без програмування з нуля.
Контроль якості – обсяг FAI, контролю розмірів і вимірювальних протоколів узгоджуємо для конкретного замовлення. Виробництво ведемо в системі управління якістю ISO 9001:2015.
Надішліть креслення DXF або модель STEP – ми розрахуємо матеріал, час роботи преса та вартість одиниці. Перевіримо, чи можна виготовити конструкцію на нашому пресі, і підкажемо, як оптимізувати її під гнуття.
Прототипи виконуємо передусім для проєктів, які ведуть до серійного виробництва. Працюємо за системою ISO 9001:2015, а обсяг протоколу контролю розмірів і документації комплектності узгоджуємо для конкретного замовлення. Адреса: Olewin 50A, 32-300 Olkusz (Малопольське воєводство).
Дивіться також різання з ЧПУ та фрезерування з ЧПУ.
Гнуття з ЧПУ – це формування листового металу на листозгинальному пресі, у якому пуансон (верхній інструмент) вдавлює лист у матрицю (нижній інструмент) під точно контрольованим кутом. Числове керування відповідає за положення пуансона, задньої лінійки (backgauge) та послідовність наступних згинів – оператор готує програму, а машина утримує кут наступних деталей у погодженому допуску.
Процес відрізняється від різання чи фрезерування тим, що матеріал не видаляється – він переформовується. Лист залишається цілим, а вздовж лінії гнуття утворюється кромка з контрольованим внутрішнім радіусом і точним кутом.
Листозгинальний прес у верстатному парку ANBI-TECH має сім керованих осей, які забезпечують позиціонування балки та упорів. Така система полегшує точне встановлення лінії гнуття, висоти й положення упорів для простих, асиметричних і багаторазово гнутих деталей.
Система керування автоматично встановлює запрограмовані положення осей, а оператор обслуговує, обертає та перепозиціонує деталь між наступними згинами й контролює результат процесу.
Кожен матеріал після зняття навантаження частково «повертається» до попередньої геометрії. Це явище називається пружиненням (springback). Величина залежить від матеріалу, товщини листа та радіуса гнуття.
Другий параметр – припуск на згин (bend allowance) – це довжина розгортки листа, потрібна для того, щоб після гнуття елемент мав проєктні зовнішні розміри. Він зумовлений тим, що нейтральна зона листа розташована не точно посередині товщини.
Припуск на згин і корекцію пружинення технолог задає в програмі на основі марки та товщини матеріалу, радіуса й результату пробного гнуття. Система керування реалізує запрограмовані положення, а оператор перевіряє результат і вносить потрібні корективи.
Радіус гнуття залежить від пластичності матеріалу. Що менш пластичний матеріал (твердіша сталь, високоміцний сплав), то більший мінімальний радіус потрібен, щоб не виникла тріщина з боку розтягнутих волокон. Стандартні значення для найчастіше гнутих матеріалів (r = внутрішній радіус, t = товщина листа):
Максимальна декларована товщина листа становить 8 мм. Фактична можливість залежить від матеріалу, геометрії, довжини гнуття та необхідної операції.
| Матеріал | Типові марки | Мін. радіус гнуття |
|---|---|---|
| Вуглецева конструкційна сталь | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Аустенітна нержавіюча сталь | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Алюміній | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Оцинкований лист | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Мідь / латунь | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
Для деталей, які потребують меншого радіуса (напр. r < 0,5×t для нержавіючої сталі), можливе гнуття із загостреним радіусом, але зростає ризик тріщини з боку розтягнутих волокон. У такому разі ми вимагаємо попередньої технологічної консультації та виготовлення пробної деталі.
Не існує єдиного допуску гнуття, який діяв би для кожної деталі. Точність кута та довжини полиці залежить від марки й товщини листа, ширини матриці, довжини гнутої кромки та відстані згину від кромки. Тому допуск ми узгоджуємо для конкретного креслення, а не встановлюємо одне значення для всіх замовлень.
Як підготувати запит: найбільше часу заощаджує зазначення на кресленні, які розміри є критичними та яке відхилення кута є допустимим. Для деталей із вузьким (гострим) кутом або згином близько до кромки ми виконуємо пробне гнуття та коригуємо програму перед запуском серії.
Ці дві технології часто плутають, але вони дають різний результат:
На практиці: деталь із 4-6 згинами під різними кутами та жорстким допуском розмірів – листозгинальний прес. Плоский корпус 600×400 мм із чотирма бортами по периметру – згинальний верстат.
Більшість деталей, які ми гнемо, попередньо проходять інші процеси на нашому підприємстві:
Реалізація всього маршруту на одному підприємстві скорочує виробничий цикл і усуває потребу координації між кількома субпідрядниками. Кожен етап супроводжується тією самою контрольною документацією та охоплений системою ISO 9001:2015.
Ціни на гнуття встановлюються за однією з трьох моделей:
На одиничну вартість у серіях впливають: вид і товщина листа, кількість згинів, час переналагодження (підбір пуансона та матриці), кількість штук і вимоги щодо контролю розмірів. Ми розраховуємо вартість кожного замовлення індивідуально на основі креслення DXF/STEP.
Довжину розгортки обчислюємо з bend allowance (припуску на згин). Найпростіша формула для кута 90°:
L = A + B + BA, де A і B – це довжини обох полиць (виміряні до внутрішньої кромки), а BA – припуск на згин (bend allowance).
Bend allowance залежить від товщини листа (t), внутрішнього радіуса (R) і коефіцієнта K (зазвичай 0,33-0,5):
BA = (π/180) × кут × (R + K × t)
На практиці припуск на згин ми встановлюємо у програмі для конкретного матеріалу, товщини, радіуса та геометрії. Якщо клієнт надсилає розгортку зі своєї програми CAD, ми перевіряємо її перед початком обробки та повідомляємо про можливі розбіжності.
Це два різні способи обчислення довжини розгортки листа. Вибір залежить від того, чи конструктор проставляє розміри деталі із зовнішнього, чи з внутрішнього боку.
Обидва способи дають однакову довжину розгортки, але потребують попереднього узгодження системи простановки розмірів у CAD. Отримуючи файл DXF, ми завжди запитуємо клієнта, який стандарт він застосував.
Так, ми гнемо оцинковану бляху, але результат залежить від марки та товщини бляхи, типу й стану покриття, радіуса гнуття, напрямку прокатки та підібраного оснащення.
Ризик розтріскування покриття або появи слідів ми оцінюємо для конкретної деталі. За потреби виконуємо пробне гнуття та узгоджуємо додатковий захист кромки після гнуття.
У нашому парку оснащення є:
Підбір пуансона та матриці під конкретну деталь ми визначаємо на етапі підготовки програми, разом із послідовністю згинів.
Так, але такі деталі потребують геометричної перевірки. Ризик деформації отвору залежить від його діаметра, відстані від лінії гнуття, радіуса, марки й товщини бляхи та напрямку прокатки.
Перед лазерним різанням або фрезеруванням отворів ми перевіряємо відстані в розгортці з файлу DXF або STEP. Якщо геометрія межова, пропонуємо змістити отвір або виконати його після гнуття, залежно від необхідної точності розташування.
Терміни залежать від трьох чинників: кількості штук, наявності матеріалу на складі та виробничої черги на день прийняття замовлення.
Для термінових замовлень ми узгоджуємо пріоритет у виробництві – термін завжди подаємо конкретно разом із розрахунком вартості, а не орієнтовно.
Для автомобільної промисловості ми пропонуємо розширений обсяг документації, що узгоджується на етапі запиту:
Ми працюємо за системою ISO 9001:2015. Ми не маємо сертифікації IATF 16949 і не обслуговуємо поставки tier-1 для OEM, які вимагають цієї сертифікації. Вимоги до якості та документації для проєкту в автомобільній галузі узгоджуємо індивідуально.
Мінімальний радіус гнуття (r) залежить від пластичності матеріалу та товщини (t). Чим менш пластичний матеріал, тим більший мінімальний радіус.
Для деталей із меншим радіусом (нижче стандарту) ми виконуємо пробне гнуття – документуємо можливі тріщини перед повною серією.
На листозгинальному пресі пуансон втискає лист у матрицю – так утворюється згин. При повітряному гнутті між пуансоном і матрицею залишається зазор, а кут залежить від глибини входження пуансона, тож одним інструментом можна отримати різні кути. При гнутті з притиском лист заповнює матрицю без зазору, а пуансон і матриця мають точно відповідати одне одному, тому кожен кут потребує окремого комплекту інструменту.
Публікуємо отримані рекомендації та відгуки з профілю компанії в Google Картах. Цитуємо їх дослівно, без правок
З повним переконанням можу рекомендувати компанію Anbi-Tech як надійного та професійного партнера у сфері механічної обробки та виготовлення деталей для фармацевтичної промисловості. Це вже третя компанія, в якій маю приємність співпрацювати з Anbi-Tech, і щоразу співпраця відбувається на найвищому рівні.
Фармацевтична галузь є надзвичайно вимогливою – важлива не лише точність виготовлення, а й дотримання термінів, якість матеріалів та повне розуміння потреб замовника. Anbi-Tech багато разів довів, що чудово почувається в цьому середовищі. Компанія виготовляла для нас, зокрема, формувальні деталі, запасні частини, голки для наповнення, транспортувальні шнеки, елементи для дозування порошків і рідин та багато інших виробничих комплектуючих.
На особливе визнання заслуговує якість виготовлення деталей – як із кислотостійкої сталі 316L і 304, так і з пластмас, таких як POM, поліуретан чи полікарбонат. Елементи виконані дуже якісно, з високою точністю та увагою до деталей, що в нашій галузі має ключове значення.
Багато разів Anbi-Tech буквально «рятував нас» в аварійних ситуаціях, коли важливими були час, швидка реакція та гнучкий підхід до клієнта. Величезною перевагою компанії є сучасний верстатний парк, який дозволяє реалізовувати навіть дуже вимогливі проєкти зі збереженням найвищої якості виконання.
Не менш важливими є люди – персонал компанії завжди демонструє повну залученість, готовність до співпраці та технічної підтримки. Помітні величезний досвід, професіоналізм і партнерський підхід до клієнта.
У фармації важливий також «папір», тобто сертифікати – вони ніколи не були поставлені під сумнів під час аудитів, чи то клієнтських, чи офіційних (напр. GIF)
Однозначно рекомендую співпрацю з Anbi-Tech усім компаніям, які шукають перевіреного, сумлінного та якісного технічного партнера.
Dariusz Stachowicz, старший менеджер відділу технічного обслуговування, Polfa Warszawa S.A.
Дуже добра співпраця з Anbi-Tech під час реалізації нової виробничої лінії для розливного заводу. На підставі зразка пляшки та елементів зі старої лінії їхній інженер підготував у SolidWorks проєкт і документацію нових формотвірних деталей. Далі Anbi-Tech виготовив, зокрема, шнеки, зірки, захвати, орієнтатори, перевертачі та подавальні елементи.
Великий плюс за комплексний підхід – від аналізу та проєкту до виготовлення готових елементів. Помітні великий технічний досвід, точність і вміння вирішувати нестандартні завдання. Рекомендую.
Bartłomiej Ć, спеціаліст, ORLEN
Ми співпрацюємо з Anbi-Tech у виготовленні деталей і технічних елементів для наших проєктів. Цінуємо їх передусім за якість виконання, дотримання термінів і дуже добрий контакт. У нестандартних питаннях вони вміють порадити та знайти рішення, а не лише виготовити деталь за кресленням. Надійний партнер, вартий рекомендації.
Marek P., керівник виробництва, Triccor
Надійна компанія з величезним досвідом! Виготовляють деталі зі сталі, алюмінію та спеціалізованих пластмас, таких як POM і PTFE. Кожна послуга – чи то точіння, фрезерування, чи різання з ЧПУ – виконана бездоганно, з увагою до найменших деталей. Чудовий контакт, фахові консультації та завжди вчасна реалізація. Рекомендую з повним переконанням кожному, хто потребує надійних комплектуючих.
Damian Lab
Для розрахунку вартості надішліть креслення PDF чи DXF або модель STEP з розмірами. Вкажіть матеріал, кількість штук і вимоги до якості. Саме лише фото деталі без розмірів не дозволяє підготувати достовірний розрахунок.
Якщо проєкт поєднує кілька операцій, ми узгодимо обсяг обробки, контролю, складання та процесів, що виконуються у партнерів.

Тел.: +48 32 788 70 10
Моб.: +48 693 726 777
Моб.: +48 693 726 127

Olewin 50A, 32-300 Olkusz
VAT-ID: PL6372190715

anbi@anbi-tech.pl