Porovnejte konstrukční materiály podle pracovních podmínek, zatížení, rozměrové stability a požadované dokumentace. Vyberte kategorii nebo zašlete výkres k cenové nabídce.

Materiály pro CNC obrábění vybíráme podle požadavků dílu a jejich obrábění realizujeme od roku 2008 pro zákazníky v Polsku a Evropě.
Níže najdete jednotlivé kategorie materiálů a jejich použití.
Každou volbu materiálu začínáme pěti technickými otázkami. Teprve poté zohledňujeme cenu. Stejná kritéria uplatňujeme u kovů, plastů, elastomerů i těsnění.
Teplota, tlak, chemické médium, kontakt s potravinami. Díl při 200°C s vodní parou – PEEK nebo PPSU. Díl v mořské vodě – 316L nebo Super Duplex 2507. Kontakt s potravinami – shodu jakosti a aplikace je nutné potvrdit pro cílový trh: v EU pro plasty nařízení (EU) č. 10/2011 spolu s prohlášením o shodě, pro trh USA příslušný podklad FDA pro daný materiál a podmínky použití.
Proměnné zatížení, únava, rázová houževnatost. Hnací hřídel – legovaná ocel 42CrMo4 nebo 34CrNiMo6 kalená. Kluzné ložisko – litý PA-6G nebo POM-C. Prvek tlumící rázy – polyuretan PUR (Shore A 80-90).
Tolerance ±0,02 mm a menší vyžadují materiál s nízkou nasákavostí. PET nasákne 0,2-0,4 % hmotnosti (ISO 62, 23 °C / 50 % RH). PA-6 nasákne 2-3 % (ISO 62). U měřicích dílů, kde jsou důležité rovinnost a rozměrová stabilita, lze zvážit hliník Mic6 – přesně obrobenou litou desku.
Dokumentaci, shodu materiálu a schválení je třeba stanovit pro konkrétní jakost, šarži a aplikaci. Rozsah dokumentů je nutné potvrdit před realizací, nikoli jej předpokládat pro celou skupinu materiálů.
Materiál tvoří jednotky až desítky procent ceny hotového dílu. Titan grade 5 je výrazně dražší než hliník EN AW-6082 – používáme jej tam, kde rozhoduje korozní odolnost, biokompatibilita nebo nízká hustota. Ocel 304 (1.4301) může být alternativou k 316L, ale volba závisí na médiu, teplotě, pH, geometrii dílu, způsobu svařování a riziku koroze, včetně působení chloridů.
Tři hlavní třídy materiálů se liší základními vlastnostmi. Tabulka pomáhá zvolit třídu před přechodem ke konkrétní jakosti (po výběru klikněte na příslušný kov, plast nebo elastomer).
| Vlastnost | Kovy | Konstrukční plasty | Elastomery |
|---|---|---|---|
| Hustota (g/cm³) | 2,7 (Al) – 8,0 (ocel) – 19,3 (W) | 0,9 (PE) – 2,2 (PTFE) | 1,15 (silikon) – 1,92 (Viton) |
| Pevnost v tahu (MPa) | 200-1500 | 40-250 (PAI Torlon) | 5-70 |
| Dlouhodobá pracovní teplota | až 600 °C (Inconel) | -200 až +260 °C (PTFE), až 310 °C (PBI) | -60 až +250 °C (silikon) |
| Obrobitelnost CNC | závisí na slitině; způsob chlazení se volí podle materiálu a procesu | velmi dobrá, ostré nástroje z karbidu | pouze vysekávání / frézování měkkých pryží |
| Chemická odolnost | závisí na slitině, médiu, koncentraci a teplotě | velmi vysoká (PTFE, PVDF, PEEK) | střední, podle druhu kaučuku |
| Elektrická izolace | žádná (vodivé) | velmi vysoká (PTFE, PEI, textit) | vysoká (silikon, EPDM) |
| FDA / kontakt s potravinami | 316L, ve vybraných aplikacích 304, po potvrzení shody | POM-FDA, PEEK-FDA, PE-HD-FDA | potravinářský silikon, bílý NBR |
| Svařitelnost | ano (hliník, ocel, nerez) | závisí na druhu termoplastu a technologii; svařitelné jsou mimo jiné PE-HD, PP, PVC a PVDF | pouze vulkanizace |
| Relativní náklady | střední (ocel) – vysoké (Inconel, titan) | nízké (PA-6) – velmi vysoké (PEEK, PAI) | střední |
| Typické použití | nosné prvky, tělesa, hřídele | kluzná pouzdra, izolátory, těsnění | těsnění, tlumiče vibrací, ochrana |
Volba materiálu pro regulované obory vyžaduje ověření konkrétní jakosti, pracovního prostředí i dokumentace požadované v projektu. Tabulka přehledně shrnuje typické materiály a oborové standardy, nenahrazuje však ověření požadavků pro daný díl.
| Obor | Materiály a jakosti typické pro obor (dle norem) | Normy / schválení |
|---|---|---|
| Zdravotnictví | 316L (1.4404 dle EN 10088), PEEK (Victrex), PPSU (Radel – Solvay), biokompatibilní silikon | USP Class VI <88>, ISO 10993-1, FDA 21 CFR |
| Automobilový průmysl | 42CrMo4 (EN ISO 683-2), 16MnCr5 (EN 10084), POM (ISO 1043-1), PA-66 GF30, NBR, Viton FKM | PPAP (AIAG), IATF 16949, MSA, SPC (ISO 22514) |
| Letectví | 7075-T6 (AMS 4045), Mic6 (Alcoa cast plate), PAI (Solvay Torlon), PEEK (Victrex), 34CrNiMo6 (EN ISO 683-2) | AS9100D (SAE), 3.1 EN 10204 |
| E-mobilita | EN AW-5754 / 6082 (EN 573-3), přípojnice Cu-ETP (EN 13601), PEI (SABIC Ultem) | IATF 16949, RoHS 2011/65/EU |
| Energetika | Super Duplex 2507 (1.4410), 316Ti (1.4571), PEEK (Victrex), Inconel 718 (UNS N07718) | PED 2014/68/EU, NACE MR0175 / ISO 15156 |
| Potravinářství / farmacie | 316L food grade (1.4404), bílý / krémový NBR (pro potraviny), potravinářský silikon (VMQ), POM-FDA | FDA 21 CFR 177, EU 10/2011, EHEDG |
| Hydraulika / pneumatika | EN AW-6082 (manifoldy – EN 573-3), CuSn12 cínový ložiskový bronz (EN 1982), NBR | PED 2014/68/EU |
| Loďařský / námořní průmysl | 5083 (EN AW-5083), 316L (1.4404), Super Duplex 2507 (1.4410), CuZn40Sn1 Naval Brass (UNS C46400) | DNV-GL, atest 3.1, NACE |
K poptávce je vhodné přiložit technický výkres a popsat pracovní podmínky dílu, tolerance a požadavky na dokumentaci. Díky těmto informacím lze před cenovou nabídkou porovnat jakosti materiálu. Podívejte se také na naše možnosti: CNC frézování, CNC soustružení, CNC řezání a CNC ohýbání.
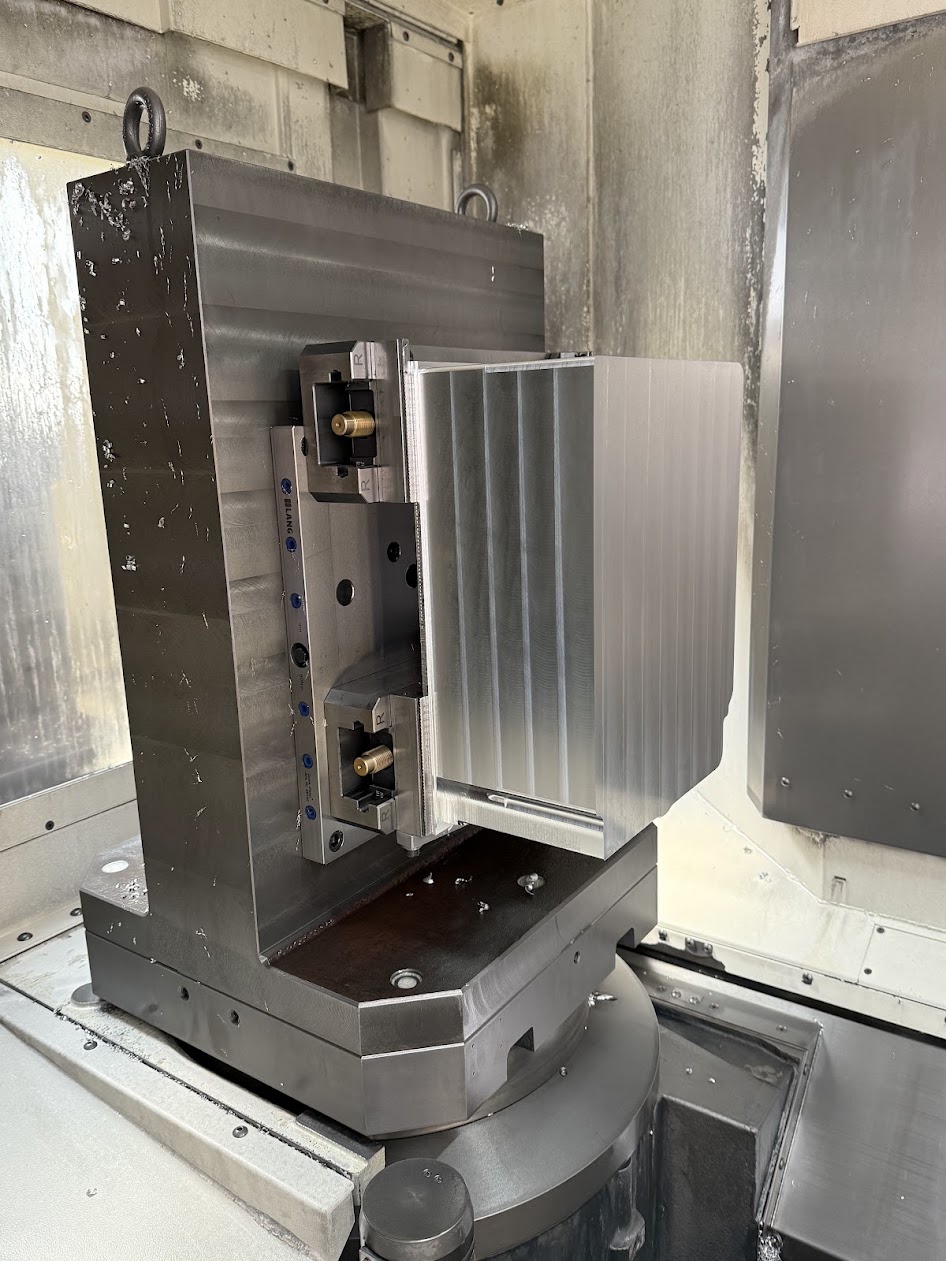
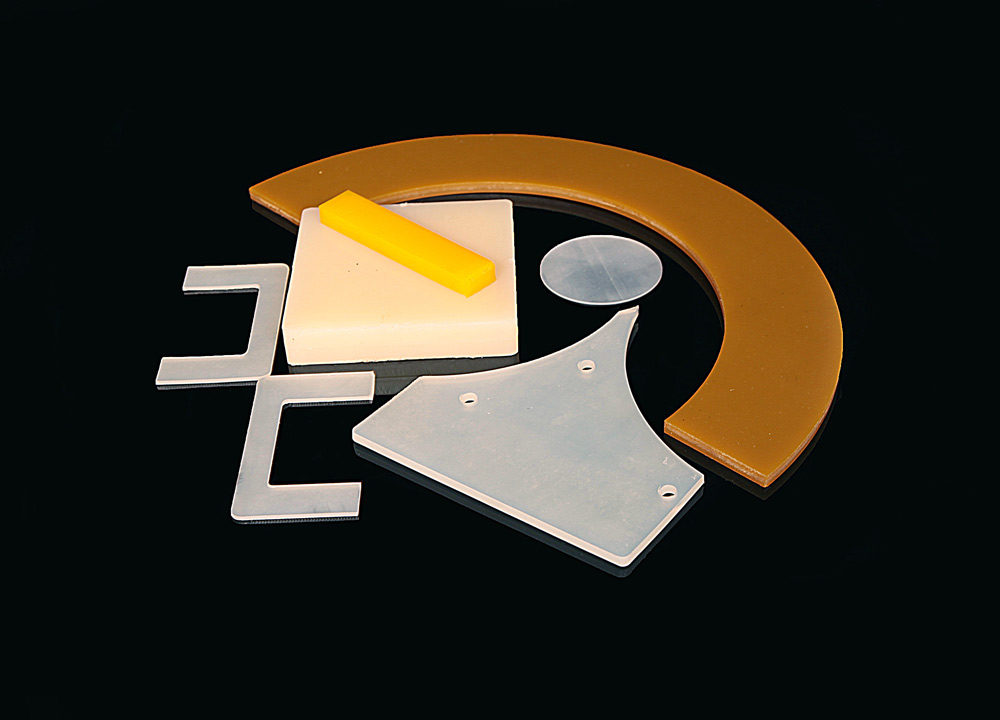
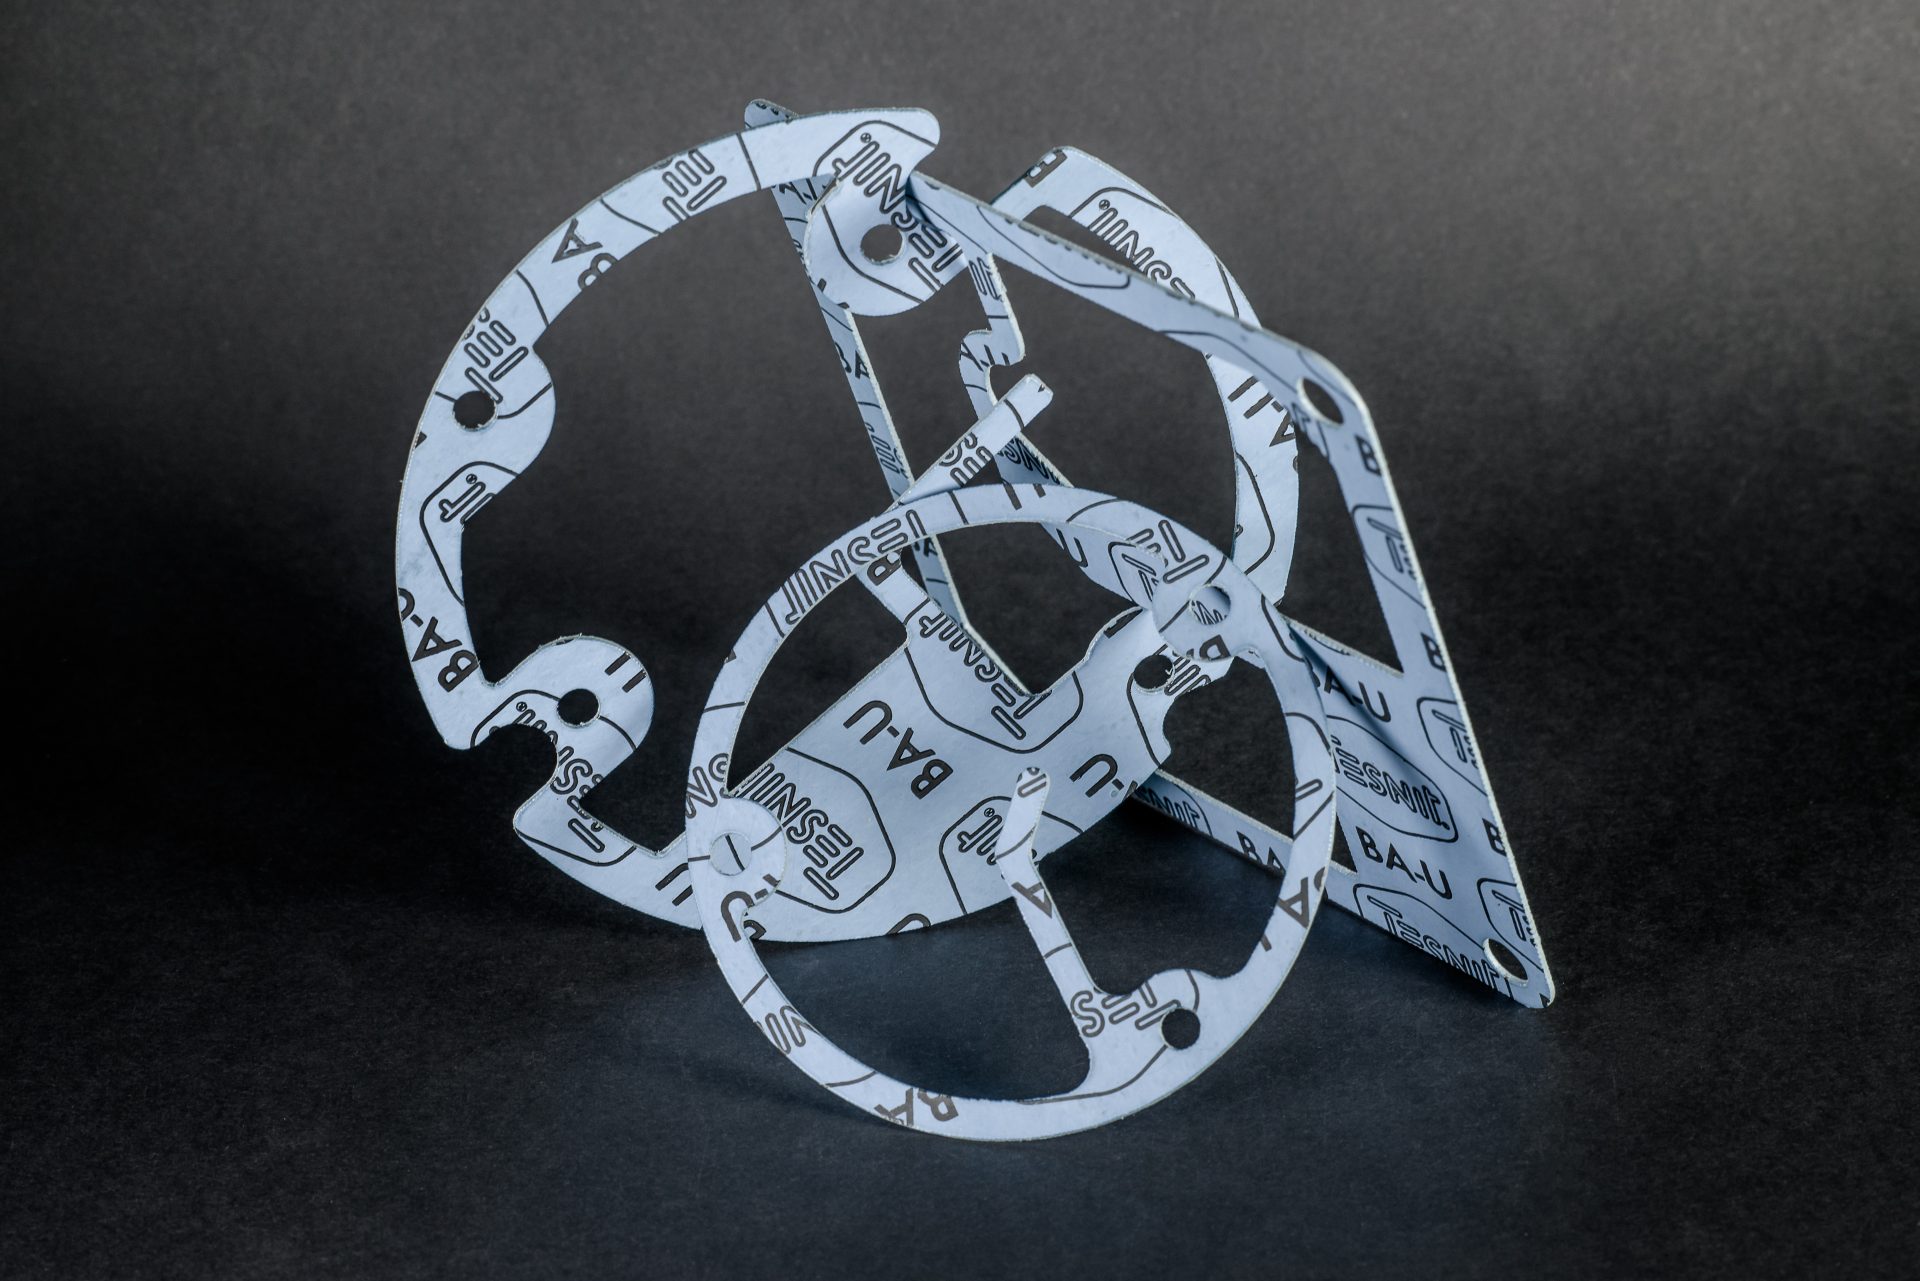
ANBI-TECH provádí přesné CNC obrábění tří hlavních tříd materiálů: kovů, konstrukčních plastů a elastomerů, a vyrábí také technická těsnění. Z kovů se obrábějí mimo jiné slitiny hliníku, konstrukční oceli, nerezové oceli (např. 304 a 316L), měď, bronzy a titan Grade 5, z plastů pak POM-C, PA-6, PTFE, PEEK, PET, PE-HD a PP. Volba materiálu a technologie (CNC soustružení, tříosé, čtyřosé a pětiosé frézování nebo řezání) se přizpůsobuje geometrii dílu, pracovním podmínkám a požadované jakostní dokumentaci.
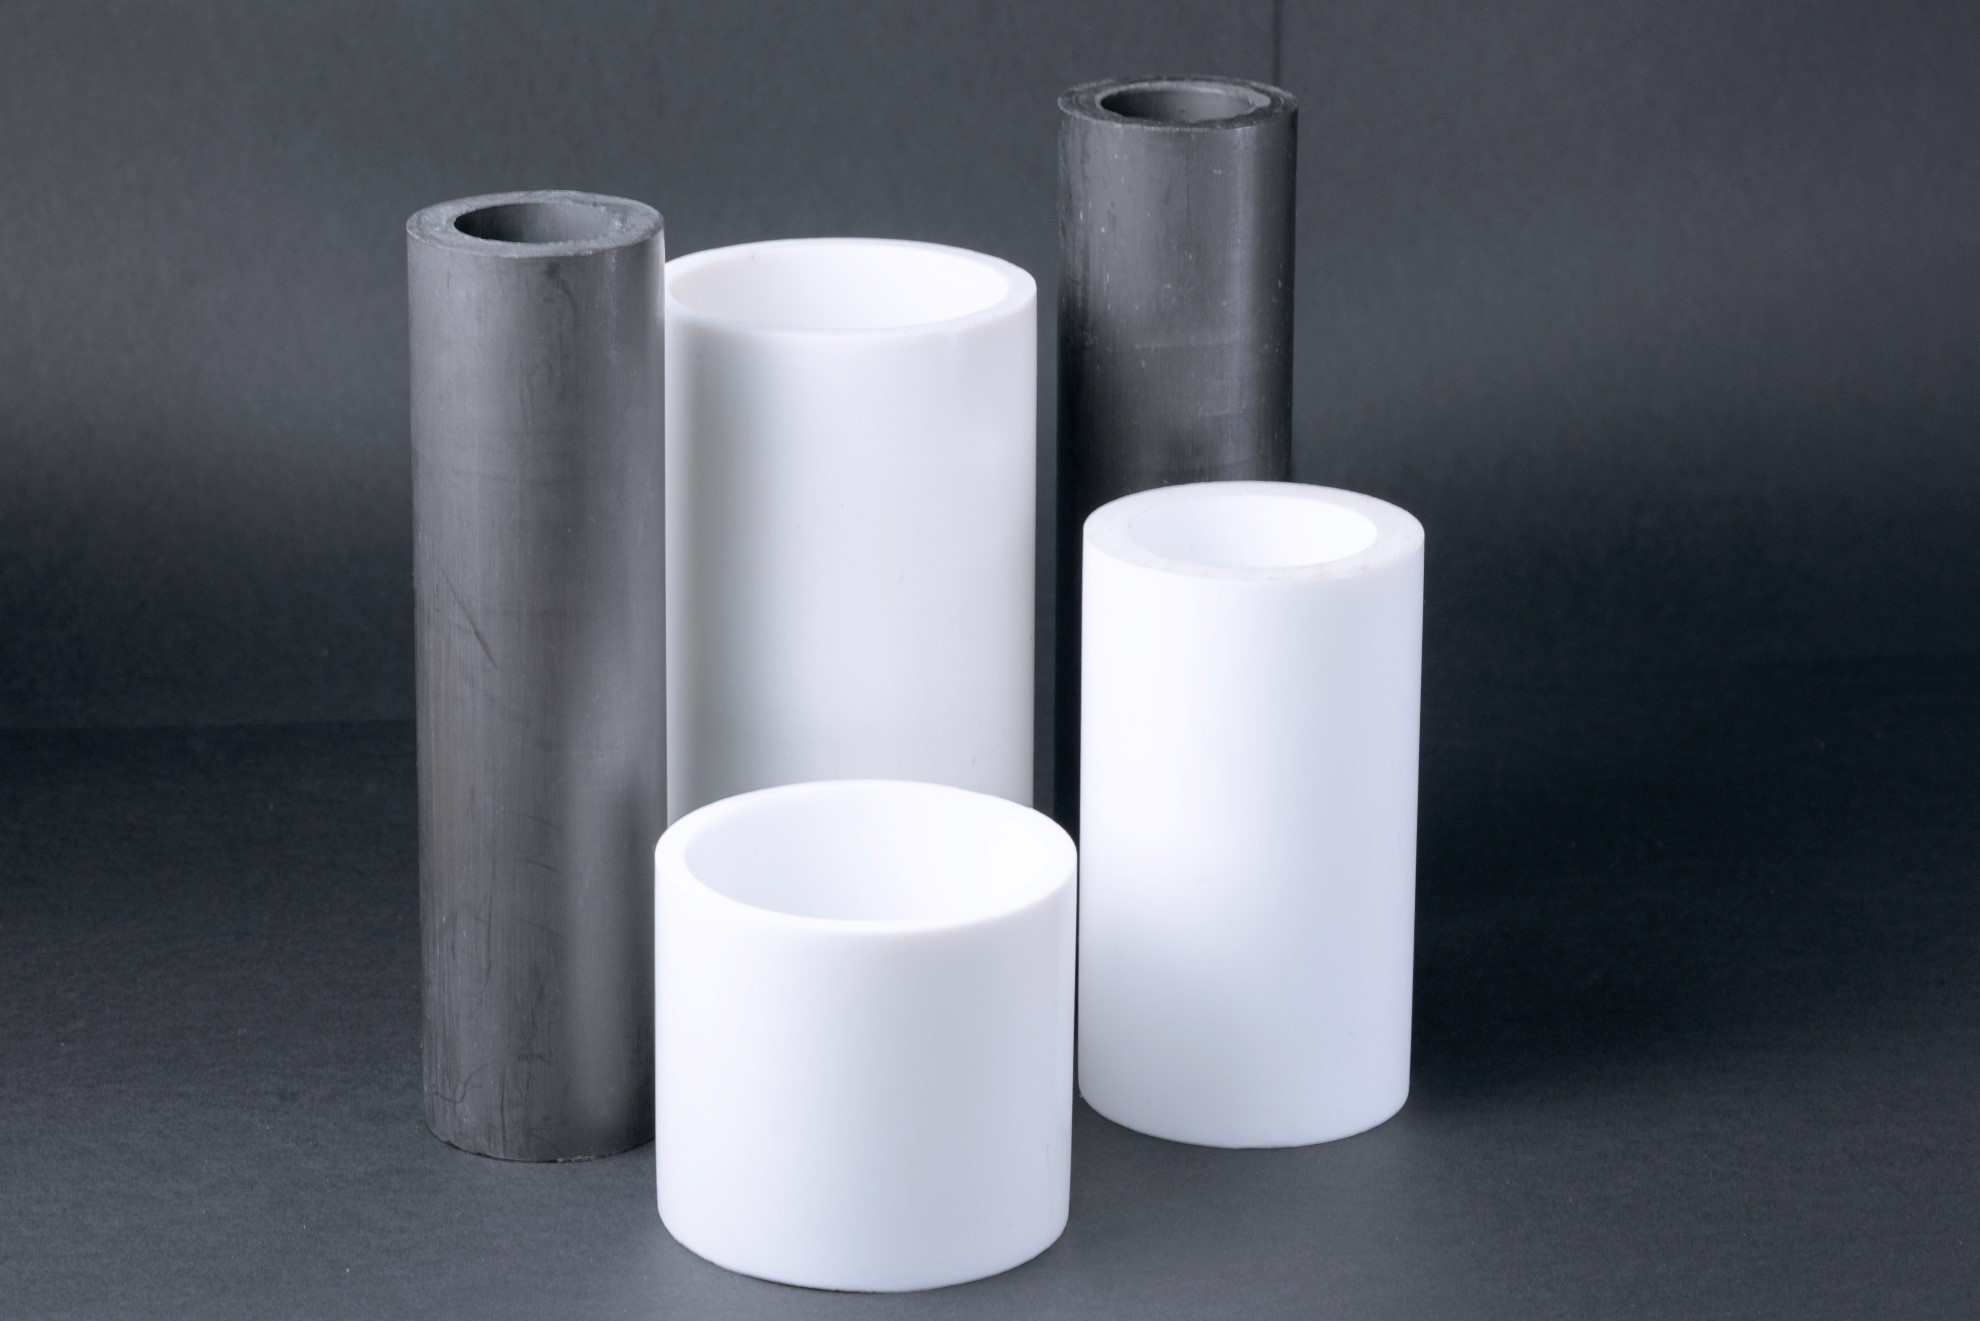
Volba mezi kovem a konstrukčním plastem závisí na mechanickém zatížení, pracovní teplotě, chemickém prostředí a cílové hmotnosti komponentu. Kovy jsou preferovány v aplikacích vyžadujících vysokou tuhost, teplotní odolnost, tepelnou a elektrickou vodivost a schopnost přenášet značné konstrukční síly. Konstrukční plasty se používají tam, kde jsou klíčové nízká měrná hmotnost, elektrická izolace, odolnost proti korozi a agresivním chemickým médiím a kluzné vlastnosti.
Pro přípravu cenové nabídky je nezbytná technická dokumentace ve formátu 2D (DXF) nebo 3D model (STEP) spolu s určením výrobních tolerancí a velikosti série. V poptávce je třeba uvést pracovní prostředí dílu, kontakt s médii (např. chemikálie, voda) a požadavky na materiálové atesty (např. osvědčení 3.1 dle EN 10204). Požadavky na certifikaci a zkoušky, včetně měření na souřadnicovém měřicím stroji CMM ABERLINK Axiom či jakostních protokolů, se stanovují individuálně před realizací objednávky.
Zveřejňujeme obdržené reference a hodnocení z firemního profilu na Mapách Google. Citujeme je doslovně, bez úprav.
S plným přesvědčením mohu doporučit firmu Anbi-Tech jako solidního a profesionálního partnera v oboru mechanického obrábění a výroby dílů pro farmaceutický průmysl. Je to již třetí firma, ve které mám to potěšení s Anbi-Tech spolupracovat, a spolupráce pokaždé probíhá na nejvyšší úrovni.
Farmaceutický obor je mimořádně náročný – nezáleží jen na přesnosti provedení, ale také na dodržování termínů, kvalitě materiálů a plném pochopení potřeb zákazníka. Anbi-Tech opakovaně prokázal, že se v tomto prostředí výborně orientuje. Firma pro nás vyráběla mimo jiné formátové díly, náhradní díly, plnicí jehly, transportní šneky, prvky pro dávkování prášků a kapalin a řadu dalších výrobních komponentů.
Zvláštní uznání si zaslouží kvalita provedení dílů – jak z kyselinovzdorné nerezové oceli 316L a 304, tak i z plastů, jako je POM, polyuretan či polykarbonát. Díly jsou vyráběny velmi solidně, s vysokou přesností a péčí o detail, což má v našem oboru klíčový význam.
Anbi-Tech nám opakovaně doslova „zachránil kůži“ v havarijních situacích, kde rozhodoval čas, rychlá reakce a flexibilní přístup k zákazníkovi. Obrovskou předností firmy je moderní strojový park, který umožňuje realizovat i velmi náročné projekty při zachování nejvyšší kvality provedení.
Stejně důležití jsou lidé – personál firmy vždy projevuje plné nasazení, ochotu ke spolupráci a technickou podporu. Je vidět obrovská zkušenost, profesionalita a partnerský přístup k zákazníkovi.
Ve farmacii jsou důležité také „papíry“, tedy certifikáty – nikdy nebyly zpochybněny při auditech, ať už zákaznických, nebo úředních (např. GIF).
Rozhodně doporučuji spolupráci s Anbi-Tech všem firmám, které hledají prověřeného, spolehlivého a kvalitního technického partnera.
Dariusz Stachowicz, starší vedoucí oddělení údržby, Polfa Warszawa S.A.
Velmi dobrá spolupráce s Anbi-Tech při realizaci nové výrobní linky pro stáčírnu. Na základě vzoru lahve a dílů ze staré linky jejich inženýr připravil v SolidWorks návrh a dokumentaci nových formátových dílů. Anbi-Tech následně vyrobil mimo jiné podávací šneky, hvězdice, unašeče, orientátory lahví, obraceče a podávací prvky.
Velké plus za komplexní přístup – od analýzy a návrhu až po výrobu hotových dílů. Je znát rozsáhlá technická zkušenost, preciznost a schopnost řešit nestandardní problémy. Doporučuji.
Bartłomiej Ć, specialista, ORLEN
S Anbi-Tech spolupracujeme na výrobě dílů a technických komponent pro naše projekty. Ceníme si jich především za kvalitu provedení, dodržování termínů a velmi dobrou komunikaci. U nestandardních zadání dokážou poradit a najít řešení, místo aby jen vyrobili díl podle výkresu. Spolehlivý partner hodný doporučení.
Marek P., vedoucí výroby, Triccor
Spolehlivá firma s obrovskými zkušenostmi! Vyrábějí díly z oceli, hliníku i speciálních plastů, jako jsou POM a PTFE. Každá služba – ať už soustružení, frézování nebo CNC řezání – je provedena perfektně a s důrazem na sebemenší detail. Skvělá komunikace, odborné poradenství a vždy včasná realizace. S plným přesvědčením doporučuji každému, kdo potřebuje spolehlivé komponenty.
Damian Lab
Pro cenovou nabídku zašlete výkres ve formátu PDF nebo DXF, případně model STEP s rozměry. Uveďte materiál, počet kusů a požadavky na kvalitu. Samotná fotografie dílu bez rozměrů neumožňuje připravit spolehlivou cenovou nabídku.
Pokud projekt zahrnuje několik operací, dohodneme rozsah obrábění, kontroly, montáže a procesů realizovaných u partnerů.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
DIČ: PL6372190715

anbi@anbi-tech.pl