Porównaj materiały konstrukcyjne według warunków pracy, obciążeń, stabilności wymiarowej i wymaganej dokumentacji. Wybierz kategorię lub prześlij rysunek do wyceny.

Materiały do obróbki CNC dobieramy do wymagań detalu, a ich obróbkę realizujemy od 2008 roku dla klientów w Polsce i Europie.
Poniżej znajdziesz osobne kategorie materiałów i ich zastosowania.
Każdy wybór materiału zaczynamy od pięciu pytań technicznych. Dopiero później uwzględniamy cenę. Te same kryteria stosujemy do metali, tworzyw, elastomerów i uszczelnień.
Temperatura, ciśnienie, medium chemiczne, kontakt z żywnością. Detal w 200°C z parą wodną – PEEK lub PPSU. Detal w wodzie morskiej – 316L lub Super Duplex 2507. Kontakt z żywnością – zgodność gatunku i zastosowania trzeba potwierdzić dla rynku docelowego: w UE dla tworzyw rozporządzenie (UE) nr 10/2011 wraz z deklaracją zgodności, dla rynku USA właściwa podstawa FDA dla danego materiału i warunków użycia.
Obciążenia zmienne, zmęczenie, udarność. Wał napędowy – stal stopowa 42CrMo4 lub 34CrNiMo6 hartowana. Łożysko ślizgowe – PA-6G odlewany albo POM-C. Element pochłaniający uderzenia – poliuretan PUR (Shore A 80-90).
Tolerancje ±0,02 mm i poniżej wymagają materiału o niskiej absorpcji wilgoci. PET chłonie 0,2-0,4% wagi (ISO 62, 23°C / 50% RH). PA-6 chłonie 2-3% (ISO 62). Do detali pomiarowych, gdy istotne są płaskość i stabilność wymiarowa, można rozważyć aluminium Mic6 – precyzyjnie obrabianą płytę odlewaną.
Dokumentację, zgodność materiału i dopuszczenia należy określić dla konkretnego gatunku, partii i zastosowania. Zakres dokumentów trzeba potwierdzić przed realizacją, a nie zakładać go dla całej grupy materiałów.
Materiał stanowi od kilku do kilkudziesięciu procent ceny gotowego detalu. Tytan grade 5 jest znacznie droższy od aluminium EN AW-6082 – stosujemy go tam, gdzie decyduje odporność korozyjna, biozgodność albo niska gęstość. Stal 304 może być alternatywą dla 316L, ale wybór zależy od medium, temperatury, pH, geometrii detalu, sposobu spawania i ryzyka korozji, w tym działania chlorków.
Trzy główne klasy materiałów różnią się fundamentalnymi właściwościami. Tabela pomaga wybrać klasę przed przejściem do konkretnego gatunku (po wyborze kliknij właściwy metal, tworzywo lub elastomer).
| Właściwość | Metale | Tworzywa konstrukcyjne | Elastomery |
|---|---|---|---|
| Gęstość (g/cm³) | 2,7 (Al) – 8,0 (stal) – 19,3 (W) | 0,9 (PE) – 2,2 (PTFE) | 1,15 (silikon) – 1,92 (Viton) |
| Wytrzymałość na rozciąganie (MPa) | 200-1500 | 40-250 (PAI Torlon) | 5-70 |
| Temperatura pracy długotrwała | do 600°C (Inconel) | -200 do +260°C (PTFE), do 310°C (PBI) | -60 do +250°C (silikon) |
| Obrabialność CNC | zależna od stopu; sposób chłodzenia dobierany do materiału i procesu | bardzo dobra, ostre narzędzia z węglika | tylko wycinanie/frezowanie miękkie |
| Odporność chemiczna | zależna od stopu, medium, stężenia i temperatury | bardzo wysoka (PTFE, PVDF, PEEK) | średnia, zależna od kauczuku |
| Izolacja elektryczna | brak (przewodzą) | bardzo wysoka (PTFE, PEI, Tekstolit) | wysoka (silikon, EPDM) |
| FDA / kontakt z żywnością | 316L, w wybranych zastosowaniach 304, po potwierdzeniu zgodności | POM-FDA, PEEK-FDA, PE-HD-FDA | silikon spożywczy, biały NBR |
| Spawalność | tak (Al, stal, inox) | zależna od rodzaju termoplastu i technologii; spawalne są m.in. PE-HD, PP, PVC i PVDF | tylko wulkanizacja |
| Koszt względny | średni (stal) – wysoki (Inconel, tytan) | niski (PA-6) – bardzo wysoki (PEEK, PAI) | średni |
| Typowe zastosowanie | elementy nośne, korpusy, wały | tuleje ślizgowe, izolatory, uszczelki | uszczelki, tłumiki drgań, ochrona |
Dobór materiału dla branż regulowanych wymaga sprawdzenia konkretnego gatunku, środowiska pracy oraz dokumentacji wymaganej w projekcie. Tabela porządkuje typowe materiały i standardy branżowe, ale nie zastępuje weryfikacji wymagań dla danej części.
| Branża | Materiały i gatunki typowe dla branży (wg norm) | Normy / dopuszczenia |
|---|---|---|
| Medyczna | 316L (1.4404 wg EN 10088), PEEK (Victrex), PPSU (Radel – Solvay), silikon biokompatybilny | USP Class VI <88>, ISO 10993-1, FDA 21 CFR |
| Motoryzacja | 42CrMo4 (EN ISO 683-2), 16MnCr5 (EN 10084), POM (ISO 1043-1), PA-66 GF30, NBR, Viton FKM | PPAP (AIAG), IATF 16949, MSA, SPC (ISO 22514) |
| Lotnictwo | 7075-T6 (AMS 4045), Mic6 (Alcoa cast plate), PAI (Solvay Torlon), PEEK (Victrex), 34CrNiMo6 (EN ISO 683-2) | AS9100D (SAE), 3.1 EN 10204 |
| E-mobility | EN AW-5754 / 6082 (EN 573-3), Cu-ETP busbary (EN 13601), PEI (SABIC Ultem) | IATF 16949, RoHS 2011/65/UE |
| Energetyka | Super Duplex 2507 (1.4410), 316Ti (1.4571), PEEK (Victrex), Inconel 718 (UNS N07718) | PED 2014/68/UE, NACE MR0175 / ISO 15156 |
| Spożywczy / farmaceutyczny | 316L food grade (1.4404), biały / kremowy NBR (do żywności), silikon spożywczy (VMQ), POM-FDA | FDA 21 CFR 177, UE 10/2011, EHEDG |
| Hydraulika / pneumatyka | EN AW-6082 (manifoldy – EN 573-3), CuSn12 brąz cynowy łożyskowy (EN 1982), NBR | PED 2014/68/UE |
| Stoczniowy / morski | 5083 (EN AW-5083), 316L (1.4404), Super Duplex 2507 (1.4410), CuZn40Sn1 Naval Brass (UNS C46400) | DNV-GL, atest 3.1, NACE |
Do zapytania warto dołączyć rysunek techniczny oraz opisać warunki pracy detalu, tolerancje i wymagania dokumentacyjne. Dzięki tym informacjom można porównać gatunki materiału przed wyceną. Sprawdź również nasze możliwości: frezowanie CNC, toczenie CNC, wycinanie CNC i gięcie CNC.
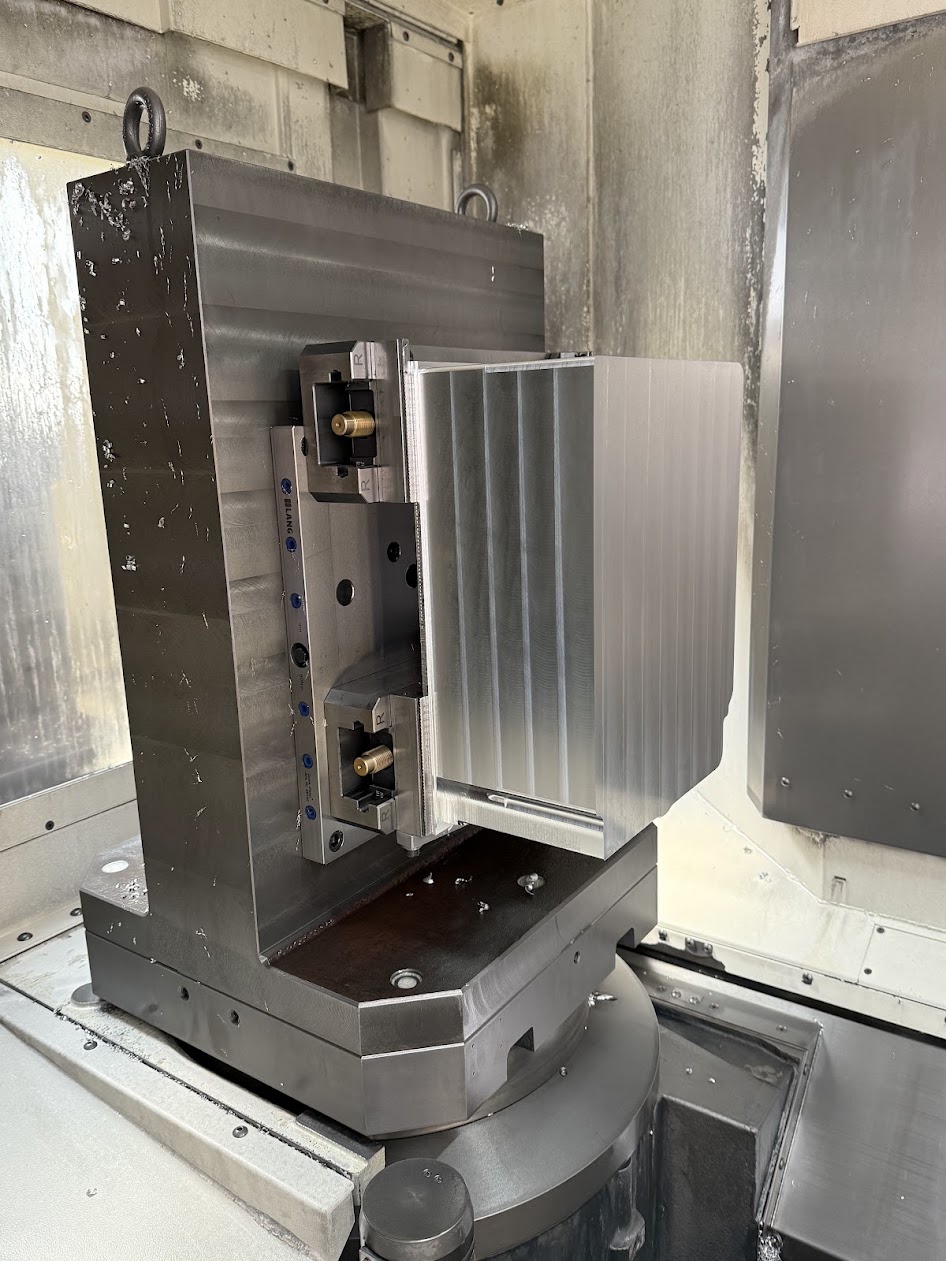
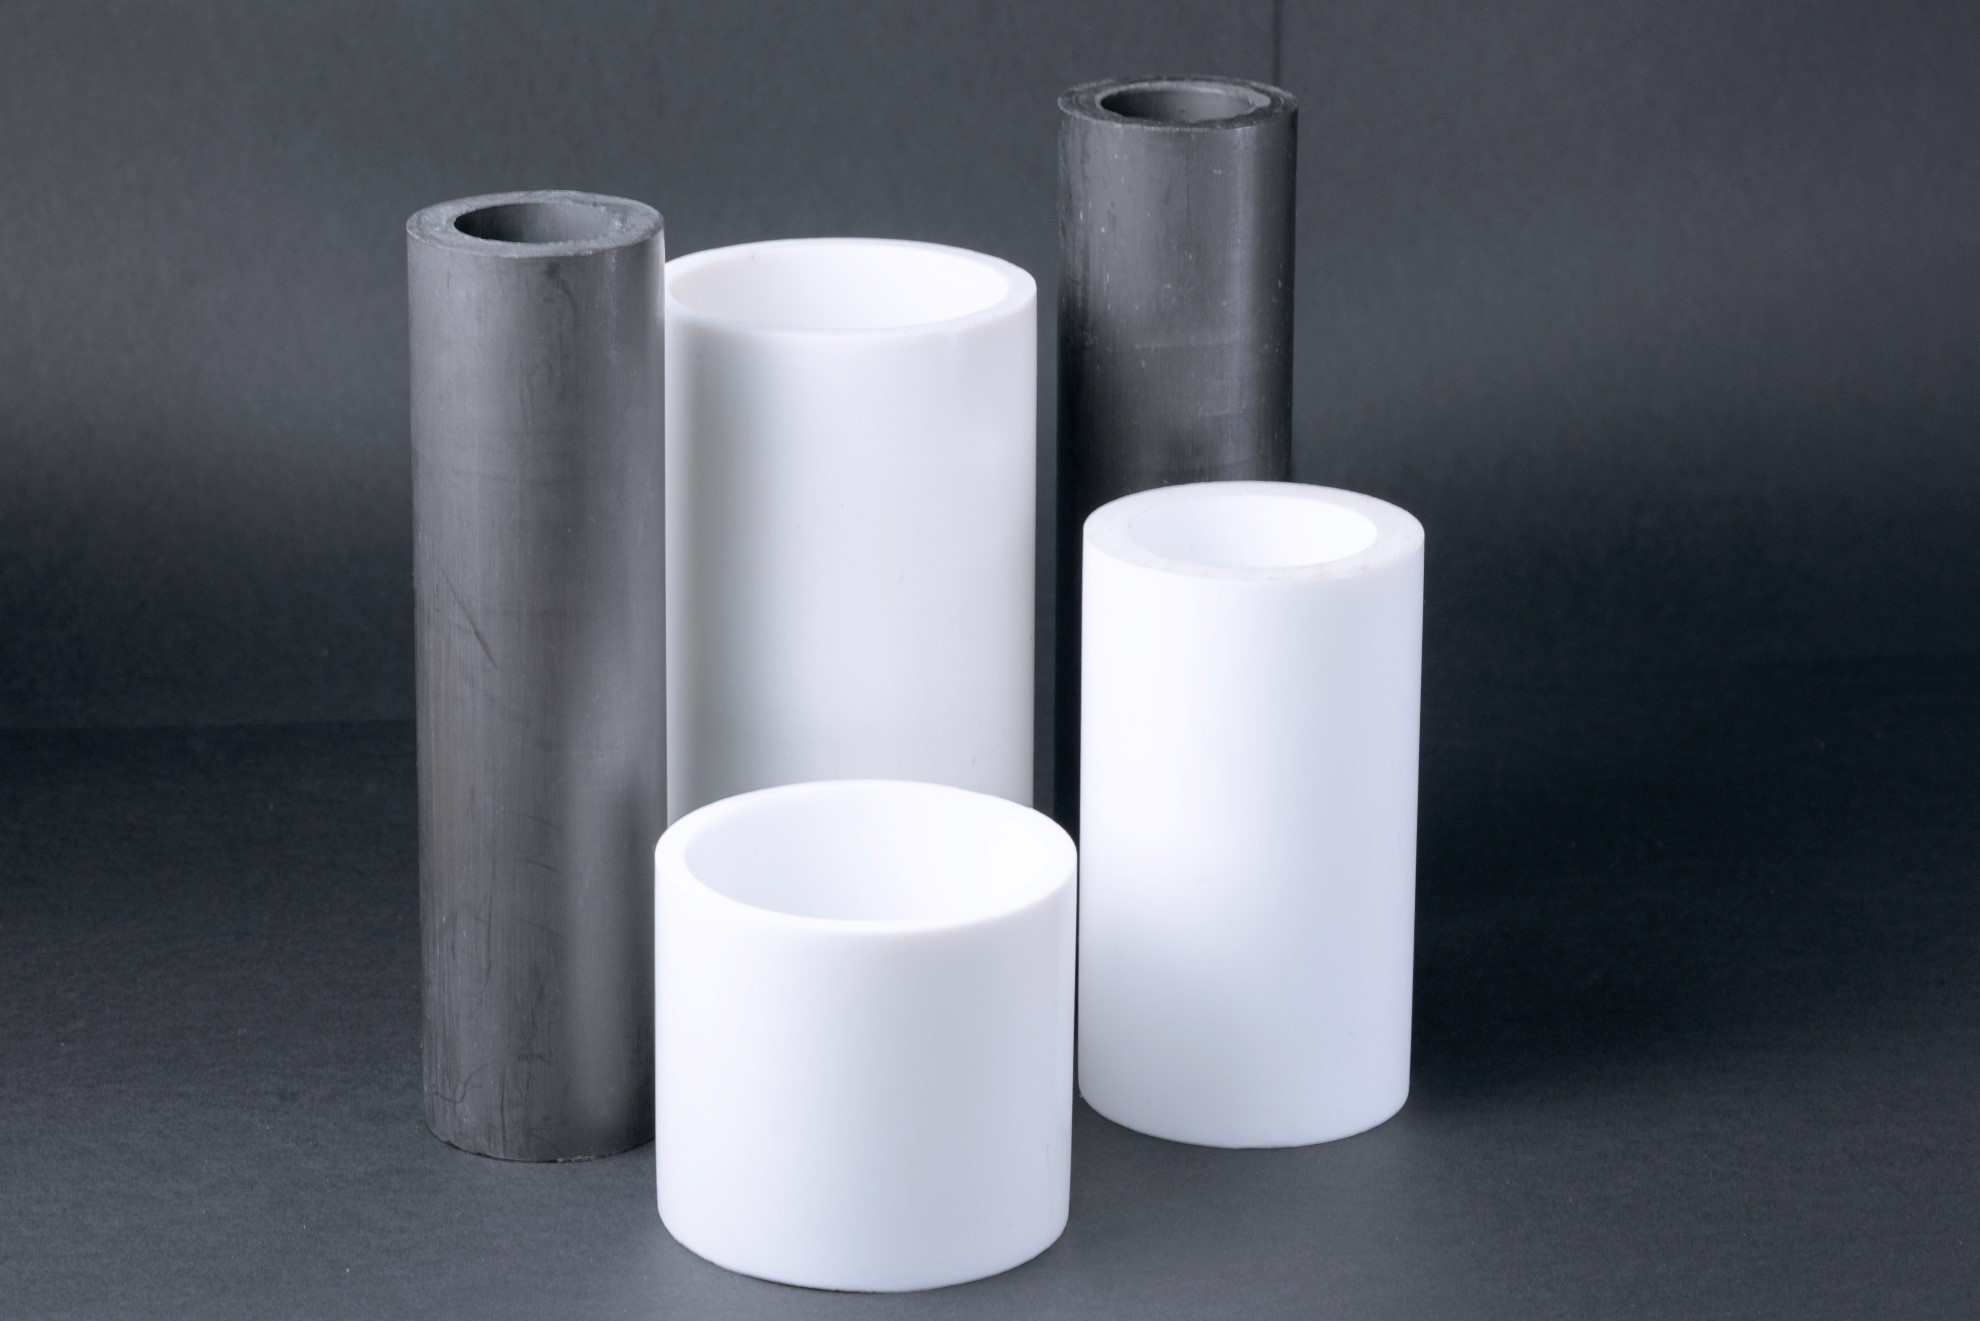
ANBI-TECH realizuje precyzyjną obróbkę CNC trzech głównych klas materiałów: metali, tworzyw konstrukcyjnych oraz elastomerów, a także wykonuje uszczelnienia techniczne. W zakresie metali obrabiane są m.in. stopy aluminium, stale konstrukcyjne, stale nierdzewne (np. 304 i 316L), miedź, brązy oraz tytan Grade 5, natomiast w tworzywach m.in. POM-C, PA-6, PTFE, PEEK, PET, PE-HD i PP. Dobór materiału i technologii (toczenie CNC, frezowanie 3-, 4- i 5-osiowe lub wycinanie) dostosowywany jest do geometrii detalu, warunków pracy i wymaganej dokumentacji jakościowej.
Wybór pomiędzy metalem a tworzywem konstrukcyjnym zależy od obciążeń mechanicznych, temperatury pracy, środowiska chemicznego oraz docelowej masy komponentu. Metale są preferowane w aplikacjach wymagających wysokiej sztywności, odporności termicznej, przewodnictwa cieplnego i elektrycznego oraz zdolności do przenoszenia znacznych sił konstrukcyjnych. Tworzywa konstrukcyjne stosuje się tam, gdzie kluczowe znaczenie mają niska masa właściwa, izolacyjność elektryczna, odporność na korozję i agresywne media chemiczne oraz właściwości ślizgowe.
Do przygotowania wyceny niezbędna jest dokumentacja techniczna w formacie 2D (DXF) lub modelu 3D (STEP) wraz z określeniem tolerancji wykonania i wielkości serii. W zapytaniu ofertowym należy określić środowisko pracy części, kontakt z mediami (np. chemia, woda) oraz wymagania dotyczące atestów materiałowych (np. świadectwo 3.1 wg EN 10204). Wymagania dotyczące certyfikacji i badań, w tym pomiarów na maszynie współrzędnościowej CMM ABERLINK Axiom czy raportów jakościowych, ustala się indywidualnie przed realizacją zamówienia.
Publikujemy otrzymane referencje oraz opinie z profilu firmy w Mapach Google. Cytujemy je dosłownie, bez poprawek.
Z pełnym przekonaniem mogę polecić firmę Anbi-Tech jako solidnego i profesjonalnego partnera w branży obróbki mechanicznej oraz wykonywania części dla przemysłu farmaceutycznego. To już trzecia firma, w której mam przyjemność współpracować z Anbi-Tech i za każdym razem współpraca przebiega na najwyższym poziomie.
Branża farmaceutyczna jest wyjątkowo wymagająca – liczy się nie tylko precyzja wykonania, ale również terminowość, jakość materiałów oraz pełne zrozumienie potrzeb klienta. Anbi-Tech wielokrotnie udowodnił, że doskonale odnajduje się w tym środowisku. Firma wykonywała dla nas między innymi części formatowe, części zamienne, igły napełniające, ślimaki transportowe, elementy do dozowania proszków i płynów oraz wiele innych komponentów produkcyjnych.
Na szczególne uznanie zasługuje jakość wykonania detali – zarówno ze stali kwasoodpornej 316L i 304, jak również z tworzyw sztucznych takich jak POM, poliuretan czy poliwęglan. Elementy są wykonywane bardzo solidnie, z dużą dokładnością i dbałością o detale, co w naszej branży ma kluczowe znaczenie.
Wielokrotnie Anbi-Tech dosłownie „ratował nam skórę” w sytuacjach awaryjnych, gdzie liczył się czas, szybka reakcja i elastyczne podejście do klienta. Ogromnym atutem firmy jest nowoczesny park maszynowy, który pozwala realizować nawet bardzo wymagające projekty przy zachowaniu najwyższej jakości wykonania.
Równie ważni są ludzie – personel firmy zawsze wykazuje pełne zaangażowanie, chęć współpracy oraz wsparcia technicznego. Widać ogromne doświadczenie, profesjonalizm i partnerskie podejście do klienta.
W farmacji ważny też jest „papier” czyli certyfikaty, nigdy nie zostały one zakwestionowane podczas audytów, czy to klienckich, czy urzędowych (np. GIF)
Zdecydowanie polecam współpracę z Anbi-Tech wszystkim firmom poszukującym sprawdzonego, rzetelnego i jakościowego partnera technicznego.
Dariusz Stachowicz, Starszy Kierownik Działu Utrzymania Ruchu, Polfa Warszawa S.A.
Bardzo dobra współpraca z Anbi-Tech przy realizacji nowej linii produkcyjnej dla rozlewni. Na podstawie wzoru butelki oraz elementów ze starej linii ich inżynier przygotował w SolidWorks projekt i dokumentację nowych części formatowych. Anbi-Tech wykonał następnie m.in. ślimaki, gwiazdy, zabieraki, orientatory, obracarki oraz elementy podające.
Duży plus za kompleksowe podejście – od analizy i projektu po wykonanie gotowych elementów. Widać duże doświadczenie techniczne, precyzję i umiejętność rozwiązywania niestandardowych problemów. Polecam.
Bartłomiej Ć, Specjalista, ORLEN
Współpracujemy z Anbi-Tech przy wykonywaniu części i elementów technicznych do naszych projektów. Cenimy ich przede wszystkim za jakość wykonania, terminowość i bardzo dobry kontakt. Przy niestandardowych tematach potrafią doradzić i znaleźć rozwiązanie zamiast tylko wykonać detal z rysunku. Solidny i godny polecenia partner.
Marek P., Kierownik Produkcji, Triccor
Solidna firma z ogromnym doświadczeniem! Wykonują detale ze stali, aluminium oraz specjalistycznych tworzyw jak POM i PTFE. Każda usługa – czy to toczenie, frezowanie czy cięcie CNC – jest wykonana perfekcyjnie, z dbałością o najmniejsze detale. Świetny kontakt, fachowe doradztwo i zawsze terminowa realizacja. Polecam z pełnym przekonaniem dla każdego, kto potrzebuje niezawodnych komponentów.
Damian Lab
Do wyceny prześlij rysunek PDF lub DXF albo model STEP z wymiarami. Podaj materiał, liczbę sztuk i wymagania jakościowe. Samo zdjęcie detalu bez wymiarów nie pozwala przygotować wiarygodnej wyceny.
Jeśli projekt łączy kilka operacji, ustalimy zakres obróbki, kontroli, montażu i procesów realizowanych u partnerów.

Tel.: +48 32 788 70 10
Kom.: +48 693 726 777
Kom.: +48 693 726 127

Olewin 50A, 32-300 Olkusz
VAT-ID: PL6372190715

anbi@anbi-tech.pl