
Maty ceramiczne, tektura termoizolacyjna i szczeliwa, czyli trzy materiały, którymi zabezpiecza się gorące elementy instalacji: piece, kotły, kanały spalin, drzwi i włazy. Wszystkie bezazbestowe, dostępne z magazynu i docinane na wymiar. Podaj temperaturę pracy, medium i wymiar szczeliny, a dobierzemy materiał.

Mata ceramiczna owija rurociąg, wykłada palenisko i wypełnia przestrzeń. Praca ciągła do 1350°C.
Tektura termoizolacyjna to płyta, z której wycinamy uszczelkę, podkładkę albo osłonę termiczną. Praca do 1300°C.
Szczeliwo i sznur uszczelniają drzwi pieca, właz, klapę oraz szczelinę dylatacyjną. Praca do 1300°C.
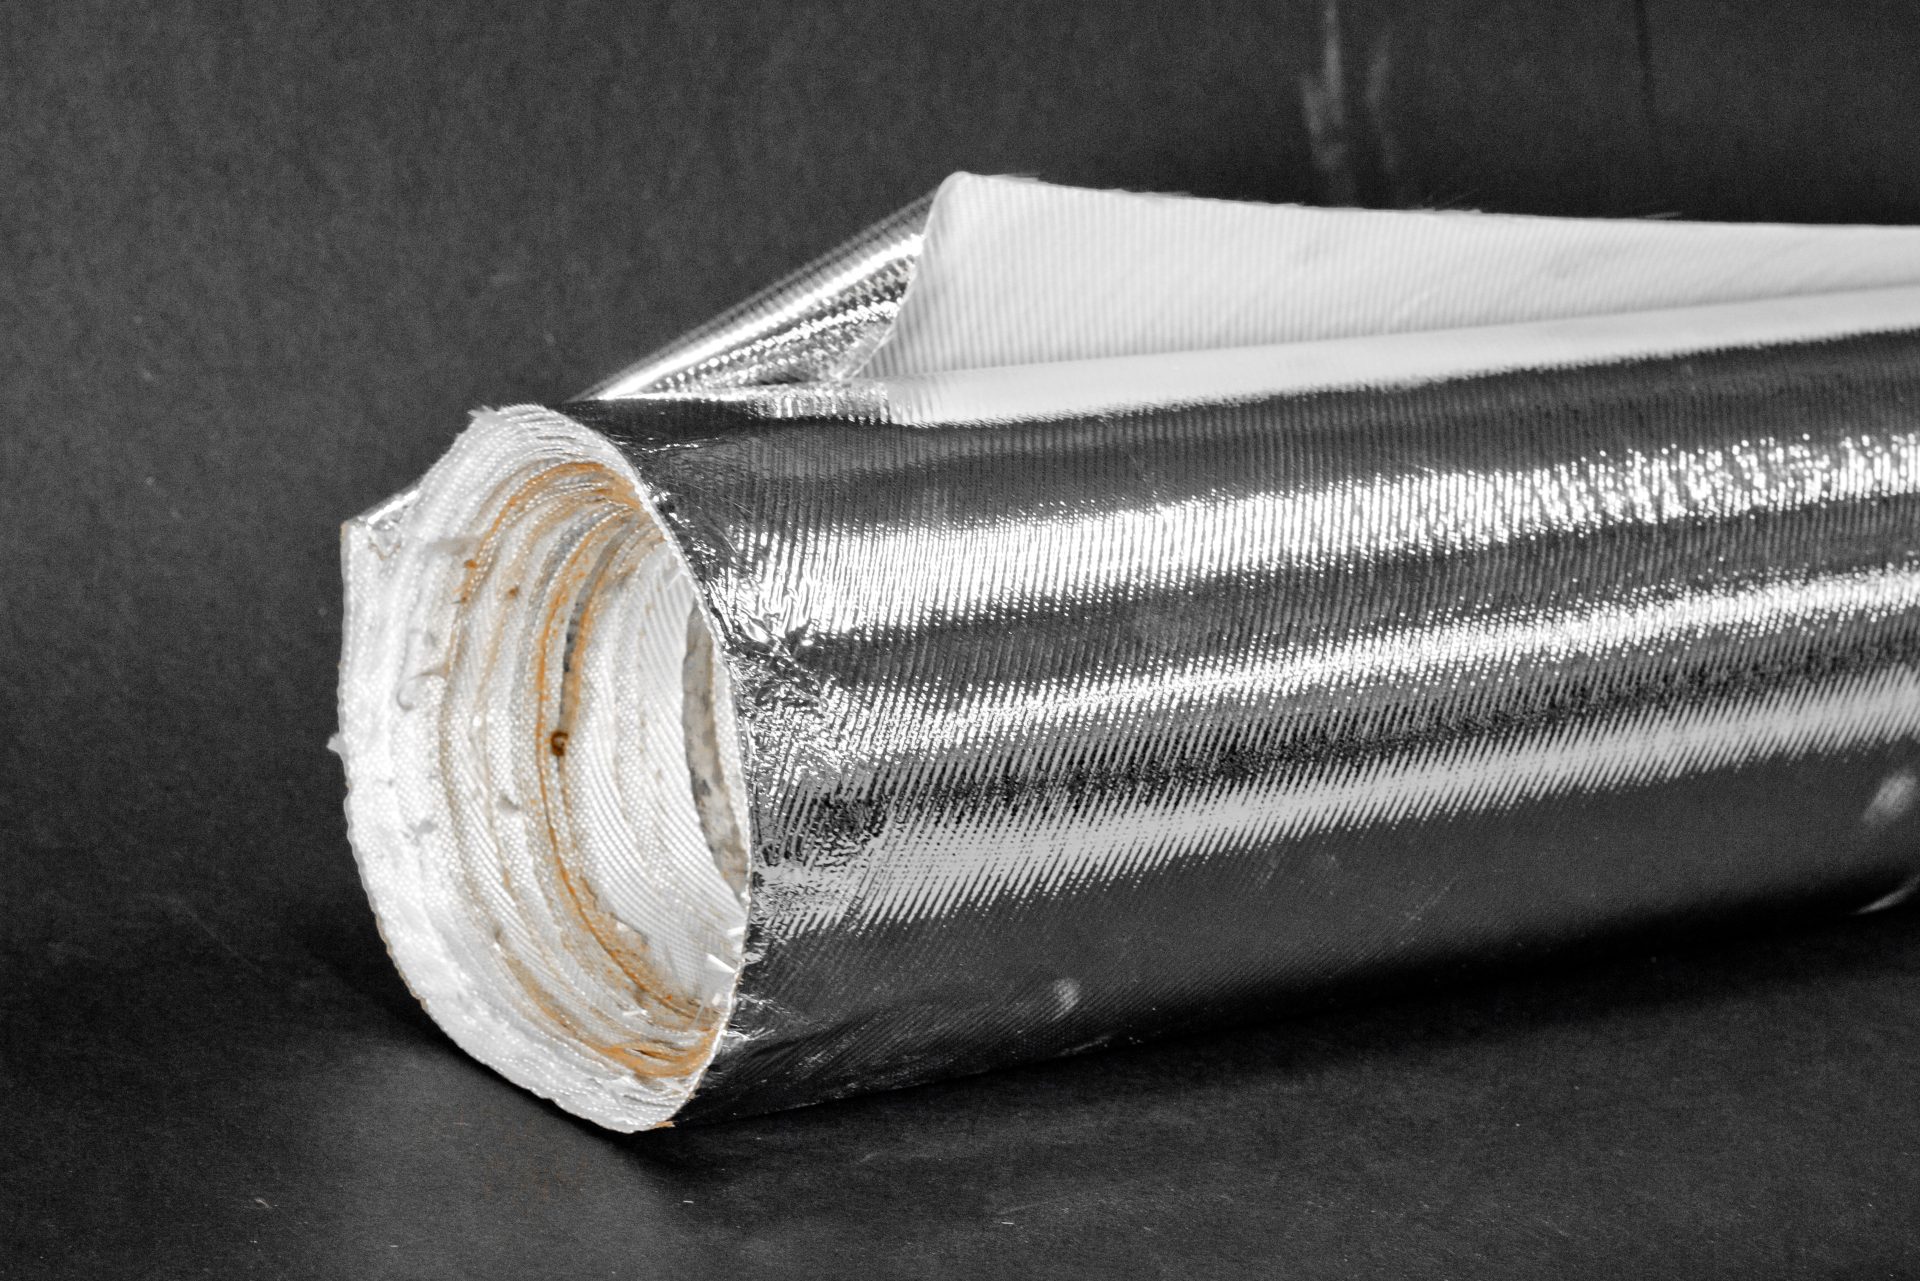
Wybór zaczyna się od trzech rzeczy: temperatury pracy, kształtu miejsca do zabezpieczenia i tego, czy element ma być elastyczny, czy sztywny.
Wszystkie trzy materiały są bezazbestowe. Docinamy je na wymiar, a z tektury wykrawamy matrycą gotowe uszczelki i izolacje według rysunku.
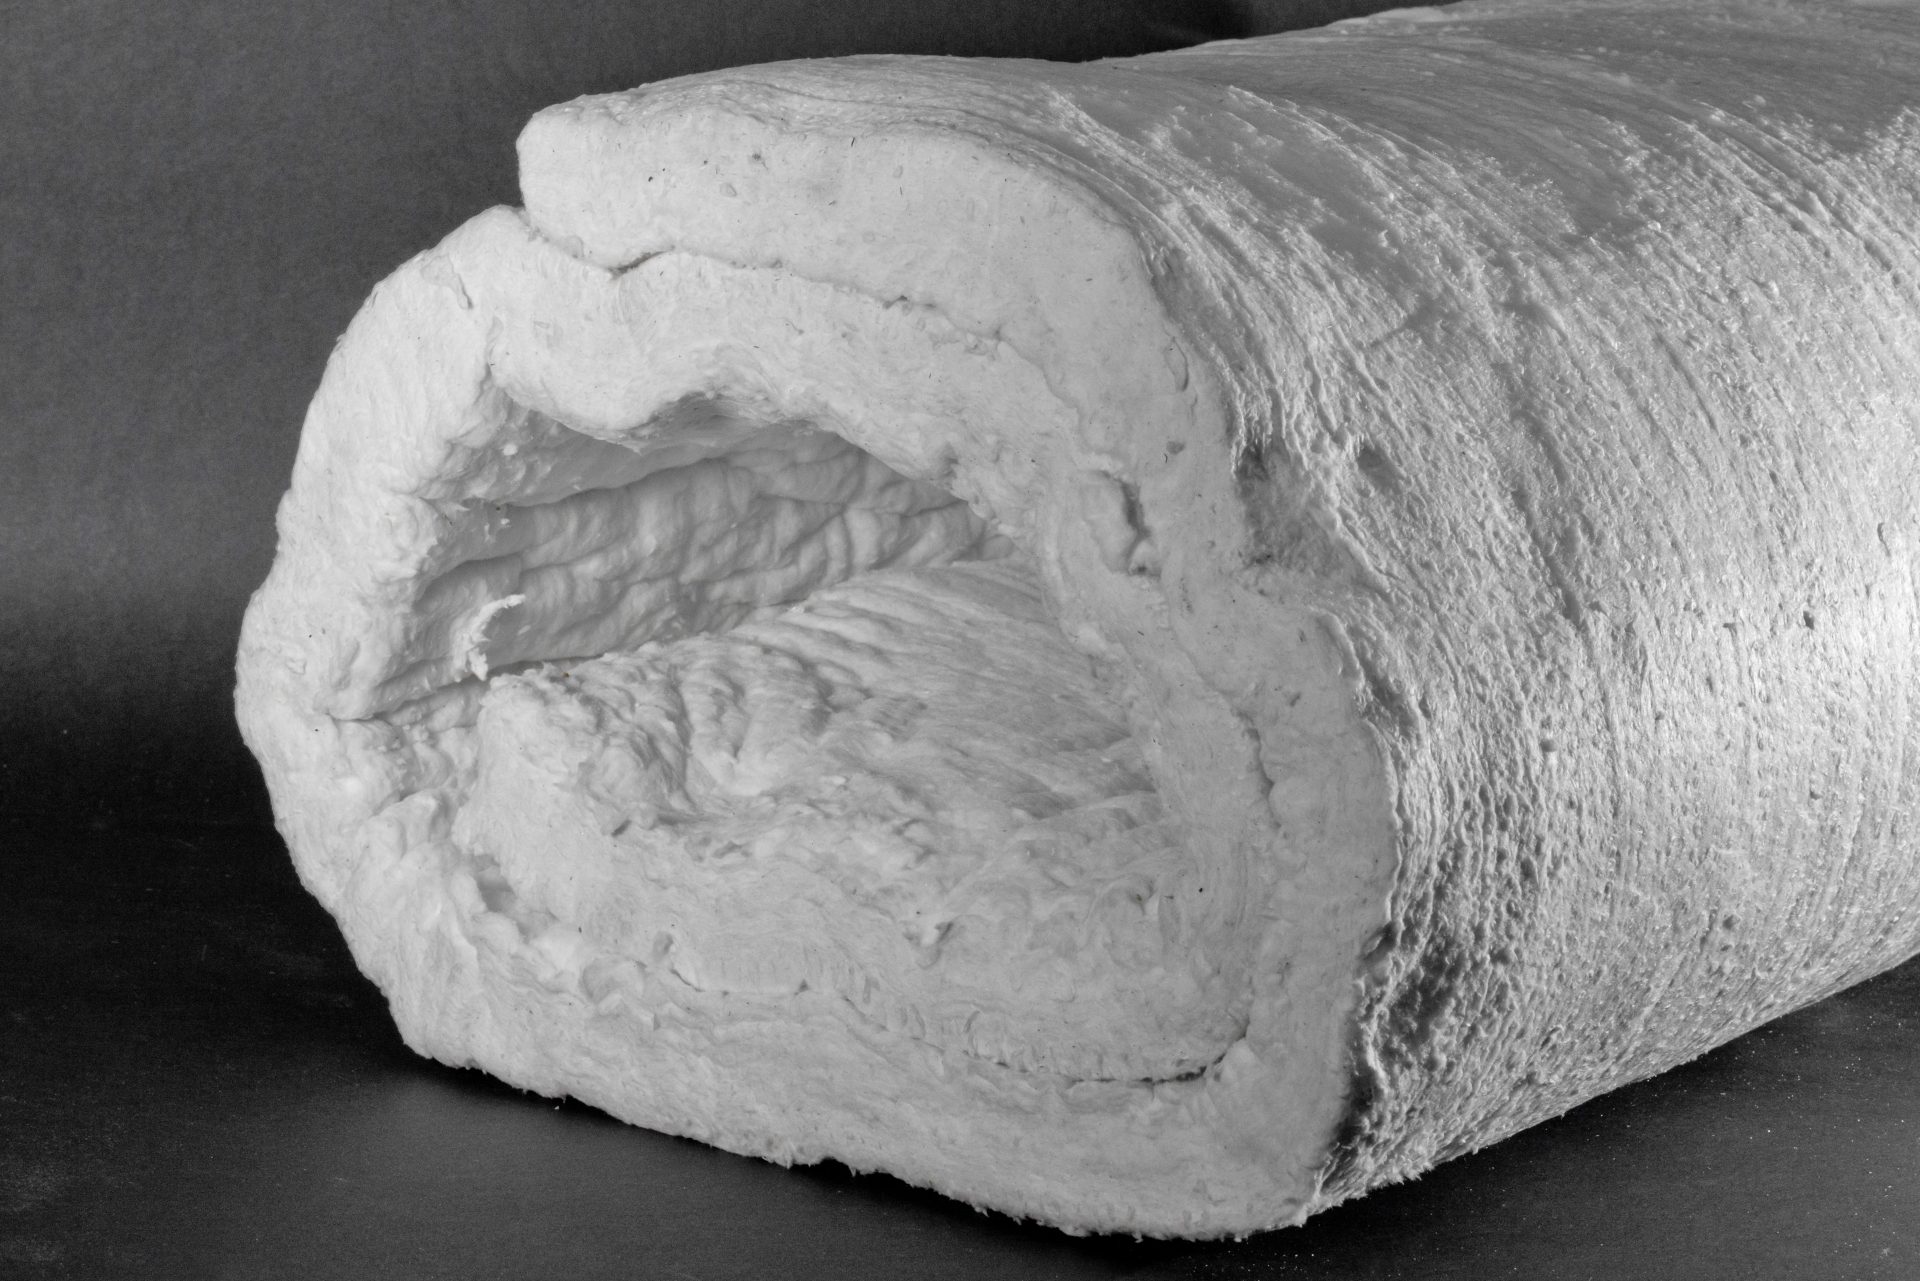
Igłowana mata z włókien glinokrzemianowych, bez dodatku spoiw organicznych. Materiał nieorganiczny, wstępnie wyżarzany w procesie produkcyjnym, niepalny klasy A1. To maty ceramiczne wysokotemperaturowe, pracujące ciągle do 1350°C.
Zastosowanie: mata ceramiczna do pieca i do kotła, izolacja rurociągów, reaktorów i turbin gazowych, wyłożenia palenisk i kanałów, uszczelnienia drzwi pieców oraz przekładki amortyzujące drgania.
Grubości: 13, 20, 25, 30, 38 i 50 mm przy szerokości rolki 610 mm. Na życzenie mata może mieć gęstość 96 lub 160 kg/m³ albo szerokość 1000 lub 1220 mm.
| Parametr | MT-1260 | MT-1430 |
|---|---|---|
| Maksymalna temperatura pracy ciągłej | 1100°C | 1350°C |
| Maksymalna temperatura krótkotrwała | 1300°C | 1500°C |
| Gęstość | 128 kg/m³ ±15% | 128 kg/m³ ±15% |
| Przewodność cieplna w 400°C | 0,11 W/mK | 0,12 W/mK |
| Przewodność cieplna w 800°C | 0,18 W/mK | 0,18 W/mK |
| Przewodność cieplna w 1200°C | 0,35 W/mK | 0,35 W/mK |
| Maksymalna kurczliwość powierzchni | 3% | 3% |
| Kolor | biały | biały |
Wyłożenia agregatów piecowych, kanałów i komór oraz uszczelnienia drzwi pieców przemysłowych i ceramicznych.
Izolacja kotłów, rurociągów, reaktorów i turbin gazowych oraz osłony termiczne maszyn i urządzeń.
Elektrownie, młyny węglowe, baterie koksownicze, hutnictwo i odlewnictwo, czyli miejsca stałej pracy w wysokiej temperaturze.
Suszarki, komory lakiernicze, wypełnienia szczelin dylatacyjnych oraz izolacje w grzałkach indukcyjnych.
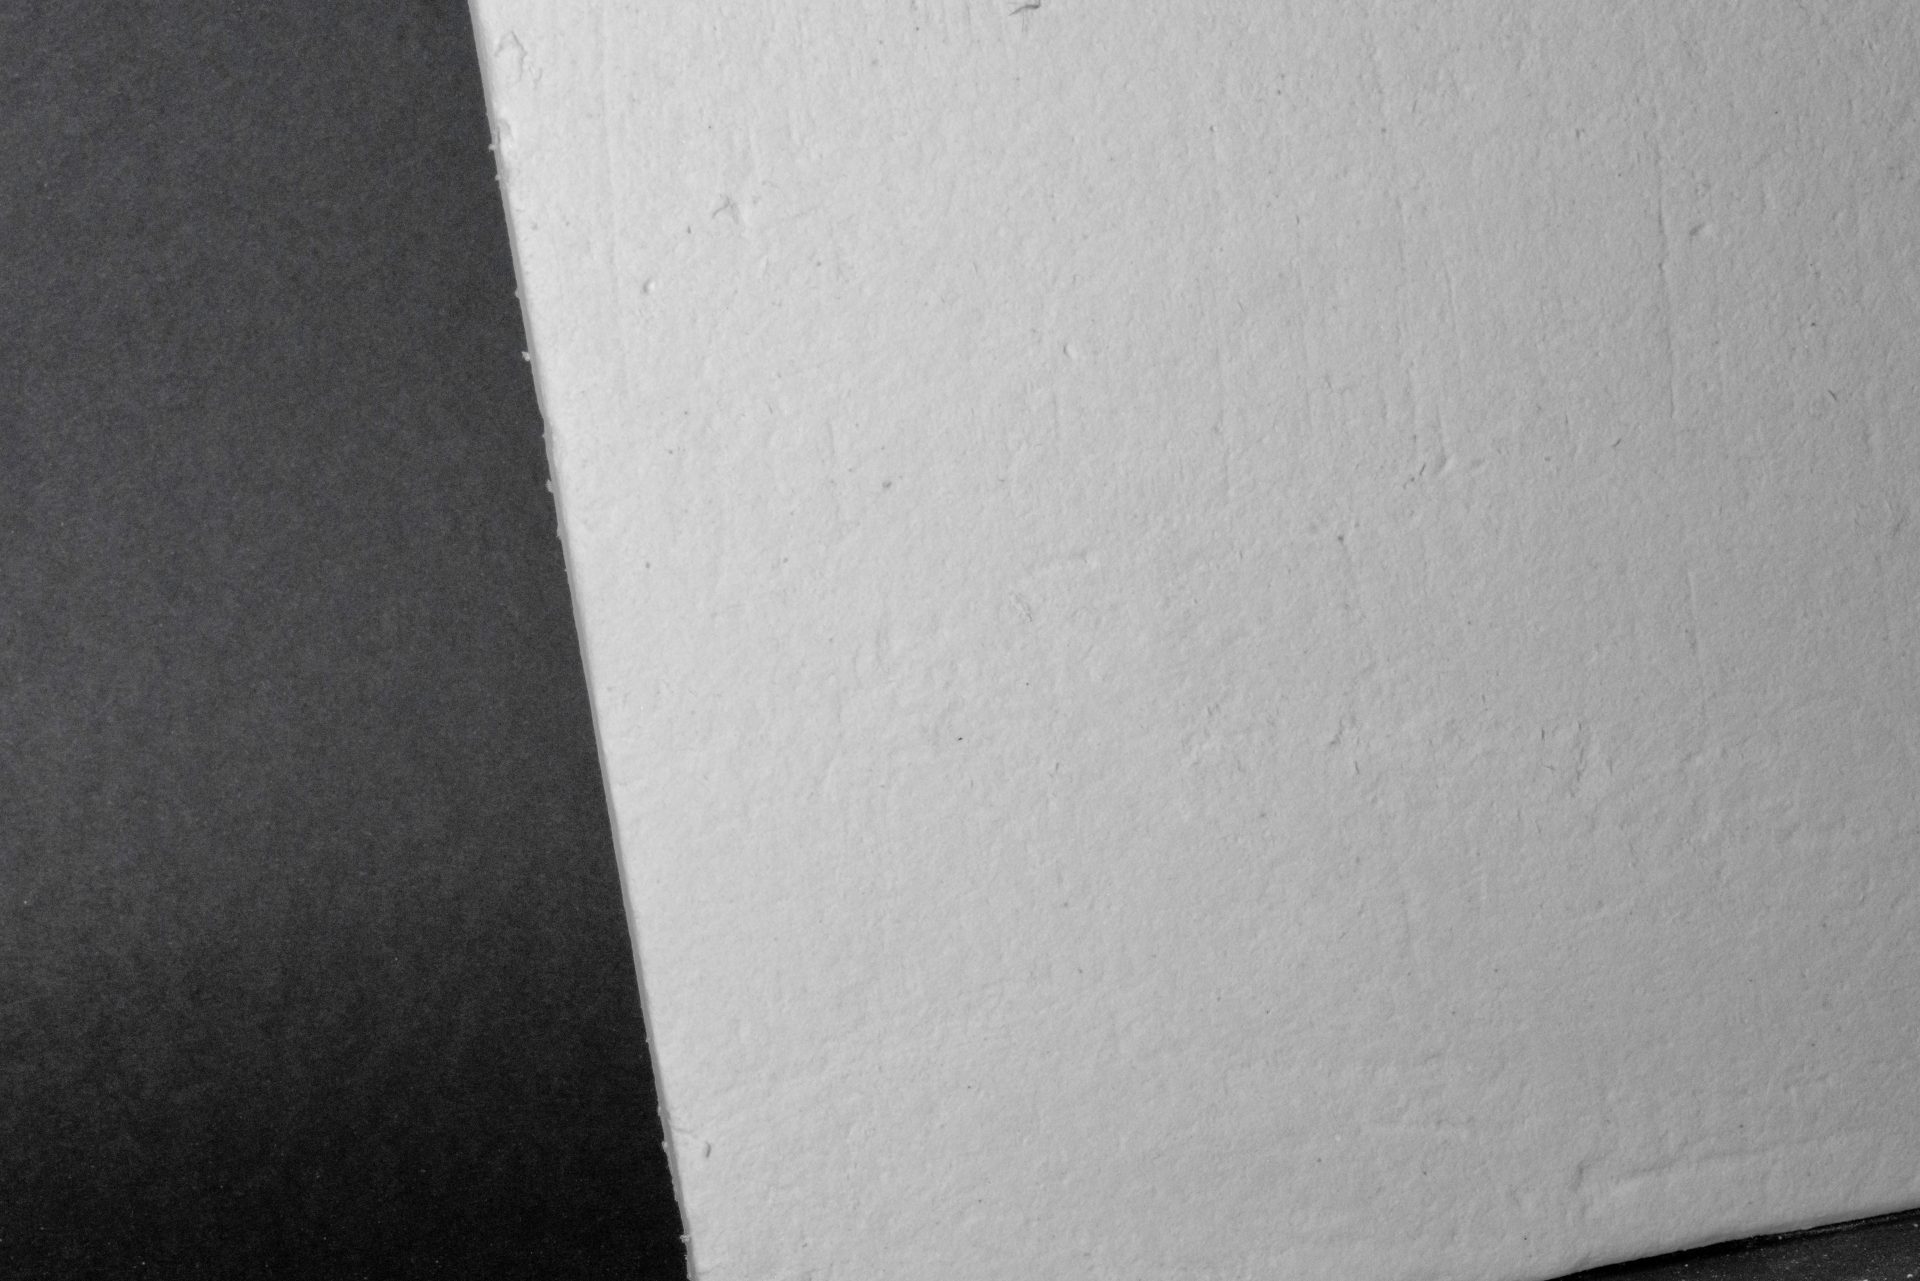
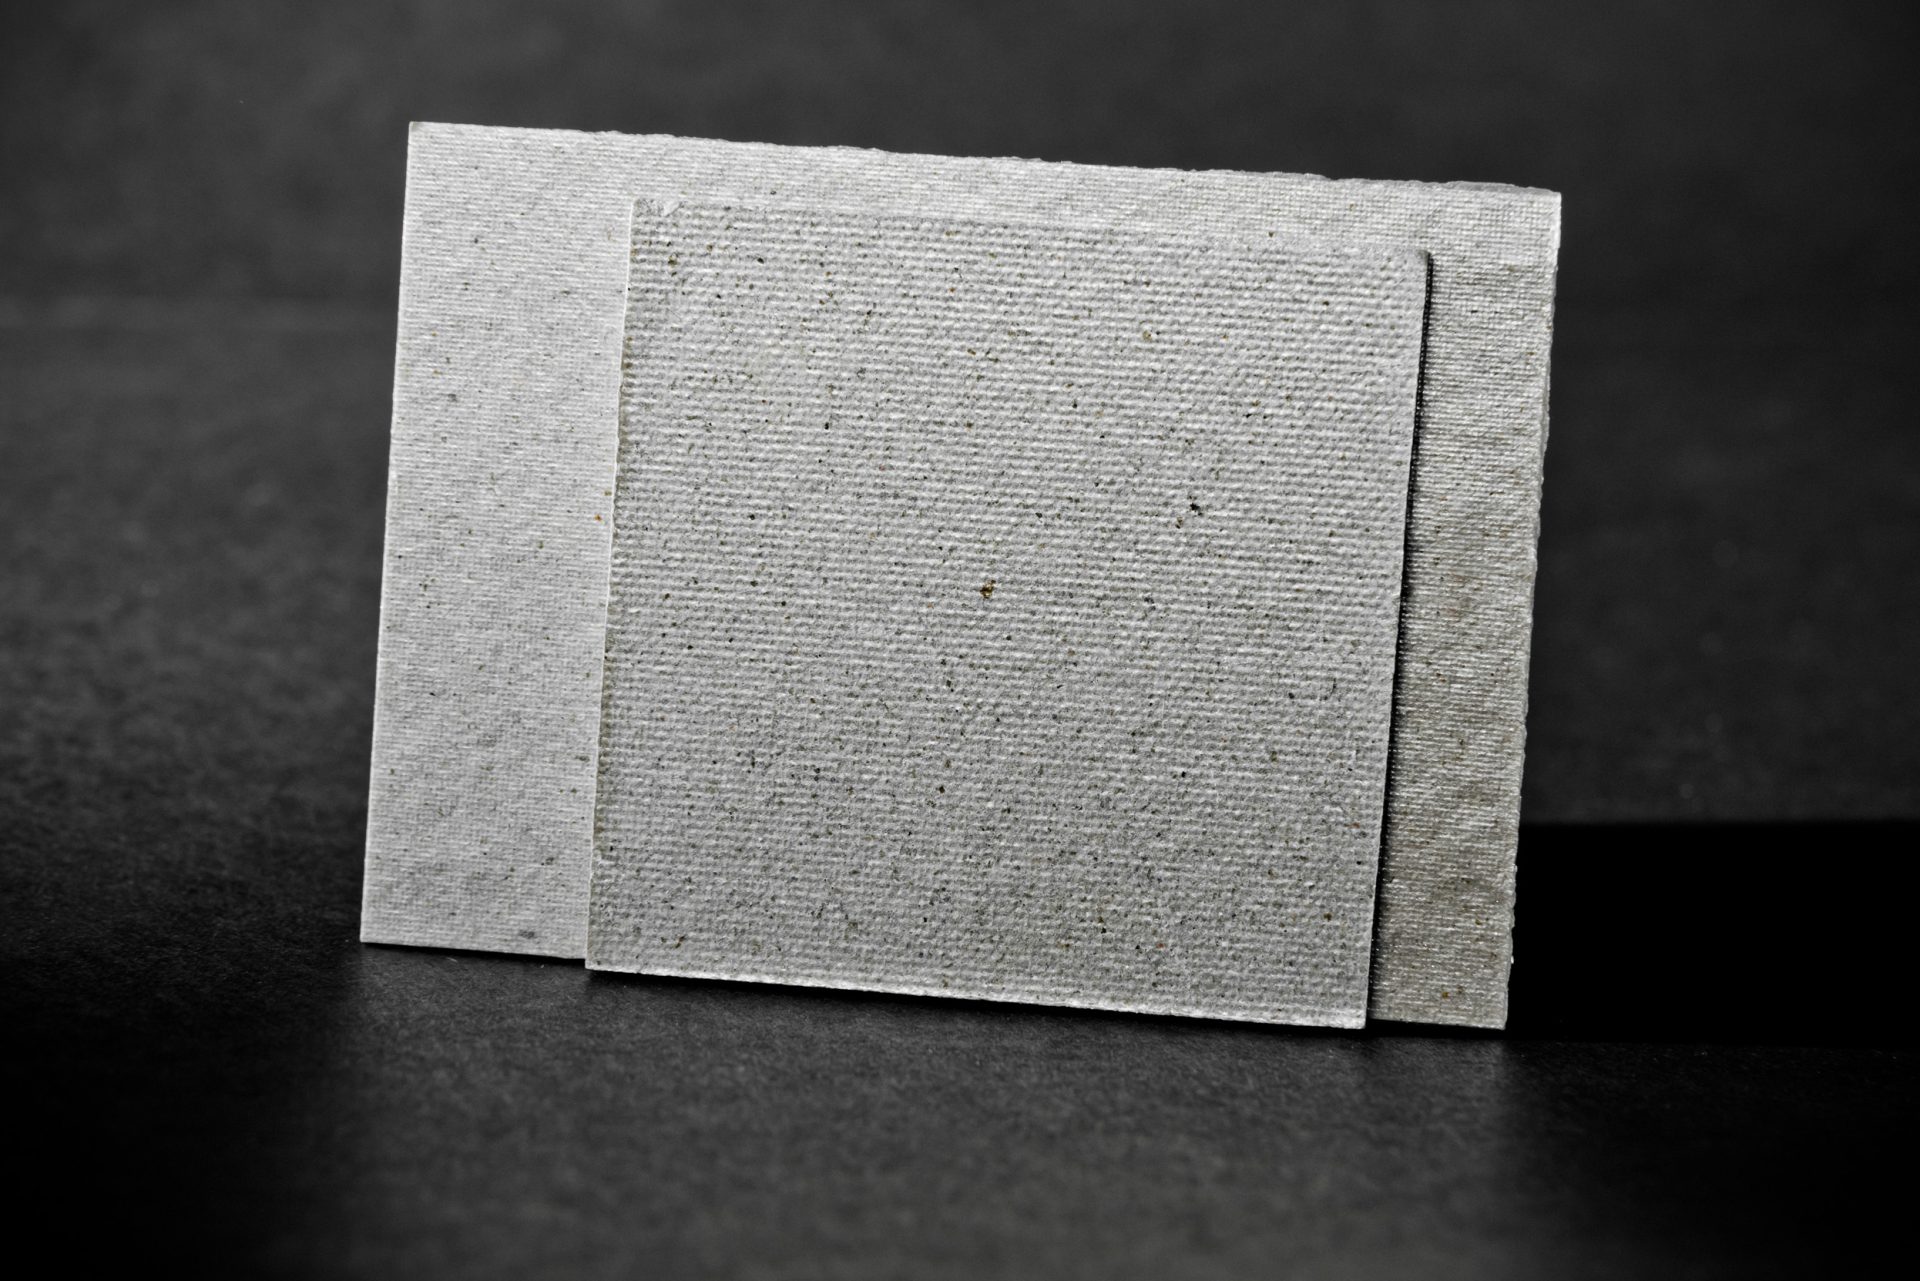
Tektura ceramiczna, czyli płyta na bazie włókien mineralnych i ceramicznych, prasowana z termoodpornym lepiszczem metodami papierniczymi. Układ warstwowy daje odporność na obciążenia mechaniczne oraz szczelność połączeń w zakresie niskich ciśnień.
Tniemy i wykrawamy matrycą gotowe uszczelki oraz izolacje ceramiczne i termiczne według rysunku albo wzoru.
Typy: 850, 1200 i 1400, o maksymalnej temperaturze pracy odpowiednio 850°C, 1100°C i 1300°C. Format 1000 x 1000 mm, grubości 2, 3, 4, 5, 6, 8 i 10 mm.
| Parametr | Typ 850 | Typ 1200 | Typ 1400 |
|---|---|---|---|
| Maksymalna temperatura pracy | 850°C | 1100°C | 1300°C |
| Gęstość | 910 kg/m³ | 950 kg/m³ | 950 kg/m³ |
| Format | 1000 x 1000 mm | 1000 x 1000 mm | 1000 x 1000 mm |
| Grubości | 2 do 10 mm | 2 do 10 mm | 2 do 10 mm |
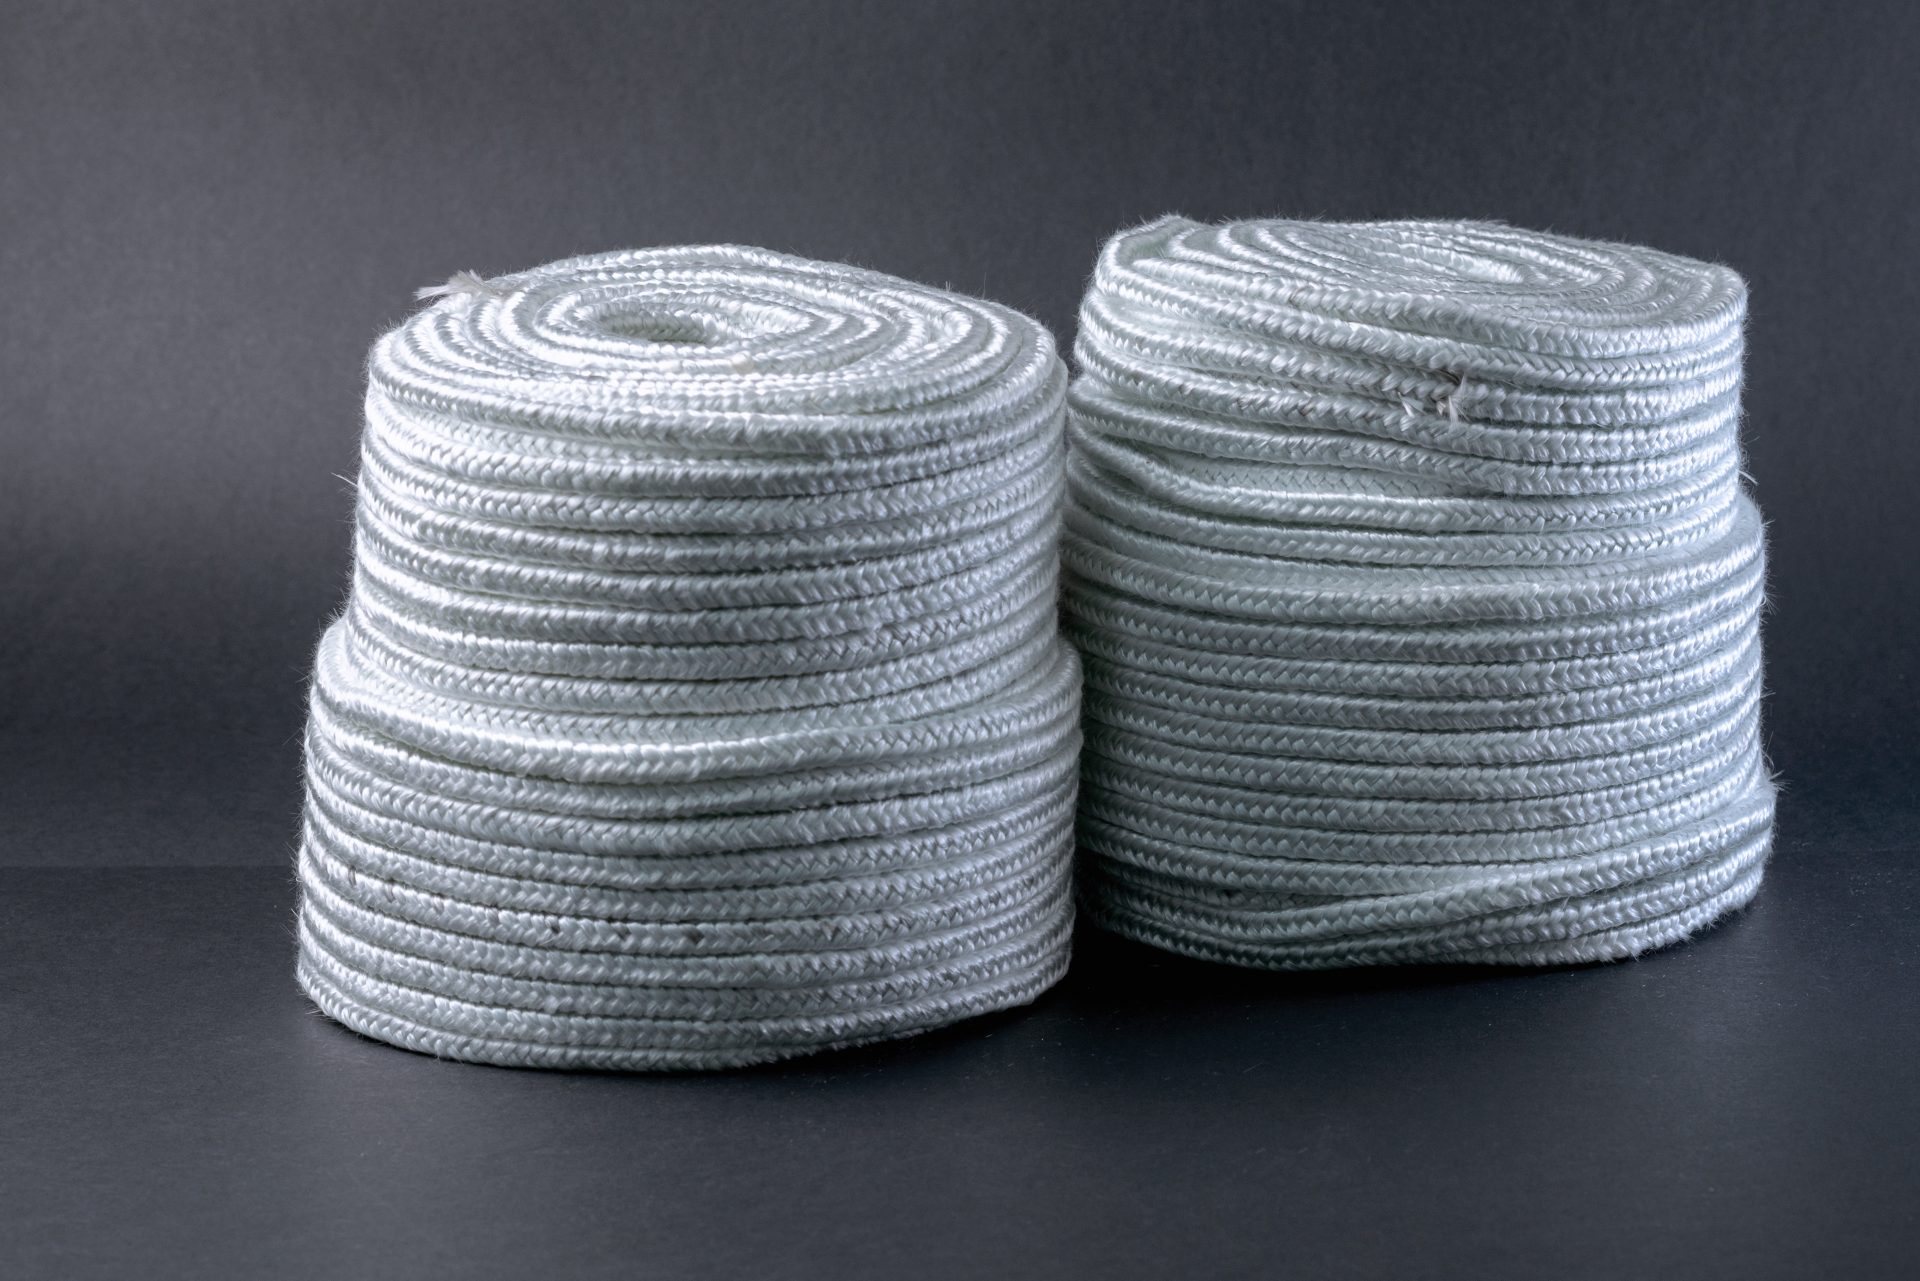
Bezazbestowe szczeliwa do uszczelnień spoczynkowych: drzwi pieców i komór, włazy, klapy, otwory wyczystkowe oraz szczeliny dylatacyjne.
Wykonane z przędzy szklanej albo glinokrzemianowej. Szczeliwa zbrojone mają wtopiony drut CrNi albo inconelowy, a wersja niezbrojona jest z samej przędzy. Sznur ceramiczny pleciony to splatana kompozycja przędz, a dobór konstrukcji zależy od temperatury i ciśnienia pracy.
Przekrój kwadratowy 4 do 80 mm, na życzenie okrągły. Punkt topnienia włókien ceramicznych wynosi 1760°C, a gęstość szczeliw ceramicznych 0,65 g/cm³.
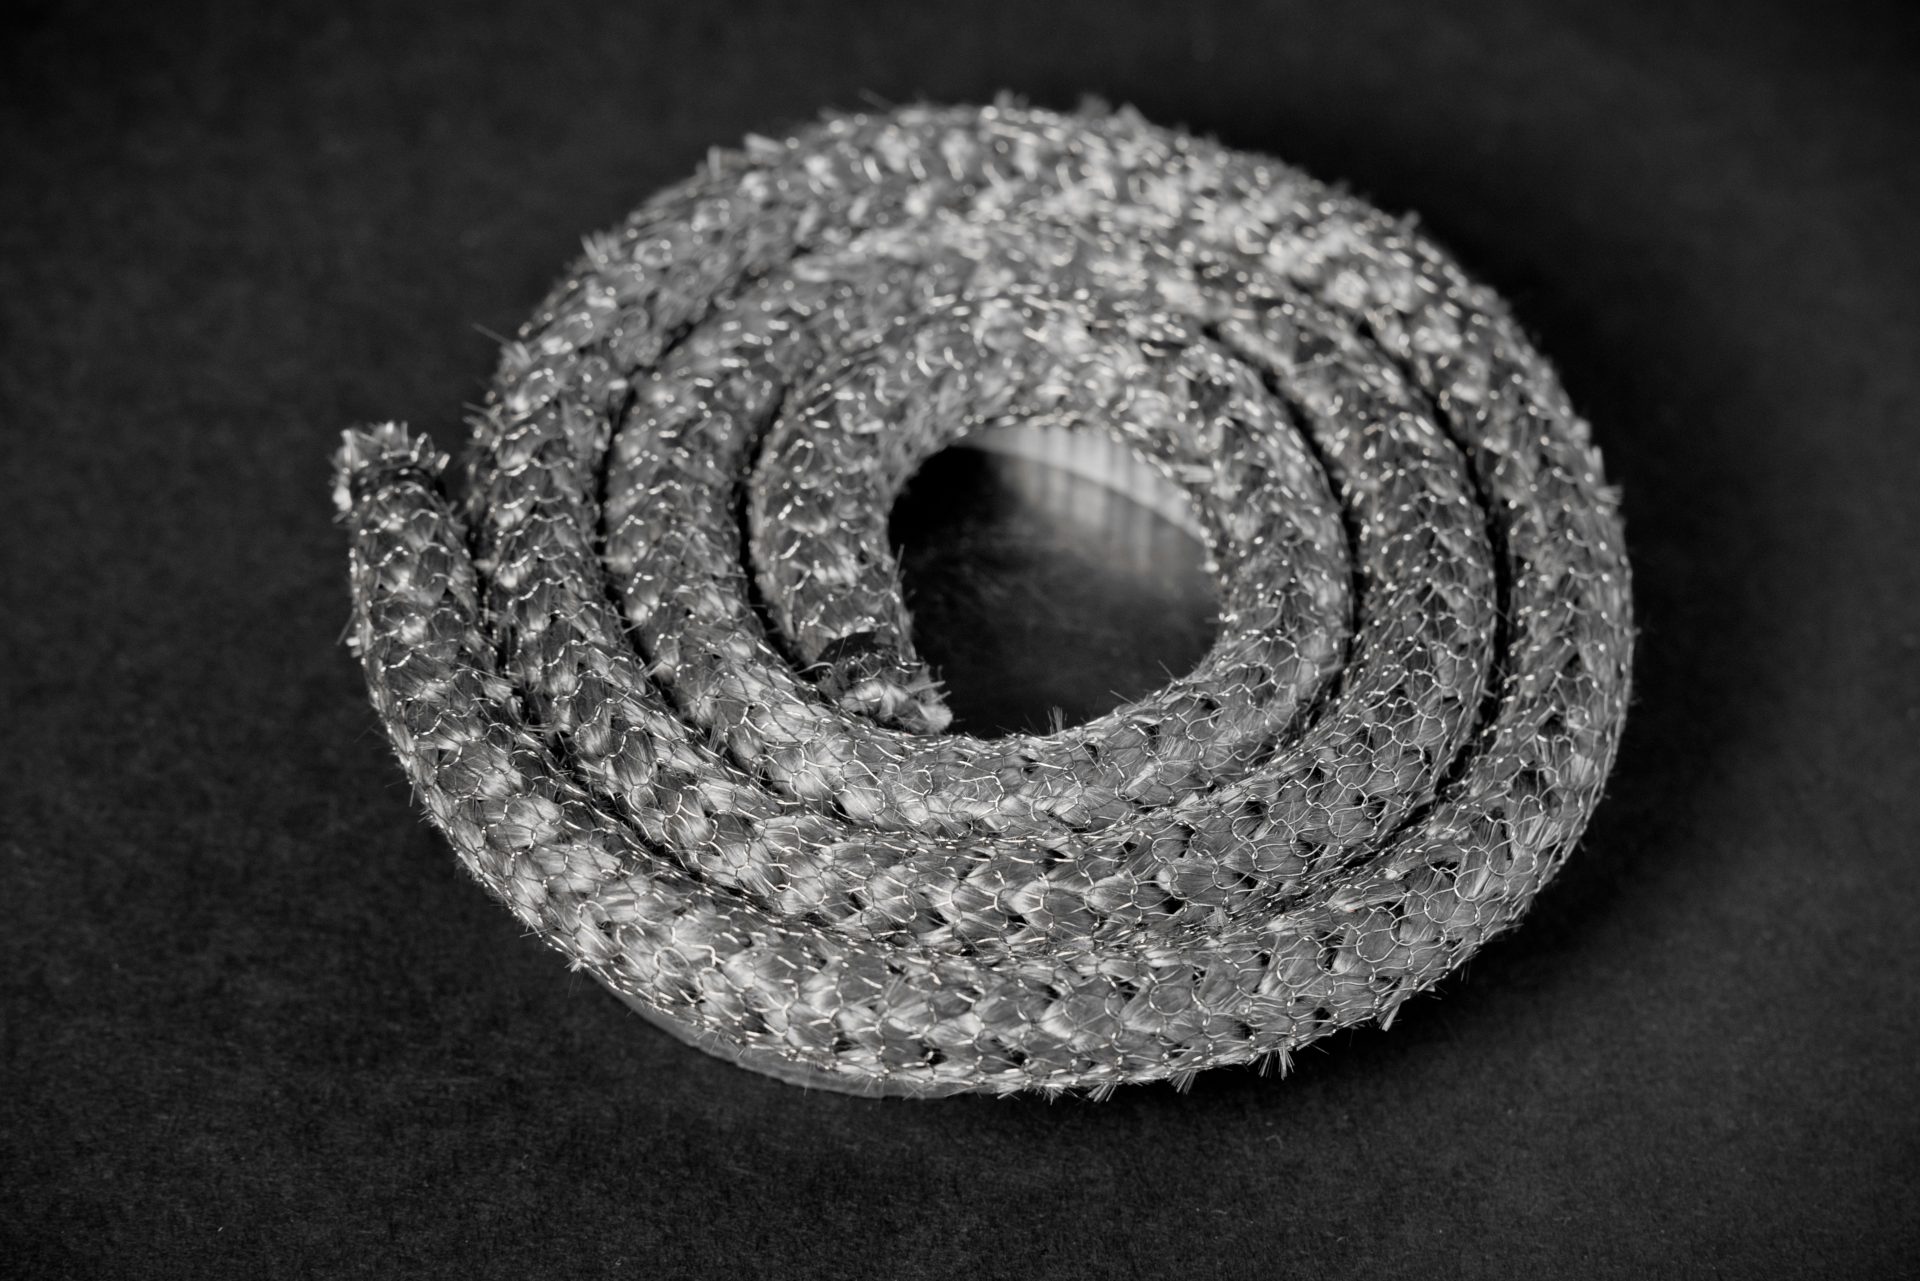
Typ ASS ma włókno szklane E o średnicy 9 μm, gęstość 1,1 g/cm³ i odporność w zakresie pH od 3 do 14. ASS-HT ma gęstość 1,0 g/cm³, a ASZ jest zbrojone drutem CrNi o średnicy 0,1 mm, przy tym samym zakresie pH.
| Typ | Temperatura pracy | Materiał |
|---|---|---|
| ASS | -100 do +500°C, chwilowo 650°C | włókno szklane E |
| ASS-HT | -100 do +700°C, chwilowo 800°C | przędza szklana HT |
| ASZ | -100 do +700°C, chwilowo 750°C | zbrojone drutem CrNi |
| Typ | Temperatura pracy | Materiał |
|---|---|---|
| ACW | -100 do +600°C, chwilowo 800°C | przędza glinokrzemianowa ze szkłem |
| ACZ | -100 do +1100°C | przędza ceramiczna, zbrojenie CrNi |
| ACZ-BIO | -100 do +1000°C, chwilowo 1100°C | przędza BIO-TEX, bez RCF |
| ACZ-HT | +1300°C ciągle, chwilowo 1400°C | przędza ceramiczna HT, stal molibdenowa |
Podaj temperaturę pracy, medium i wymiar szczeliny, a dobierzemy materiał i przygotujemy wycenę.
Poza sprzedażą materiału z rolki albo z arkusza docinamy i wykrawamy elementy na wymiar: uszczelki, podkładki i osłony. Wystarczy rysunek lub wzór.
Uzupełniająco w ofercie mamy płyty ceramiczne, tkaniny termoizolacyjne, taśmy i koszulki. Zapytaj, dobierzemy komplet do jednej aplikacji.
Podane dane techniczne są średnimi wynikami badań laboratoryjnych i mają charakter orientacyjny. Na pracę uszczelnienia wpływa sposób montażu, parametry instalacji oraz uszczelniane medium, więc dla konkretnego zastosowania zalecamy własne próby przydatności. Dane nie stanowią gwarancji ani podstawy do roszczeń.
Temperaturą pracy. MT-1260 pracuje ciągle do 1100°C i krótkotrwale do 1300°C, a MT-1430 ciągle do 1350°C i krótkotrwale do 1500°C. Gęstość obu wynosi 128 kg/m³.
Zależnie od typu: 850 do 850°C, 1200 do 1100°C, a 1400 do 1300°C. Wszystkie trzy typy mają format 1000 x 1000 mm i grubości od 2 do 10 mm.
Tak. Docinamy maty i tekturę, a z tektury wykrawamy matrycą gotowe uszczelki, podkładki i osłony według rysunku albo wzoru.
Przy pracy do 700°C wystarczy szczeliwo szklane ASS-HT albo ASZ. Powyżej tej temperatury wchodzą ceramiczne: ACZ do 1100°C, a ACZ-HT do 1300°C w pracy ciągłej.
Tak, wszystkie maty, tektury i szczeliwa z tej strony są bezazbestowe. Wersja ACZ-BIO jest dodatkowo wykonana z przędzy BIO-TEX, bez włókien RCF.
Przekrój kwadratowy od 4 do 80 mm, a na życzenie okrągły. Wersja niezbrojona albo zbrojona drutem CrNi lub inconelowym.
Publikujemy otrzymane referencje oraz opinie z profilu firmy w Mapach Google. Cytujemy je dosłownie, bez poprawek.
Z pełnym przekonaniem mogę polecić firmę Anbi-Tech jako solidnego i profesjonalnego partnera w branży obróbki mechanicznej oraz wykonywania części dla przemysłu farmaceutycznego. To już trzecia firma, w której mam przyjemność współpracować z Anbi-Tech i za każdym razem współpraca przebiega na najwyższym poziomie.
Branża farmaceutyczna jest wyjątkowo wymagająca – liczy się nie tylko precyzja wykonania, ale również terminowość, jakość materiałów oraz pełne zrozumienie potrzeb klienta. Anbi-Tech wielokrotnie udowodnił, że doskonale odnajduje się w tym środowisku. Firma wykonywała dla nas między innymi części formatowe, części zamienne, igły napełniające, ślimaki transportowe, elementy do dozowania proszków i płynów oraz wiele innych komponentów produkcyjnych.
Na szczególne uznanie zasługuje jakość wykonania detali – zarówno ze stali kwasoodpornej 316L i 304, jak również z tworzyw sztucznych takich jak POM, poliuretan czy poliwęglan. Elementy są wykonywane bardzo solidnie, z dużą dokładnością i dbałością o detale, co w naszej branży ma kluczowe znaczenie.
Wielokrotnie Anbi-Tech dosłownie „ratował nam skórę” w sytuacjach awaryjnych, gdzie liczył się czas, szybka reakcja i elastyczne podejście do klienta. Ogromnym atutem firmy jest nowoczesny park maszynowy, który pozwala realizować nawet bardzo wymagające projekty przy zachowaniu najwyższej jakości wykonania.
Równie ważni są ludzie – personel firmy zawsze wykazuje pełne zaangażowanie, chęć współpracy oraz wsparcia technicznego. Widać ogromne doświadczenie, profesjonalizm i partnerskie podejście do klienta.
W farmacji ważny też jest „papier” czyli certyfikaty, nigdy nie zostały one zakwestionowane podczas audytów, czy to klienckich, czy urzędowych (np. GIF)
Zdecydowanie polecam współpracę z Anbi-Tech wszystkim firmom poszukującym sprawdzonego, rzetelnego i jakościowego partnera technicznego.
Dariusz Stachowicz, Starszy Kierownik Działu Utrzymania Ruchu, Polfa Warszawa S.A.
Bardzo dobra współpraca z Anbi-Tech przy realizacji nowej linii produkcyjnej dla rozlewni. Na podstawie wzoru butelki oraz elementów ze starej linii ich inżynier przygotował w SolidWorks projekt i dokumentację nowych części formatowych. Anbi-Tech wykonał następnie m.in. ślimaki, gwiazdy, zabieraki, orientatory, obracarki oraz elementy podające.
Duży plus za kompleksowe podejście – od analizy i projektu po wykonanie gotowych elementów. Widać duże doświadczenie techniczne, precyzję i umiejętność rozwiązywania niestandardowych problemów. Polecam.
Bartłomiej Ć, Specjalista, ORLEN
Współpracujemy z Anbi-Tech przy wykonywaniu części i elementów technicznych do naszych projektów. Cenimy ich przede wszystkim za jakość wykonania, terminowość i bardzo dobry kontakt. Przy niestandardowych tematach potrafią doradzić i znaleźć rozwiązanie zamiast tylko wykonać detal z rysunku. Solidny i godny polecenia partner.
Marek P., Kierownik Produkcji, Triccor
Solidna firma z ogromnym doświadczeniem! Wykonują detale ze stali, aluminium oraz specjalistycznych tworzyw jak POM i PTFE. Każda usługa – czy to toczenie, frezowanie czy cięcie CNC – jest wykonana perfekcyjnie, z dbałością o najmniejsze detale. Świetny kontakt, fachowe doradztwo i zawsze terminowa realizacja. Polecam z pełnym przekonaniem dla każdego, kto potrzebuje niezawodnych komponentów.
Damian Lab
Do wyceny prześlij rysunek PDF lub DXF albo model STEP z wymiarami. Podaj materiał, liczbę sztuk i wymagania jakościowe. Samo zdjęcie detalu bez wymiarów nie pozwala przygotować wiarygodnej wyceny.
Jeśli projekt łączy kilka operacji, ustalimy zakres obróbki, kontroli, montażu i procesów realizowanych u partnerów.

Tel.: +48 32 788 70 10
Kom.: +48 693 726 777
Kom.: +48 693 726 127

Olewin 50A, 32-300 Olkusz
VAT-ID: PL6372190715

anbi@anbi-tech.pl