Vergleichen Sie technische Werkstoffe anhand der Einsatzbedingungen, Belastungen, Maßhaltigkeit und der erforderlichen Dokumentation. Wählen Sie eine Kategorie oder senden Sie eine Zeichnung zur Kalkulation.

Wir wählen Werkstoffe für die CNC-Bearbeitung entsprechend den Anforderungen des Bauteils aus und bearbeiten sie seit 2008 für Kunden in Polen und Europa.
Nachfolgend finden Sie separate Werkstoffkategorien und ihre Anwendungen.
Jede Werkstoffauswahl beginnt bei uns mit fünf technischen Fragen. Erst danach berücksichtigen wir den Preis. Dieselben Kriterien wenden wir auf Metalle, Kunststoffe, Elastomere und Dichtungen an.
Temperatur, Druck, chemisches Medium, Lebensmittelkontakt. Ein Bauteil bei 200°C mit Wasserdampf – PEEK oder PPSU. Ein Bauteil in Meerwasser – 316L oder Super Duplex 2507. Bei Lebensmittelkontakt müssen die Konformität der Sorte und der Anwendung für den Zielmarkt bestätigt werden: in der EU für Kunststoffe gemäß Verordnung (EU) Nr. 10/2011 zusammen mit einer Konformitätserklärung, für den US-Markt die einschlägige FDA-Grundlage für den jeweiligen Werkstoff und die Einsatzbedingungen.
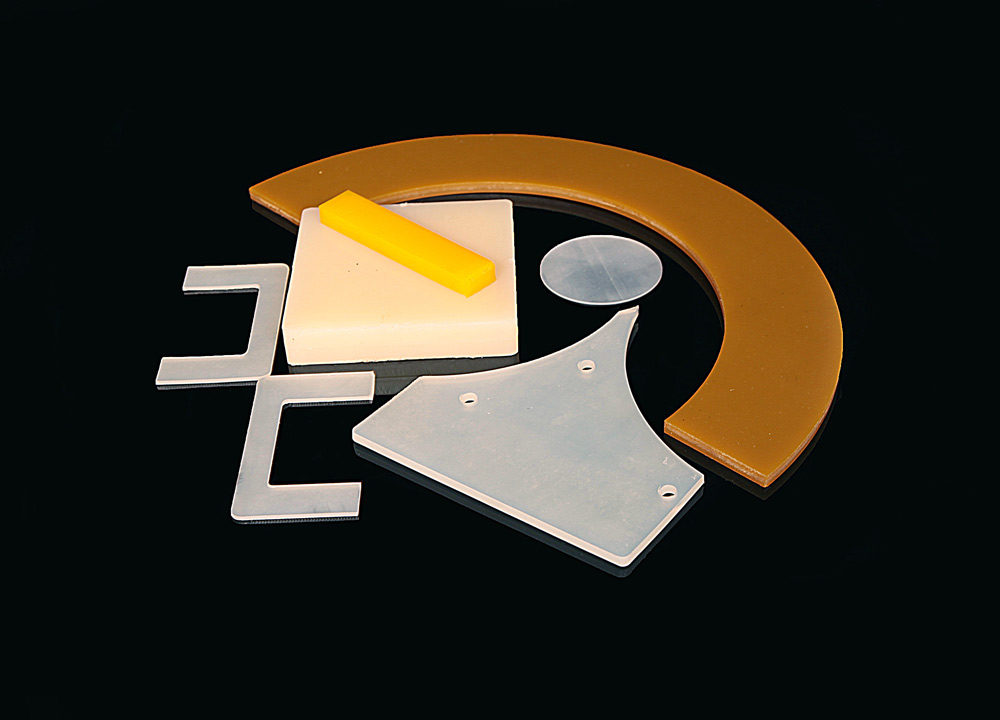
Wechselbelastungen, Ermüdung, Schlagzähigkeit. Antriebswelle – gehärteter legierter Stahl 42CrMo4 oder 34CrNiMo6. Gleitlager – gegossenes PA-6G oder POM-C. Stoßdämpfendes Element – Polyurethan PUR (Shore A 80-90).
Toleranzen von ±0,02 mm und darunter erfordern einen Werkstoff mit geringer Feuchtigkeitsaufnahme. PET nimmt 0,2-0,4 Gew.-% Feuchtigkeit auf (ISO 62, 23°C / 50% r. F.). PA-6 nimmt 2-3% auf (ISO 62). Für Messteile, bei denen Ebenheit und Maßhaltigkeit wichtig sind, kann Aluminium Mic6 in Betracht gezogen werden – eine präzisionsbearbeitete Gussplatte.
Dokumentation, Werkstoffkonformität und Zulassungen sind für die jeweilige Sorte, Charge und Anwendung festzulegen. Der Umfang der Dokumente muss vor der Ausführung bestätigt werden und darf nicht pauschal für eine gesamte Werkstoffgruppe vorausgesetzt werden.
Der Werkstoff macht von wenigen Prozent bis zu mehreren zehn Prozent des Preises eines fertigen Bauteils aus. Titan Grade 5 ist deutlich teurer als Aluminium EN AW-6082 – wir setzen es dort ein, wo Korrosionsbeständigkeit, Biokompatibilität oder geringe Dichte entscheidend sind. Stahl 304 kann eine Alternative zu 316L sein, die Auswahl hängt jedoch vom Medium, von der Temperatur, vom pH-Wert, von der Bauteilgeometrie, vom Schweißverfahren und vom Korrosionsrisiko einschließlich der Einwirkung von Chloriden ab.
Die drei Hauptwerkstoffklassen unterscheiden sich grundlegend in ihren Eigenschaften. Die Tabelle hilft bei der Auswahl der Klasse, bevor eine konkrete Sorte gewählt wird (klicken Sie nach der Auswahl auf den entsprechenden Metall, Kunststoff oder Elastomer).
| Eigenschaft | Metalle | Technische Kunststoffe | Elastomere |
|---|---|---|---|
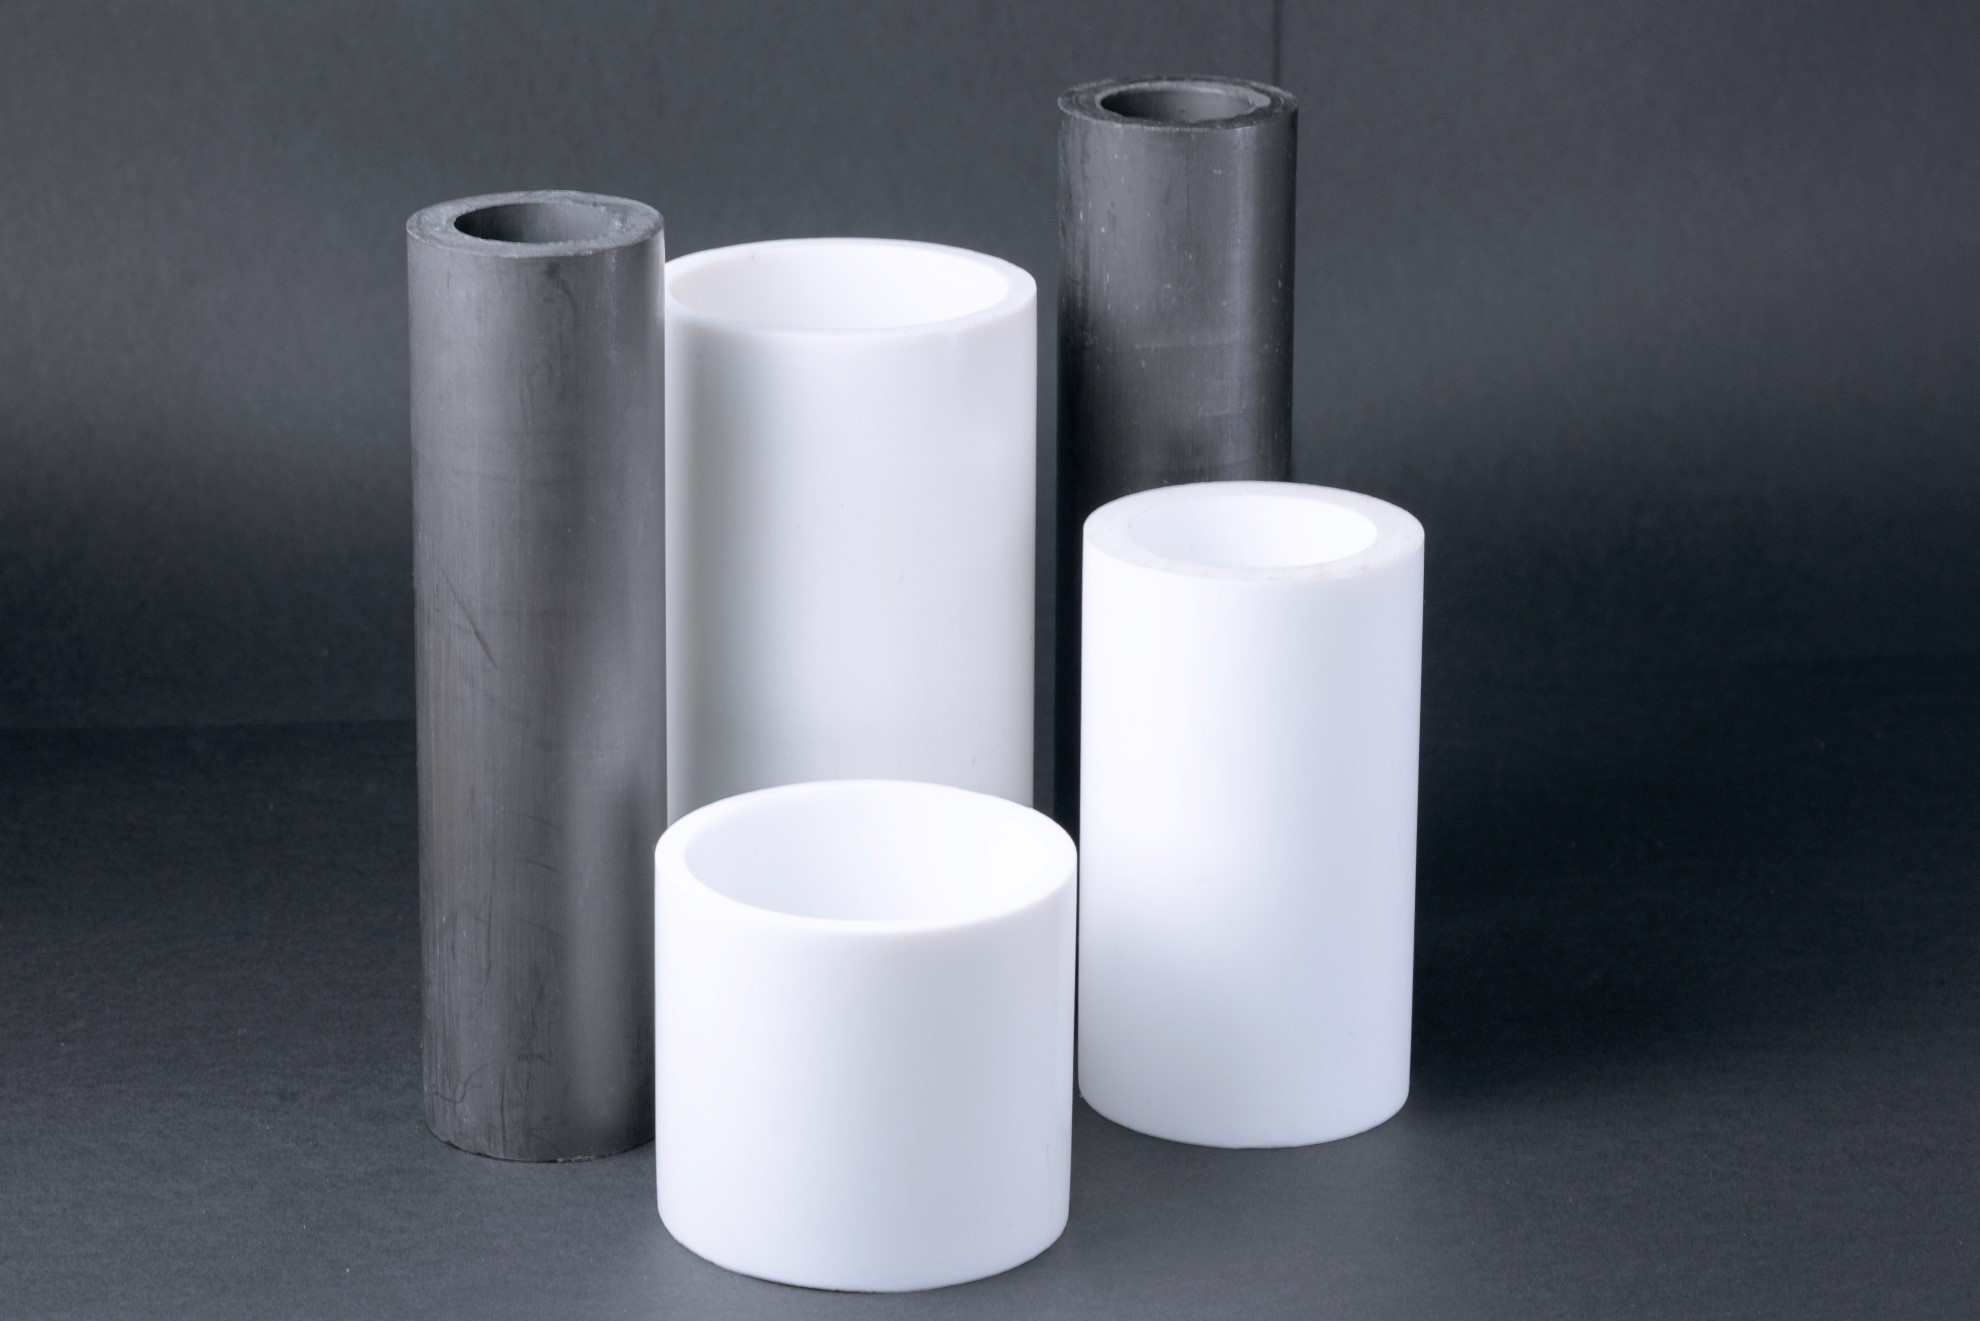
| Dichte (g/cm³) | 2,7 (Al) – 8,0 (Stahl) – 19,3 (W) | 0,9 bei PE – 2,2 bei PTFE | 1,15 (Silikon) – 1,92 (Viton) |
| Zugfestigkeit (MPa) | 200-1500 | 40-250 (PAI/Torlon) | 5-70 |
| Dauergebrauchstemperatur | bis 600°C (Inconel) | -200 bis +260°C (PTFE), bis 310°C (PBI) | -60 bis +250°C (Silikon) |
| CNC-Zerspanbarkeit | abhängig von der Legierung; Kühlung wird auf Werkstoff und Verfahren abgestimmt | sehr gut, scharfe Hartmetallwerkzeuge | nur Schneiden und Fräsen weicher Werkstoffe |
| Chemische Beständigkeit | abhängig von Legierung, Medium, Konzentration und Temperatur | sehr hoch (PTFE, PVDF, PEEK) | mittel, abhängig vom Kautschuk |
| Elektrische Isolierung | keine (elektrisch leitend) | sehr hoch (PTFE, PEI, Hartgewebe) | hoch (Silikon, EPDM) |
| FDA / Lebensmittelkontakt | 316L, in ausgewählten Anwendungen 304, nach Bestätigung der Konformität | POM mit FDA-Konformität, PEEK mit FDA-Konformität, PE-HD mit FDA-Konformität | Lebensmittelsilikon, weißes NBR |
| Schweißbarkeit | ja (Al, Stahl, Edelstahl) | abhängig von Thermoplast und Verfahren; schweißbar sind unter anderem PE-HD, Polypropylen (PP)sowie PVC und PVDF | nur Vulkanisation |
| Relative Kosten | mittel (Stahl) – hoch (Inconel, Titan) | niedrig (PA-6) – sehr hoch (PEEK, PAI) | mittel |
| Typische Anwendung | tragende Elemente, Gehäuse, Wellen | Gleitbuchsen, Isolatoren, Dichtungen | Dichtungen, Schwingungsdämpfer, Schutz |
Die Werkstoffauswahl für regulierte Branchen erfordert die Prüfung der konkreten Sorte, der Einsatzumgebung und der im Projekt geforderten Dokumentation. Die Tabelle ordnet typische Werkstoffe und Branchenstandards ein, ersetzt jedoch nicht die Prüfung der Anforderungen an das jeweilige Bauteil.
| Branche | Für die Branche typische Werkstoffe und Sorten (nach Normen) | Normen / Zulassungen |
|---|---|---|
| Medizintechnik | 316L (1.4404 nach EN 10088), PEEK (Victrex), PPSU (Radel – Solvay), biokompatibles Silikon | USP Class VI <88> sowie ISO 10993-1 und FDA 21 CFR |
| Automobilindustrie | Typische Werkstoffe: 42CrMo4 (EN ISO 683-2), 16MnCr5 (EN 10084), POM (ISO 1043-1), PA-66 GF30, NBR, Viton FKM | Verfahren und Standards: PPAP (AIAG), IATF 16949, MSA, SPC (ISO 22514) |
| Luftfahrt | 7075-T6 (AMS 4045), Mic6 (Alcoa-Gussplatte), PAI (Solvay Torlon), PEEK (Victrex), 34CrNiMo6 (EN ISO 683-2) | Anforderungen: AS9100D (SAE), 3.1 EN 10204 |
| E-Mobilität | EN AW-5754 / 6082 (EN 573-3), Cu-ETP-Stromschienen (EN 13601), PEI (SABIC Ultem) | IATF 16949, RoHS 2011/65/EU |
| Energietechnik | Werkstoffe: Super Duplex 2507 (1.4410), 316Ti (1.4571), PEEK (Victrex), Inconel 718 (UNS N07718) | PED 2014/68/EU, NACE MR0175 / ISO 15156 |
| Lebensmittel- und Pharmaindustrie | 316L in Lebensmittelqualität (1.4404), weißes / cremefarbenes NBR (für Lebensmittel), Lebensmittelsilikon (VMQ), POM-FDA | FDA 21 CFR 177, EU 10/2011, EHEDG |
| Hydraulik / Pneumatik | EN AW-6082 (Verteilerblöcke – EN 573-3), CuSn12-Lagerzinnbronze (EN 1982), NBR | PED 2014/68/EU |
| Schiffbau / maritime Anwendungen | Werkstoffe: 5083 (EN AW-5083), 316L (1.4404), Super Duplex 2507 (1.4410), CuZn40Sn1 Naval Brass (UNS C46400) | DNV-GL, Abnahmeprüfzeugnis 3.1, NACE |
Fügen Sie Ihrer Anfrage möglichst eine technische Zeichnung bei und beschreiben Sie die Einsatzbedingungen des Bauteils, die Toleranzen und die Anforderungen an die Dokumentation. Mit diesen Angaben lassen sich Werkstoffsorten vor der Kalkulation vergleichen. Prüfen Sie auch unsere Möglichkeiten: CNC-Fräsen, CNC-Drehen, CNC-Schneiden und CNC-Biegen.
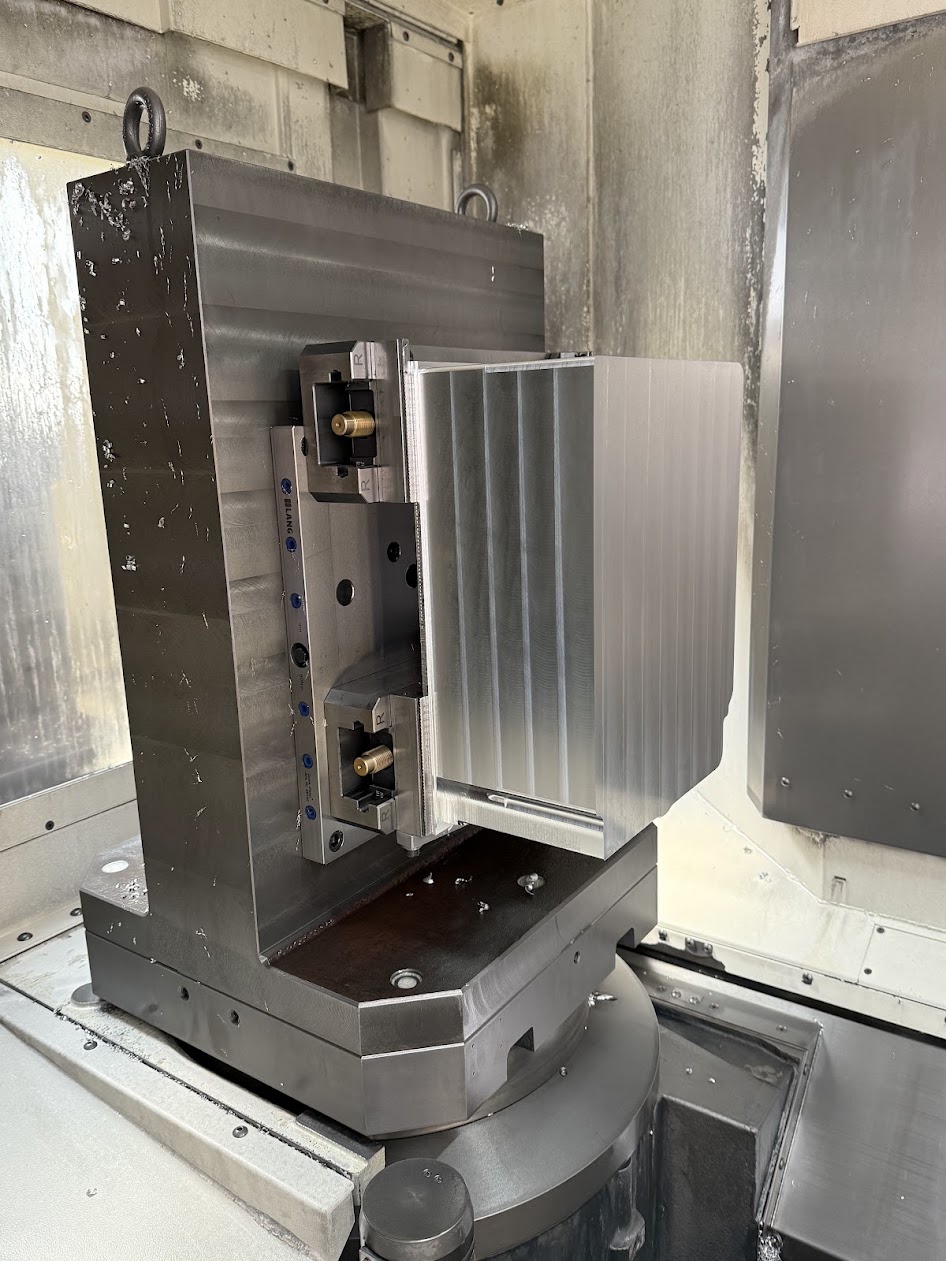
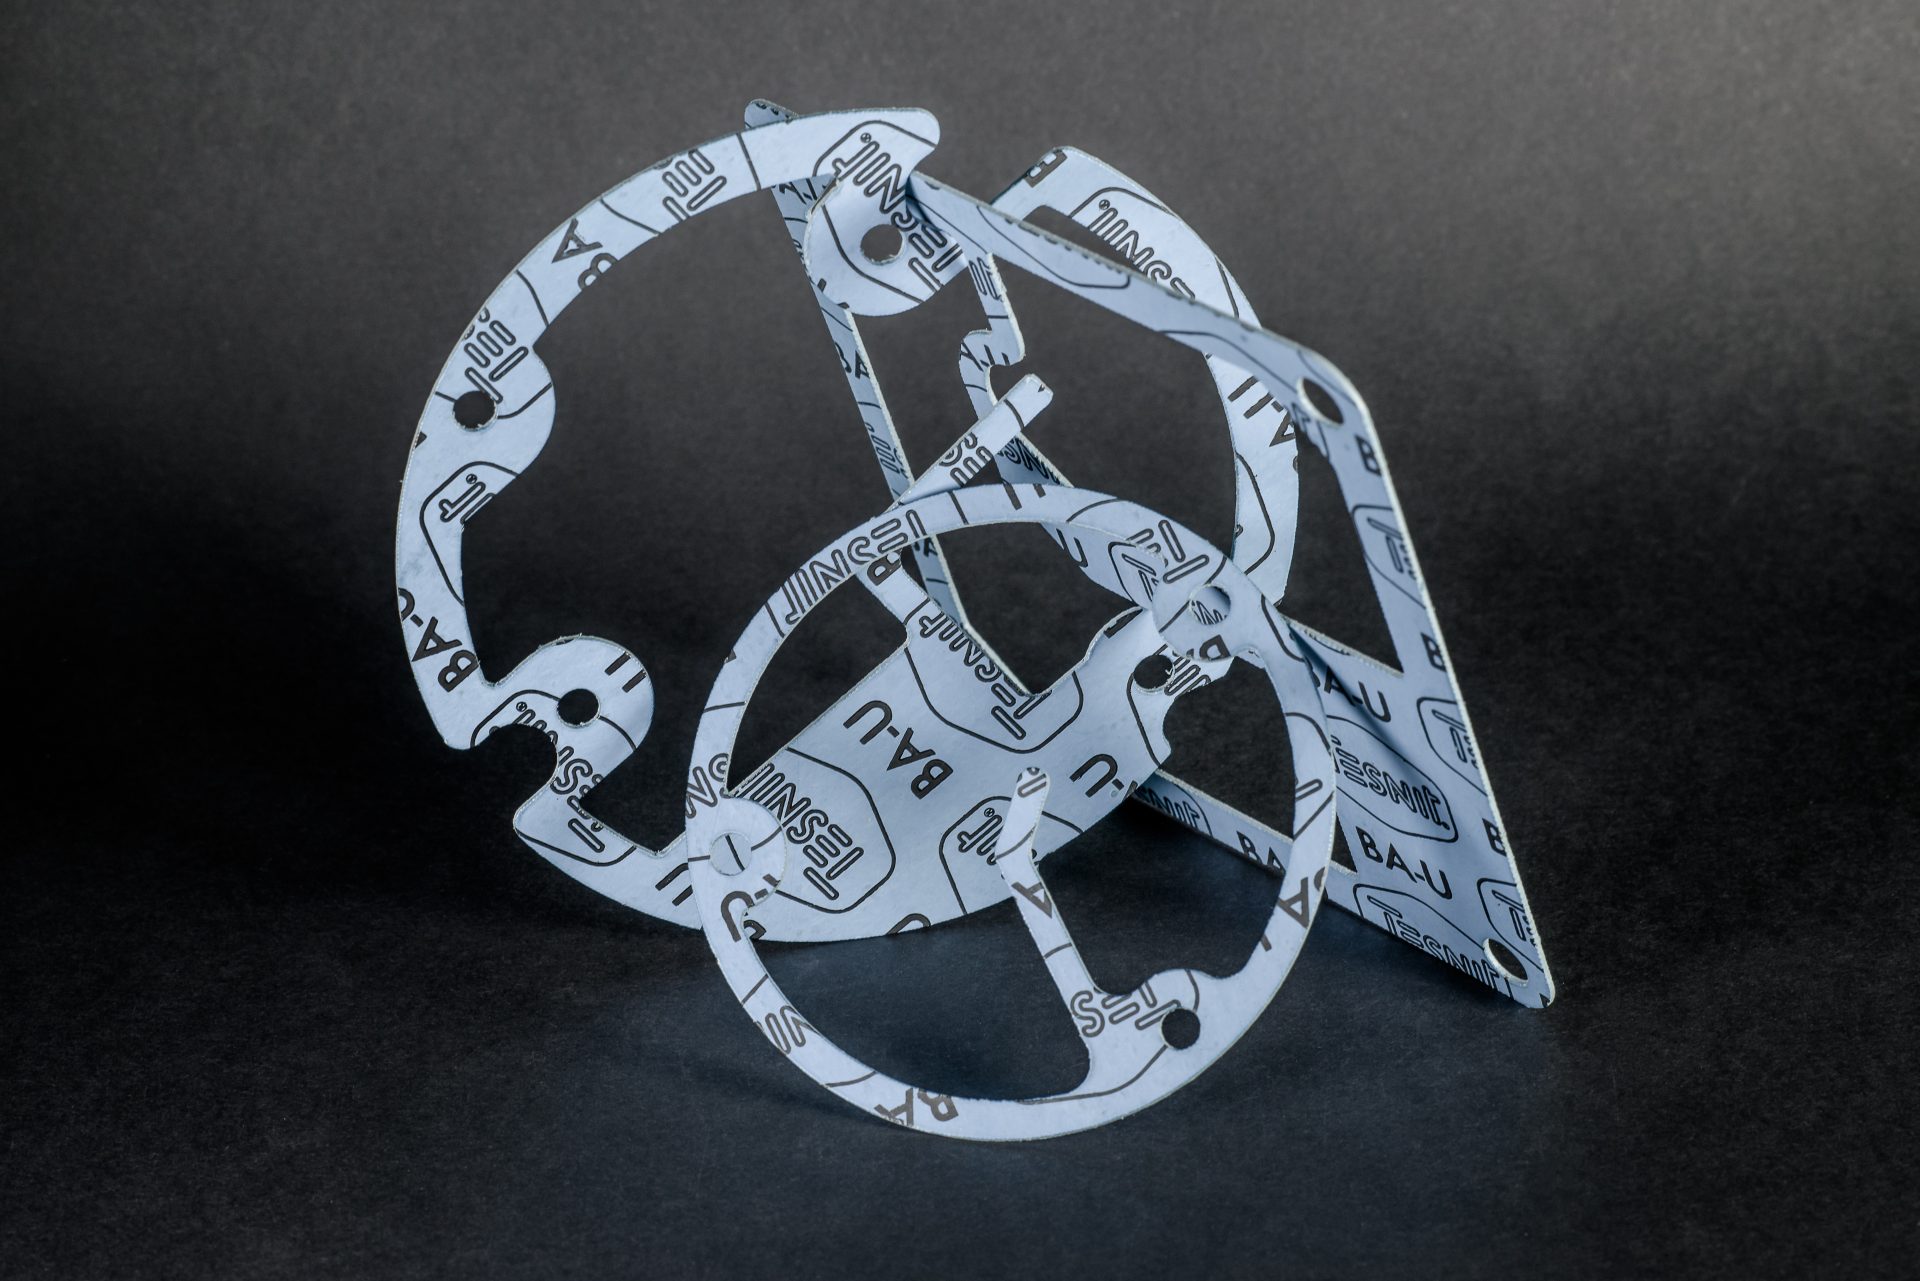
ANBI-TECH führt Präzisionsbearbeitungen an drei Hauptwerkstoffklassen durch: Metallen, technischen Kunststoffen und Elastomeren; außerdem fertigt das Unternehmen technische Dichtungen. Bei den Metallen werden unter anderem Aluminiumlegierungen, Baustähle, Edelstähle (beispielsweise 304 und 316L), Kupfer, Bronzen und Titan Grade 5 bearbeitet, bei den Kunststoffen unter anderem POM-C, PA-6, PTFE, PEEK, PET, PE-HD und PP. Werkstoff und Verfahren (CNC-Drehen, 3-, 4- und 5-Achs-Fräsen oder Schneiden) werden auf die Bauteilgeometrie, die Einsatzbedingungen und die erforderliche Qualitätsdokumentation abgestimmt.
Die Wahl zwischen Metall und technischem Kunststoff hängt von den mechanischen Belastungen, der Einsatztemperatur, der chemischen Umgebung und dem angestrebten Bauteilgewicht ab. Metalle werden bevorzugt, wenn hohe Steifigkeit, Wärmebeständigkeit, thermische und elektrische Leitfähigkeit sowie die Aufnahme erheblicher konstruktiver Kräfte gefordert sind. Technische Kunststoffe kommen zum Einsatz, wenn geringes spezifisches Gewicht, elektrische Isolationsfähigkeit, Korrosionsbeständigkeit, Beständigkeit gegen aggressive chemische Medien und gute Gleiteigenschaften entscheidend sind.
Für die Erstellung einer Kalkulation sind technische Unterlagen im 2D-Format (DXF) oder ein 3D-Modell (STEP) sowie Angaben zu Fertigungstoleranzen und Losgröße erforderlich. In der Anfrage sind die Einsatzumgebung des Bauteils, der Kontakt mit Medien (beispielsweise Chemikalien, Wasser) und die Anforderungen an Werkstoffzeugnisse (beispielsweise Abnahmeprüfzeugnis 3.1 nach EN 10204) anzugeben. Anforderungen an Zertifizierung und Prüfungen, darunter Messungen auf der Koordinatenmessmaschine CMM ABERLINK Axiom oder Qualitätsberichte, werden vor der Auftragsausführung individuell vereinbart.
Wir veröffentlichen erhaltene Referenzen und Bewertungen aus dem Unternehmensprofil auf Google Maps. Wir zitieren sie wörtlich und ohne Korrekturen.
Mit voller Überzeugung kann ich Anbi-Tech als zuverlässigen und professionellen Partner im Bereich der mechanischen Bearbeitung und der Fertigung von Teilen für die Pharmaindustrie empfehlen. Dies ist bereits das dritte Unternehmen, bei dem ich das Vergnügen habe, mit Anbi-Tech zusammenzuarbeiten, und jedes Mal verläuft die Zusammenarbeit auf höchstem Niveau.
Die Pharmaindustrie ist außerordentlich anspruchsvoll – nicht nur die Präzision der Ausführung zählt, sondern auch Termintreue, Materialqualität und ein vollständiges Verständnis der Kundenbedürfnisse. Anbi-Tech hat mehrfach bewiesen, dass sich das Unternehmen in diesem Umfeld hervorragend zurechtfindet. Das Unternehmen fertigte für uns unter anderem Formatteile, Ersatzteile, Füllnadeln, Förderschnecken, Komponenten zur Dosierung von Pulvern und Flüssigkeiten sowie viele weitere Produktionskomponenten.
Besondere Anerkennung verdient die Qualität der Bauteilausführung – sowohl aus säurebeständigem Edelstahl 316L und 304 als auch aus Kunststoffen wie POM, Polyurethan oder Polycarbonat. Die Komponenten werden sehr solide, mit hoher Präzision und großer Sorgfalt bis ins Detail gefertigt, was in unserer Branche von entscheidender Bedeutung ist.
In Notfällen, in denen Zeit, schnelle Reaktion und ein flexibler Umgang mit dem Kunden zählten, hat Anbi-Tech uns mehrfach buchstäblich „die Haut gerettet“. Ein enormer Vorteil des Unternehmens ist sein moderner Maschinenpark, mit dem selbst sehr anspruchsvolle Projekte bei höchster Ausführungsqualität realisiert werden können.
Ebenso wichtig sind die Menschen – die Mitarbeiter des Unternehmens zeigen stets vollen Einsatz, Kooperationsbereitschaft und technische Unterstützung. Die große Erfahrung, Professionalität und partnerschaftliche Haltung gegenüber dem Kunden sind deutlich zu erkennen.
In der Pharmazie ist auch der „Papierkram“, also die Zertifikate, wichtig. Sie wurden bei Audits nie beanstandet, weder bei Kundenaudits noch bei behördlichen Audits (z. B. GIF).
Ich empfehle die Zusammenarbeit mit Anbi-Tech uneingeschränkt allen Unternehmen, die einen bewährten, zuverlässigen und qualitätsorientierten technischen Partner suchen.
Dariusz Stachowicz, Senior Manager der Instandhaltungsabteilung, Polfa Warszawa S.A.
Sehr gute Zusammenarbeit mit Anbi-Tech bei der Umsetzung einer neuen Produktionslinie für einen Abfüllbetrieb. Anhand eines Flaschenmusters und von Elementen der alten Linie erstellte der Ingenieur des Unternehmens in SolidWorks die Konstruktion und Dokumentation der neuen Formatteile. Anschließend fertigte Anbi-Tech unter anderem Schnecken, Sternräder, Mitnehmer, Ausrichter, Wendevorrichtungen und Zuführelemente.
Ein großes Plus für den ganzheitlichen Ansatz – von der Analyse und Konstruktion bis zur Fertigung der fertigen Komponenten. Große technische Erfahrung, Präzision und die Fähigkeit, ungewöhnliche Probleme zu lösen, sind deutlich erkennbar. Ich empfehle das Unternehmen.
Bartłomiej Ć, Spezialist, ORLEN
Wir arbeiten mit Anbi-Tech bei der Fertigung von Teilen und technischen Komponenten für unsere Projekte zusammen. Wir schätzen das Unternehmen vor allem für die Ausführungsqualität, Termintreue und den sehr guten Kontakt. Bei ungewöhnlichen Themen kann es beraten und eine Lösung finden, anstatt lediglich ein Bauteil nach Zeichnung zu fertigen. Ein zuverlässiger und empfehlenswerter Partner.
Marek P., Produktionsleiter, Triccor
Ein zuverlässiges Unternehmen mit enormer Erfahrung! Es fertigt Bauteile aus Stahl, Aluminium und Spezialkunststoffen wie POM und PTFE. Jede Dienstleistung – ob Drehen, Fräsen oder CNC-Schneiden – wird perfekt und mit größter Sorgfalt bis ins kleinste Detail ausgeführt. Ausgezeichneter Kontakt, fachkundige Beratung und stets termingerechte Ausführung. Ich empfehle das Unternehmen uneingeschränkt jedem, der zuverlässige Komponenten benötigt.
Damian Lab
Für ein Angebot senden Sie uns eine PDF- oder DXF-Zeichnung oder ein STEP-Modell mit Maßen. Geben Sie das Material, die Stückzahl und die Qualitätsanforderungen an. Ein Foto des Teils ohne Maße reicht für ein belastbares Angebot nicht aus.
Wenn das Projekt mehrere Arbeitsschritte verbindet, legen wir den Umfang der Bearbeitung, Kontrolle, Montage und der bei Partnerunternehmen ausgeführten Prozesse fest.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
USt-IdNr.: PL6372190715

E-Mail: anbi@anbi-tech.pl