
Ohýbáme ocelové, nerezové, hliníkové a pozinkované plechy na 7osém ohraňovacím lisu AMADA. Zašlete soubor DXF nebo STEP a obdržíte cenovou nabídku a potvrzení proveditelnosti.

Ve společnosti ANBI-TECH ohýbáme plechy na CNC v hale v Olkuszi od roku 2008. Náš ohraňovací lis AMADA HFE-M2-5012 EVO zvládá díly o délce do 1000 mm a tloušťce plechu do 8 mm. Specializace: přesné malé a střední komponenty, nikoli velkorozměrové díly.
Pracujeme pro obory vyžadující rozměrovou opakovatelnost: automobilový průmysl, elektroniku, strojírenství, energetiku a potravinářský průmysl. Prototypy realizujeme především pro projekty směřující k sériové výrobě. Kontrolu kvality provádíme v souladu s ISO 9001:2015 a měřicí protokol připravujeme po dohodnutí rozsahu dokumentace.
Cenovou nabídku připravujeme na základě výkresu DXF nebo modelu STEP. U dílů kombinujících ohýbání s CNC soustružením a CNC frézováním realizujeme celou výrobní cestu v jedné hale – bez koordinace mezi kooperujícími dodavateli.
V naší hale v Olkuszi pracuje ohraňovací lis AMADA HFE-M2-5012 EVO – 7osý CNC stroj s funkcí ECO-Inventer:
Přídavek na ohyb a korekci odpružení stanovujeme v programu pro konkrétní materiál, tloušťku, poloměr a geometrii. Řídicí systém provádí naprogramované polohy, obsluha kontroluje výsledek a zavádí potřebné korekce.
Ohýbáme 5 skupin materiálů s přizpůsobenými parametry ohýbání:
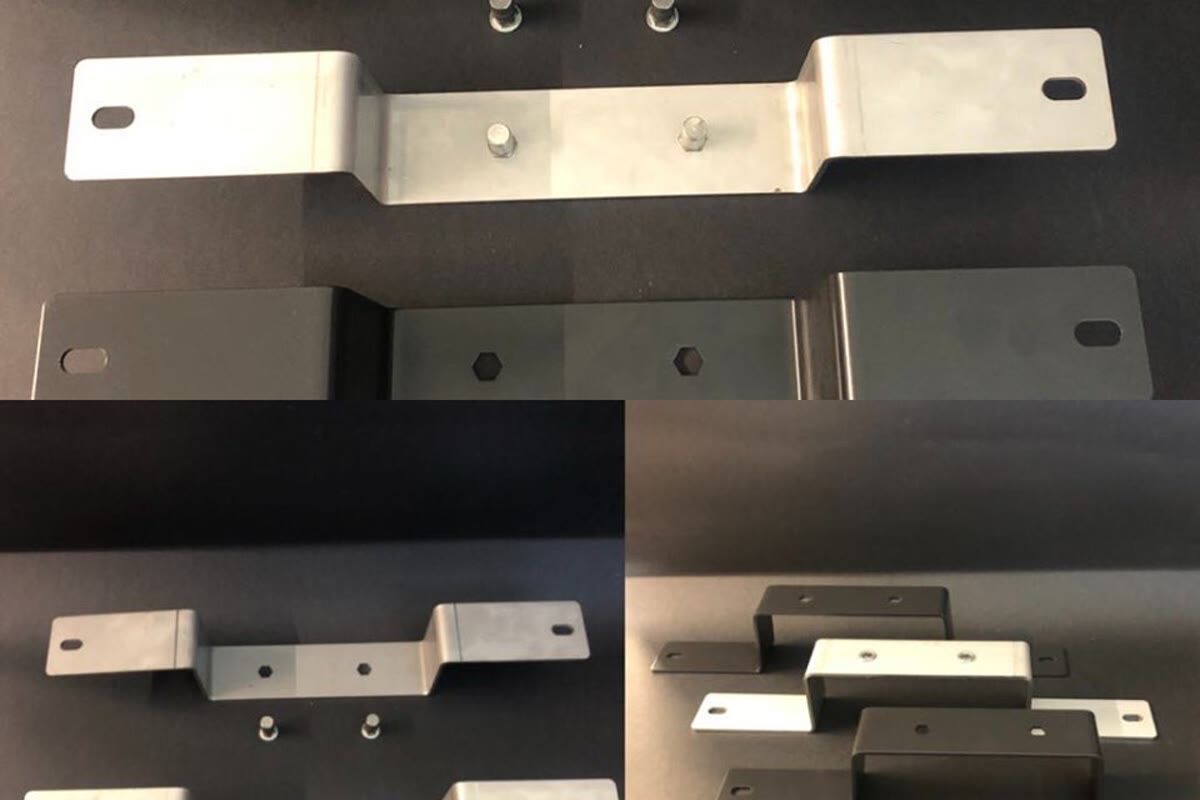
Automobilový průmysl – montážní konzoly komponentů, skříně prvků palubní elektroniky, konstrukční plechy prototypové karoserie, uchycení snímačů. Tolerance stanovujeme na základě výkresu, PPAP na přání.
Elektronika a automatizace – skříně rozváděčů, šasi měřicích přístrojů, čelní panely, montážní plechy pro DPS, kryty vodičů. Materiály: pozinkovaná ocel, nerezová ocel a hliník.
Stavba strojů – ochranné kryty pohyblivých částí (v souladu s normou EN ISO 14120), skříně motorů, servisní kryty, kanály pro vedení médií, konstrukční plechy rámů. Materiál: S235JR / S355J2 do 8 mm.
Průmyslová zařízení – skříně balicích strojů, panely výrobních linek, bezpečnostní kryty, tělesa kontrolní a měřicí techniky. Kombinujeme s CNC soustružením montážních pouzder a CNC frézováním přesných otvorů.
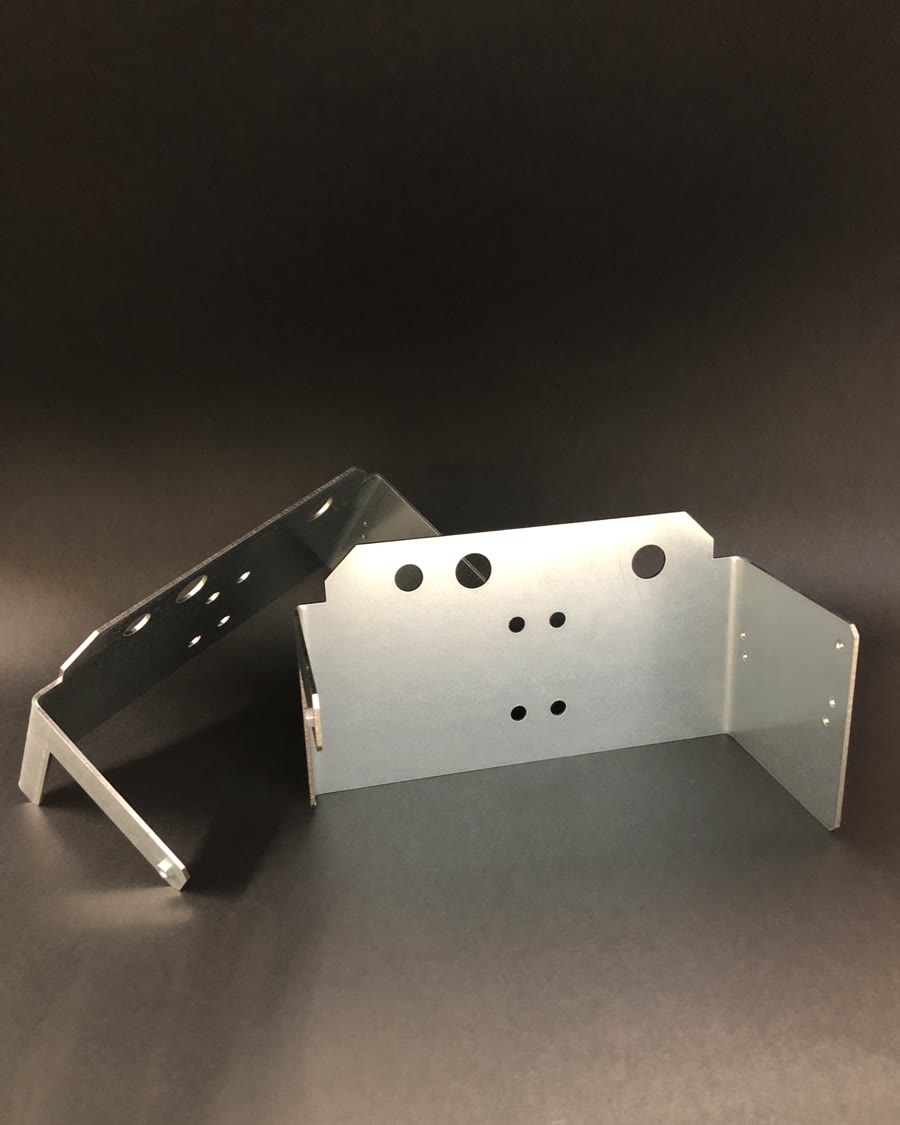
Výše popsané aplikace doplňují dvě oborové skupiny:
Část dílů vzniká ve smíšeném cyklu: vyříznutí obrysu, frézování montážních otvorů a ohýbání na konečné rozměry. Celý cyklus realizujeme v jedné hale v Olkuszi.
Zobrazit realizaceOhraňovací lis AMADA HFE-M2-5012 EVO pracuje v naší hale od roku 2019. Je to sedmiosý stroj s lisovací silou 50 tun, délkou ohybu do 1000 mm a tloušťkou plechu do 8 mm, s energeticky úsporným systémem ECO-Inventer. Měřicí protokol zákazníkovi poskytujeme na přání.
Zobrazit strojový park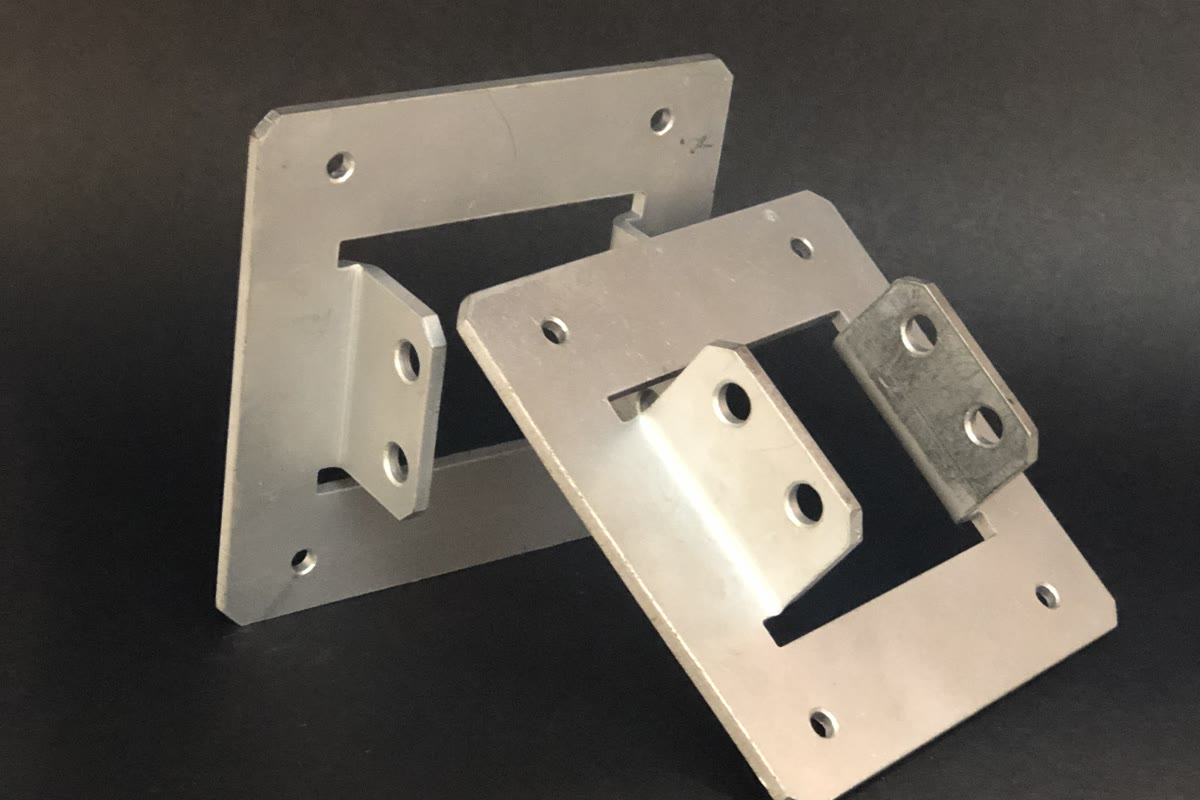
Nástroje a přípravky – razník a matrici volíme podle jakosti plechu, jeho tloušťky a požadovaného poloměru ohybu. Šířka matrice určuje ohýbací sílu, vnitřní poloměr i rozvin dílu.
Optimalizace procesu – pořadí ohybů plánujeme ve fázi přípravy programu, společně s volbou nástrojů. U sériové výroby programy uchováváme v knihovně – další dávky začínají kalibrací bez programování od nuly.
Kontrola kvality – rozsah FAI, rozměrové kontroly a měřicích protokolů dohodneme pro konkrétní zakázku. Výrobu vedeme v systému řízení kvality ISO 9001:2015.
Zašlete nám výkres DXF nebo model STEP – vypočítáme materiál, čas práce ohraňovacího stroje a jednotkovou cenu. Zkontrolujeme, zda je konstrukci možné vyrobit na našem ohraňovacím stroji, a doporučíme, jak ji optimalizovat pro ohýbání.
Prototypy realizujeme především pro projekty směřující k sériové výrobě. Pracujeme v systému ISO 9001:2015, přičemž rozsah protokolu o rozměrové kontrole a dokumentace kompletnosti stanovujeme pro konkrétní objednávku. Adresa: Olewin 50A, 32-300 Olkusz (Malopolsko).
Podívejte se také na CNC řezání a CNC frézování.
CNC ohýbání je tváření plechu na ohraňovacím lisu, kdy razník (horní nástroj) vtlačuje plech do matrice (spodní nástroj) pod přesně řízeným úhlem. Číslicové řízení spravuje polohu razníku, zadního dorazu (backgauge) i sled jednotlivých ohybů – operátor připraví program a stroj udržuje úhel jednotlivých dílů ve sjednané toleranci.
Na rozdíl od řezání či frézování se materiál neodebírá – pouze se přetváří. Plech zůstává v jednom kuse a podél linie ohybu vzniká hrana s kontrolovaným vnitřním poloměrem a přesným úhlem.
Ohraňovací lis ve strojovém parku ANBI-TECH má sedm řízených os, které podporují polohování lisovacího beranu a dorazů. Toto uspořádání usnadňuje přesné nastavení linie ohybu, výšky a polohy dorazů u dílů jednoduchých, nesymetrických i vícenásobně ohýbaných.
Řídicí systém automaticky nastavuje naprogramované polohy os, zatímco operátor díl mezi jednotlivými ohyby zakládá, otáčí a přepolohovává a kontroluje výsledek procesu.
Každý materiál se po uvolnění tlaku částečně „vrací“ do původní geometrie. Tento jev se nazývá odpružení (springback). Jeho hodnota závisí na materiálu, tloušťce plechu a poloměru ohybu.
Druhý parametr – přídavek na ohyb (bend allowance) – je délka rozvinu plechu potřebná k tomu, aby měl díl po ohnutí navržené vnější rozměry. Vyplývá ze skutečnosti, že neutrální osa plechu neleží přesně v polovině tloušťky.
Přídavek na ohyb a korekci odpružení stanoví technolog v programu na základě jakosti a tloušťky materiálu, poloměru a výsledku zkušebního ohybu. Řídicí systém realizuje naprogramované polohy a operátor ověřuje výsledek a provádí potřebné korekce.
Poloměr ohybu závisí na tvárnosti materiálu. Čím méně tvárný materiál (tvrdší ocel, vysokopevnostní slitina), tím větší je minimální poloměr, aby nedošlo k prasknutí na tažené straně. Standardní hodnoty pro nejčastěji ohýbané materiály (r = vnitřní poloměr, t = tloušťka plechu):
Maximální deklarovaná tloušťka plechu činí 8 mm. Skutečná proveditelnost závisí na materiálu, geometrii, délce ohybu a požadované operaci.
| Materiál | Typické jakosti | Min. poloměr ohybu |
|---|---|---|
| Konstrukční uhlíková ocel | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Austenitická nerezová ocel | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Hliník | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Pozinkovaný plech | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Měď / mosaz | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
U dílů vyžadujících menší poloměr (např. r < 0,5×t u nerezové oceli) je možné ohýbání s ostřejším poloměrem, roste však riziko prasknutí na tažené straně. V takovém případě vyžadujeme předchozí technologickou konzultaci a zhotovení zkušebního dílu.
Neexistuje jediná tolerance ohybu platná pro každý díl. Přesnost úhlu a délky ramene závisí na jakosti a tloušťce plechu, na šířce matrice, na délce ohýbané hrany a na tom, jak daleko od okraje ohyb leží. Toleranci proto stanovujeme pro konkrétní výkres, nikoli jednou hodnotou pro všechny zakázky.
Jak připravit poptávku: nejvíce času ušetří uvedení na výkresu, které rozměry jsou kritické a jaká odchylka úhlu je přípustná. U dílů s ostrým úhlem nebo s ohybem blízko hrany provádíme zkušební ohyb a před spuštěním série korigujeme program.
Tyto dvě technologie se často zaměňují, ale dávají odlišný výsledek:
Prakticky: díl se 4–6 ohyby pod různými úhly a s přísnou tolerancí rozměrů – ohraňovací lis. Plochá skříň 600×400 mm se čtyřmi obvodovými lemy – panelová ohýbačka.
Většina dílů, které ohýbáme, prochází nejprve jinými procesy v našem závodě:
Realizace celého postupu v jednom závodě zkracuje výrobní cyklus a odstraňuje koordinaci mezi několika kooperanty. Každá etapa probíhá se stejnou kontrolní dokumentací a je zahrnuta do systému ISO 9001:2015.
Ceny ohýbání se stanovují jedním ze tří modelů:
Jednotkovou cenu v sériích ovlivňují: druh a tloušťka plechu, počet ohybů, čas přeseřízení (volba razníku a matrice), počet kusů a požadavek na rozměrovou kontrolu. Každou zakázku oceňujeme individuálně na základě výkresu DXF/STEP.
Délku rozvinu počítáme z bend allowance (přídavku na ohyb). Nejjednodušší vzorec pro úhel 90°:
L = A + B + BA, kde A a B jsou délky obou ramen (měřené k vnitřní hraně) a BA je bend allowance (přídavek na ohyb).
Bend allowance závisí na tloušťce plechu (t), vnitřním rádiusu (R) a koeficientu K (obvykle 0,33–0,5):
BA = (π/180) × úhel × (R + K × t)
V praxi stanovujeme přídavek na ohyb v programu pro konkrétní materiál, tloušťku, rádius a geometrii. Pokud zákazník zasílá rozvin z vlastního CAD programu, ověřujeme jej před zahájením výroby a případné odchylky hlásíme.
Jsou to dva různé způsoby výpočtu délky rozvinu plechu. Volba závisí na tom, zda konstruktér kótuje díly z vnější, nebo z vnitřní strany.
Obě metody vedou ke stejné délce rozvinu, vyžadují však předem stanovenou konvenci kótování v CAD. Při převzetí souboru DXF se vždy ptáme zákazníka, který standard použil.
Ano, pozinkovaný plech ohýbáme, výsledek však závisí na jakosti a tloušťce plechu, druhu a stavu povlaku, poloměru ohybu, směru válcování a zvoleném nástrojovém vybavení.
Riziko popraskání povlaku nebo vzniku stop posuzujeme pro konkrétní díl. V případě potřeby provedeme zkoušku a domluvíme dodatečnou ochranu hran po ohýbání.
V našem nástrojovém vybavení máme:
Volbu razníku a matrice pro konkrétní díl stanovujeme ve fázi přípravy programu, spolu s pořadím ohybů.
Ano, vyžadují však geometrické ověření. Riziko deformace otvoru závisí na jeho průměru, vzdálenosti od linie ohybu, poloměru, jakosti a tloušťce plechu a směru válcování.
Před laserovým řezáním nebo frézováním otvorů ověřujeme vzdálenosti v rozvinu ze souboru DXF nebo STEP. Je-li geometrie na hranici, doporučujeme otvor posunout nebo jej vyrobit až po ohýbání, podle požadované přesnosti polohy.
Lhůty závisí na třech faktorech: počtu kusů, dostupnosti materiálu na skladě a výrobní frontě ke dni přijetí objednávky.
U naléhavých zakázek domlouváme prioritu ve výrobě – termín uvádíme vždy konkrétně spolu s cenovou nabídkou, nikoli odhadem.
Pro automobilový průmysl nabízíme rozšířený rozsah dokumentace, stanovený při poptávce:
Pracujeme v systému ISO 9001:2015. Nemáme certifikaci IATF 16949 a nerealizujeme dodávky tier-1 pro OEM, které tuto certifikaci vyžadují. Požadavky na kvalitu a dokumentaci pro projekt v automobilovém průmyslu stanovujeme individuálně.
Minimální poloměr ohybu (r) závisí na tvárnosti materiálu a tloušťce (t). Čím méně tvárný materiál, tím větší minimální poloměr.
U dílů s menším poloměrem (pod standardem) provádíme zkušební ohyb – případné praskliny dokumentujeme před výrobou celé série.
Na ohraňovacím stroji razník vtlačuje plech do matrice a tak vzniká ohyb. Při volném (vzduchovém) ohýbání zůstává mezi razníkem a matricí vůle a úhel vyplývá z hloubky vniknutí razníku, takže jedním nástrojem lze získat různé úhly. Při ohýbání na přítlak (ražení) plech vyplní matrici bez vůle a razník s matricí si musí přesně odpovídat, proto každý úhel vyžaduje samostatnou sadu nástrojů.
Zveřejňujeme obdržené reference a hodnocení z firemního profilu na Mapách Google. Citujeme je doslovně, bez úprav.
S plným přesvědčením mohu doporučit firmu Anbi-Tech jako solidního a profesionálního partnera v oboru mechanického obrábění a výroby dílů pro farmaceutický průmysl. Je to již třetí firma, ve které mám to potěšení s Anbi-Tech spolupracovat, a spolupráce pokaždé probíhá na nejvyšší úrovni.
Farmaceutický obor je mimořádně náročný – nezáleží jen na přesnosti provedení, ale také na dodržování termínů, kvalitě materiálů a plném pochopení potřeb zákazníka. Anbi-Tech opakovaně prokázal, že se v tomto prostředí výborně orientuje. Firma pro nás vyráběla mimo jiné formátové díly, náhradní díly, plnicí jehly, transportní šneky, prvky pro dávkování prášků a kapalin a řadu dalších výrobních komponentů.
Zvláštní uznání si zaslouží kvalita provedení dílů – jak z kyselinovzdorné nerezové oceli 316L a 304, tak i z plastů, jako je POM, polyuretan či polykarbonát. Díly jsou vyráběny velmi solidně, s vysokou přesností a péčí o detail, což má v našem oboru klíčový význam.
Anbi-Tech nám opakovaně doslova „zachránil kůži“ v havarijních situacích, kde rozhodoval čas, rychlá reakce a flexibilní přístup k zákazníkovi. Obrovskou předností firmy je moderní strojový park, který umožňuje realizovat i velmi náročné projekty při zachování nejvyšší kvality provedení.
Stejně důležití jsou lidé – personál firmy vždy projevuje plné nasazení, ochotu ke spolupráci a technickou podporu. Je vidět obrovská zkušenost, profesionalita a partnerský přístup k zákazníkovi.
Ve farmacii jsou důležité také „papíry“, tedy certifikáty – nikdy nebyly zpochybněny při auditech, ať už zákaznických, nebo úředních (např. GIF).
Rozhodně doporučuji spolupráci s Anbi-Tech všem firmám, které hledají prověřeného, spolehlivého a kvalitního technického partnera.
Dariusz Stachowicz, starší vedoucí oddělení údržby, Polfa Warszawa S.A.
Velmi dobrá spolupráce s Anbi-Tech při realizaci nové výrobní linky pro stáčírnu. Na základě vzoru lahve a dílů ze staré linky jejich inženýr připravil v SolidWorks návrh a dokumentaci nových formátových dílů. Anbi-Tech následně vyrobil mimo jiné podávací šneky, hvězdice, unašeče, orientátory lahví, obraceče a podávací prvky.
Velké plus za komplexní přístup – od analýzy a návrhu až po výrobu hotových dílů. Je znát rozsáhlá technická zkušenost, preciznost a schopnost řešit nestandardní problémy. Doporučuji.
Bartłomiej Ć, specialista, ORLEN
S Anbi-Tech spolupracujeme na výrobě dílů a technických komponent pro naše projekty. Ceníme si jich především za kvalitu provedení, dodržování termínů a velmi dobrou komunikaci. U nestandardních zadání dokážou poradit a najít řešení, místo aby jen vyrobili díl podle výkresu. Spolehlivý partner hodný doporučení.
Marek P., vedoucí výroby, Triccor
Spolehlivá firma s obrovskými zkušenostmi! Vyrábějí díly z oceli, hliníku i speciálních plastů, jako jsou POM a PTFE. Každá služba – ať už soustružení, frézování nebo CNC řezání – je provedena perfektně a s důrazem na sebemenší detail. Skvělá komunikace, odborné poradenství a vždy včasná realizace. S plným přesvědčením doporučuji každému, kdo potřebuje spolehlivé komponenty.
Damian Lab
Pro cenovou nabídku zašlete výkres ve formátu PDF nebo DXF, případně model STEP s rozměry. Uveďte materiál, počet kusů a požadavky na kvalitu. Samotná fotografie dílu bez rozměrů neumožňuje připravit spolehlivou cenovou nabídku.
Pokud projekt zahrnuje několik operací, dohodneme rozsah obrábění, kontroly, montáže a procesů realizovaných u partnerů.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
DIČ: PL6372190715

anbi@anbi-tech.pl