
Nous plions des tôles en acier, en acier inoxydable, en aluminium et galvanisées sur une presse plieuse AMADA à 7 axes. Envoyez-nous un fichier DXF ou STEP pour recevoir un devis et une confirmation de faisabilité.

Chez ANBI-TECH, nous réalisons le pliage CNC de tôles dans notre atelier d’Olkusz depuis 2008. Notre presse plieuse AMADA HFE-M2-5012 EVO traite des pièces d’une longueur maximale de 1000 mm et des tôles jusqu’à 8 mm d’épaisseur. Notre spécialité : les composants de précision de petite et moyenne taille, et non les pièces de grandes dimensions.
Nous travaillons pour les secteurs exigeant une répétabilité dimensionnelle : automobile, électronique, construction de machines, énergie et industrie alimentaire. Nous réalisons des prototypes principalement pour des projets destinés à la production en série. Le contrôle qualité est assuré conformément à la norme ISO 9001:2015 et le rapport de mesure est établi après accord sur l’étendue de la documentation.
Nous établissons le devis sur la base d’un plan DXF ou d’un modèle STEP. Pour les pièces associant pliage, tournage CNC et fraisage CNC, nous assurons l’ensemble du processus de production dans un seul atelier, sans coordination entre sous-traitants.
Notre atelier d’Olkusz est équipé d’une presse plieuse AMADA HFE-M2-5012 EVO, une machine CNC à 7 axes dotée de la fonction ECO-Inventer :
La perte au pli et la correction du retour élastique sont définies dans le programme pour chaque matériau, épaisseur, rayon et géométrie. La commande exécute les positions programmées, tandis que l’opérateur contrôle le résultat et apporte les corrections nécessaires.
Nous plions 5 groupes de matériaux avec des paramètres d’usinage adaptés :
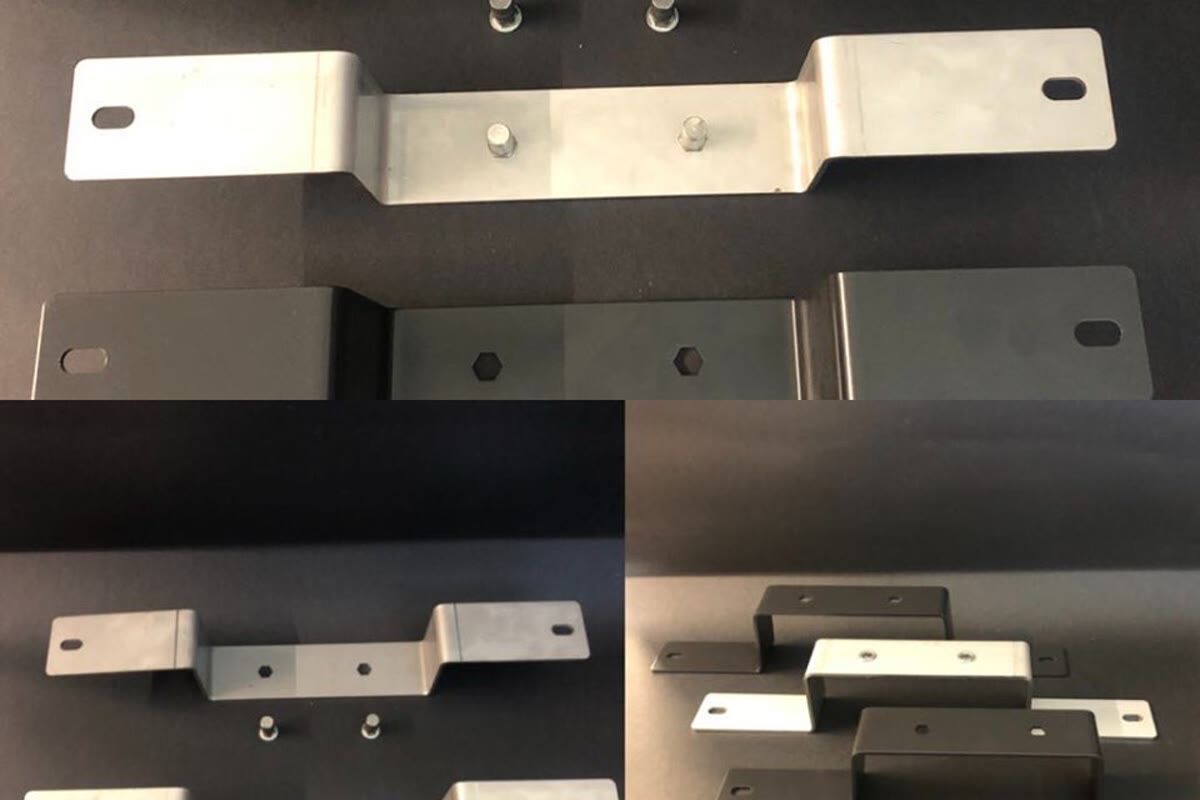
Automobile – supports de montage de composants, boîtiers pour l’électronique embarquée, tôles structurelles de carrosseries prototypes, fixations de capteurs. Les tolérances sont définies d’après le plan, PPAP sur demande.
Électronique et automatisation – boîtiers d’armoires de commande, châssis d’appareils de mesure, panneaux frontaux, tôles de montage de PCB, protections de câbles. Matériaux : acier galvanisé, acier inoxydable et aluminium.
Construction de machines – protecteurs de pièces mobiles (conformes à la norme EN ISO 14120), boîtiers de moteurs, capots de maintenance, conduits de passage des fluides, tôles structurelles de châssis. Matériau : S235JR / S355J2 jusqu’à 8 mm.
Équipements industriels – boîtiers de machines d’emballage, panneaux de lignes de production, protecteurs de sécurité, corps d’appareillage de contrôle et de mesure. Nous associons ces travaux au tournage CNC de douilles de montage et au fraisage CNC de trous de précision.
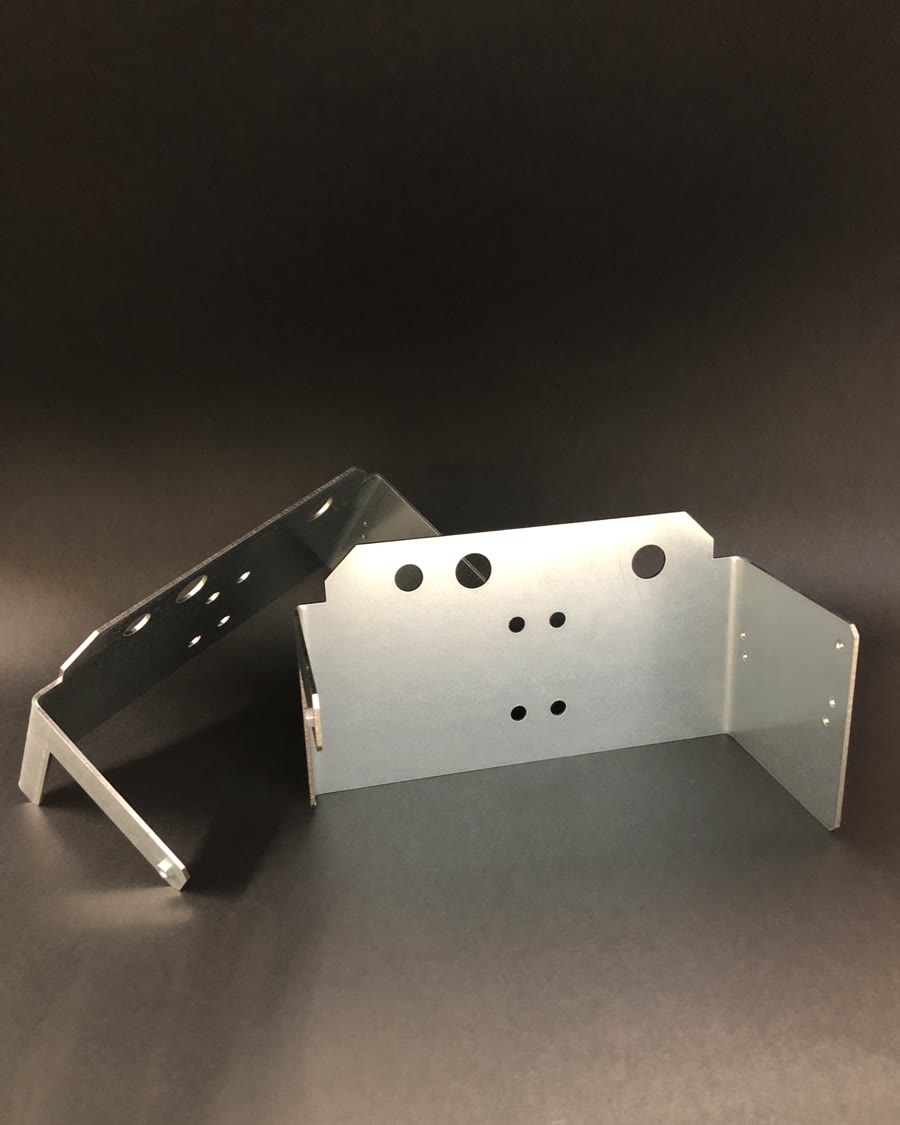
Les applications décrites ci-dessus sont complétées par deux groupes sectoriels :
Certaines pièces sont réalisées selon un cycle mixte : découpe du contour, fraisage des trous de fixation et pliage aux dimensions finales. L’ensemble du cycle est réalisé dans un seul atelier, à Olkusz.
Voir nos réalisationsLa presse plieuse AMADA HFE-M2-5012 EVO est en service dans notre atelier depuis 2019. Il s’agit d’une machine à sept axes offrant une force de pliage de 50 tonnes, une longueur de pliage jusqu’à 1000 mm et une épaisseur de tôle jusqu’à 8 mm, équipée du système économe en énergie ECO-Inventer. Le rapport de mesure est remis au client sur demande.
Voir le parc machines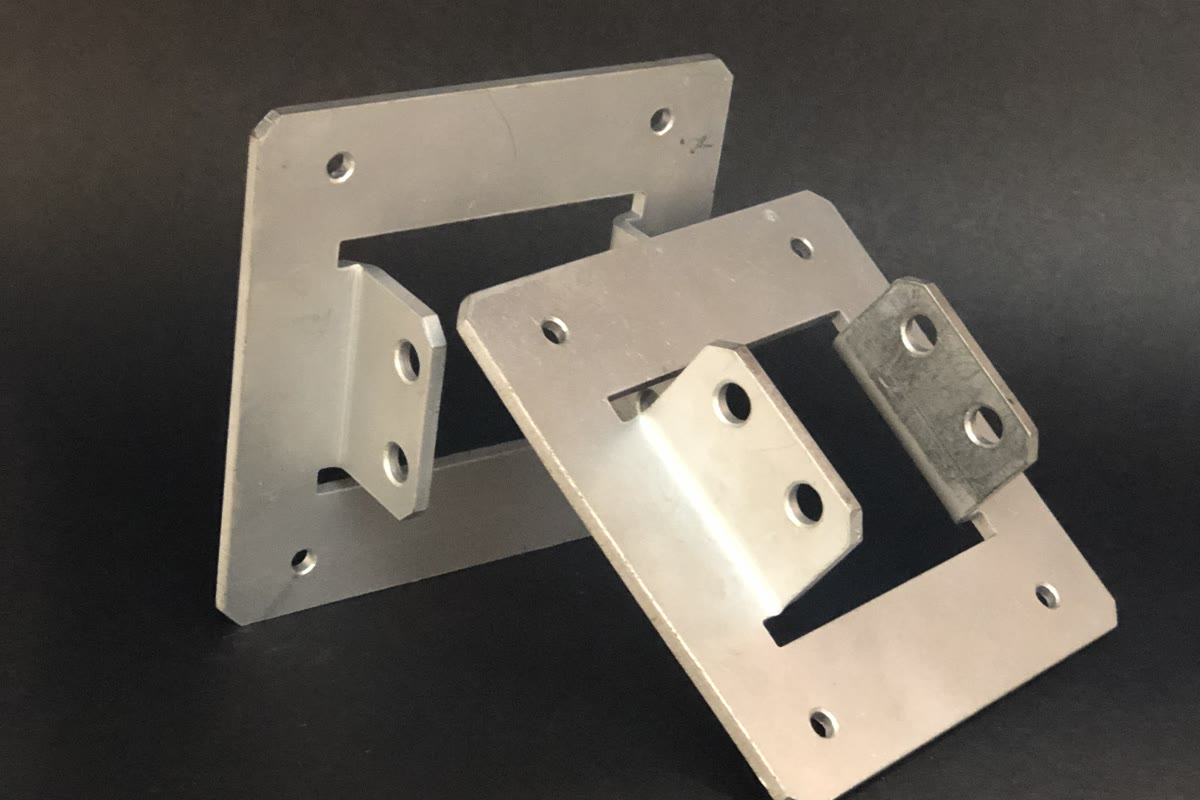
Outillage – le poinçon et la matrice sont choisis en fonction de la nuance de tôle, de son épaisseur et du rayon de pliage requis. La largeur de la matrice détermine la force de pliage, le rayon intérieur et le développé de la pièce.
Optimisation du processus – l’ordre des pliages est planifié lors de la préparation du programme, en même temps que le choix des outils. Pour la production en série, nous conservons les programmes en bibliothèque : les lots suivants démarrent par un calibrage, sans reprogrammation depuis zéro.
Contrôle qualité – l’étendue du FAI, du contrôle dimensionnel et des rapports de mesure est convenue pour chaque commande. La production est menée selon le système de management de la qualité ISO 9001:2015.
Envoyez-nous un plan DXF ou un modèle STEP – nous calculerons le matériau, le temps de presse et le coût unitaire. Nous vérifierons si la conception est réalisable sur notre presse plieuse et vous conseillerons sur son optimisation pour le pliage.
Nous réalisons des prototypes principalement pour des projets destinés à passer en production en série. Nous travaillons selon la norme ISO 9001:2015 et l’étendue du rapport de contrôle dimensionnel et de la documentation de complétude est définie pour chaque commande. Adresse : Olewin 50A, 32-300 Olkusz (Petite-Pologne).
Voir aussi découpe CNC et fraisage CNC.
Le pliage CNC consiste à former la tôle sur une presse plieuse, où le poinçon (outil supérieur) presse la feuille dans la matrice (outil inférieur) selon un angle contrôlé avec précision. La commande numérique gère la position du poinçon, de la butée arrière (backgauge) et la séquence des pliages successifs : l’opérateur prépare le programme et la machine maintient l’angle des pièces successives dans la tolérance convenue.
Le procédé se distingue de la découpe ou du fraisage par le fait que la matière n’est pas enlevée, mais reformée. La tôle reste d’un seul tenant et, le long de la ligne de pliage, se forme une arête au rayon intérieur contrôlé et à l’angle précis.
La presse plieuse du parc machines d’ANBI-TECH dispose de sept axes commandés qui facilitent le positionnement du tablier et des butées. Ce dispositif facilite le réglage précis de la ligne de pliage, de la hauteur et de la position des butées pour des pièces simples, asymétriques ou pliées plusieurs fois.
La commande règle automatiquement les positions d’axes programmées, tandis que l’opérateur manipule, tourne et repositionne la pièce entre les pliages successifs et contrôle le résultat du procédé.
Après relâchement de la pression, chaque matériau revient partiellement à sa géométrie initiale. Ce phénomène s’appelle le retour élastique (springback). Sa valeur dépend du matériau, de l’épaisseur de la tôle et du rayon de pliage.
Le second paramètre – le développé de pliage (bend allowance) – correspond à la longueur développée de la tôle nécessaire pour que, après pliage, la pièce présente les dimensions extérieures prévues. Il découle du fait que la fibre neutre de la tôle ne se situe pas exactement à mi-épaisseur.
Le technologue définit dans le programme le développé de pliage et la correction du retour élastique en fonction de la nuance et de l’épaisseur du matériau, du rayon et du résultat du pliage d’essai. La commande exécute les positions programmées, tandis que l’opérateur vérifie le résultat et apporte les corrections nécessaires.
Le rayon de pliage dépend de la ductilité du matériau. Moins le matériau est ductile (acier plus dur, alliage à haute résistance mécanique), plus le rayon minimal doit être grand afin d’éviter une fissuration du côté tendu. Valeurs standard pour les matériaux les plus couramment pliés (r = rayon intérieur, t = épaisseur de la tôle) :
L’épaisseur de tôle maximale déclarée est de 8 mm. La faisabilité réelle dépend du matériau, de la géométrie, de la longueur de pliage et de l’opération requise.
| Matériau | Nuances typiques | Rayon de pliage min. |
|---|---|---|
| Acier au carbone de construction | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Acier inoxydable austénitique | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Aluminium | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Tôle galvanisée | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Cuivre / laiton | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
Pour les pièces exigeant un rayon plus faible (par ex. r < 0,5 × t pour l’acier inoxydable), un pliage à rayon resserré est possible, mais le risque de fissuration du côté tendu augmente. Dans ce cas, nous demandons une consultation technologique préalable et la réalisation d’une pièce d’essai.
Il n’existe pas de tolérance de pliage unique valable pour toutes les pièces. La précision de l’angle et de la longueur de l’aile dépend de la nuance et de l’épaisseur de la tôle, de la largeur de la matrice, de la longueur de l’arête pliée et de la distance entre le pli et le bord. C’est pourquoi nous définissons la tolérance pour un plan donné, et non par une valeur unique pour toutes les commandes.
Comment préparer une demande : le plus grand gain de temps vient de l’indication sur le plan des dimensions critiques et de l’écart angulaire admissible. Pour les pièces à angle serré ou avec un pli proche du bord, nous réalisons un pliage d’essai et corrigeons le programme avant le lancement de la série.
Ces deux technologies sont souvent confondues, mais elles donnent des résultats différents :
En pratique : une pièce avec 4 à 6 plis à des angles différents et une tolérance dimensionnelle serrée – presse plieuse. Un boîtier plat de 600×400 mm avec quatre rebords périphériques – plieuse à panneaux.
La plupart des pièces que nous plions passent auparavant par d’autres procédés dans notre atelier :
La réalisation de l’ensemble du processus dans un seul atelier réduit le cycle de production et supprime la coordination entre plusieurs sous-traitants. Chaque étape est accompagnée de la même documentation de contrôle et est couverte par le système ISO 9001:2015.
Les prix du pliage sont établis selon l’un des trois modèles suivants :
Le coût unitaire en série dépend du type et de l’épaisseur de la tôle, du nombre de plis, du temps de changement d’outillage (choix du poinçon et de la matrice), de la quantité de pièces et des exigences de contrôle dimensionnel. Nous établissons un devis individuel pour chaque commande à partir d’un plan DXF/STEP.
Nous calculons la longueur développée à l’aide du bend allowance (dédit d’angle, c.-à-d. l’ajout au pli). La formule la plus simple pour un angle de 90° est :
L = A + B + BA, où A et B sont les longueurs des deux ailes (mesurées jusqu’à l’arête intérieure) et BA est le bend allowance.
Le bend allowance dépend de l’épaisseur de la tôle (t), du rayon intérieur (R) et du facteur K (généralement 0,33-0,5) :
BA = (π/180) × angle × (R + K × t)
En pratique, nous définissons le dodatek/ajout au pli (bend allowance) dans le programme pour le matériau, l’épaisseur, le rayon et la géométrie concernés. Si le client transmet un développé issu de son propre logiciel de CAO, nous le vérifions avant le début de l’usinage et signalons les éventuels écarts.
Ce sont deux méthodes différentes de calcul de la longueur développée d’une tôle. Le choix dépend de la manière dont le concepteur cote la pièce : depuis l’extérieur ou depuis l’intérieur.
Les deux méthodes conduisent à la même longueur développée, mais exigent de définir au préalable la convention de cotation dans la CAO. À la réception d’un fichier DXF, nous demandons toujours au client quel standard il a utilisé.
Oui, nous plions la tôle galvanisée, mais le résultat dépend de la nuance et de l’épaisseur de la tôle, du type et de l’état du revêtement, du rayon de pliage, du sens de laminage et de l’outillage choisi.
Nous évaluons le risque de fissuration du revêtement ou d’apparition de marques pour chaque pièce concrète. Si nécessaire, nous réalisons un essai et convenons d’une protection complémentaire des arêtes après pliage.
Notre parc d’outillage comprend :
Le choix du poinçon et de la matrice pour une pièce donnée est défini lors de la préparation du programme, en même temps que l’ordre des plis.
Oui, mais elles nécessitent une vérification géométrique. Le risque de déformation d’un trou dépend de son diamètre, de sa distance à la ligne de pliage, du rayon, de la nuance et de l’épaisseur de la tôle ainsi que du sens de laminage.
Avant la découpe laser ou le fraisage des trous, nous vérifions les distances sur le développé issu du fichier DXF ou STEP. Si la géométrie est limite, nous proposons de déplacer le trou ou de le réaliser après pliage, selon la précision de position requise.
Les délais dépendent de trois facteurs : la quantité de pièces, la disponibilité du matériau en stock et la file de production le jour de la réception de la commande.
Pour les commandes urgentes, nous convenons d’une priorité en production – nous indiquons toujours une date précise avec le devis, et non une estimation.
Pour l’industrie automobile, nous proposons une documentation étendue, définie au moment de la demande :
Nous travaillons selon le système ISO 9001:2015. Nous ne disposons pas de la certification IATF 16949 et n’assurons pas de livraisons tier-1 aux OEM exigeant cette certification. Les exigences de qualité et de documentation pour un projet automobile sont définies au cas par cas.
Le rayon de pliage minimal (r) dépend de la ductilité du matériau et de l’épaisseur (t). Moins le matériau est ductile, plus le rayon minimal est grand.
Pour les pièces dont le rayon est inférieur au standard, nous réalisons un pliage d’essai – nous documentons les éventuelles fissures avant le lancement de la série complète.
Sur une presse plieuse, le poinçon enfonce la tôle dans la matrice, ce qui forme le pli. En pliage en l’air, un jeu subsiste entre le poinçon et la matrice et l’angle résulte de la profondeur de pénétration du poinçon : un seul outil permet donc d’obtenir différents angles. En pliage en frappe, la tôle épouse entièrement la matrice sans jeu et le poinçon et la matrice doivent correspondre exactement, si bien que chaque angle exige un jeu d’outils spécifique.
Nous publions les références reçues ainsi que les avis figurant sur le profil de l’entreprise dans Google Maps. Nous les citons littéralement, sans modification.
Je peux recommander en toute confiance la société Anbi-Tech comme un partenaire solide et professionnel dans le domaine de l’usinage mécanique et de la fabrication de pièces pour l’industrie pharmaceutique. C’est déjà la troisième entreprise au sein de laquelle j’ai le plaisir de collaborer avec Anbi-Tech et, à chaque fois, la coopération se déroule au plus haut niveau.
Le secteur pharmaceutique est particulièrement exigeant : ce ne sont pas seulement la précision d’exécution qui compte, mais aussi le respect des délais, la qualité des matériaux et une parfaite compréhension des besoins du client. Anbi-Tech a prouvé à maintes reprises qu’il évolue parfaitement dans cet environnement. L’entreprise a réalisé pour nous, entre autres, des pièces de format, des pièces de rechange, des aiguilles de remplissage, des vis sans fin de transport, des éléments de dosage de poudres et de liquides, ainsi que de nombreux autres composants de production.
La qualité d’exécution des pièces mérite une reconnaissance particulière, qu’il s’agisse d’acier inoxydable 316L et 304 ou de matières plastiques telles que le POM, le polyuréthane ou le polycarbonate. Les pièces sont fabriquées de manière très solide, avec une grande précision et un grand soin du détail, ce qui est essentiel dans notre secteur.
À de nombreuses reprises, Anbi-Tech nous a littéralement « sauvé la mise » dans des situations d’urgence où comptaient le temps, la réactivité et une approche flexible du client. Un atout considérable de l’entreprise est son parc machines moderne, qui permet de réaliser même des projets très exigeants tout en conservant la plus haute qualité d’exécution.
Les personnes comptent tout autant : le personnel de l’entreprise fait toujours preuve d’un engagement total, d’une volonté de coopération et d’un réel soutien technique. On y perçoit une grande expérience, un professionnalisme et une approche du client fondée sur le partenariat.
Dans l’industrie pharmaceutique, le « papier », c’est-à-dire les certificats, compte également : ils n’ont jamais été remis en question lors des audits, qu’ils soient clients ou officiels (par ex. GIF)
Je recommande vivement la collaboration avec Anbi-Tech à toutes les entreprises à la recherche d’un partenaire technique éprouvé, fiable et soucieux de la qualité.
Dariusz Stachowicz, Responsable senior du service Maintenance, Polfa Warszawa S.A.
Très bonne collaboration avec Anbi-Tech pour la réalisation d’une nouvelle ligne de production destinée à une usine d’embouteillage. À partir d’un échantillon de bouteille et de pièces de l’ancienne ligne, leur ingénieur a préparé sous SolidWorks la conception et la documentation des nouvelles pièces de format. Anbi-Tech a ensuite fabriqué, entre autres, des vis sans fin, des étoiles, des entraîneurs, des orienteurs, des retourneurs de bouteilles ainsi que des éléments d’alimentation.
Un grand atout : l’approche globale, de l’analyse et de la conception jusqu’à la fabrication des pièces finies. On perçoit une solide expérience technique, une grande précision et la capacité à résoudre des problèmes non standard. Je recommande.
Bartłomiej Ć, spécialiste, ORLEN
Nous collaborons avec Anbi-Tech pour la fabrication de pièces et de composants techniques destinés à nos projets. Nous apprécions avant tout la qualité d’exécution, le respect des délais et un très bon contact. Sur des sujets non standard, ils savent conseiller et trouver une solution plutôt que de se contenter de fabriquer une pièce selon plan. Un partenaire fiable et recommandable.
Marek P., responsable de production, Triccor
Une entreprise sérieuse dotée d’une immense expérience ! Elle réalise des pièces en acier, en aluminium et en plastiques techniques spécialisés tels que le POM et le PTFE. Chaque prestation, qu’il s’agisse de tournage, de fraisage ou de découpe CNC, est exécutée parfaitement, avec le souci du moindre détail. Excellent contact, conseils professionnels et réalisation toujours dans les délais. Je recommande en toute confiance à quiconque a besoin de composants fiables.
Damian Lab
Pour établir un devis, envoyez-nous un plan PDF ou DXF, ou un modèle STEP avec les dimensions. Précisez le matériau, le nombre de pièces et les exigences qualité. Une simple photo de la pièce, sans dimensions, ne permet pas de préparer un devis fiable.
Si le projet combine plusieurs opérations, nous définirons ensemble l’étendue de l’usinage, du contrôle, de l’assemblage et des procédés réalisés chez nos partenaires.

Tél. : +48 32 788 70 10
Mobile : +48 693 726 777
Mobile : +48 693 726 127

Olewin 50A, 32-300 Olkusz
N° de TVA : PL6372190715

anbi@anbi-tech.pl