
Wir schneiden nichtmetallische Dichtungen aus Platten mit einer Breite bis 1500 mm nach Norm oder Zeichnung. Den Werkstoff wählen wir passend zu Medium, Temperatur, Druck und den erforderlichen Zulassungen aus.

Wir schneiden nichtmetallische Flachdichtungen auf CNC-Schneidplottern aus Platten mit einer Breite bis 1500 mm. Wir fertigen Flanschdichtungen nach DIN EN 1514 und ASME B16.21 sowie unregelmäßige Formteile aus DXF-/STEP-Dateien.
Wir bieten Dichtungsplatten führender Marken an: Donit Tesnit BA, Gambit AF und Klinger. Dicken ab 0,5 mm, maximal 6 mm. Branchenspezifische Zulassungen: DVGW (Gas), TA-Luft (diffuse Emissionen) – für ausgewählte Platten auf Kundenanfrage verfügbar.
Werkstoffe zur Auswahl: BA-202 (Öle, Kraftstoffe, bis +180°C), BA-CF (Kohlenstofffasern, bis +400°C), Grafilit (expandierter Graphit, bis +550°C in Luft und bei Wasserdampf), MICALIT (Glimmer mit Edelstahleinlage, bis +950°C), PTFE Virgin (Chemie, bis +260°C). Die vollständige Liste der Werkstoffe von Donit, Gambit und Klinger finden Sie im Abschnitt “Werkstoffe zur Auswahl”.
Wir bieten Flachdichtungen in folgenden Ausführungen an:
Flachdichtungen nach den Normen:
Auswahl der Dichtung für eine konkrete Flanschverbindung, DN-Abmessungen, Geometrie und Druckklasse: Flanschdichtungen.
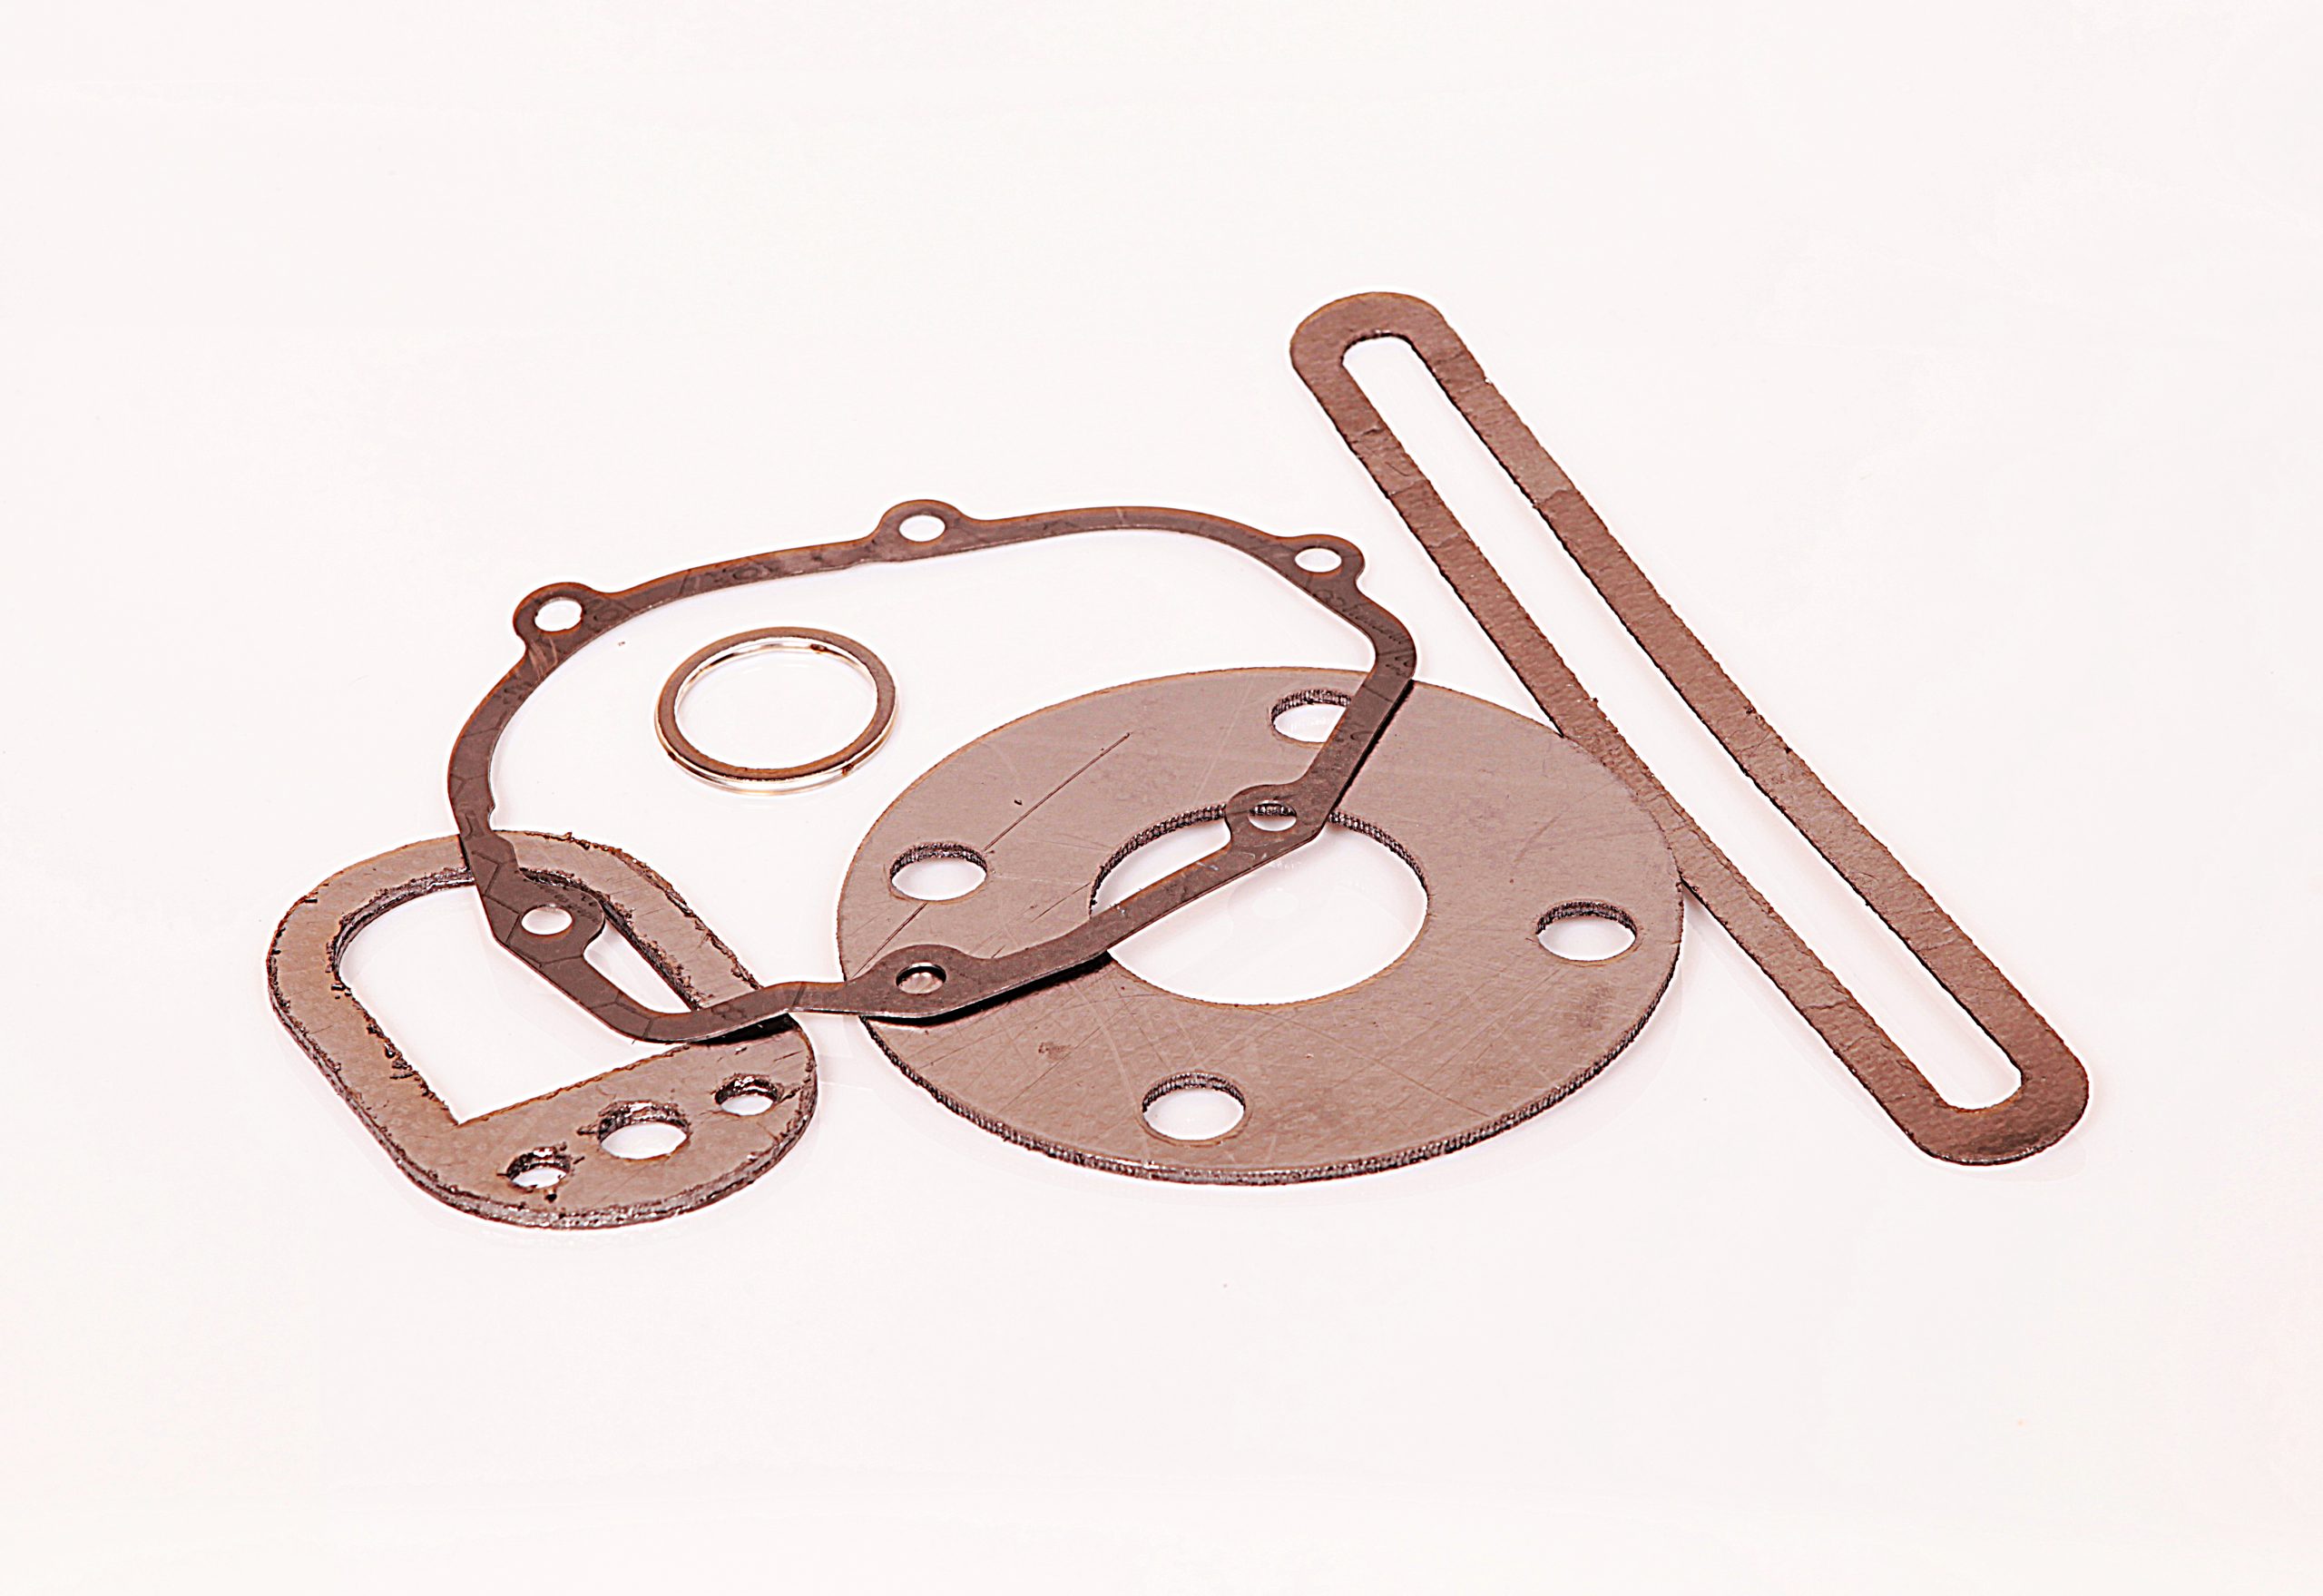
Flanschabdichtungen in Kraftstoff- und Prozessanlagen. Donit BA-202 für Kraftstoffe, Grafilit für Dampf, MICALIT für Öfen.
Dichtungen für Dampfkessel, Wärmetauscher und Heizwasserleitungen. Grafilit-Platten verfügen über Zulassungen nach DIN-DVGW, HTB, KTW und BAM sowie von Germanischer Lloyd. Die erforderliche Zulassung bestätigen wir bei der Anfrage für die konkrete Platte.
Dichtungen für Wasser- und Abwasseranlagen – EPDM- und NBR-Gummi sowie Donit-Tesnit-Platten. Branchenspezifische Zulassungen (DVGW, KTW) sind auf Kundenwunsch für ausgewählte Platten erhältlich.
PTFE-Dichtungen (Doniflon, Klinger) für konzentrierte Säuren, Laugen und Lösungsmittel. Hervorragende chemische Beständigkeit.
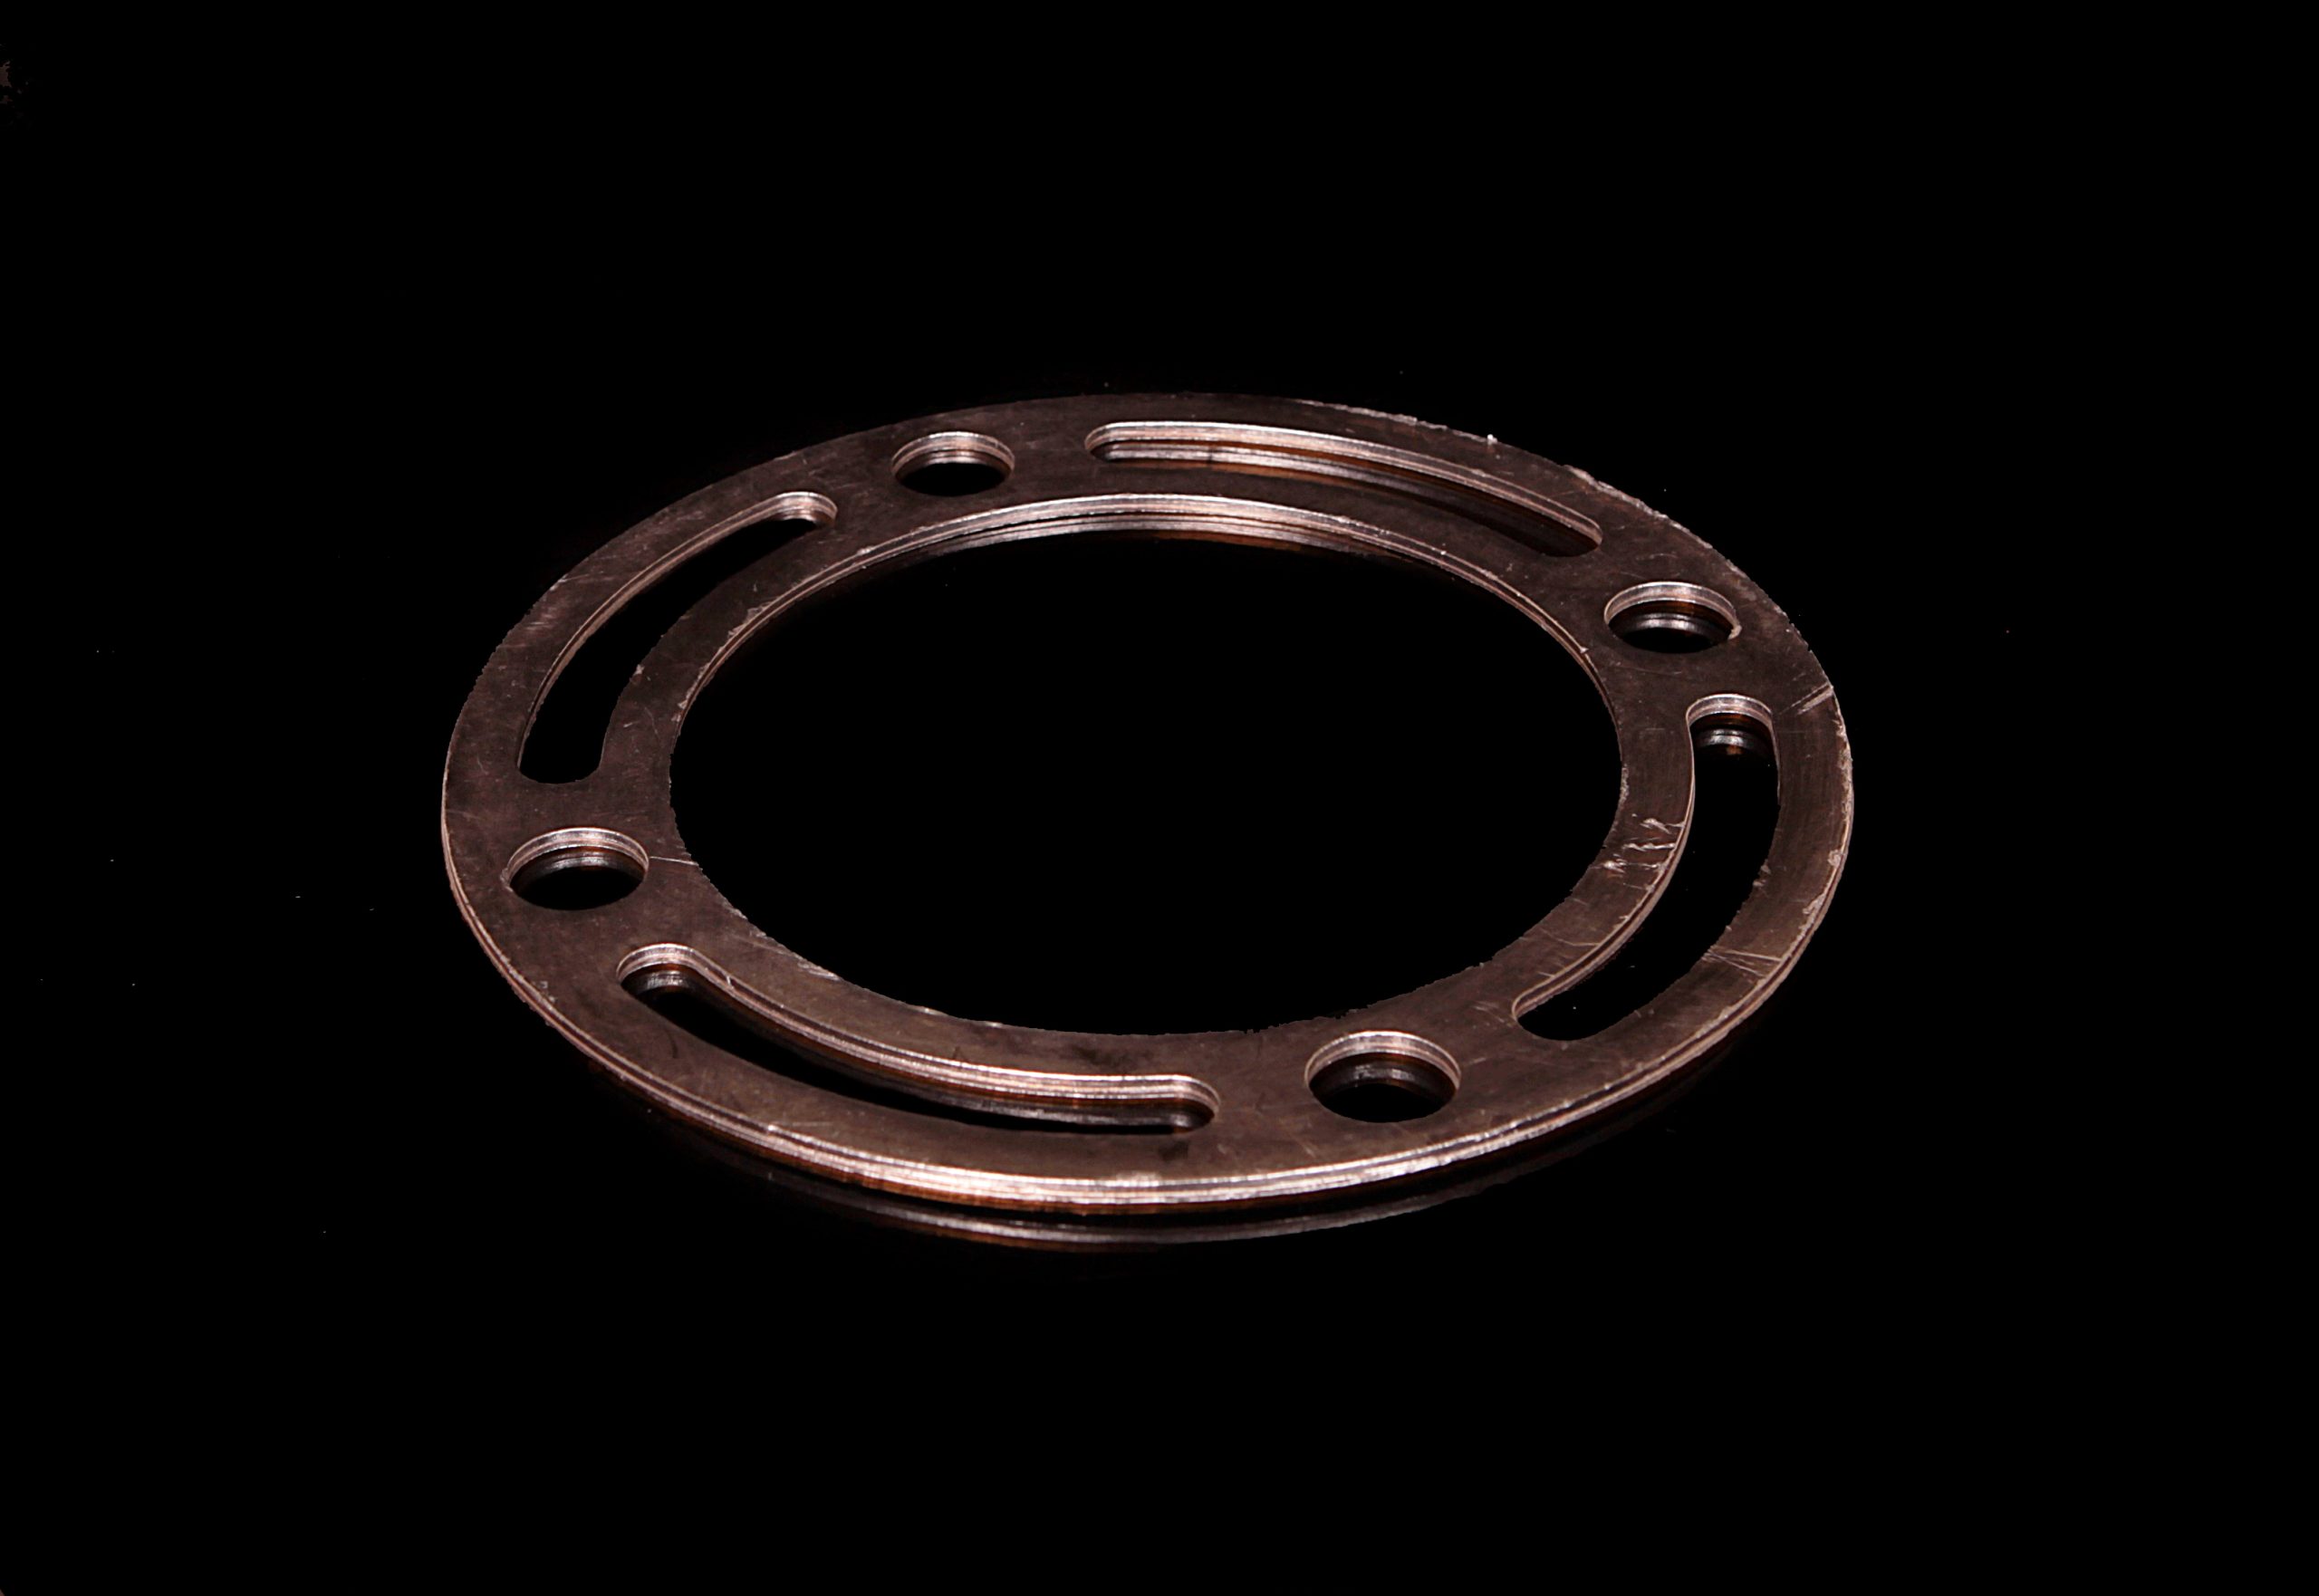
Werkstoffe, aus denen ANBI-TECH Flachdichtungen nach Maß fertigt. Zu den Werkstofffamilien gehören Donit Tesnit BA, Gambit AF, Doniflon, Klinger und Grafilit, darunter BA-55, BA-AUTO, BA-R, BA-R300 und BA-R302.
Verschieben Sie die Tabelle seitlich, um alle Spalten zu sehen.
| Platte | Temperatur | Druck |
|---|---|---|
| DONIFLON 2010 | -200 bis +260°C | max. 60 bar |
| DONIFLON 2020 | -200 bis +260°C | max. 80 bar |
| DONIFLON 2030 | -200 bis +260°C | max. 80 bar |
| Doniflon 900E | -200 bis +260°C | max. 200 bar |
| Gambit AF-1000 | 420°C | 12 bar |
| Gambit AF-200 | 350°C | 10 bar |
| Gambit AF-300 | 320°C | 10 bar |
| Gambit AF-OIL | 350°C | 10 bar |
| GRAFILIT SF | 550°C (Luft oder oxidierende Bedingungen), 700°C (reduzierende oder inerte Bedingungen) | max. 80 bar |
| GRAFILIT SL | 550°C (Luft oder oxidierende Bedingungen), 700°C (reduzierende oder inerte Bedingungen) | max. 100 bar |
| GRAFILIT SP | 550°C (Luft oder oxidierende Bedingungen), 700°C (reduzierende oder inerte Bedingungen) | max. 200 bar |
| Donit Tesnit BA-202 | 180°C | 40 bar |
| Donit Tesnit BA-203 | 250°C | 50 bar |
| Donit Tesnit BA-50 | 280°C | 80 bar |
| Donit Tesnit BA-C | 200°C | 60 bar |
| Donit Tesnit BA-CF | 400°C | 100 bar |
| Donit Tesnit BA-GL | 440°C | 120 bar |
| Donit Tesnit BA-R | 400°C | 140 bar |
| Donit Tesnit BA-R300 | 550°C | |
| Donit Tesnit BA-R302 | 650°C | 500 bar |
| Donit Tesnit BA-U | 350°C | 100 bar |
Die in den Tabellen dargestellten technischen Parameter stammen aus den Werkstoffdatenblättern der Plattenhersteller. Die Auswahl des Werkstoffs für die konkrete Anwendung bestätigen wir vor der Ausführung.
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Temperatur | °C | -200 bis +260 | |
| Druck | bar | max. 60 | |
| pH-Bereich | 0-14 | ||
| Dichte | DIN 28090-2 | g/cm3 | 1,5 |
| Kompressibilität | ASTM F36J | % | 35 |
| Dickenrückfederung | ASTM F36J | % | 40 |
| Zugfestigkeit | ASTM F152 | MPa | 14 |
| Restspannung | Prüfbedingungen: 16 h, 30 MPa, 150°C; DIN 52913 | MPa | 14 |
| Stickstoffdurchlässigkeit | DIN 3535-6 | mg/(s·m) | <0,002 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Temperatur | °C | -200 bis +260 | |
| Druck | bar | max. 80 | |
| pH-Bereich | 0-14 | ||
| Dichte | DIN 28090-2 | g/cm3 | 2,1 |
| Kompressibilität | ASTM F36J | % | 7 |
| Dickenrückfederung | ASTM F36J | % | 45 |
| Zugfestigkeit | ASTM F152 | MPa | 14 |
| Restspannung | Prüfbedingungen: 16 h, 30 MPa, 150°C; DIN 52913 | MPa | 13 |
| Stickstoffdurchlässigkeit | DIN 3535-6 | mg/(s·m) | <0,002 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Temperatur | °C | -200 bis +260 | |
| Druck | bar | max. 80 | |
| pH-Bereich | 0-14 | ||
| Dichte | DIN 28090-2 | g/cm3 | 3,0 |
| Kompressibilität | ASTM F36J | % | 6 |
| Dickenrückfederung | ASTM F36J | % | 40 |
| Zugfestigkeit | ASTM F152 | MPa | 10 |
| Restspannung | Prüfbedingungen: 16 h, 30 MPa, 150°C; DIN 52913 | MPa | 13 |
| Stickstoffdurchlässigkeit | DIN 3535-6 | mg/(s·m) | <0,002 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Minimale Betriebstemperatur | °C/°F | -200/-328 | |
| Maximale Betriebstemperatur | °C/°F | 260/500 | |
| Maximaler Druck | bar/psi | 200/2900 | |
| pH-Bereich | 0-14 | ||
| Dichte | DIN 28090-2 | g/cm3 | 0,8 |
| Kompressibilität | ASTM F36J | % | 55 |
| Dickenrückfederung | ASTM F36J | % | 12 |
| Zugfestigkeit | ASTM F152 | MPa | 32 |
| Restspannung | Prüfbedingungen: 16 h, 30 MPa, 300°C; DIN 52913 | MPa | 16 |
| Stickstoffdurchlässigkeit | DIN 3535-6 | mg/(s·m) | 0,002 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 9 |
| Rückfederung | ASTM F36/J | % | 50 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 | MPa | 6 32 35 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,07 8 7 |
| Spitzentemperatur | °C/°F | 420 | |
| Dauertemperatur – mit Dampf | °C/°F | 350 250 | |
| Druck | bar/psi | 12 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 10 |
| Rückfederung | ASTM F36/J | % | 55 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 | MPa | 9 29 35 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Spitzentemperatur | °C/°F | 350 | |
| Dauertemperatur – mit Dampf | °C/°F | 300 230 | |
| Druck | bar/psi | 10 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 11 |
| Rückfederung | ASTM F36/J | % | 50 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 | MPa | 8 22 28 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 |
| Spitzentemperatur | °C/°F | 320 | |
| Dauertemperatur – mit Dampf | °C/°F | 280 220 | |
| Druck | bar/psi | 10 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 10 |
| Rückfederung | ASTM F36/J | % | 55 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 | MPa | 9 29 35 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Spitzentemperatur | °C/°F | 350 | |
| Dauertemperatur – mit Dampf | °C/°F | 300 230 | |
| Druck | bar/psi | 10 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Max. Dauerbetriebstemperatur* • Luft oder oxidierende Bedingungen • Reduzierende oder inerte Bedingungen | °C/°F | 550/1022 700/1292 | |
| Min. Dauerbetriebstemperatur* | °C/°F | -200/-328 | |
| Max. Dauerdruck* | bar/psi | 80/1160 | |
| Kompressibilität | ASTM F36 | % | 45 |
| Rückfederung | ASTM F36 | % | 13 |
| Spannungsfestigkeit | Prüfbedingungen: 16 h, 300°C; DIN 52913 | N/mm 2 | 49 |
| Stickstoffdurchlässigkeit | Prüfbedingungen: 40 bar, RT; DIN 3535/6 | mg(s*m) | 0,05 |
| Aschegehalt im Graphit | DIN 51903 | % | <1 |
| Chloridgehalt | FSA NMG 202-02 | ppm | 20 |
| Fluoridgehalt | FSA NMG 203-02 | ppm | 20 |
| Graphitdichte | DIN 28090-2 | g/cm 3 | 1,0 |
| Kompressibilitätsmodul • bei Raumtemperatur: EKSW • bei erhöhter Temperatur: EWSW/300°C | DIN 28090-2 | % | 41 0,9 |
| Kriechrückfederung in Prozent • bei Raumtemperatur: EKRW • bei erhöhter Temperatur: EWRW | DIN 28090-2 | % | 5,0 4,0 |
| Rückfederung R | DIN 28090-2 | mm | 0,088 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Max. Dauerbetriebstemperatur* • Luft oder oxidierende Bedingungen • Reduzierende oder inerte Bedingungen | °C/°F | 550/1022 700/1292 | |
| Min. Dauerbetriebstemperatur* | °C/°F | -200/-328 | |
| Max. Dauerdruck* | bar/psi | 100/1450 | |
| Kompressibilität | ASTM F36A | % | 42 |
| Rückfederung | ASTM F36A | % | 15 |
| Spannungsfestigkeit | Prüfbedingungen: 16 h, 300°C; DIN 52913 | N/mm 2 | 49 |
| Stickstoffdurchlässigkeit | Prüfbedingungen: 40 bar, RT; DIN 3535/6 | mg(s*m) | 0,05 |
| Aschegehalt im Graphit | DIN 51903 | % | <1 |
| Chloridgehalt | FSA NMG 202 | ppm | 20 |
| Fluoridgehalt | FSA NMG 203 | ppm | 20 |
| Graphitdichte | DIN 28090-2 | g/cm 3 | 1,0 |
| Kompressibilitätsmodul • bei Raumtemperatur: EKSW • bei erhöhter Temperatur: EWSW/300°C | DIN 28090-2 | % | 38 1,2 |
| Kriechrückfederung in Prozent • bei Raumtemperatur: EKRW • bei erhöhter Temperatur: EWRW | DIN 28090-2 | % | 4,3 3,6 |
| Rückfederung R | DIN 28090-2 | mm | 0,080 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Max. Dauerbetriebstemperatur* • Luft oder oxidierende Bedingungen • Reduzierende oder inerte Bedingungen | °C/°F | 550/1022 700/1292 | |
| Min. Dauerbetriebstemperatur* | °C/°F | -200/-328 | |
| Max. Dauerdruck* | bar/psi | 200/2900 | |
| Kompressibilität | ASTM F36 | % | 35 |
| Rückfederung | ASTM F36 | % | 17 |
| Spannungsfestigkeit | Prüfbedingungen: 16 h, 300°C; DIN 52913 | N/mm 2 | 49 |
| Stickstoffdurchlässigkeit | Prüfbedingungen: 40 bar, RT; DIN 3535/6 | mg(s*m) | 0,05 |
| Aschegehalt im Graphit | DIN 51903 | % | <1 |
| Chloridgehalt | FSA NMG 202-02 | ppm | 20 |
| Fluoridgehalt | FSA NMG 203-02 | ppm | 20 |
| Graphitdichte | DIN 28090-2 | g/cm 3 | 1,0 |
| Kompressibilitätsmodul • bei Raumtemperatur: EKSW • bei erhöhter Temperatur: EWSW/300°C | DIN 28090-2 | % | 34 1,2 |
| Kriechrückfederung in Prozent • bei Raumtemperatur: EKRW • bei erhöhter Temperatur: EWRW | DIN 28090-2 | % | 4,2 3,3 |
| Rückfederung R | DIN 28090-2 | mm | 0,086 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 8 |
| Rückfederung | ASTM F36/J | % | 50 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 DIN 52913 | MPa | 7 20 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 10 10 |
| Spitzentemperatur | °C/°F | 180/356 | |
| Dauertemperatur – mit Dampf | °C/°F | 140/284 120/248 | |
| Druck | bar/psi | 40/580 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 10 |
| Rückfederung | ASTM F36/J | % | 60 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 DIN 52913 | MPa | 8 / 25 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 8 10 |
| Spitzentemperatur | °C/°F | 250/482 | |
| Dauertemperatur – mit Dampf | °C/°F | 200/392 160/320 | |
| Druck | bar/psi | 50/725 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 9 |
| Rückfederung | ASTM F36/J | % | 55 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 DIN 52913 | MPa | 11 25 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,07 8 10 |
| Spitzentemperatur | °C/°F | 280/536 | |
| Dauertemperatur – mit Dampf | °C/°F | 220/428 180/356 | |
| Druck | bar/psi | 80/1160 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 8 |
| Rückfederung | ASTM F36/J | % | 45 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 DIN 52913 | MPa | 10 25 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,06 10 8 |
| Spitzentemperatur | °C/°F | 200/392 | |
| Dauertemperatur – mit Dampf | °C/°F | 150/302 | |
| Druck | bar/psi | 60/870 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 9 |
| Rückfederung | ASTM F36/J | % | 60 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 DIN 52913 | MPa | 12 30 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,095 5 |
| Spitzentemperatur | °C/°F | 400/752 | |
| Dauertemperatur – mit Dampf | °C/°F | 300/572 280/536 | |
| Druck | bar/psi | 100/1450 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 7 |
| Rückfederung | ASTM F36/J | % | 55 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 DIN 52913 | MPa | 11 38 33 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,03 3 5 |
| Spitzentemperatur | °C/°F | 440/824 | |
| Dauertemperatur – mit Dampf | °C/°F | 350/662 250/482 | |
| Druck | bar/psi | 120/1740 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 8 |
| Rückfederung | ASTM F36/J | % | 55 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 DIN 52913 | MPa | 17 25 30 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 8 |
| Spitzentemperatur | °C/°F | 400/752 | |
| Dauertemperatur – mit Dampf | °C/°F | 350/662 – | |
| Druck | bar/psi | 140/2030 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 10 |
| Rückfederung | ASTM F36/J | % | 40 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 DIN 52913 | MPa | 40 60 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Spitzentemperatur | °C/°F | 550/1022 | |
| Dauertemperatur – mit Dampf | °C/°F | 450/842 | |
| Druck | bar/psi |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 8 |
| Rückfederung | ASTM F36/J | % | 45 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 DIN 52913 | MPa | 45 48 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Spitzentemperatur | °C/°F | 650/1202 | |
| Dauertemperatur – mit Dampf | °C/°F | 600/1112 | |
| Druck | bar | 500 |
| Eigenschaft | Prüfverfahren | Einheit | Spezifikation |
|---|---|---|---|
| Kompressibilität | ASTM F36/J | % | 11 |
| Rückfederung | ASTM F36/J | % | 60 |
| Zugfestigkeit | Prüfbedingungen: 16 h, 300°C, 50 MPa • 16 h, 175°C, 50 MPa; DIN 52910 DIN 52913 | MPa | 10 27 23 |
| Spezifische Leckagerate nach | Prüfbedingungen: Öl IRM 903, 5 h, 150°C • ASTM-Kraftstoff B, 5 h, 23°C • HNO 3 40%, 18 h, 23°C • H 2 SO 4 65%, 48 h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,05 2 5 |
| Spitzentemperatur | °C/°F | 350/662 | |
| Dauertemperatur – mit Dampf | °C/°F | 250/482 200/392 | |
| Druck | bar/psi | 100/1450 |
Wir sind auf den Zuschnitt von Flachdichtungen spezialisiert:
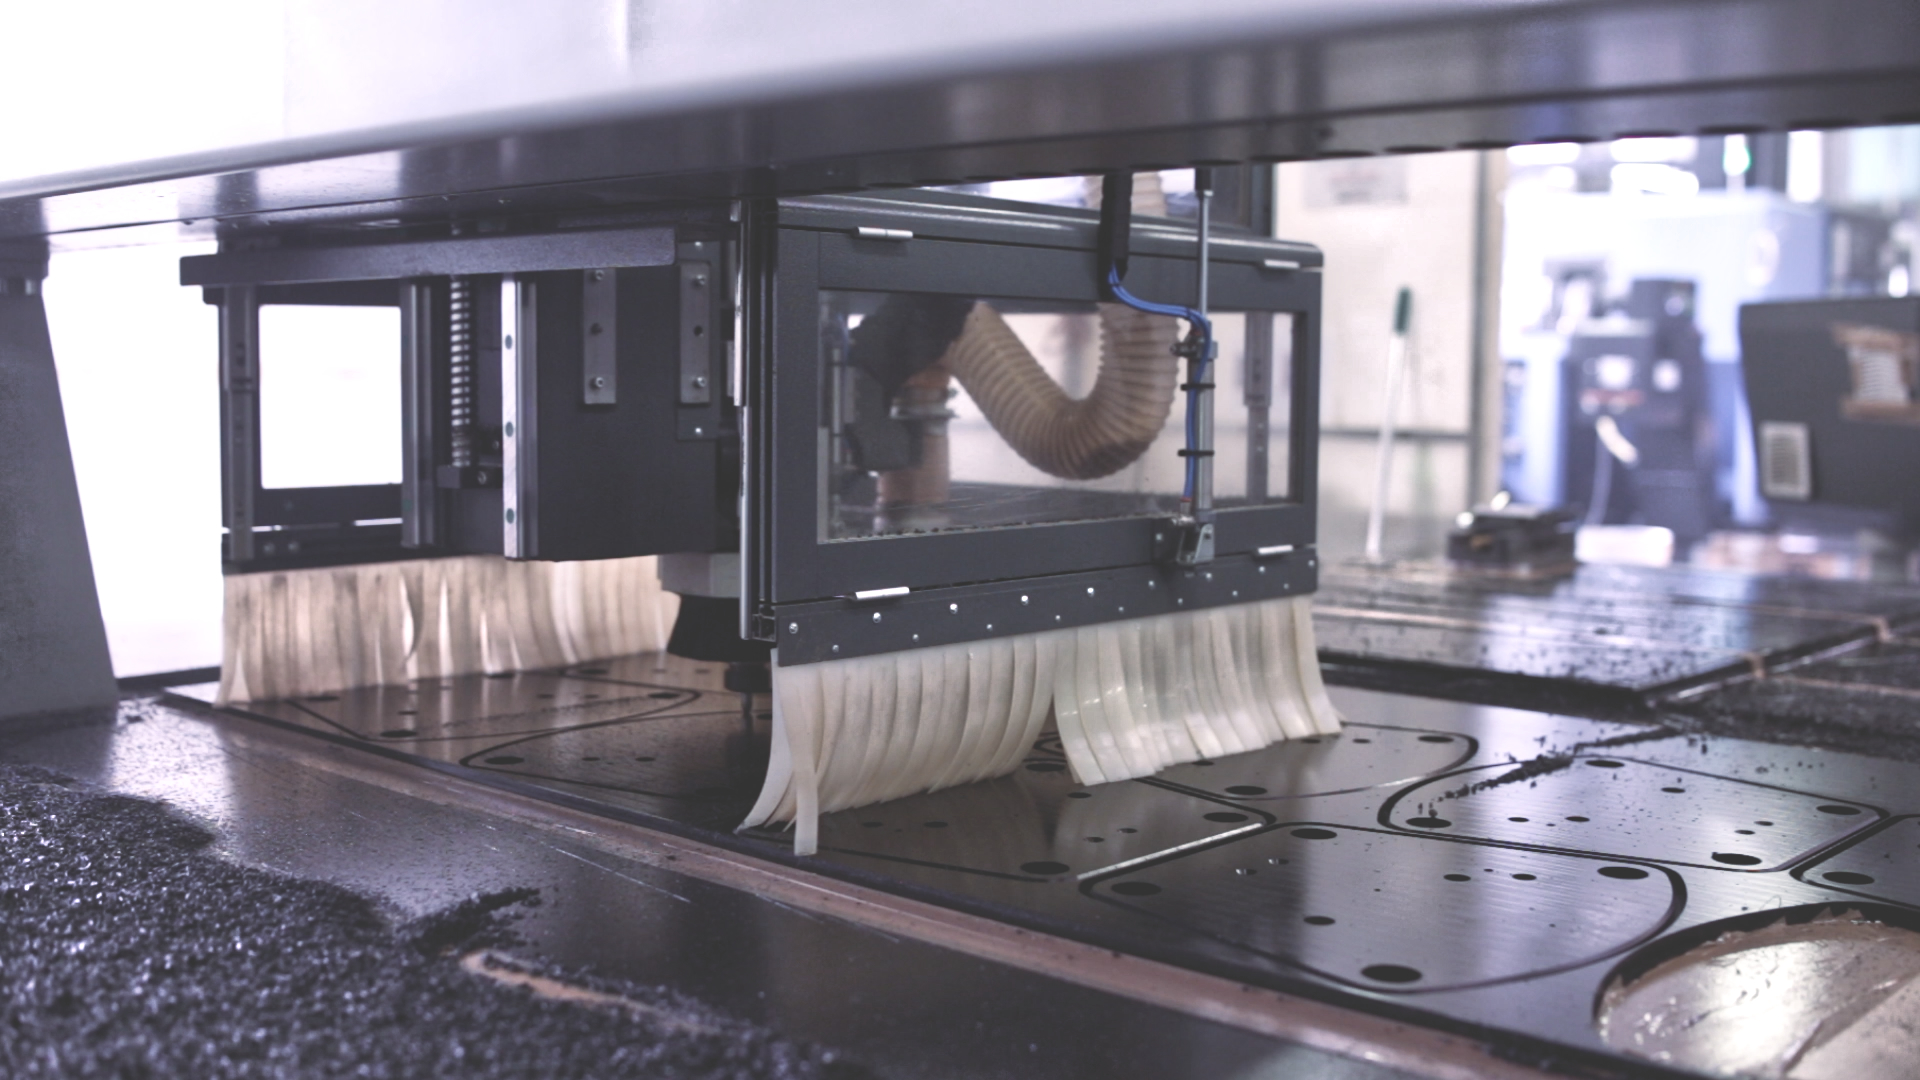
Nach Zusendung einer DXF-/STEP-Zeichnung oder einer Spezifikation (DN, PN, Werkstoff, Temperatur, Medium) kalkulieren wir die Flachdichtungen nach Maß.
ANBI-TECH Sp. z o.o., Olewin 50A, 32-300 Olkusz. Telefon: +48 32 788 70 10. E-Mail: anbi@anbi-tech.pl.
Die Auswahl hängt vom Medium, von der Temperatur, vom Druck, von der Art der Verbindung und von den Anforderungen der Anwendung ab. Hilfestellung bietet dabei der Leitfaden zur Auswahl von Dichtungen.
Die Zulassungen hängen von der konkreten Platte ab. Für GRAFILIT sind Zulassungen nach DIN-DVGW, HTB, KTW und BAM sowie von Germanischer Lloyd verfügbar. Die erforderliche Zulassung ist für die ausgewählte Platte zu bestätigen.
Die maximale Temperatur hängt von der Art der Platte und den Betriebsbedingungen ab. Die Tabelle auf dieser Seite vergleicht die Temperatur- und Druckbereiche der Werkstoffe.
Wir veröffentlichen erhaltene Referenzen und Bewertungen aus dem Unternehmensprofil auf Google Maps. Wir zitieren sie wörtlich und ohne Korrekturen.
Mit voller Überzeugung kann ich Anbi-Tech als zuverlässigen und professionellen Partner im Bereich der mechanischen Bearbeitung und der Fertigung von Teilen für die Pharmaindustrie empfehlen. Dies ist bereits das dritte Unternehmen, bei dem ich das Vergnügen habe, mit Anbi-Tech zusammenzuarbeiten, und jedes Mal verläuft die Zusammenarbeit auf höchstem Niveau.
Die Pharmaindustrie ist außerordentlich anspruchsvoll – nicht nur die Präzision der Ausführung zählt, sondern auch Termintreue, Materialqualität und ein vollständiges Verständnis der Kundenbedürfnisse. Anbi-Tech hat mehrfach bewiesen, dass sich das Unternehmen in diesem Umfeld hervorragend zurechtfindet. Das Unternehmen fertigte für uns unter anderem Formatteile, Ersatzteile, Füllnadeln, Förderschnecken, Komponenten zur Dosierung von Pulvern und Flüssigkeiten sowie viele weitere Produktionskomponenten.
Besondere Anerkennung verdient die Qualität der Bauteilausführung – sowohl aus säurebeständigem Edelstahl 316L und 304 als auch aus Kunststoffen wie POM, Polyurethan oder Polycarbonat. Die Komponenten werden sehr solide, mit hoher Präzision und großer Sorgfalt bis ins Detail gefertigt, was in unserer Branche von entscheidender Bedeutung ist.
In Notfällen, in denen Zeit, schnelle Reaktion und ein flexibler Umgang mit dem Kunden zählten, hat Anbi-Tech uns mehrfach buchstäblich „die Haut gerettet“. Ein enormer Vorteil des Unternehmens ist sein moderner Maschinenpark, mit dem selbst sehr anspruchsvolle Projekte bei höchster Ausführungsqualität realisiert werden können.
Ebenso wichtig sind die Menschen – die Mitarbeiter des Unternehmens zeigen stets vollen Einsatz, Kooperationsbereitschaft und technische Unterstützung. Die große Erfahrung, Professionalität und partnerschaftliche Haltung gegenüber dem Kunden sind deutlich zu erkennen.
In der Pharmazie ist auch der „Papierkram“, also die Zertifikate, wichtig. Sie wurden bei Audits nie beanstandet, weder bei Kundenaudits noch bei behördlichen Audits (z. B. GIF).
Ich empfehle die Zusammenarbeit mit Anbi-Tech uneingeschränkt allen Unternehmen, die einen bewährten, zuverlässigen und qualitätsorientierten technischen Partner suchen.
Dariusz Stachowicz, Senior Manager der Instandhaltungsabteilung, Polfa Warszawa S.A.
Sehr gute Zusammenarbeit mit Anbi-Tech bei der Umsetzung einer neuen Produktionslinie für einen Abfüllbetrieb. Anhand eines Flaschenmusters und von Elementen der alten Linie erstellte der Ingenieur des Unternehmens in SolidWorks die Konstruktion und Dokumentation der neuen Formatteile. Anschließend fertigte Anbi-Tech unter anderem Schnecken, Sternräder, Mitnehmer, Ausrichter, Wendevorrichtungen und Zuführelemente.
Ein großes Plus für den ganzheitlichen Ansatz – von der Analyse und Konstruktion bis zur Fertigung der fertigen Komponenten. Große technische Erfahrung, Präzision und die Fähigkeit, ungewöhnliche Probleme zu lösen, sind deutlich erkennbar. Ich empfehle das Unternehmen.
Bartłomiej Ć, Spezialist, ORLEN
Wir arbeiten mit Anbi-Tech bei der Fertigung von Teilen und technischen Komponenten für unsere Projekte zusammen. Wir schätzen das Unternehmen vor allem für die Ausführungsqualität, Termintreue und den sehr guten Kontakt. Bei ungewöhnlichen Themen kann es beraten und eine Lösung finden, anstatt lediglich ein Bauteil nach Zeichnung zu fertigen. Ein zuverlässiger und empfehlenswerter Partner.
Marek P., Produktionsleiter, Triccor
Ein zuverlässiges Unternehmen mit enormer Erfahrung! Es fertigt Bauteile aus Stahl, Aluminium und Spezialkunststoffen wie POM und PTFE. Jede Dienstleistung – ob Drehen, Fräsen oder CNC-Schneiden – wird perfekt und mit größter Sorgfalt bis ins kleinste Detail ausgeführt. Ausgezeichneter Kontakt, fachkundige Beratung und stets termingerechte Ausführung. Ich empfehle das Unternehmen uneingeschränkt jedem, der zuverlässige Komponenten benötigt.
Damian Lab
Für ein Angebot senden Sie uns eine PDF- oder DXF-Zeichnung oder ein STEP-Modell mit Maßen. Geben Sie das Material, die Stückzahl und die Qualitätsanforderungen an. Ein Foto des Teils ohne Maße reicht für ein belastbares Angebot nicht aus.
Wenn das Projekt mehrere Arbeitsschritte verbindet, legen wir den Umfang der Bearbeitung, Kontrolle, Montage und der bei Partnerunternehmen ausgeführten Prozesse fest.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
USt-IdNr.: PL6372190715

E-Mail: anbi@anbi-tech.pl