
Nekovová těsnění vyřezáváme z archů o šířce až 1500 mm podle normy nebo výkresu. Materiál volíme podle média, teploty, tlaku a požadovaných atestů.

Nekovová plochá těsnění řežeme na CNC ploterech z archů o šířce až 1500 mm. Vyřezáváme přírubová těsnění podle norem DIN EN 1514 a ASME B16.21 i nepravidelné tvary ze souborů DXF/STEP.
Nabízíme těsnicí desky předních značek: Donit Tesnit BA, Gambit AF a Klinger. Tloušťky od 0,5 mm do 6 mm. Oborové atesty: DVGW (plyn), TA-Luft (fugitivní emise) – dostupné pro vybrané desky na vyžádání zákazníka.
Materiály na výběr: BA-202 (oleje, paliva, do +180 °C), BA-CF (uhlíková vlákna, do +400 °C), Grafilit (expandovaný grafit, do +550 °C na vzduchu, vodní pára), MICALIT (slída s vložkou z nerezové oceli, do +950 °C), PTFE virgin (chemie, do +260 °C). Úplný seznam materiálů Donit, Gambit a Klinger – viz sekce „Materiály na výběr“.
Nabízíme plochá těsnění v následujících provedeních:
Plochá těsnění podle norem:
Volba těsnění pro konkrétní přírubový spoj, rozměry DN, geometrie a tlaková třída: Přírubová těsnění.
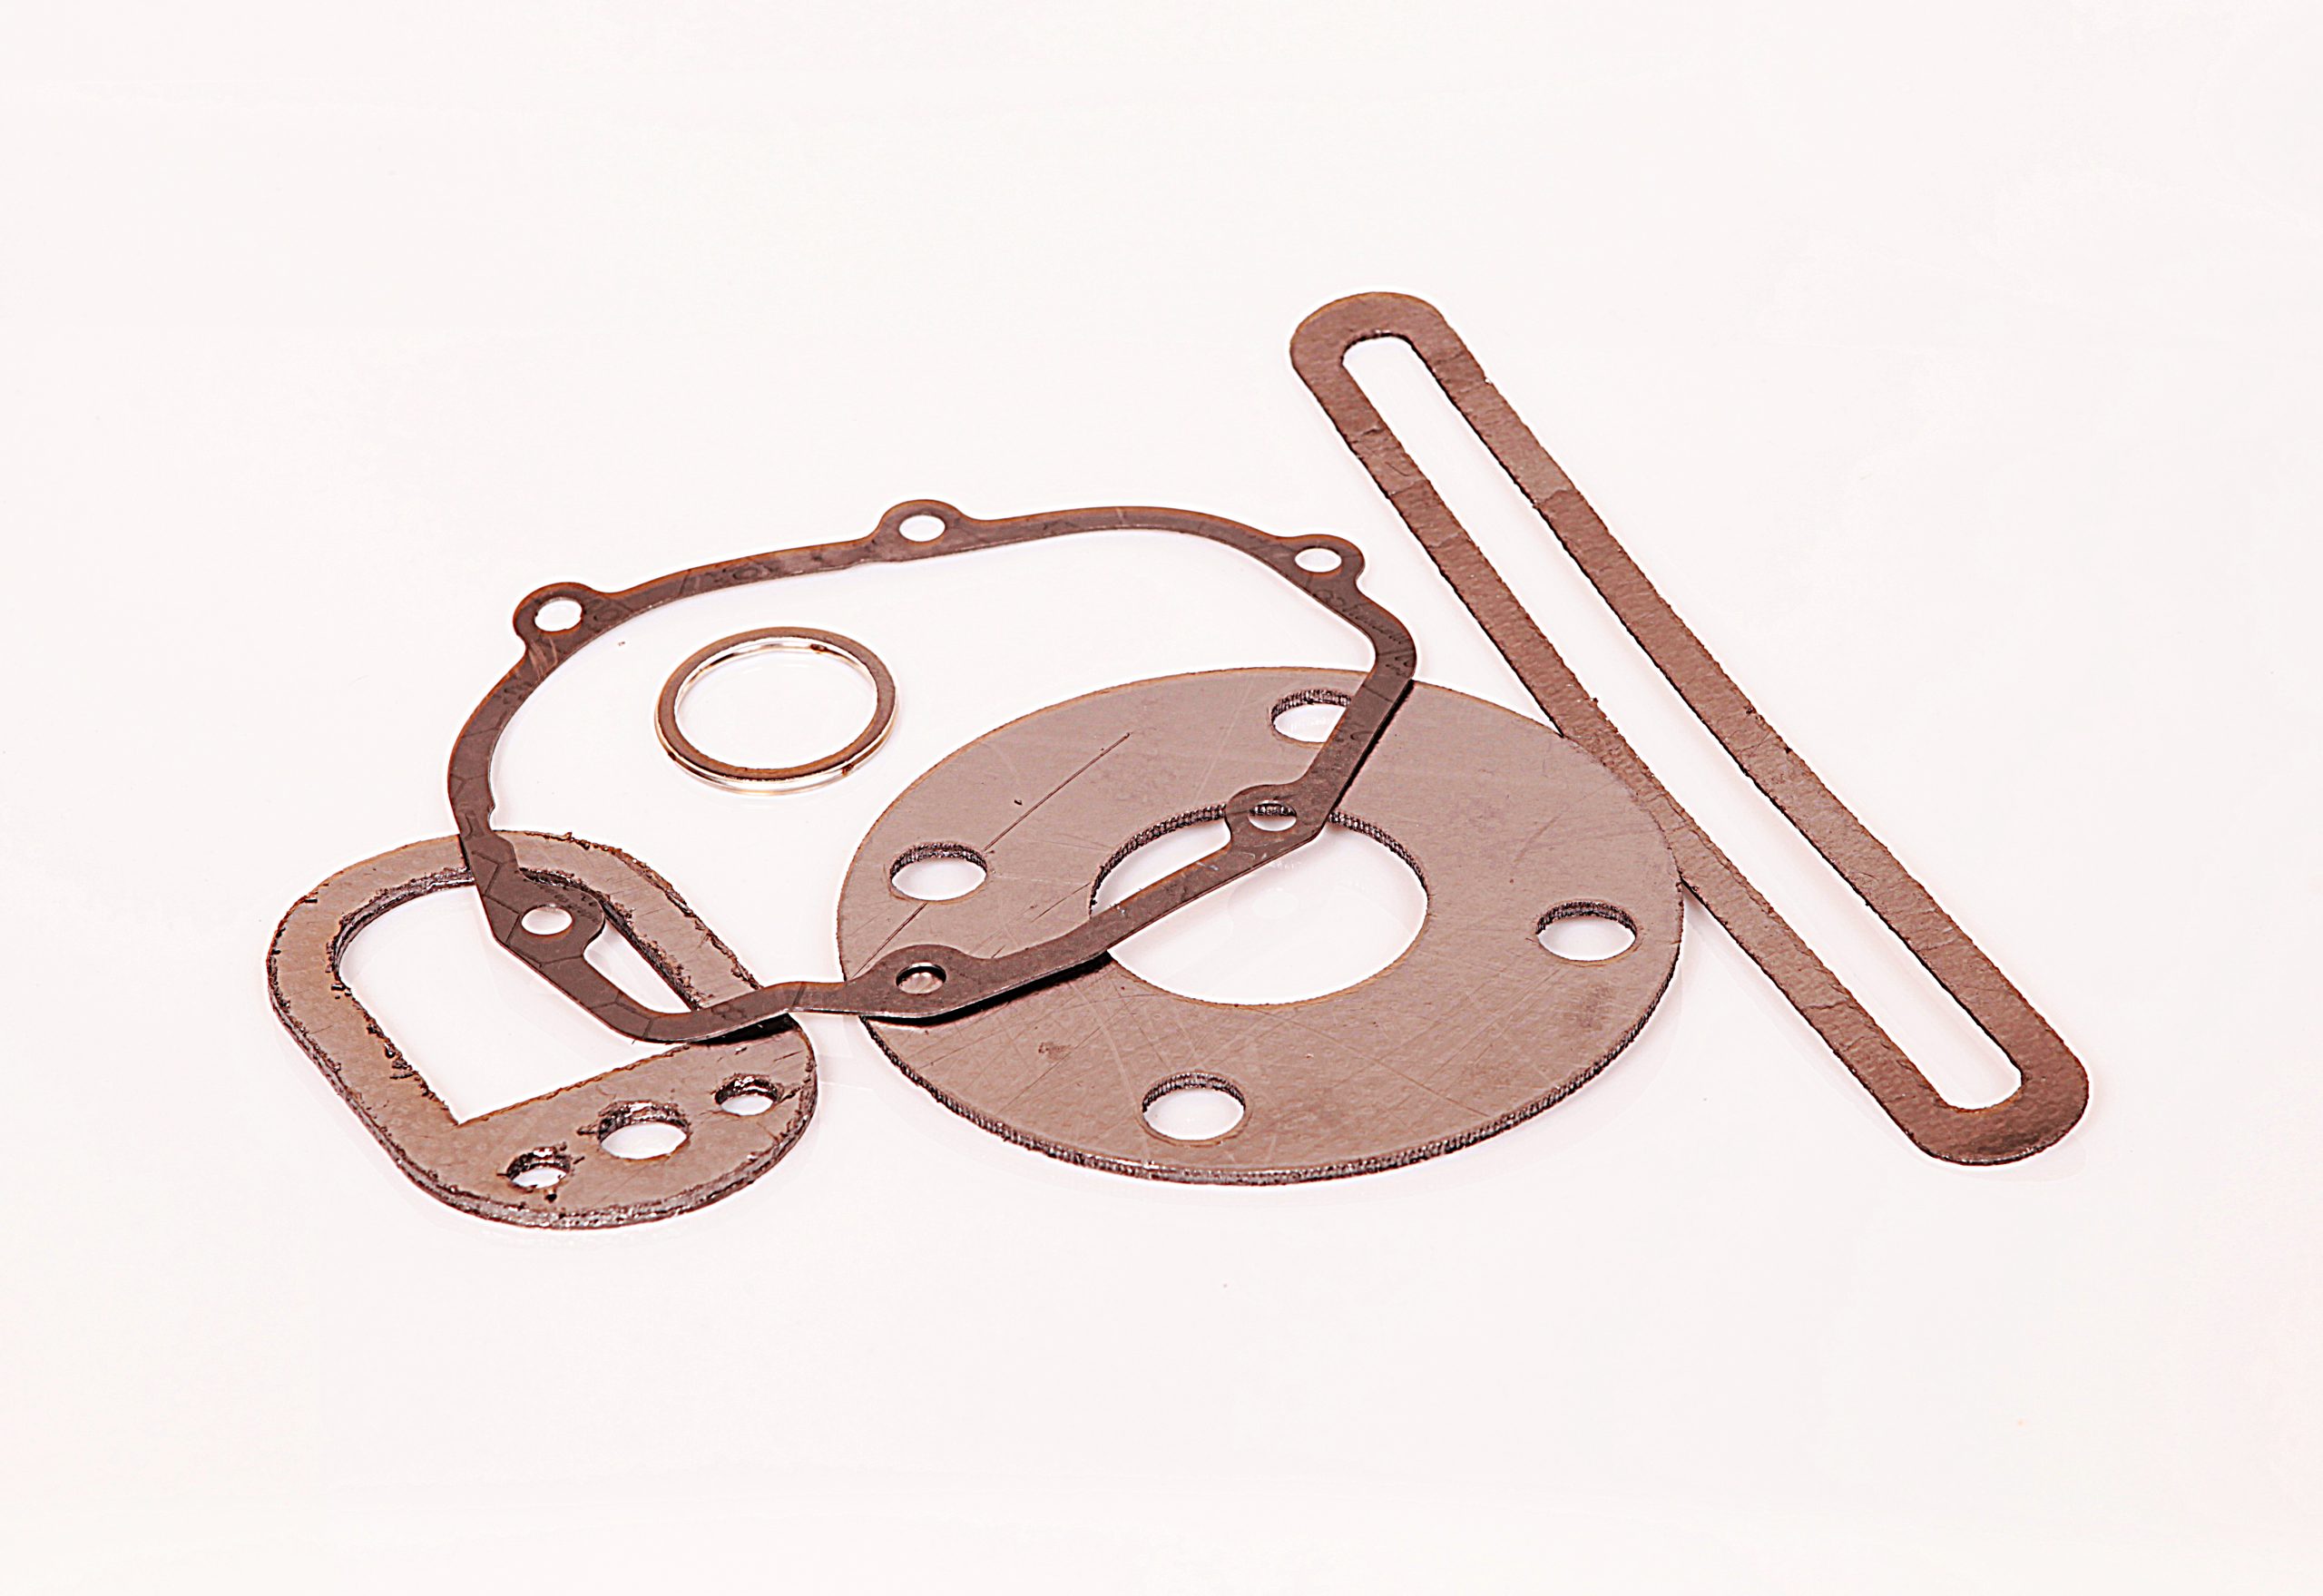
Těsnění přírub v palivových a procesních instalacích. Donit BA-202 pro paliva, Grafilit pro páru, MICALIT pro pece.
Těsnění parních kotlů, výměníků tepla a potrubí topné vody. Desky Grafilit mají atesty DIN-DVGW, HTB, KTW, BAM a Germanischer Lloyd. Potřebný atest potvrdíme pro konkrétní desku při poptávce.
Těsnění pro instalace vody a odpadních vod – pryž EPDM, NBR a desky Donit Tesnit. Oborové atesty (DVGW, KTW) na přání zákazníka pro vybrané desky.
Těsnění PTFE (Doniflon, Klinger) pro koncentrované kyseliny, louhy a rozpouštědla. Vynikající chemická odolnost.
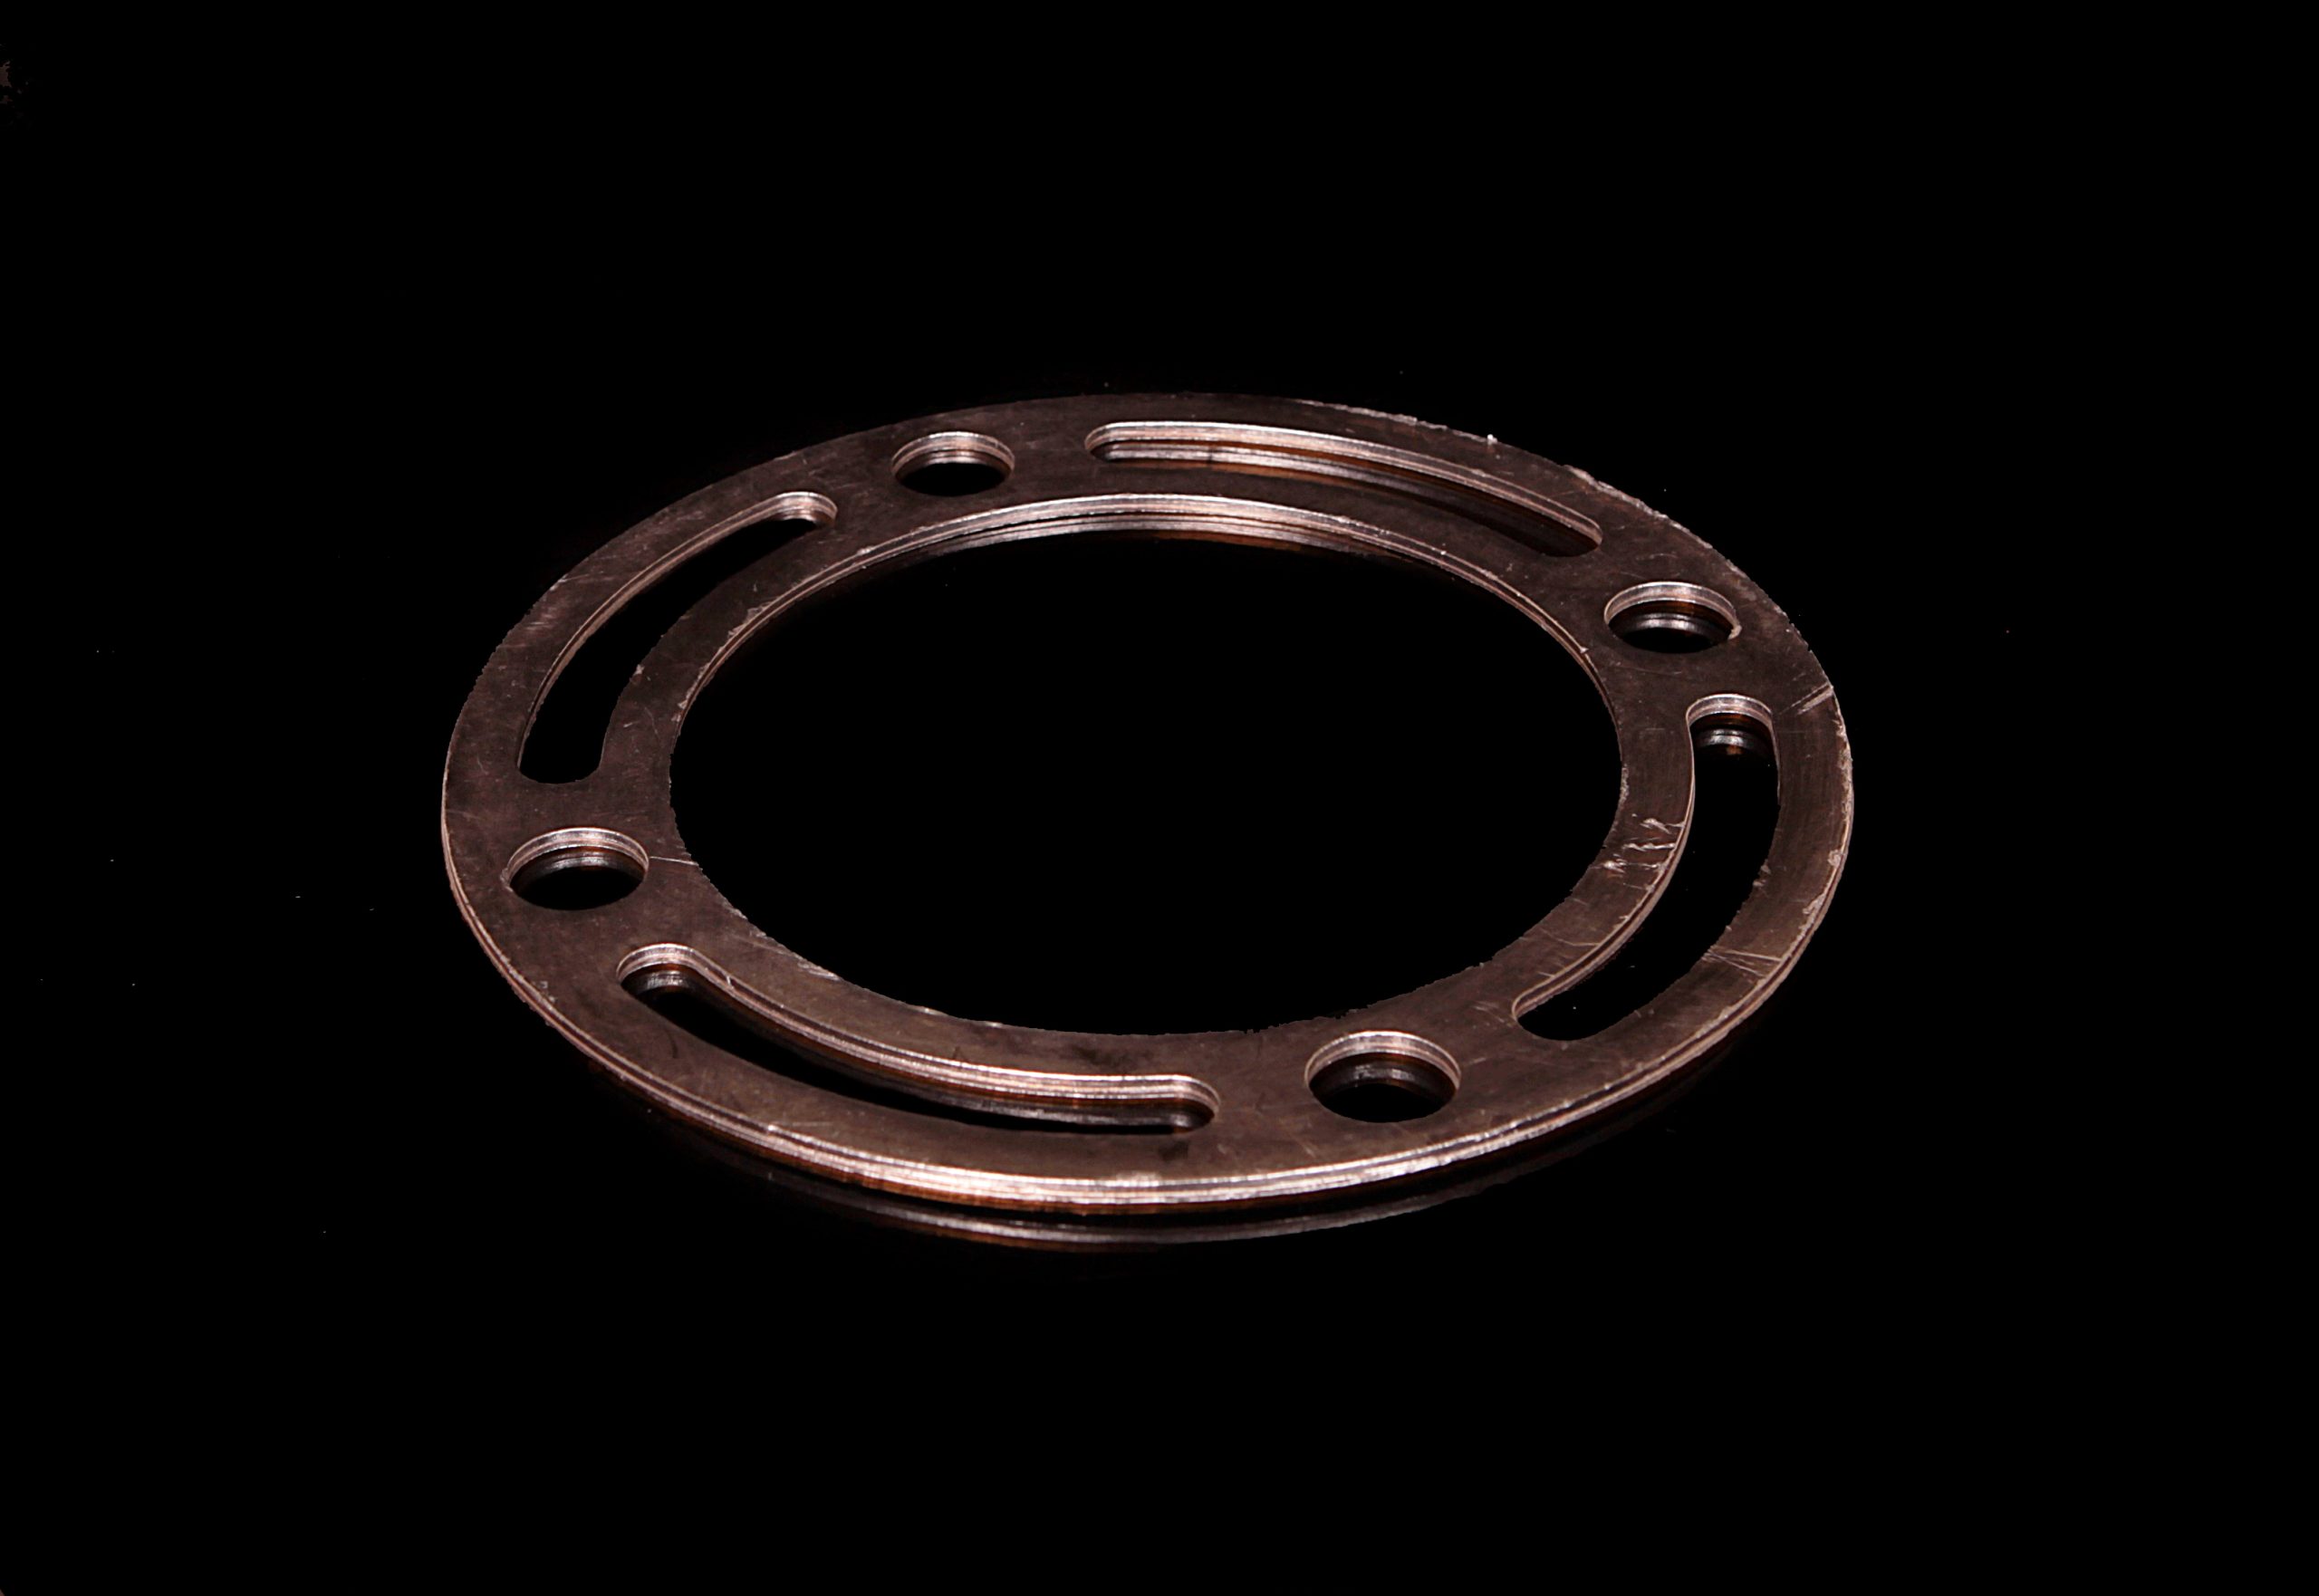
Materiály, ze kterých Anbi-Tech vyrábí plochá těsnění na míru. Mezi rodiny materiálů patří Donit Tesnit BA, Gambit AF, Doniflon, Klinger a Grafilit, včetně BA-55, BA-AUTO, BA-R, BA-R300 a BA-R302.
Posuňte tabulku do strany, abyste viděli všechny sloupce.
| Deska | Teplota | Tlak |
|---|---|---|
| DONIFLON 2010 | -200 do +260 °C | max. 60 bar |
| DONIFLON 2020 | -200 do +260 °C | max. 80 bar |
| DONIFLON 2030 | -200 do +260 °C | max. 80 bar |
| Doniflon 900E | -200 do +260 °C | max. 200 bar |
| Gambit AF-1000 | 420 °C | 12 bar |
| Gambit AF-200 | 350 °C | 10 bar |
| Gambit AF-300 | 320 °C | 10 bar |
| Gambit AF-OIL | 350 °C | 10 bar |
| GRAFILIT SF | 550 °C (vzduch nebo oxidační podmínky), 700 °C (redukční nebo inertní podmínky) | max. 80 bar |
| GRAFILIT SL | 550 °C (vzduch nebo oxidační podmínky), 700 °C (redukční nebo inertní podmínky) | max. 100 bar |
| GRAFILIT SP | 550 °C (vzduch nebo oxidační podmínky), 700 °C (redukční nebo inertní podmínky) | max. 200 bar |
| Donit Tesnit BA-202 | 180 °C | 40 bar |
| Donit Tesnit BA-203 | 250 °C | 50 bar |
| Donit Tesnit BA-50 | 280 °C | 80 bar |
| Donit Tesnit BA-C | 200 °C | 60 bar |
| Donit Tesnit BA-CF | 400 °C | 100 bar |
| Donit Tesnit BA-GL | 440 °C | 120 bar |
| Donit Tesnit BA-R | 400 °C | 140 bar |
| Donit Tesnit BA-R300 | 550 °C | |
| Donit Tesnit BA-R302 | 650 °C | 500 bar |
| Donit Tesnit BA-U | 350 °C | 100 bar |
Technické parametry uvedené v tabulkách vycházejí z materiálových listů výrobců těsnicích desek. Volbu materiálu pro konkrétní aplikaci potvrzujeme před realizací.
| Vlastnost | Metodika | Jednotka | Specifikace |
|---|---|---|---|
| Teplota | °C | −200 až +260 | |
| Tlak | bar | max. 60 | |
| Rozsah pH | 0–14 | ||
| Hustota | DIN 28090-2 | g/cm³ | 1,5 |
| Stlačitelnost | ASTM F36J | % | 35 |
| Zotavení tloušťky | ASTM F36J | % | 40 |
| Pevnost v tahu | ASTM F152 | MPa | 14 |
| Zbytková napětí | Podmínky zkoušky: 16 h, 30 MPa, 150 °C; DIN 52913 | MPa | 14 |
| Propustnost dusíku | DIN 3535-6 | mg/(s·m) | <0,002 |
| Vlastnost | Metodika | Jednotka | Specifikace |
|---|---|---|---|
| Teplota | °C | -200 až +260 | |
| Tlak | bar | max. 80 | |
| Rozsah pH | 0–14 | ||
| Hustota | DIN 28090-2 | g/cm³ | 2,1 |
| Stlačitelnost | ASTM F36J | % | 7 |
| Zotavení tloušťky | ASTM F36J | % | 45 |
| Pevnost v tahu | ASTM F152 | MPa | 14 |
| Zbytková napětí | Podmínky zkoušky: 16 h, 30 MPa, 150 °C; DIN 52913 | MPa | 13 |
| Propustnost dusíku | DIN 3535-6 | mg/(s·m) | <0,002 |
| Vlastnost | Metodika | Jednotka | Specifikace |
|---|---|---|---|
| Teplota | °C | -200 až +260 | |
| Tlak | bar | max. 80 | |
| Rozsah pH | 0-14 | ||
| Hustota | DIN 28090-2 | g/cm³ | 3,0 |
| Stlačitelnost | ASTM F36J | % | 6 |
| Zpětná pružnost (obnovení tloušťky) | ASTM F36J | % | 40 |
| Pevnost v tahu | ASTM F152 | MPa | 10 |
| Zbytkové napětí | Podmínky zkoušky: 16 h, 30 MPa, 150 °C; DIN 52913 | MPa | 13 |
| Propustnost dusíku | DIN 3535-6 | mg/(s·m) | <0,002 |
| Vlastnost | Metodika | Jednotka | Specifikace |
|---|---|---|---|
| Minimální pracovní teplota | °C/°F | -200/-328 | |
| Maximální pracovní teplota | °C/°F | 260/500 | |
| Maximální tlak | bar/psi | 200/2900 | |
| Rozsah pH | 0-14 | ||
| Hustota | DIN 28090-2 | g/cm³ | 0,8 |
| Stlačitelnost | ASTM F36J | % | 55 |
| Zpětná pružnost (obnovení tloušťky) | ASTM F36J | % | 12 |
| Pevnost v tahu | ASTM F152 | MPa | 32 |
| Zbytková napětí | Podmínky zkoušky: 16 h, 30 MPa, 300 °C; DIN 52913 | MPa | 16 |
| Propustnost dusíku | DIN 3535-6 | mg/(s·m) | 0,002 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 9 |
| Zpětná pružnost | ASTM F36/J | % | 50 |
| Pevnost v tahu | Podmínky zkoušky: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 | MPa | 6 32 35 |
| Specifická míra úniku (průtok unikajícího média) dle | Podmínky zkoušky: Olej IRM 903, 5 h, 150 °C • ASTM palivo B, 5 h, 23 °C • HNO₃ 40 %, 18 h, 23 °C • H₂SO₄ 65 %, 48 h, 23 °C; DIN 3535/6, ASTM F 146 | mg/(s·m) % % % % | 0,07 8 7 |
| Špičková teplota | °C/°F | 420 | |
| Dlouhodobá teplota – s párou | °C/°F | 350 250 | |
| Tlak | bar/psi | 12 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 10 |
| Zpětná pružnost | ASTM F36/J | % | 55 |
| Pevnost v tahu | Podmínky zkoušky: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 9 29 35 |
| Specifická intenzita průsaku dle | Podmínky zkoušky: Olej IRM 903, 5h, 150°C • ASTM Palivo B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Špičková teplota | °C/°F | 350 | |
| Dlouhodobá teplota – s párou | °C/°F | 300 230 | |
| Tlak | bar/psi | 10 |
| Vlastnost | Metodika | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 11 |
| Zpětná pružnost | ASTM F36/J | % | 50 |
| Pevnost v tahu | Podmínky zkoušky: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 8 22 28 |
| Specifická intenzita průsaku dle | Podmínky zkoušky: Olej IRM 903, 5h, 150°C • ASTM Palivo B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 |
| Špičková teplota | °C/°F | 320 | |
| Dlouhodobá teplota – s párou | °C/°F | 280 220 | |
| Tlak | bar/psi | 10 |
| Vlastnost | Metodika | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 10 |
| Zpětná pružnost | ASTM F36/J | % | 55 |
| Pevnost v tahu | Podmínky zkoušky: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 | MPa | 9 29 35 |
| Specifická intenzita průtoku netěsností dle | Podmínky zkoušky: Olej IRM 903, 5 h, 150 °C • ASTM palivo B, 5 h, 23 °C • HNO 3 40 %, 18 h, 23 °C • H 2 SO 4 65 %, 48 h, 23 °C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Špičková teplota | °C/°F | 350 | |
| Dlouhodobá teplota – s párou | °C/°F | 300 230 | |
| Tlak | bar/psi | 10 |
| Vlastnost | Metodika | Jednotka | Specifikace |
|---|---|---|---|
| Max. teplota trvalého provozu* • Vzduch nebo oxidační podmínky • Redukční nebo inertní podmínky | °C/°F | 550/1022 700/1292 | |
| Min. teplota trvalého provozu* | °C/°F | -200/-328 | |
| Max. tlak trvalého provozu* | bar/psi | 80/1160 | |
| Stlačitelnost | ASTM F36 | % | 45 |
| Zotavení (pružné zotavení) | ASTM F36 | % | 13 |
| Odolnost proti relaxaci napětí | Podmínky zkoušky: 16 h, 300 °C; DIN 52913 | N/mm 2 | 49 |
| Propustnost dusíku | Podmínky zkoušky: 40 bar, RT; DIN 3535/6 | mg/(s*m) | 0,05 |
| Obsah popela v grafitu | DIN 51903 | % | <1 |
| Obsah chloridů | FSA NMG 202-02 | ppm | 20 |
| Obsah fluoridů | FSA NMG 203-02 | ppm | 20 |
| Hustota grafitu | DIN 28090-2 | g/cm 3 | 1,0 |
| Modul stlačitelnosti • při pokojové teplotě: EKSW • při zvýšené teplotě: EWSW/300 °C | DIN 28090-2 | % | 41 0,9 |
| Zotavení po tečení v procentech • při pokojové teplotě: EKRW • při zvýšené teplotě: EWRW | DIN 28090-2 | % | 5,0 4,0 |
| Zotavení R | DIN 28090-2 | mm | 0,088 |
| Vlastnost | Metodika | Jednotka | Specifikace |
|---|---|---|---|
| Max. teplota trvalého provozu* • Vzduch nebo oxidační podmínky • Redukční nebo inertní podmínky | °C/°F | 550/1022 700/1292 | |
| Min. teplota trvalého provozu* | °C/°F | -200/-328 | |
| Max. tlak trvalého provozu* | bar/psi | 100/1450 | |
| Stlačitelnost | ASTM F36A | % | 42 |
| Zotavení | ASTM F36A | % | 15 |
| Pevnost v napětí (zbytkové napětí) | Podmínky zkoušky: 16 h, 300 °C; DIN 52913 | N/mm 2 | 49 |
| Propustnost dusíku | Podmínky zkoušky: 40 bar, RT; DIN 3535/6 | mg/(s*m) | 0,05 |
| Obsah popela v grafitu | DIN 51903 | % | <1 |
| Obsah chloridů | FSA NMG 202 | ppm | 20 |
| Obsah fluoridů | FSA NMG 203 | ppm | 20 |
| Hustota grafitu | DIN 28090-2 | g/cm 3 | 1,0 |
| Modul stlačitelnosti • při pokojové teplotě: EKSW • při zvýšené teplotě: EWSW/300 °C | DIN 28090-2 | % | 38 1,2 |
| Zotavení po tečení v procentech • při pokojové teplotě: EKRW • při zvýšené teplotě: EWRW | DIN 28090-2 | % | 4,3 3,6 |
| Zotavení R | DIN 28090-2 | mm | 0,080 |
| Vlastnost | Metodika | Jednotka | Specifikace |
|---|---|---|---|
| Max. teplota trvalého provozu* • Vzduch nebo oxidační podmínky • Redukční nebo inertní podmínky | °C/°F | 550/1022 700/1292 | |
| Min. teplota trvalého provozu* | °C/°F | -200/-328 | |
| Max. tlak trvalého provozu* | bar/psi | 200/2900 | |
| Stlačitelnost | ASTM F36 | % | 35 |
| Zotavení | ASTM F36 | % | 17 |
| Pevnost při napětí (zbytkové napětí) | Podmínky zkoušky: 16 h, 300 °C; DIN 52913 | N/mm² | 49 |
| Propustnost dusíku | Podmínky zkoušky: 40 bar, RT; DIN 3535/6 | mg(s*m) | 0,05 |
| Obsah popela v grafitu | DIN 51903 | % | <1 |
| Obsah chloridů | FSA NMG 202-02 | ppm | 20 |
| Obsah fluoridů | FSA NMG 203-02 | ppm | 20 |
| Hustota grafitu | DIN 28090-2 | g/cm³ | 1,0 |
| Modul stlačitelnosti • při pokojové teplotě: EKSW • při zvýšené teplotě: EWSW/300 °C | DIN 28090-2 | % | 34 1,2 |
| Zotavení po tečení v procentech • při pokojové teplotě: EKRW • při zvýšené teplotě: EWRW | DIN 28090-2 | % | 4,2 3,3 |
| Zotavení R | DIN 28090-2 | mm | 0,086 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 8 |
| Zotavení | ASTM F36/J | % | 50 |
| Pevnost v tahu | Podmínky zkoušky: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 DIN 52913 | MPa | 7 20 |
| Specifická míra netěsnosti podle | Podmínky zkoušky: olej IRM 903, 5 h, 150 °C • ASTM palivo B, 5 h, 23 °C • HNO 3 40 %, 18 h, 23 °C • H 2 SO 4 65 %, 48 h, 23 °C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 10 10 |
| Špičková teplota | °C/°F | 180/356 | |
| Dlouhodobá teplota – s parou | °C/°F | 140/284 120/248 | |
| Tlak | bar/psi | 40/580 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 10 |
| Zotavení | ASTM F36/J | % | 60 |
| Pevnost v tahu | Podmínky zkoušky: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 DIN 52913 | MPa | 8 / 25 |
| Specifická míra netěsnosti podle | Podmínky zkoušky: olej IRM 903, 5 h, 150 °C • ASTM palivo B, 5 h, 23 °C • HNO 3 40 %, 18 h, 23 °C • H 2 SO 4 65 %, 48 h, 23 °C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 8 10 |
| Špičková teplota | °C/°F | 250/482 | |
| Dlouhodobá teplota – s párou | °C/°F | 200/392 160/320 | |
| Tlak | bar/psi | 50/725 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 9 |
| Zotavení (pružné zotavení) | ASTM F36/J | % | 55 |
| Pevnost v tahu | Podmínky zkoušky: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 DIN 52913 | MPa | 11 25 |
| Specifická míra netěsnosti podle | Podmínky zkoušky: Olej IRM 903, 5 h, 150 °C • palivo ASTM B, 5 h, 23 °C • HNO3 40 %, 18 h, 23 °C • H2SO4 65 %, 48 h, 23 °C; DIN 3535/6, ASTM F 146 | mg(s*m) % % % % | 0,07 8 10 |
| Špičková teplota | °C/°F | 280/536 | |
| Dlouhodobá teplota – s párou | °C/°F | 220/428 180/356 | |
| Tlak | bar/psi | 80/1160 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 8 |
| Zotavení (pružné zotavení) | ASTM F36/J | % | 45 |
| Pevnost v tahu | Podmínky zkoušky: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 DIN 52913 | MPa | 10 25 |
| Specifická míra netěsnosti podle | Podmínky zkoušky: Olej IRM 903, 5 h, 150 °C • palivo ASTM B, 5 h, 23 °C • HNO3 40 %, 18 h, 23 °C • H2SO4 65 %, 48 h, 23 °C; DIN 3535/6, ASTM F 146 | mg(s*m) % % % % | 0,06 10 8 |
| Špičková teplota | °C/°F | 200/392 | |
| Dlouhodobá teplota – s parou | °C/°F | 150/302 | |
| Tlak | bar/psi | 60/870 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 9 |
| Zotavení | ASTM F36/J | % | 60 |
| Pevnost v tahu | Podmínky zkoušky: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910, DIN 52913 | MPa | 12 30 |
| Specifická míra netěsnosti podle | Podmínky zkoušky: olej IRM 903, 5 h, 150 °C • palivo ASTM B, 5 h, 23 °C • HNO3 40 %, 18 h, 23 °C • H2SO4 65 %, 48 h, 23 °C; DIN 3535/6, ASTM F 146 | mg/(s*m) % % % % | 0,095 5 |
| Špičková teplota | °C/°F | 400/752 | |
| Dlouhodobá teplota – s parou | °C/°F | 300/572 280/536 | |
| Tlak | bar/psi | 100/1450 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 7 |
| Zotavení | ASTM F36/J | % | 55 |
| Pevnost v tahu | Podmínky zkoušky: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910, DIN 52913 | MPa | 11 38 33 |
| Specifická míra netěsnosti podle | Podmínky zkoušky: olej IRM 903, 5 h, 150 °C • palivo ASTM B, 5 h, 23 °C • HNO3 40 %, 18 h, 23 °C • H2SO4 65 %, 48 h, 23 °C; DIN 3535/6, ASTM F 146 | mg/(s*m) % % % % | 0,03 3 5 |
| Špičková teplota | °C/°F | 440/824 | |
| Dlouhodobá teplota – s párou | °C/°F | 350/662 250/482 | |
| Tlak | bar/psi | 120/1740 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 8 |
| Zotavení | ASTM F36/J | % | 55 |
| Pevnost v tahu | Podmínky zkoušky: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 17 25 30 |
| Specifická míra průtoku netěsnosti dle | Podmínky zkoušky: Olej IRM 903, 5h, 150°C • ASTM palivo B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 8 |
| Špičková teplota | °C/°F | 400/752 | |
| Dlouhodobá teplota – s párou | °C/°F | 350/662 – | |
| Tlak | bar/psi | 140/2030 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 10 |
| Zotavení | ASTM F36/J | % | 40 |
| Pevnost v tahu | Podmínky zkoušky: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 40 60 |
| Specifická míra průtoku netěsnosti dle | Podmínky zkoušky: Olej IRM 903, 5h, 150°C • ASTM palivo B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Špičková teplota | °C/°F | 550/1022 | |
| Dlouhodobá teplota – s párou | °C/°F | 450/842 | |
| Tlak | bar/psi |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 8 |
| Zotavení (pružný návrat) | ASTM F36/J | % | 45 |
| Pevnost v tahu | Podmínky zkoušky: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 45 48 |
| Specifická míra úniku dle | Podmínky zkoušky: Olej IRM 903, 5h, 150°C • ASTM palivo B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Špičková teplota | °C/°F | 650/1202 | |
| Dlouhodobá teplota – s párou | °C/°F | 600/1112 | |
| Tlak | bar | 500 |
| Vlastnost | Zkušební metoda | Jednotka | Specifikace |
|---|---|---|---|
| Stlačitelnost | ASTM F36/J | % | 11 |
| Zotavení (pružný návrat) | ASTM F36/J | % | 60 |
| Pevnost v tahu | Podmínky zkoušky: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 10 27 23 |
| Specifická míra úniku dle | Podmínky zkoušky: Olej IRM 903, 5h, 150°C • ASTM palivo B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,05 2 5 |
| Špičková teplota | °C/°F | 350/662 | |
| Dlouhodobá teplota – s párou | °C/°F | 250/482 200/392 | |
| Tlak | bar/psi | 100/1450 |
Specializujeme se na řezání plochých těsnění:
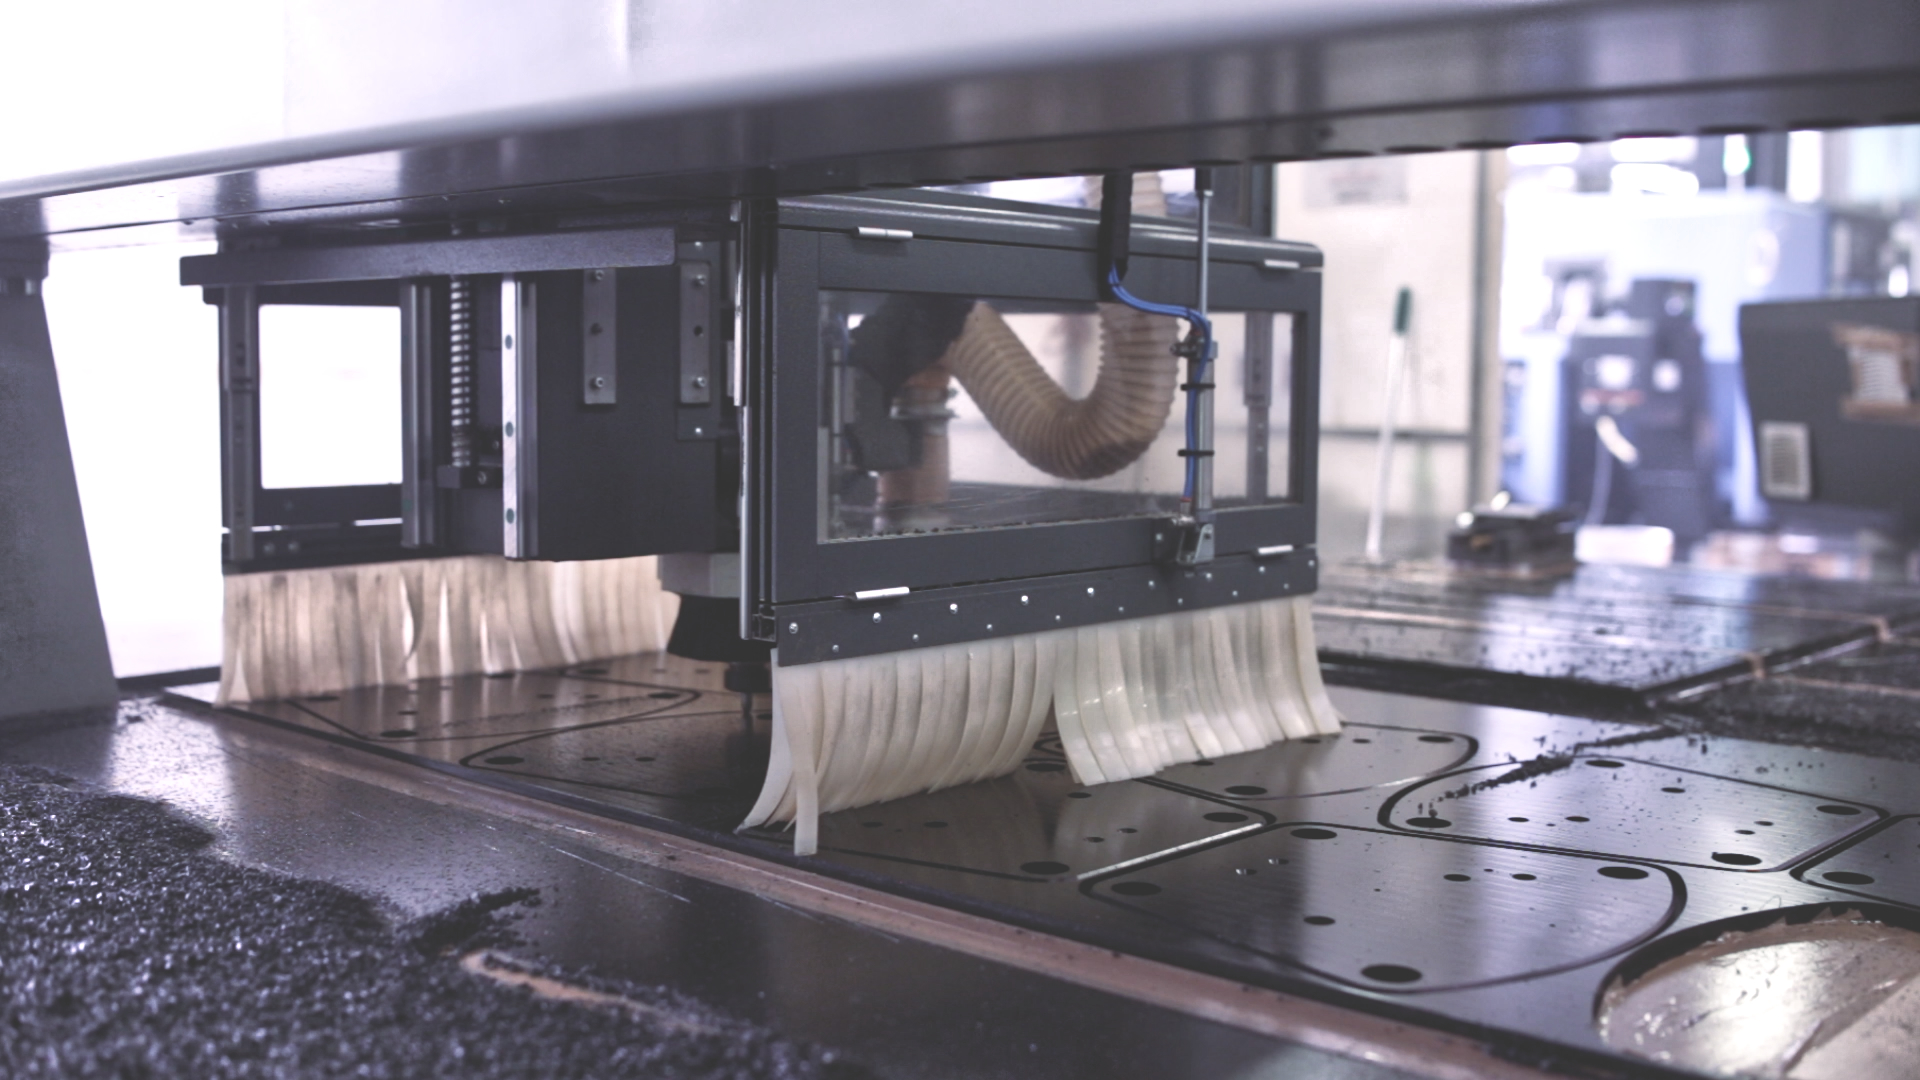
Po zaslání výkresu DXF/STEP nebo specifikace (DN, PN, materiál, teplota, médium) vám zpracujeme nabídku na těsnění na míru.
ANBI-TECH Sp. z o.o., Olewin 50A, 32-300 Olkusz. Telefon +48 32 788 70 10. E-mail: anbi@anbi-tech.pl.
Volba závisí na médiu, teplotě, tlaku, typu spoje a požadavcích aplikace. Pomůže vám s ní průvodce volbou těsnění.
Atesty závisí na konkrétní desce. Pro GRAFILIT jsou dostupné atesty DIN-DVGW, HTB, KTW, BAM a Germanischer Lloyd. Požadovaný atest je nutné potvrdit pro vybranou desku.
Maximální teplota závisí na typu desky a provozních podmínkách. Rozsahy teplot a tlaků jednotlivých materiálů porovnává tabulka na této stránce.
Zveřejňujeme obdržené reference a hodnocení z firemního profilu na Mapách Google. Citujeme je doslovně, bez úprav.
S plným přesvědčením mohu doporučit firmu Anbi-Tech jako solidního a profesionálního partnera v oboru mechanického obrábění a výroby dílů pro farmaceutický průmysl. Je to již třetí firma, ve které mám to potěšení s Anbi-Tech spolupracovat, a spolupráce pokaždé probíhá na nejvyšší úrovni.
Farmaceutický obor je mimořádně náročný – nezáleží jen na přesnosti provedení, ale také na dodržování termínů, kvalitě materiálů a plném pochopení potřeb zákazníka. Anbi-Tech opakovaně prokázal, že se v tomto prostředí výborně orientuje. Firma pro nás vyráběla mimo jiné formátové díly, náhradní díly, plnicí jehly, transportní šneky, prvky pro dávkování prášků a kapalin a řadu dalších výrobních komponentů.
Zvláštní uznání si zaslouží kvalita provedení dílů – jak z kyselinovzdorné nerezové oceli 316L a 304, tak i z plastů, jako je POM, polyuretan či polykarbonát. Díly jsou vyráběny velmi solidně, s vysokou přesností a péčí o detail, což má v našem oboru klíčový význam.
Anbi-Tech nám opakovaně doslova „zachránil kůži“ v havarijních situacích, kde rozhodoval čas, rychlá reakce a flexibilní přístup k zákazníkovi. Obrovskou předností firmy je moderní strojový park, který umožňuje realizovat i velmi náročné projekty při zachování nejvyšší kvality provedení.
Stejně důležití jsou lidé – personál firmy vždy projevuje plné nasazení, ochotu ke spolupráci a technickou podporu. Je vidět obrovská zkušenost, profesionalita a partnerský přístup k zákazníkovi.
Ve farmacii jsou důležité také „papíry“, tedy certifikáty – nikdy nebyly zpochybněny při auditech, ať už zákaznických, nebo úředních (např. GIF).
Rozhodně doporučuji spolupráci s Anbi-Tech všem firmám, které hledají prověřeného, spolehlivého a kvalitního technického partnera.
Dariusz Stachowicz, starší vedoucí oddělení údržby, Polfa Warszawa S.A.
Velmi dobrá spolupráce s Anbi-Tech při realizaci nové výrobní linky pro stáčírnu. Na základě vzoru lahve a dílů ze staré linky jejich inženýr připravil v SolidWorks návrh a dokumentaci nových formátových dílů. Anbi-Tech následně vyrobil mimo jiné podávací šneky, hvězdice, unašeče, orientátory lahví, obraceče a podávací prvky.
Velké plus za komplexní přístup – od analýzy a návrhu až po výrobu hotových dílů. Je znát rozsáhlá technická zkušenost, preciznost a schopnost řešit nestandardní problémy. Doporučuji.
Bartłomiej Ć, specialista, ORLEN
S Anbi-Tech spolupracujeme na výrobě dílů a technických komponent pro naše projekty. Ceníme si jich především za kvalitu provedení, dodržování termínů a velmi dobrou komunikaci. U nestandardních zadání dokážou poradit a najít řešení, místo aby jen vyrobili díl podle výkresu. Spolehlivý partner hodný doporučení.
Marek P., vedoucí výroby, Triccor
Spolehlivá firma s obrovskými zkušenostmi! Vyrábějí díly z oceli, hliníku i speciálních plastů, jako jsou POM a PTFE. Každá služba – ať už soustružení, frézování nebo CNC řezání – je provedena perfektně a s důrazem na sebemenší detail. Skvělá komunikace, odborné poradenství a vždy včasná realizace. S plným přesvědčením doporučuji každému, kdo potřebuje spolehlivé komponenty.
Damian Lab
Pro cenovou nabídku zašlete výkres ve formátu PDF nebo DXF, případně model STEP s rozměry. Uveďte materiál, počet kusů a požadavky na kvalitu. Samotná fotografie dílu bez rozměrů neumožňuje připravit spolehlivou cenovou nabídku.
Pokud projekt zahrnuje několik operací, dohodneme rozsah obrábění, kontroly, montáže a procesů realizovaných u partnerů.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
DIČ: PL6372190715

anbi@anbi-tech.pl