
Gniemy blachy stalowe, nierdzewne, aluminiowe i ocynkowane na 7-osiowej prasie krawędziowej AMADA. Prześlij plik DXF lub STEP, aby otrzymać wycenę i potwierdzenie wykonalności.

W ANBI-TECH gniemy blachy CNC w hali w Olkuszu od 2008 roku. Nasza prasa krawędziowa AMADA HFE-M2-5012 EVO obsługuje detale o długości do 1000 mm i grubości blachy do 8 mm. Specjalizacja: precyzyjne komponenty małe i średnie, nie wielkogabarytowe.
Pracujemy dla branż wymagających powtarzalności wymiarowej: motoryzacji, elektroniki, budowy maszyn, energetyki, przemysłu spożywczego. Prototypy realizujemy przede wszystkim dla projektów prowadzących do produkcji seryjnej. Kontrolę jakości prowadzimy zgodnie z ISO 9001:2015, a protokół pomiarowy przygotowujemy po uzgodnieniu zakresu dokumentacji.
Wycenę przygotowujemy na podstawie rysunku DXF lub modelu STEP. Dla detali łączących gięcie z toczeniem CNC i frezowaniem CNC realizujemy całą ścieżkę produkcji w jednej hali – bez koordynacji między podwykonawcami.
W naszej hali w Olkuszu pracuje prasa krawędziowa AMADA HFE-M2-5012 EVO – 7-osiowa maszyna CNC z funkcją ECO-Inventer:
Dodatek na zgięcie i korektę sprężynowania ustalamy w programie dla konkretnego materiału, grubości, promienia i geometrii. Sterowanie realizuje zaprogramowane pozycje, a operator kontroluje wynik i wprowadza potrzebne korekty.
Gniemy 5 grup materiałów z dobranymi parametrami obróbki:
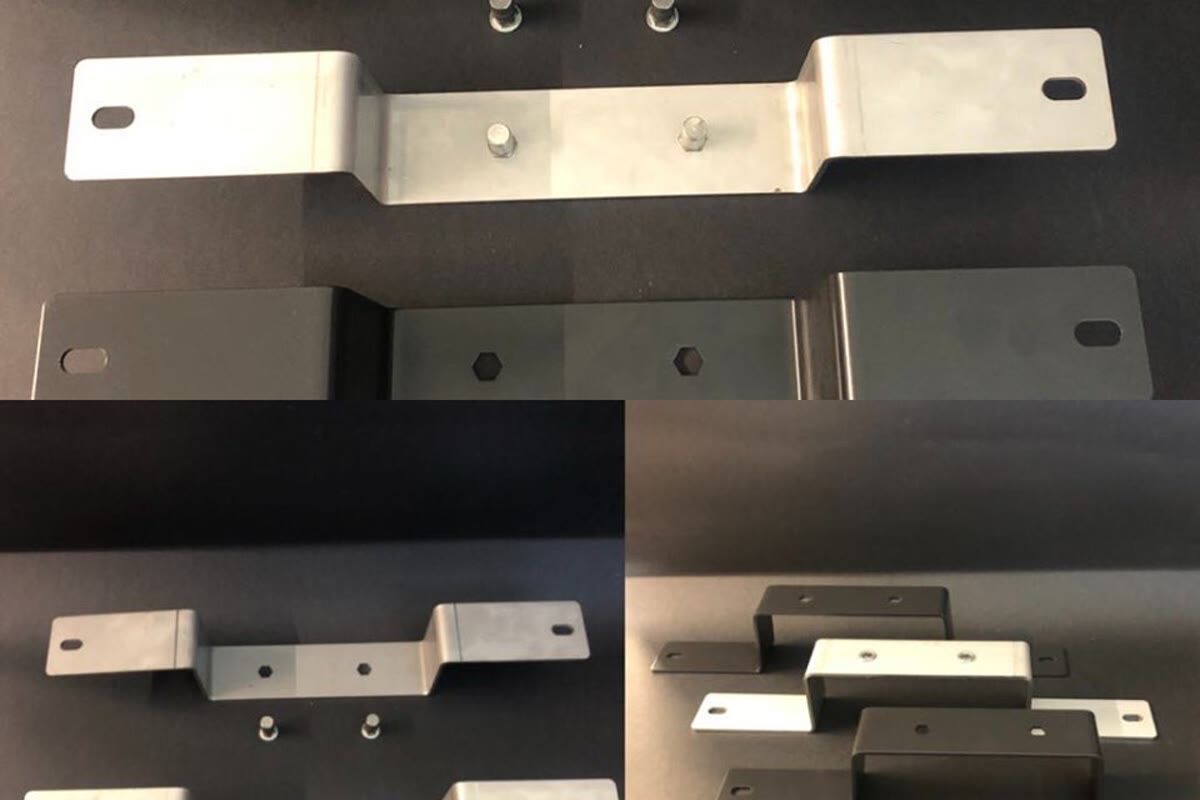
Motoryzacja – wsporniki montażowe komponentów, obudowy elementów elektroniki pokładowej, blachy konstrukcyjne karoserii prototypowej, mocowania czujników. Tolerancje ustalamy na podstawie rysunku, PPAP na życzenie.
Elektronika i automatyka – obudowy szaf sterowniczych, chassis urządzeń pomiarowych, panele frontowe, blachy montażowe PCB, osłony przewodów. Materiały: stal ocynkowana, stal nierdzewna i aluminium.
Budowa maszyn – osłony ochronne ruchomych elementów (zgodne z normą EN ISO 14120), obudowy silników, pokrywy serwisowe, kanały do prowadzenia mediów, blachy konstrukcyjne ram. Materiał: S235JR / S355J2 do 8 mm.
Urządzenia przemysłowe – obudowy maszyn pakujących, panele linii produkcyjnych, osłony bezpieczeństwa, korpusy aparatury kontrolno-pomiarowej. Łączymy z toczeniem CNC tulei montażowych i frezowaniem CNC otworów precyzyjnych.
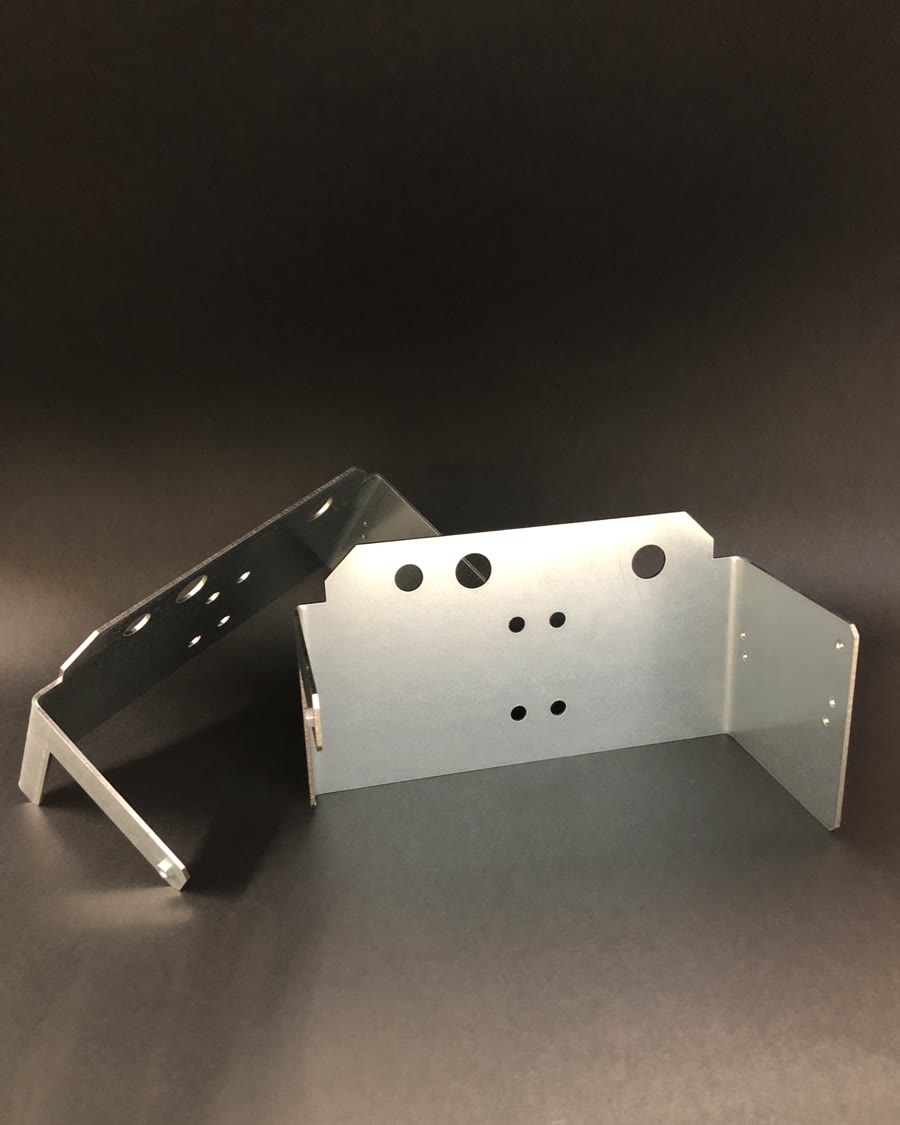
Uzupełnieniem zastosowań opisanych powyżej są dwie grupy branżowe:
Część detali powstaje w cyklu mieszanym: wycięcie konturu, frezowanie otworów montażowych i gięcie wymiarów końcowych. Cały cykl realizujemy w jednej hali w Olkuszu.
Zobacz realizacjePrasa krawędziowa AMADA HFE-M2-5012 EVO pracuje w naszej hali od 2019 roku. To maszyna siedmioosiowa o nacisku 50 ton, długości gięcia do 1000 mm i grubości blachy do 8 mm, z energooszczędnym układem ECO-Inventer. Protokół z pomiarów udostępniamy klientowi na życzenie.
Zobacz park maszynowy
Oprzyrządowanie – stempel i matrycę dobieramy do gatunku blachy, jej grubości i wymaganego promienia gięcia. Szerokość matrycy decyduje o sile gięcia, o promieniu wewnętrznym i o rozwinięciu detalu.
Optymalizacja procesu – kolejność zgięć planujemy na etapie przygotowania programu, razem z doborem narzędzi. Dla seryjnej produkcji programy zachowujemy w bibliotece – kolejne partie startują od kalibracji bez programowania od zera.
Kontrola jakości – zakres FAI, kontroli wymiarowej i protokołów pomiarowych uzgadniamy dla konkretnego zlecenia. Produkcję prowadzimy w systemie zarządzania jakością ISO 9001:2015.
Prześlij rysunek DXF lub model STEP – wyliczymy materiał, czas pracy prasy i koszt jednostkowy. Sprawdzimy, czy konstrukcja da się wykonać na naszej prasie, i podpowiemy, jak ją zoptymalizować pod gięcie.
Prototypy realizujemy przede wszystkim dla projektów prowadzących do produkcji seryjnej. Pracujemy w systemie ISO 9001:2015, a zakres protokołu kontroli wymiarowej i dokumentacji kompletności ustalamy dla konkretnego zamówienia. Adres: Olewin 50A, 32-300 Olkusz (Małopolska).
Zobacz też wycinanie CNC oraz frezowanie CNC.
Gięcie CNC to formowanie blachy na prasie krawędziowej, w której stempel (górne narzędzie) wciska arkusz w matrycę (dolne narzędzie) pod precyzyjnie kontrolowanym kątem. Sterowanie numeryczne zarządza pozycją stempla, prowadnicy tylnej (backgauge) i sekwencją kolejnych zgięć – operator przygotowuje program, a maszyna utrzymuje kąt kolejnych detali w uzgodnionej tolerancji.
Proces różni się od cięcia czy frezowania tym, że materiał nie jest usuwany – zostaje przeformowany. Blacha pozostaje w jednym kawałku, a wzdłuż linii gięcia powstaje krawędź o kontrolowanym promieniu wewnętrznym i precyzyjnym kącie.
Prasa krawędziowa w parku ANBI-TECH ma siedem sterowanych osi wspierających pozycjonowanie belki i zderzaków. Układ ułatwia dokładne ustawienie linii gięcia, wysokości i położenia zderzaków przy detalach prostych, asymetrycznych oraz wielokrotnie giętych.
Sterowanie automatycznie ustawia zaprogramowane pozycje osi, natomiast operator obsługuje, obraca i repozycjonuje detal między kolejnymi zgięciami oraz kontroluje rezultat procesu.
Każdy materiał po zwolnieniu nacisku częściowo „wraca” do poprzedniej geometrii. To zjawisko nazywa się sprężynowaniem (springback). Wartość zależy od materiału, grubości blachy i promienia gięcia.
Drugi parametr – dodatek na zgięcie (bend allowance) – to długość rozwinięcia blachy potrzebnego, by po wygięciu element miał projektowane wymiary zewnętrzne. Wynika z faktu, że strefa neutralna blachy nie znajduje się dokładnie w połowie grubości.
Dodatek na zgięcie i korektę sprężynowania technolog ustala w programie na podstawie gatunku i grubości materiału, promienia oraz wyniku gięcia próbnego. Sterowanie realizuje zaprogramowane pozycje, a operator weryfikuje rezultat i wprowadza potrzebne korekty.
Promień gięcia zależy od plastyczności materiału. Im mniej plastyczny materiał (twardsza stal, stop o wysokiej wytrzymałości), tym większy minimalny promień, by nie pojawiło się pęknięcie po stronie rozciąganej. Standardowe wartości dla najczęściej giętych materiałów (r = promień wewnętrzny, t = grubość blachy):
Maksymalna deklarowana grubość blachy wynosi 8 mm. Rzeczywista możliwość zależy od materiału, geometrii, długości gięcia i wymaganej operacji.
| Materiał | Typowe gatunki | Min. promień gięcia |
|---|---|---|
| Stal węglowa konstrukcyjna | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Stal nierdzewna austenityczna | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Aluminium | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Blacha ocynkowana | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Miedź / mosiądz | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
Dla detali wymagających mniejszego promienia (np. r < 0,5×t przy stali nierdzewnej) możliwe jest gięcie z promieniem zaostrzonym, ale rośnie ryzyko pęknięcia po stronie rozciąganej. W takim przypadku wymagamy wcześniejszej konsultacji technologicznej i wykonania detalu próbnego.
Nie ma jednej tolerancji gięcia, która obowiązuje dla każdego detalu. Dokładność kąta i długości półki zależy od gatunku i grubości blachy, od szerokości matrycy, od długości gniętej krawędzi i od tego, jak daleko od krawędzi wypada zgięcie. Dlatego tolerancję ustalamy dla konkretnego rysunku, a nie jedną wartością dla wszystkich zleceń.
Jak przygotować zapytanie: najwięcej czasu oszczędza podanie na rysunku, które wymiary są krytyczne i jaka odchyłka kąta jest dopuszczalna. Przy detalach z ciasnym kątem albo z gięciem blisko krawędzi wykonujemy gięcie próbne i korygujemy program przed uruchomieniem serii.
Dwie technologie często się myli, ale dają różny efekt:
Praktycznie: detal z 4-6 zgięciami pod różnymi kątami i ścisłą tolerancją wymiarów – prasa krawędziowa. Płaska obudowa 600×400 mm z czterema obwodowymi rantami – zaginarka.
Większość detali, które gniemy, przechodzi wcześniej przez inne procesy w naszym zakładzie:
Realizacja całej ścieżki w jednym zakładzie skraca cykl produkcji i eliminuje koordynację między kilkoma podwykonawcami. Każdy etap idzie z tą samą dokumentacją kontrolną i jest objęty systemem ISO 9001:2015.
Ceny gięcia ustala się w jednym z trzech modeli:
Na koszt jednostkowy w seriach wpływają: rodzaj i grubość blachy, liczba zgięć, czas przezbrojenia (dobór stempla i matrycy), ilość sztuk i wymóg kontroli wymiarowej. Wyceniamy każde zlecenie indywidualnie na podstawie rysunku DXF/STEP.
Długość rozwinięcia liczymy z bend allowance (dodatku na zgięcie). Najprostsza formuła dla kąta 90°:
L = A + B + BA, gdzie A i B to długości obu polek (mierzone do wewnętrznej krawędzi), a BA to bend allowance.
Bend allowance zależy od grubości blachy (t), promienia wewnętrznego (R) i współczynnika K (zazwyczaj 0,33-0,5):
BA = (π/180) × kąt × (R + K × t)
W praktyce dodatek na zgięcie ustalamy w programie dla konkretnego materiału, grubości, promienia i geometrii. Jeśli klient przesyła rozwinięcie z własnego programu CAD, weryfikujemy je przed rozpoczęciem obróbki i zgłaszamy ewentualne rozbieżności.
To dwa różne sposoby obliczenia długości rozwinięcia blachy. Wybór zależy od tego, czy projektant mierzy detale od strony zewnętrznej czy wewnętrznej.
Oba prowadzą do tej samej długości rozwinięcia, ale wymagają wcześniejszego ustalenia układu wymiarowania w CAD. Przy odbiorze pliku DXF zawsze pytamy klienta, którego standardu użył.
Tak, gniemy blachę ocynkowaną, ale wynik zależy od gatunku i grubości blachy, rodzaju oraz stanu powłoki, promienia gięcia, kierunku walcowania i dobranego oprzyrządowania.
Ryzyko pękania powłoki lub powstawania śladów oceniamy dla konkretnego detalu. W razie potrzeby wykonujemy próbę i uzgadniamy dodatkowe zabezpieczenie krawędzi po gięciu.
W parku oprzyrządowania mamy:
Dobór stempla i matrycy pod konkretny detal ustalamy na etapie przygotowania programu, razem z kolejnością zgięć.
Tak, ale wymagają one weryfikacji geometrycznej. Ryzyko odkształcenia otworu zależy od jego średnicy, odległości od linii gięcia, promienia, gatunku i grubości blachy oraz kierunku walcowania.
Przed cięciem laserem lub frezowaniem otworów weryfikujemy odległości w rozwinięciu z DXF lub STEP. Jeśli geometria jest na granicy, sugerujemy przesunięcie otworu albo wykonanie go po gięciu, zależnie od wymaganej dokładności położenia.
Terminy zależą od trzech czynników: ilość sztuk, dostępność materiału na stanie, kolejka produkcyjna na dzień przyjęcia.
Dla pilnych zleceń uzgadniamy priorytet w produkcji – termin podajemy zawsze konkretnie razem z wyceną, nie szacunkowo.
Dla branży motoryzacyjnej oferujemy rozszerzony zakres dokumentacji, ustalany przy zapytaniu:
Pracujemy w systemie ISO 9001:2015. Nie mamy certyfikacji IATF 16949 i nie obsługujemy dostaw tier-1 do OEM wymagających tej certyfikacji. Wymagania jakościowe i dokumentacyjne dla projektu automotive ustalamy indywidualnie.
Minimalny promień gięcia (r) zależy od plastyczności materiału i grubości (t). Im mniej plastyczny materiał, tym większy minimalny promień.
Dla detali z mniejszym promieniem (poniżej standardu) wykonujemy gięcie próbne – dokumentujemy ewentualne pęknięcia przed pełną serią.
Na prasie krawędziowej stempel wciska blachę w matrycę i tak powstaje zgięcie. Przy gięciu powietrznym między stemplem a matrycą zostaje luz, a kąt wynika z głębokości wejścia stempla, więc jednym narzędziem uzyskuje się różne kąty. Przy gięciu na docisk blacha wypełnia matrycę bez luzu, a stempel i matryca muszą do siebie dokładnie pasować, dlatego każdy kąt wymaga osobnego kompletu narzędzi.
Publikujemy otrzymane referencje oraz opinie z profilu firmy w Mapach Google. Cytujemy je dosłownie, bez poprawek.
Z pełnym przekonaniem mogę polecić firmę Anbi-Tech jako solidnego i profesjonalnego partnera w branży obróbki mechanicznej oraz wykonywania części dla przemysłu farmaceutycznego. To już trzecia firma, w której mam przyjemność współpracować z Anbi-Tech i za każdym razem współpraca przebiega na najwyższym poziomie.
Branża farmaceutyczna jest wyjątkowo wymagająca – liczy się nie tylko precyzja wykonania, ale również terminowość, jakość materiałów oraz pełne zrozumienie potrzeb klienta. Anbi-Tech wielokrotnie udowodnił, że doskonale odnajduje się w tym środowisku. Firma wykonywała dla nas między innymi części formatowe, części zamienne, igły napełniające, ślimaki transportowe, elementy do dozowania proszków i płynów oraz wiele innych komponentów produkcyjnych.
Na szczególne uznanie zasługuje jakość wykonania detali – zarówno ze stali kwasoodpornej 316L i 304, jak również z tworzyw sztucznych takich jak POM, poliuretan czy poliwęglan. Elementy są wykonywane bardzo solidnie, z dużą dokładnością i dbałością o detale, co w naszej branży ma kluczowe znaczenie.
Wielokrotnie Anbi-Tech dosłownie „ratował nam skórę” w sytuacjach awaryjnych, gdzie liczył się czas, szybka reakcja i elastyczne podejście do klienta. Ogromnym atutem firmy jest nowoczesny park maszynowy, który pozwala realizować nawet bardzo wymagające projekty przy zachowaniu najwyższej jakości wykonania.
Równie ważni są ludzie – personel firmy zawsze wykazuje pełne zaangażowanie, chęć współpracy oraz wsparcia technicznego. Widać ogromne doświadczenie, profesjonalizm i partnerskie podejście do klienta.
W farmacji ważny też jest „papier” czyli certyfikaty, nigdy nie zostały one zakwestionowane podczas audytów, czy to klienckich, czy urzędowych (np. GIF)
Zdecydowanie polecam współpracę z Anbi-Tech wszystkim firmom poszukującym sprawdzonego, rzetelnego i jakościowego partnera technicznego.
Dariusz Stachowicz, Starszy Kierownik Działu Utrzymania Ruchu, Polfa Warszawa S.A.
Bardzo dobra współpraca z Anbi-Tech przy realizacji nowej linii produkcyjnej dla rozlewni. Na podstawie wzoru butelki oraz elementów ze starej linii ich inżynier przygotował w SolidWorks projekt i dokumentację nowych części formatowych. Anbi-Tech wykonał następnie m.in. ślimaki, gwiazdy, zabieraki, orientatory, obracarki oraz elementy podające.
Duży plus za kompleksowe podejście – od analizy i projektu po wykonanie gotowych elementów. Widać duże doświadczenie techniczne, precyzję i umiejętność rozwiązywania niestandardowych problemów. Polecam.
Bartłomiej Ć, Specjalista, ORLEN
Współpracujemy z Anbi-Tech przy wykonywaniu części i elementów technicznych do naszych projektów. Cenimy ich przede wszystkim za jakość wykonania, terminowość i bardzo dobry kontakt. Przy niestandardowych tematach potrafią doradzić i znaleźć rozwiązanie zamiast tylko wykonać detal z rysunku. Solidny i godny polecenia partner.
Marek P., Kierownik Produkcji, Triccor
Solidna firma z ogromnym doświadczeniem! Wykonują detale ze stali, aluminium oraz specjalistycznych tworzyw jak POM i PTFE. Każda usługa – czy to toczenie, frezowanie czy cięcie CNC – jest wykonana perfekcyjnie, z dbałością o najmniejsze detale. Świetny kontakt, fachowe doradztwo i zawsze terminowa realizacja. Polecam z pełnym przekonaniem dla każdego, kto potrzebuje niezawodnych komponentów.
Damian Lab
Do wyceny prześlij rysunek PDF lub DXF albo model STEP z wymiarami. Podaj materiał, liczbę sztuk i wymagania jakościowe. Samo zdjęcie detalu bez wymiarów nie pozwala przygotować wiarygodnej wyceny.
Jeśli projekt łączy kilka operacji, ustalimy zakres obróbki, kontroli, montażu i procesów realizowanych u partnerów.

Tel.: +48 32 788 70 10
Kom.: +48 693 726 777
Kom.: +48 693 726 127

Olewin 50A, 32-300 Olkusz
VAT-ID: PL6372190715

anbi@anbi-tech.pl