
Nous tournons des pièces de révolution en métaux et en plastiques techniques sur des tours CNC et des tours automatiques. Nous usinons notre propre matériau ou celui fourni par le client, de la pièce unitaire aux séries.

Nous sommes spécialisés dans le tournage CNC de précision des métaux et des matières plastiques pour de nombreuses applications industrielles. Nous travaillons sur des tours DOOSAN, DMG MORI SEIKI et GILDEMEISTER ainsi que sur un tour conventionnel PORĘBA TUR. Nous tournons selon le plan du client et, à défaut, nous reproduisons la pièce à partir d’un échantillon ou d’une documentation.
La commande numérique facilite le maintien de la précision et de la répétabilité dimensionnelles. Nous tournons des arbres, des douilles, des pièces filetées et des pièces de révolution complexes ; l’étendue des travaux et le prix sont définis sur la base de la documentation.
Nous travaillons selon un système de management de la qualité ISO 9001:2015. Outre le tournage, nous réalisons le fraisage CNC et la découpe CNC – tout l’usinage par enlèvement de matière dans une seule entreprise. Nous sommes actifs depuis 2008.
Nous adaptons la plage de tournage aux dimensions, à la géométrie et au matériau de la pièce :
Les tours CNC à outils tournants utilisent des systèmes d’outillage pilotés par ordinateur permettant des opérations supplémentaires, telles que le perçage de trous, la réalisation de rainures et le fraisage de surfaces.
Nous usinons le matériau en configuration ronde, carrée et hexagonale.
Le parc de tournage comprend les tours CNC DOOSAN Lynx 220LMS et Lynx 300M.
Nous usinons notamment l’aluminium EN AW-6082 et EN AW-7075.
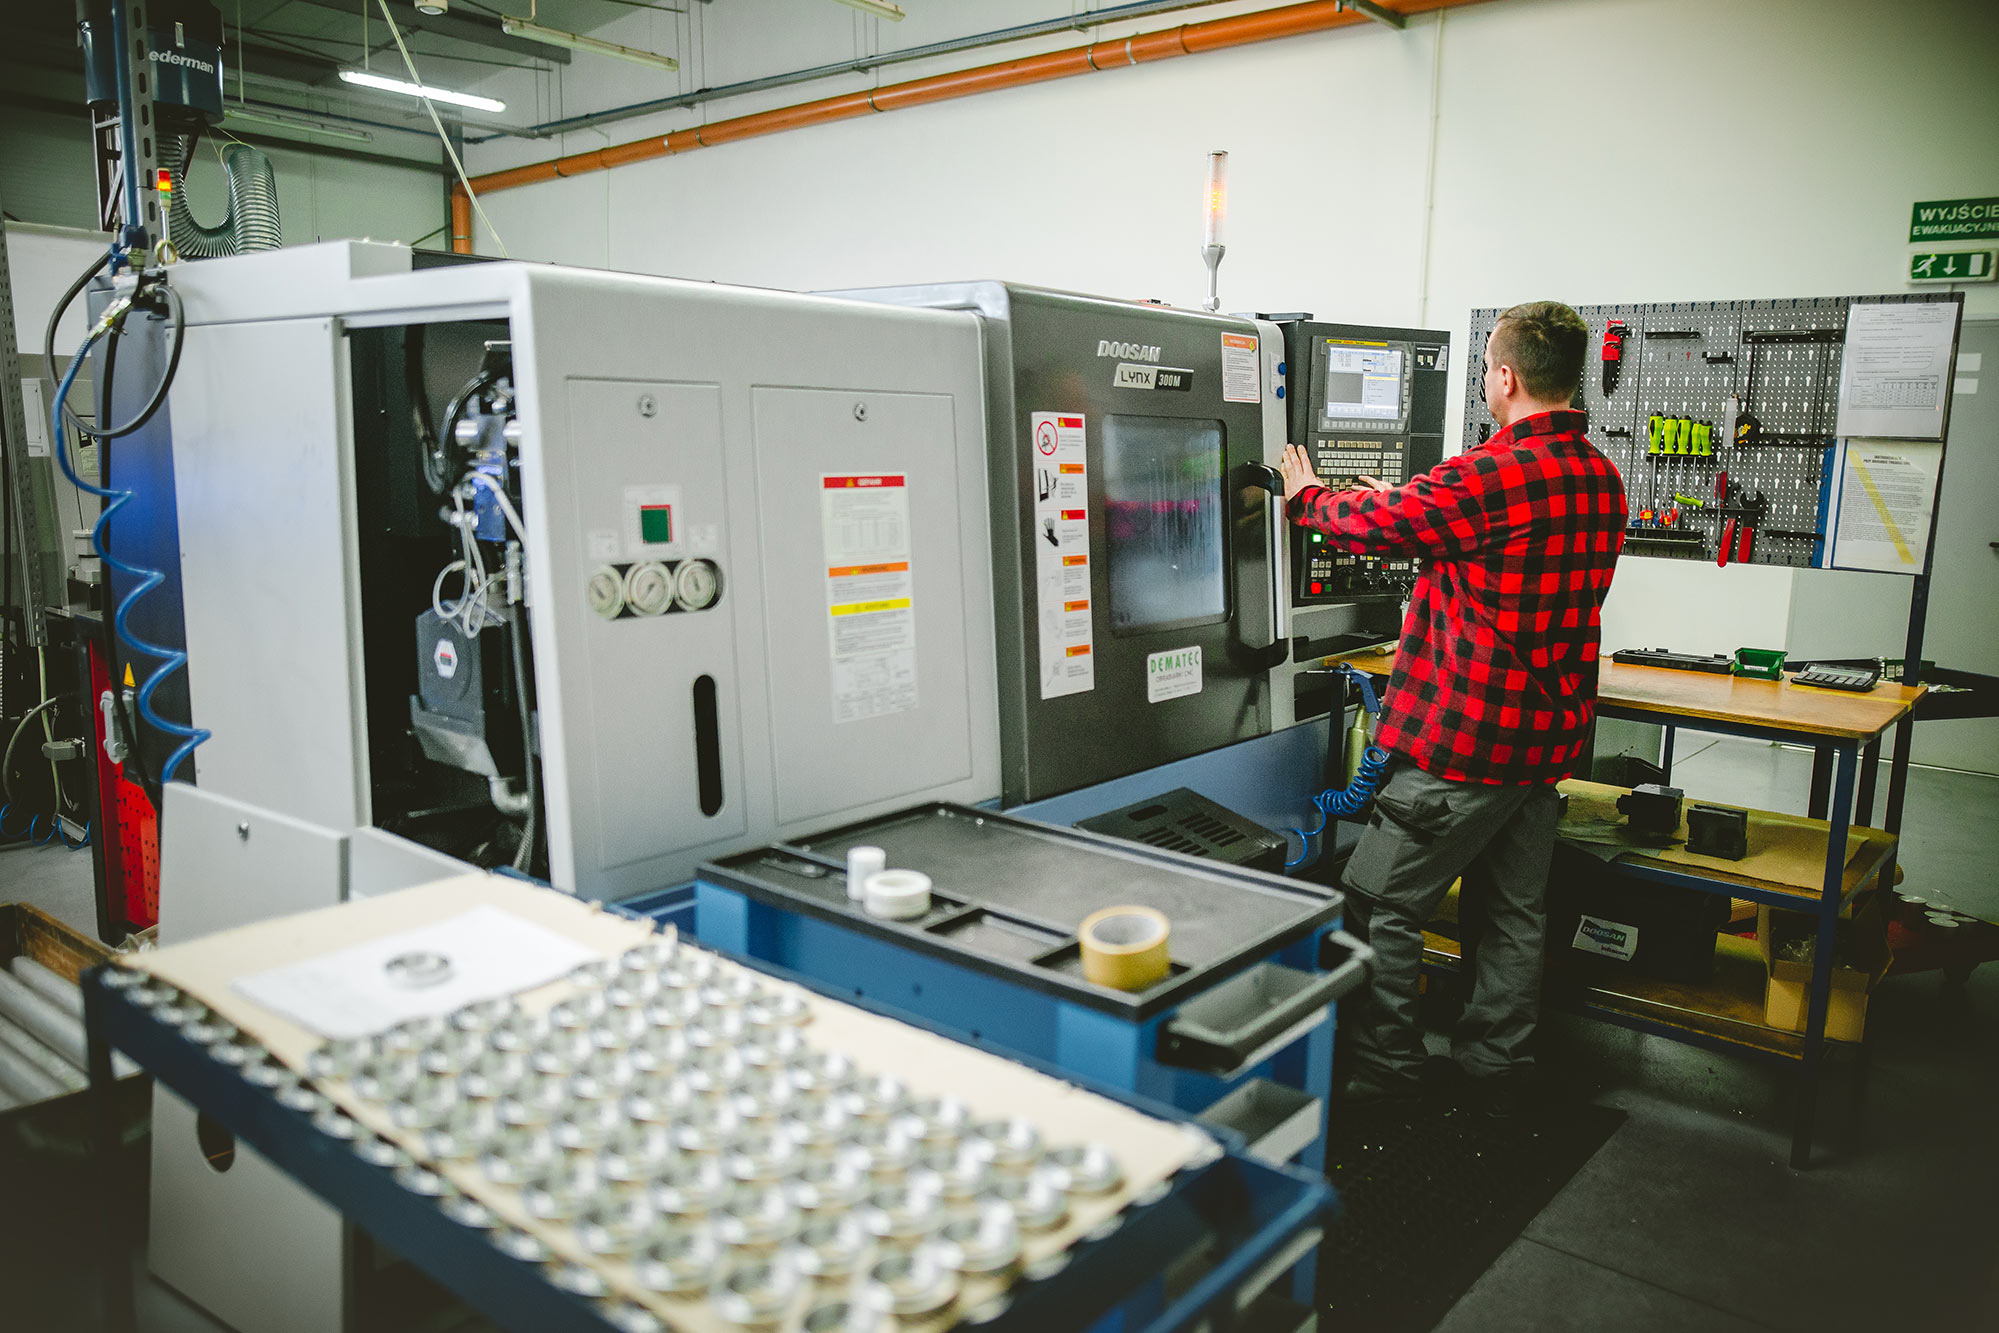
Nos services de tournage CNC produisent des pièces de révolution critiques pour l’industrie automobile – arbres de précision, douilles et raccords filetés. Nous respectons les normes de qualité rigoureuses exigées dans l’automobile, tout en proposant des solutions économiques aussi bien pour les prototypes que pour la production en série.
Les applications aéronautiques bénéficient de nos capacités de tournage de précision pour les pièces de révolution critiques exigeant une haute précision dimensionnelle et un excellent état de surface. Nos systèmes de management de la qualité et la traçabilité des matériaux répondent aux spécifications aéronautiques exigeantes tout au long de la production.
Les secteurs de la construction mécanique s’appuient sur notre polyvalence en matière de dimensions de pièces et de matériaux – arbres d’entraînement, douilles et rouleaux de précision. Nos capacités couvrent aussi bien les petites pièces de précision que les grands composants de structure.
L’énergie et les systèmes renouvelables font appel à notre savoir-faire dans le tournage de pièces travaillant dans des environnements exigeants – durabilité et précision pour les applications critiques. Notre connaissance des matériaux et nos systèmes qualité garantissent un fonctionnement fiable dans les applications nécessitant une fiabilité à long terme.
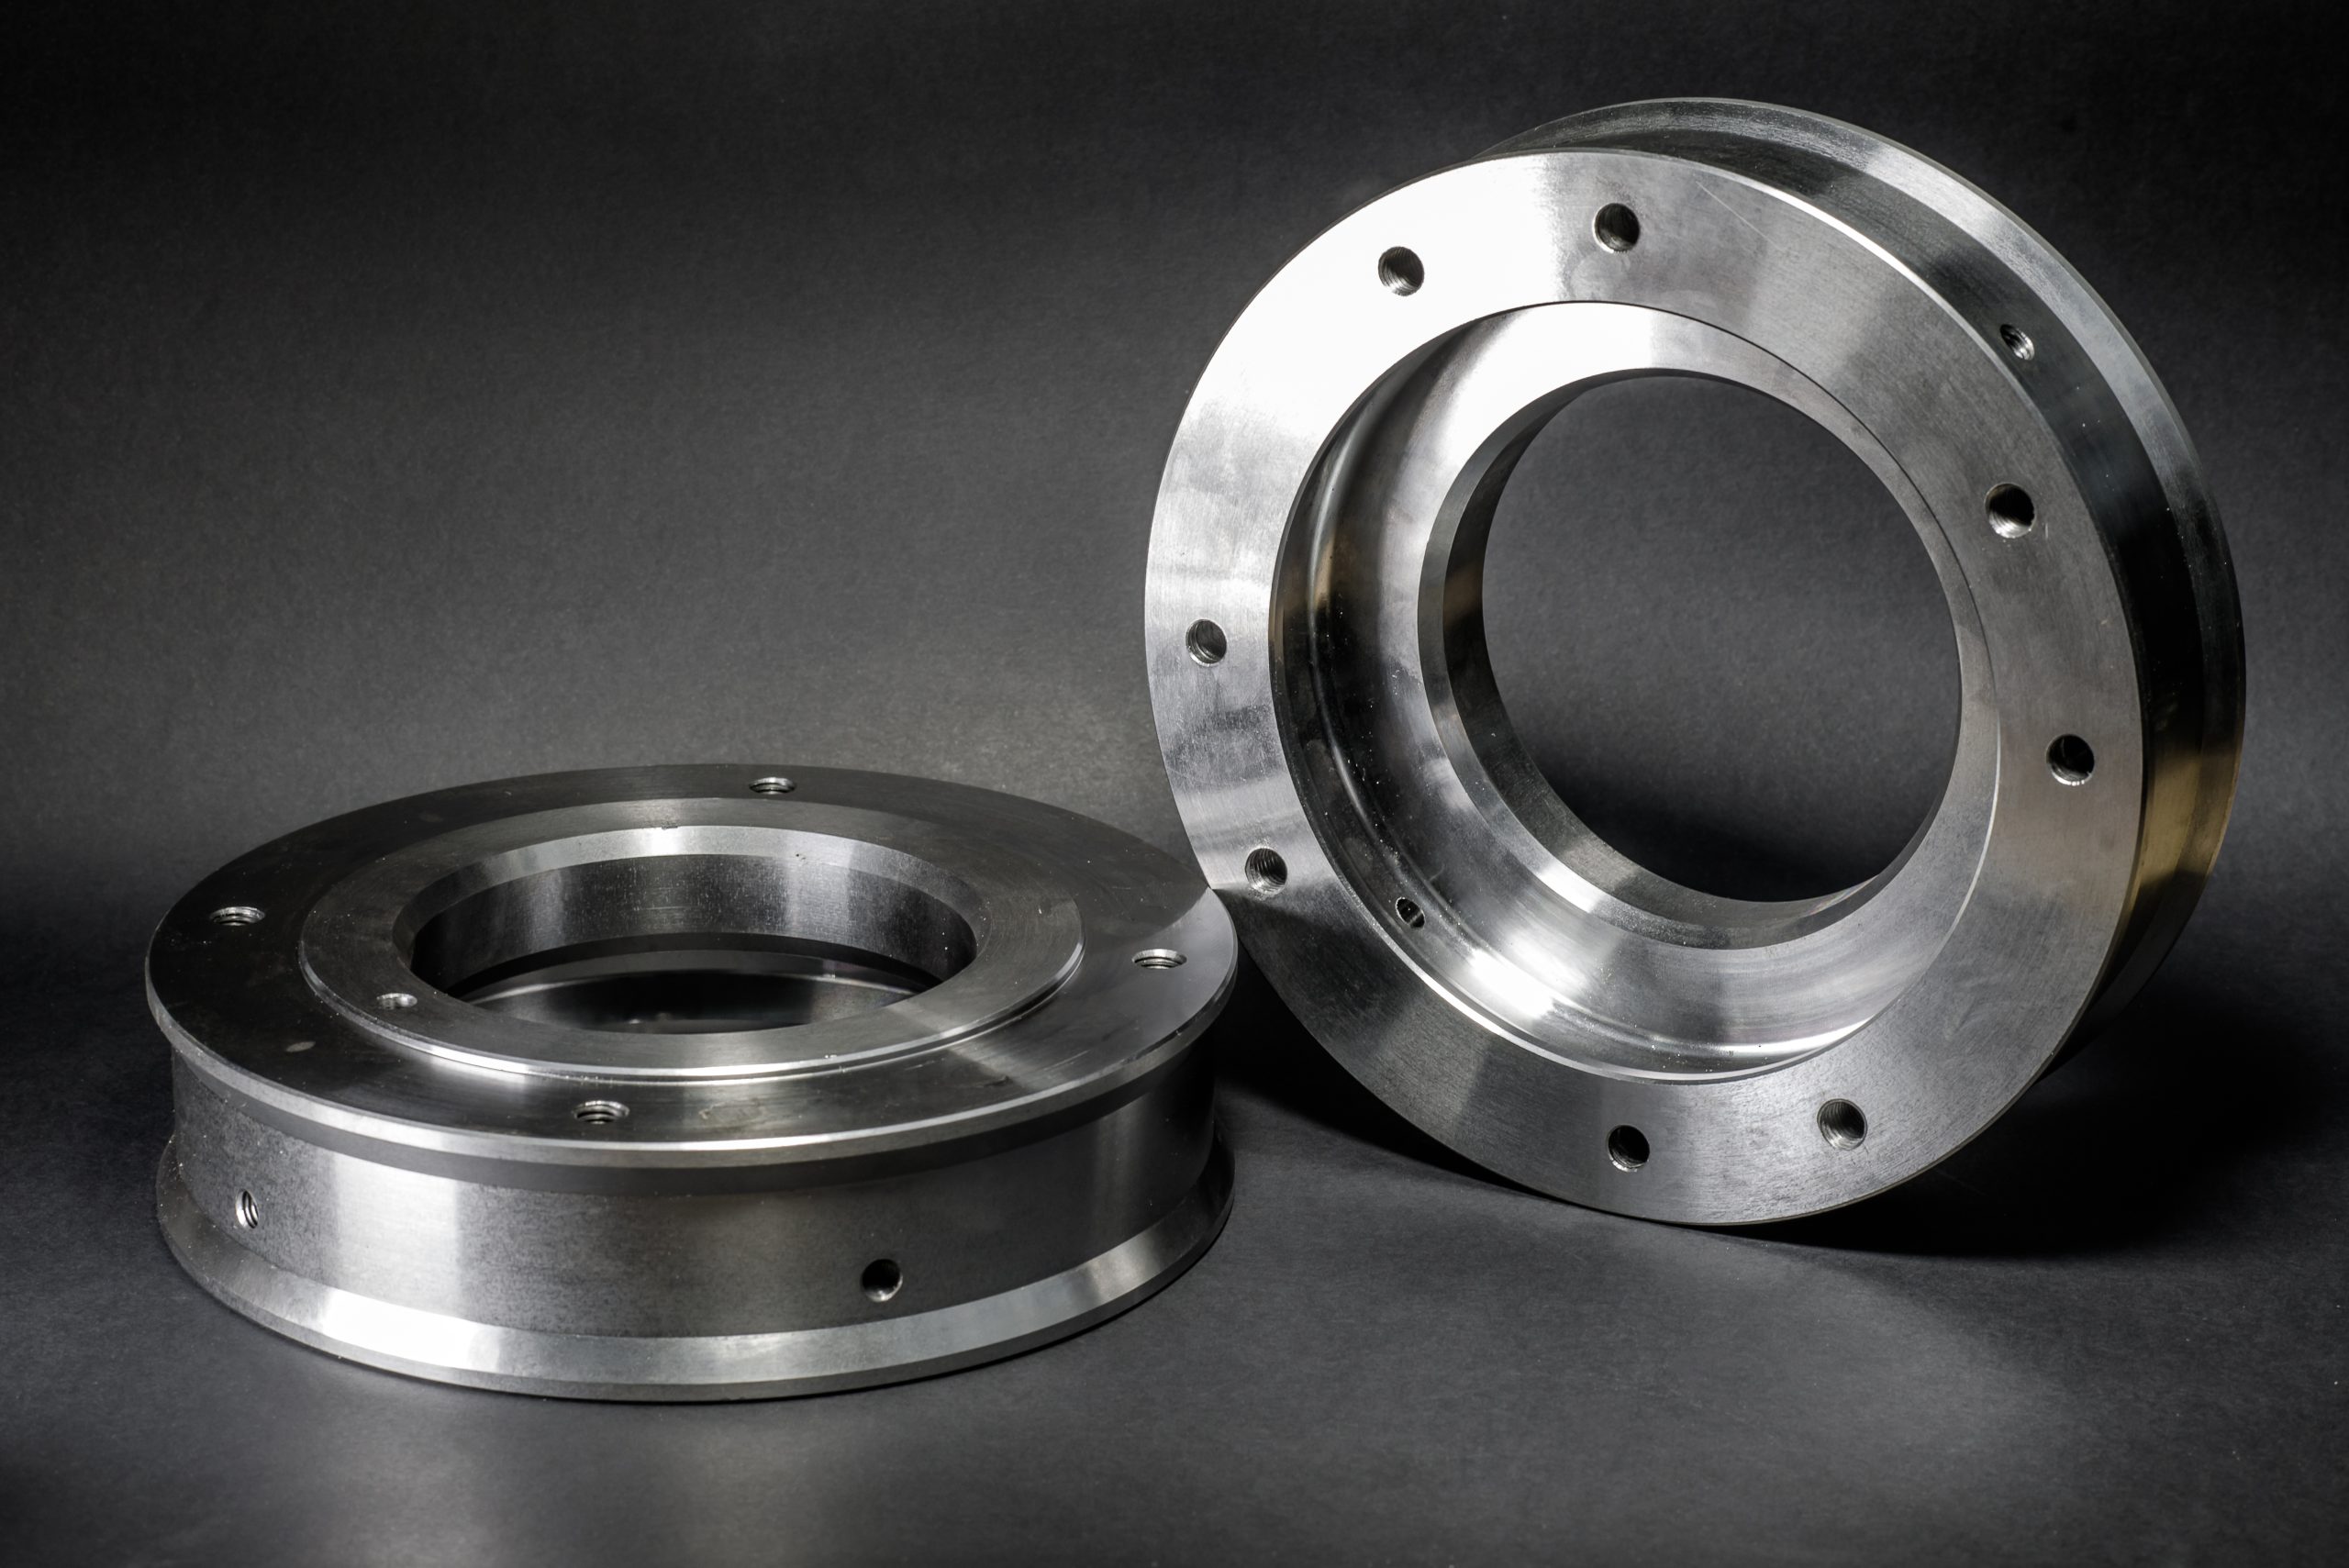
Nos services de tournage conviennent à la production d’arbres pour des systèmes mécaniques exigeant un contrôle dimensionnel précis et une bonne qualité de surface. Nous fabriquons des arbres d’entraînement, des douilles et des pièces de révolution avec une tolérance à partir de ±0,01 mm.
La production de pièces filetées comprend des fixations, des raccords et des ensembles mécaniques nécessitant une spécification de filetage précise – forme, pas et qualité de surface adéquats.
La production de douilles et de chemins de roulement s’appuie sur notre capacité à maintenir des tolérances serrées. Ces pièces exigent des dimensions d’alésage constantes et une qualité de surface indispensables au bon fonctionnement du roulement.
Production de pièces coniques – géométries angulaires précises et transitions dimensionnelles pour ensembles mécaniques et applications d’outillage.
Voir les réalisationsNous évaluons régulièrement les nouvelles technologies de tournage, les solutions d’outillage et les améliorations des systèmes de commande.
Voir le parc machines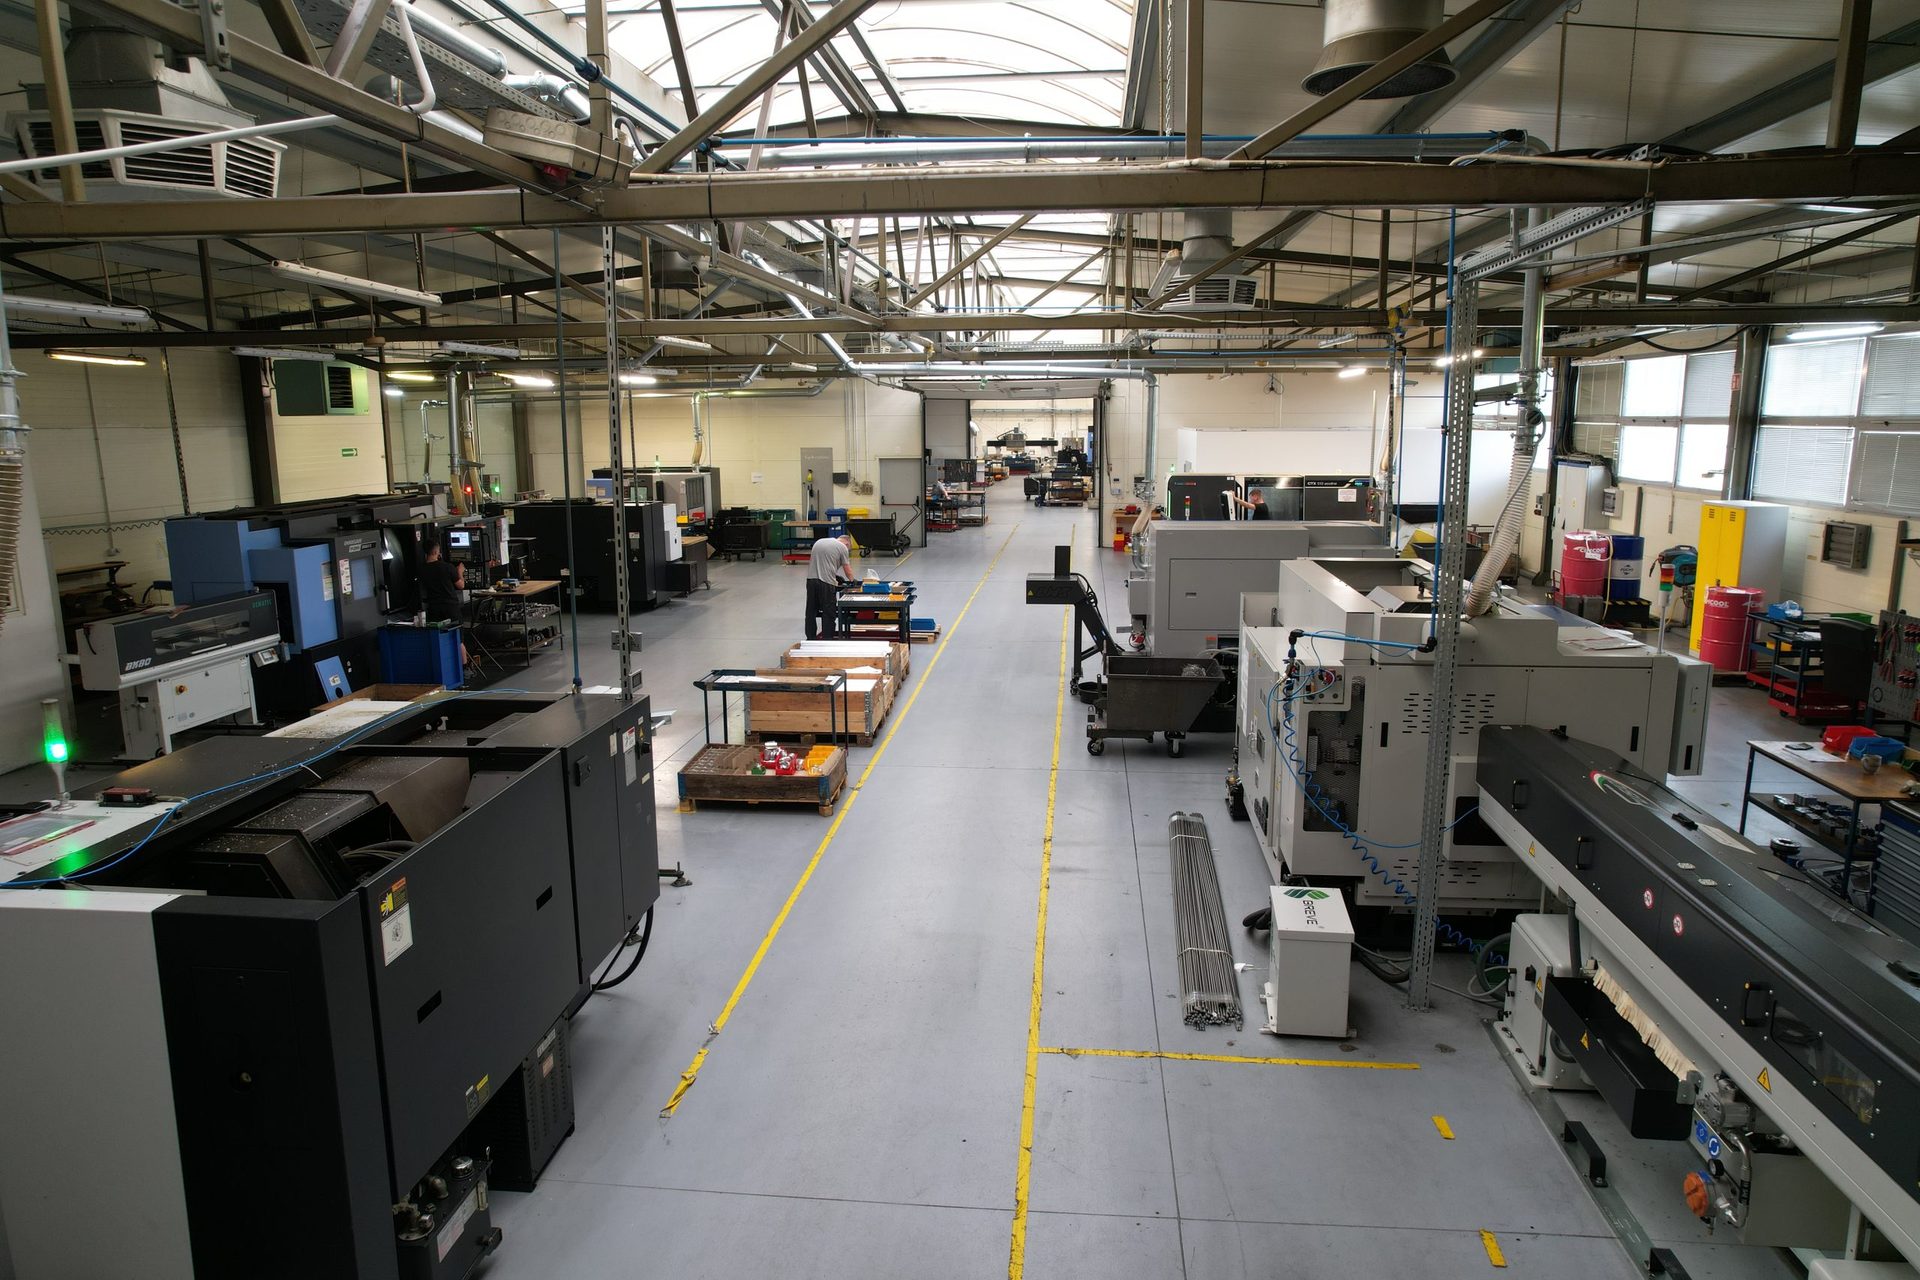
Les stratégies d’outillage comprennent le choix d’outils de coupe à haute performance, des paramètres d’usinage optimisés et des solutions de bridage spécialisées. Résultat : un meilleur état de surface, une précision dimensionnelle accrue et des temps de cycle réduits.
La surveillance du processus de tournage suit l’état des outils et le comportement du matériau. Les données de processus permettent d’optimiser les paramètres pour les nouveaux matériaux et les géométries exigeantes.
L’intégration du système qualité garantit que les améliorations technologiques restent conformes à nos exigences ISO 9001:2015 ainsi qu’aux exigences qualité de nos clients.
Tours CNC (DOOSAN, DMG MORI SEIKI, GILDEMEISTER) – tournage jusqu’à Ø 415 mm et longueur L = 1000 mm. Tour conventionnel PORĘBA TUR – Ø 465 mm, L = 3000 mm. TSUGAMI BO326EII – plage Ø 8-32 mm, 6 axes. DMG/MORI Sprint MF65 – plage Ø 10-65 mm, contre-broche et axe Y.
Matériaux : aciers de construction S235JR/S355J2, aciers alliés 42CrMo4/16MnCr5/34CrNiMo6, acier inoxydable 316L (1.4404), aluminium EN AW-6082/5083, cuivre Cu-ETP, bronze CuSn12, laiton, titane, plastiques techniques (PEEK, PTFE, POM, PA-6).
Après réception de votre plan DXF/STEP, nous vous proposerons la nuance du matériau, les paramètres d’usinage et le certificat (3.1 EN 10204, PPAP pour l’automobile). ANBI-TECH Sp. z o.o., Olewin 50A, 32-300 Olkusz. Téléphone +48 32 788 70 10.
Le tournage CNC est une méthode d’usinage par enlèvement de matière utilisée avant tout pour réaliser des pièces de révolution. La pièce est fixée dans un mandrin et tourne autour de son axe, tandis que l’outil de tournage enlève des couches successives de matière. Le déplacement contrôlé de l’outil permet d’obtenir le diamètre, la longueur et la forme requis.
La matière usinée peut être, et est généralement, ronde, même s’il existe aussi des barres carrées ou hexagonales. La longueur de la matière usinée varie et dépend des capacités de la machine-outil.
Chaque tour CNC dispose de son propre jeu d’outils pilotés par ordinateur. Plus un tour dispose d’outils, plus le nombre d’opérations réalisables en un seul processus est élevé. Certaines machines CNC peuvent arrêter à tout moment la rotation de la pièce afin d’effectuer des fonctions supplémentaires telles que :
Nous tournons des pièces de précision dans différents métaux et plastiques techniques. Nous choisissons la machine-outil en fonction du matériau, des dimensions de la pièce et de la tolérance requise.
Le tarif horaire indicatif du tournage CNC est de 140-250 PLN/h.
| Service | Tarif indicatif |
|---|---|
| Tournage CNC | 140-250 PLN/h |
Il s’agit de fourchettes indicatives et non d’un tarif pour une pièce finie. Le prix dépend du matériau, de la géométrie, des tolérances, de la taille de la série et du temps de préparation du programme. Envoyez-nous un plan technique ou un fichier CAO et nous préparerons un devis personnalisé.
Le fraisage et le tournage CNC relèvent de l’usinage par enlèvement de matière, mais diffèrent par le mode de déplacement de l’outil et de la pièce. Le choix du procédé dépend avant tout de la géométrie de la pièce à réaliser.
Le fraisage CNC est réalisé à l’aide d’une fraiseuse à commande numérique. Le programme CNC guide l’outil le long d’une trajectoire définie, tandis que l’opérateur prépare le bridage, définit le point d’origine et surveille le déroulement de l’usinage. Le mode manuel sert notamment à régler les axes, à positionner l’outil et à apporter des corrections. Il ne constitue pas un mode de pilotage distinct, car l’usinage se déroule toujours dans le cadre du système CNC.
Le tournage CNC se distingue du fraisage. Il repose également sur des programmes informatiques, mais le produit final obtenu est quelque peu différent. Dans ce procédé, l’outil de coupe se déplace parallèlement à la matière usinée. Ici, c’est toutefois la matière qui tourne à une vitesse définie, tandis que l’outil de coupe se déplace pour réaliser des coupes aux profondeurs et aux diamètres précis. Le tournage CNC peut être appliqué à l’extérieur de la matière pour obtenir une forme ronde, ou à l’intérieur pour créer un évidement circulaire dans le matériau choisi.
Le tournage des métaux est une forme d’usinage consistant à retirer la matière superflue de la pièce usinée. Ce procédé requiert un tour équipé d’un outil de coupe ainsi qu’une pièce à usiner. La pièce usinée est un morceau de matière fixé dans le mandrin de la machine et tournant à grande vitesse. L’outil est généralement un outil de coupe à pointe unique monté sur la machine. L’outil de coupe s’approche de la pièce et enlève une partie de la matière sous forme de copeaux, jusqu’à l’obtention de la forme souhaitée.
Le tournage permet de produire des pièces de révolution présentant des caractéristiques telles que trous, gorges, filetages, cônes et différents étages de diamètre. Le tournage peut être utilisé comme procédé de finition de pièces fabriquées par d’autres procédés, par exemple après fraisage CNC ou découpe CNC.
La vitesse de coupe et la vitesse de rotation lors du tournage de l’ aluminium se choisissent en fonction de l’alliage, du diamètre de la pièce, de la géométrie et du matériau de l’outil ainsi que du mode de refroidissement. L’aluminium permet souvent d’appliquer des vitesses de coupe plus élevées que les aciers, mais la vitesse de rotation découle de la vitesse de coupe requise et du diamètre de la pièce ; elle n’est donc pas réglée automatiquement au maximum.
Il convient de rappeler que, lors du tournage d’une pièce d’aluminium de grande longueur, l’extrémité libre peut devenir instable. La limite au-delà de laquelle la pièce nécessite des supports spécialisés correspond à un rapport longueur/diamètre L/D supérieur à 20.
Tournage du cuivre exige un choix approprié de l’outil, des paramètres de coupe et du refroidissement. Pour les pièces complexes, il est également utile d’envisager des alliages de cuivre à meilleure usinabilité, lorsque les exigences du projet le permettent.
Tournage des plastiques techniques exige de prendre en compte leur dilatation thermique, leur rigidité et leur sensibilité aux déformations. Cela concerne notamment les douilles, les joints et les guidages réalisés selon les tolérances indiquées dans la documentation.
Lors du tournage du polyamide , les paramètres de coupe et le mode de fixation sont choisis de manière à limiter l’échauffement et la déformation de la pièce.
La pratique montre que l’acier à faible teneur en carbone est plus tendre et plus facile à usiner que l’acier allié. La dureté du matériau conditionne son usinabilité : c’est donc une caractéristique très importante à prendre en compte lors du calcul des vitesses d’avance. L’acier inoxydable appartient au groupe des aciers alliés, le chrome étant généralement l’élément d’alliage. Celui-ci forme un oxyde en surface, ce qui accroît la résistance du matériau à la corrosion. D’autres éléments d’alliage, tels que le nickel et le carbone, sont également utilisés pour produire l’acier inoxydable. Les aciers inoxydables présentent une conductivité thermique plus faible que les aciers au carbone et, en particulier, les nuances austénitiques ont tendance à s’écrouir pendant l’usinage.
Le tournage des surfaces cylindriques extérieures sert notamment à réaliser des arbres et des axes. Les tours CNC permettent d’usiner des diamètres, des épaulements, des rainures et des filetages conformément à la documentation technique.
Le tournage CNC est un usinage par enlèvement de matière au cours duquel la pièce tourne dans le mandrin du tour, tandis que l’outil de coupe (outil de tournage) se déplace longitudinalement et transversalement, enlevant de la matière et donnant la forme souhaitée. La commande numérique (CNC) assure répétabilité et précision, même sur des séries de plusieurs milliers de pièces.
Le tarif horaire indicatif du tournage CNC est de 140-250 PLN/h. Le prix de la pièce finie dépend du matériau, de la complexité de la géométrie, des tolérances, de la taille de la série et du temps de programmation. Envoyez-nous un plan technique ou un fichier CAO et nous préparerons un devis personnalisé.
Les tolérances atteignables dépendent du matériau, du diamètre et de la longueur de la pièce. Nous précisons ces éléments dans le devis établi à partir du plan technique.
Acier inoxydable, acier au carbone, aluminium, laiton, cuivre et matières plastiques, dont le polyamide. Nous adaptons les paramètres de coupe au matériau concerné.
Tournage CNC : diamètre jusqu’à Ø 415 mm, longueur jusqu’à 1000 mm. Tournage conventionnel : Ø 465 mm × 3000 mm. TSUGAMI BO326EII : Ø 8-32 mm, 6 axes. DMG/MORI Sprint MF65 : Ø 10-65 mm, broche de reprise et axe Y. Nous usinons des barres rondes, carrées et hexagonales.
Nous réalisons des prototypes avant tout lorsque le projet doit aboutir à une production en série. Le développement type d’un projet comprend environ 5 prototypes, un premier lot de 20-50 pièces, puis des séries de 100, 500 ou 1000 pièces. Il s’agit d’un modèle de collaboration et non d’un seuil rigide.
Le tournage se divise selon la direction d’avance et la zone usinée. Le tournage longitudinal guide l’outil parallèlement à l’axe de la pièce et lui donne son diamètre. Le dressage guide l’outil perpendiculairement et façonne les faces et les épaulements. Le tournage intérieur, ou alésage, usine les trous et les logements. S’y ajoutent le filetage, le tronçonnage et le tournage de forme. Plusieurs de ces opérations peuvent être combinées sur une même pièce.
Envoyez un plan ou un modèle au format PDF, DXF, STEP, STP, STL ou DWG via le formulaire de contact. Indiquez le matériau, le nombre de pièces et les tolérances. Nous vous répondrons avec un devis et un délai de livraison.
Nous publions les références reçues ainsi que les avis figurant sur le profil de l’entreprise dans Google Maps. Nous les citons littéralement, sans modification.
Je peux recommander en toute confiance la société Anbi-Tech comme un partenaire solide et professionnel dans le domaine de l’usinage mécanique et de la fabrication de pièces pour l’industrie pharmaceutique. C’est déjà la troisième entreprise au sein de laquelle j’ai le plaisir de collaborer avec Anbi-Tech et, à chaque fois, la coopération se déroule au plus haut niveau.
Le secteur pharmaceutique est particulièrement exigeant : ce ne sont pas seulement la précision d’exécution qui compte, mais aussi le respect des délais, la qualité des matériaux et une parfaite compréhension des besoins du client. Anbi-Tech a prouvé à maintes reprises qu’il évolue parfaitement dans cet environnement. L’entreprise a réalisé pour nous, entre autres, des pièces de format, des pièces de rechange, des aiguilles de remplissage, des vis sans fin de transport, des éléments de dosage de poudres et de liquides, ainsi que de nombreux autres composants de production.
La qualité d’exécution des pièces mérite une reconnaissance particulière, qu’il s’agisse d’acier inoxydable 316L et 304 ou de matières plastiques telles que le POM, le polyuréthane ou le polycarbonate. Les pièces sont fabriquées de manière très solide, avec une grande précision et un grand soin du détail, ce qui est essentiel dans notre secteur.
À de nombreuses reprises, Anbi-Tech nous a littéralement « sauvé la mise » dans des situations d’urgence où comptaient le temps, la réactivité et une approche flexible du client. Un atout considérable de l’entreprise est son parc machines moderne, qui permet de réaliser même des projets très exigeants tout en conservant la plus haute qualité d’exécution.
Les personnes comptent tout autant : le personnel de l’entreprise fait toujours preuve d’un engagement total, d’une volonté de coopération et d’un réel soutien technique. On y perçoit une grande expérience, un professionnalisme et une approche du client fondée sur le partenariat.
Dans l’industrie pharmaceutique, le « papier », c’est-à-dire les certificats, compte également : ils n’ont jamais été remis en question lors des audits, qu’ils soient clients ou officiels (par ex. GIF)
Je recommande vivement la collaboration avec Anbi-Tech à toutes les entreprises à la recherche d’un partenaire technique éprouvé, fiable et soucieux de la qualité.
Dariusz Stachowicz, Responsable senior du service Maintenance, Polfa Warszawa S.A.
Très bonne collaboration avec Anbi-Tech pour la réalisation d’une nouvelle ligne de production destinée à une usine d’embouteillage. À partir d’un échantillon de bouteille et de pièces de l’ancienne ligne, leur ingénieur a préparé sous SolidWorks la conception et la documentation des nouvelles pièces de format. Anbi-Tech a ensuite fabriqué, entre autres, des vis sans fin, des étoiles, des entraîneurs, des orienteurs, des retourneurs de bouteilles ainsi que des éléments d’alimentation.
Un grand atout : l’approche globale, de l’analyse et de la conception jusqu’à la fabrication des pièces finies. On perçoit une solide expérience technique, une grande précision et la capacité à résoudre des problèmes non standard. Je recommande.
Bartłomiej Ć, spécialiste, ORLEN
Nous collaborons avec Anbi-Tech pour la fabrication de pièces et de composants techniques destinés à nos projets. Nous apprécions avant tout la qualité d’exécution, le respect des délais et un très bon contact. Sur des sujets non standard, ils savent conseiller et trouver une solution plutôt que de se contenter de fabriquer une pièce selon plan. Un partenaire fiable et recommandable.
Marek P., responsable de production, Triccor
Une entreprise sérieuse dotée d’une immense expérience ! Elle réalise des pièces en acier, en aluminium et en plastiques techniques spécialisés tels que le POM et le PTFE. Chaque prestation, qu’il s’agisse de tournage, de fraisage ou de découpe CNC, est exécutée parfaitement, avec le souci du moindre détail. Excellent contact, conseils professionnels et réalisation toujours dans les délais. Je recommande en toute confiance à quiconque a besoin de composants fiables.
Damian Lab
Pour établir un devis, envoyez-nous un plan PDF ou DXF, ou un modèle STEP avec les dimensions. Précisez le matériau, le nombre de pièces et les exigences qualité. Une simple photo de la pièce, sans dimensions, ne permet pas de préparer un devis fiable.
Si le projet combine plusieurs opérations, nous définirons ensemble l’étendue de l’usinage, du contrôle, de l’assemblage et des procédés réalisés chez nos partenaires.

Tél. : +48 32 788 70 10
Mobile : +48 693 726 777
Mobile : +48 693 726 127

Olewin 50A, 32-300 Olkusz
N° de TVA : PL6372190715

anbi@anbi-tech.pl