
Comparez les matériaux fibreux, graphite, PTFE, caoutchouc, spiralés et métalloplastiques. Choisissez la dimension selon la norme de bride et confirmez les certificats pour la nuance concernée.

| Données de l’installation | Ce qu’il faut indiquer | Pourquoi cela influe sur le choix |
|---|---|---|
| Fluide | Nom du fluide, concentration et éventuelles impuretés | Les matériaux diffèrent par leur résistance chimique |
| Température | Minimale, de service en continu et de courte durée | La température modifie la durabilité du matériau et de l’assemblage |
| Pression | Pression de service, pointes de pression et classe de bride | Elle influe sur la conception et la charge du joint |
| Assemblage | Norme, DN et PN ou NPS et classe, dimensions ainsi que l’état de surface | Ils déterminent la géométrie et la dimension correcte du joint |
| Documentation | Agréments requis, certificats et document de réception | Un agrément porte sur une nuance précise, non sur toute une famille de matériaux |
Une seule information, par exemple la température seule ou la classe PN seule, ne suffit pas pour un choix sûr.
Le choix d’un joint commence par 5 questions : 1) Quel fluide (eau, huile, carburant, acide, vapeur) ? 2) Quelle température de service ? 3) Quelle pression ? 4) Quelle bride (DIN/ASME, DN, PN) ? 5) Des certificats sectoriels sont-ils requis (DVGW, TA-Luft, KTW) ?
Après avoir défini le fluide et la température, nous choisissons le matériau du joint : fibres non métalliques, graphite, PTFE, caoutchouc, spiralé ou métalloplastique. Les paramètres sont déterminés pour la nuance et l’application spécifiques.
Après le matériau, nous choisissons la dimension du joint selon la norme de bride (DIN EN 1514-1 ou ASME B16.21) ainsi que l’épaisseur, retenue parmi les épaisseurs catalogue de la nuance de plaque, le plus souvent de 0,5 à 3 mm. Pour les applications critiques, à pression et température élevées, nous utilisons des joints spiralés de type MS ou des bagues RTJ.
Choix du matériau selon le fluide chimique :
Choix selon la plage de températures :
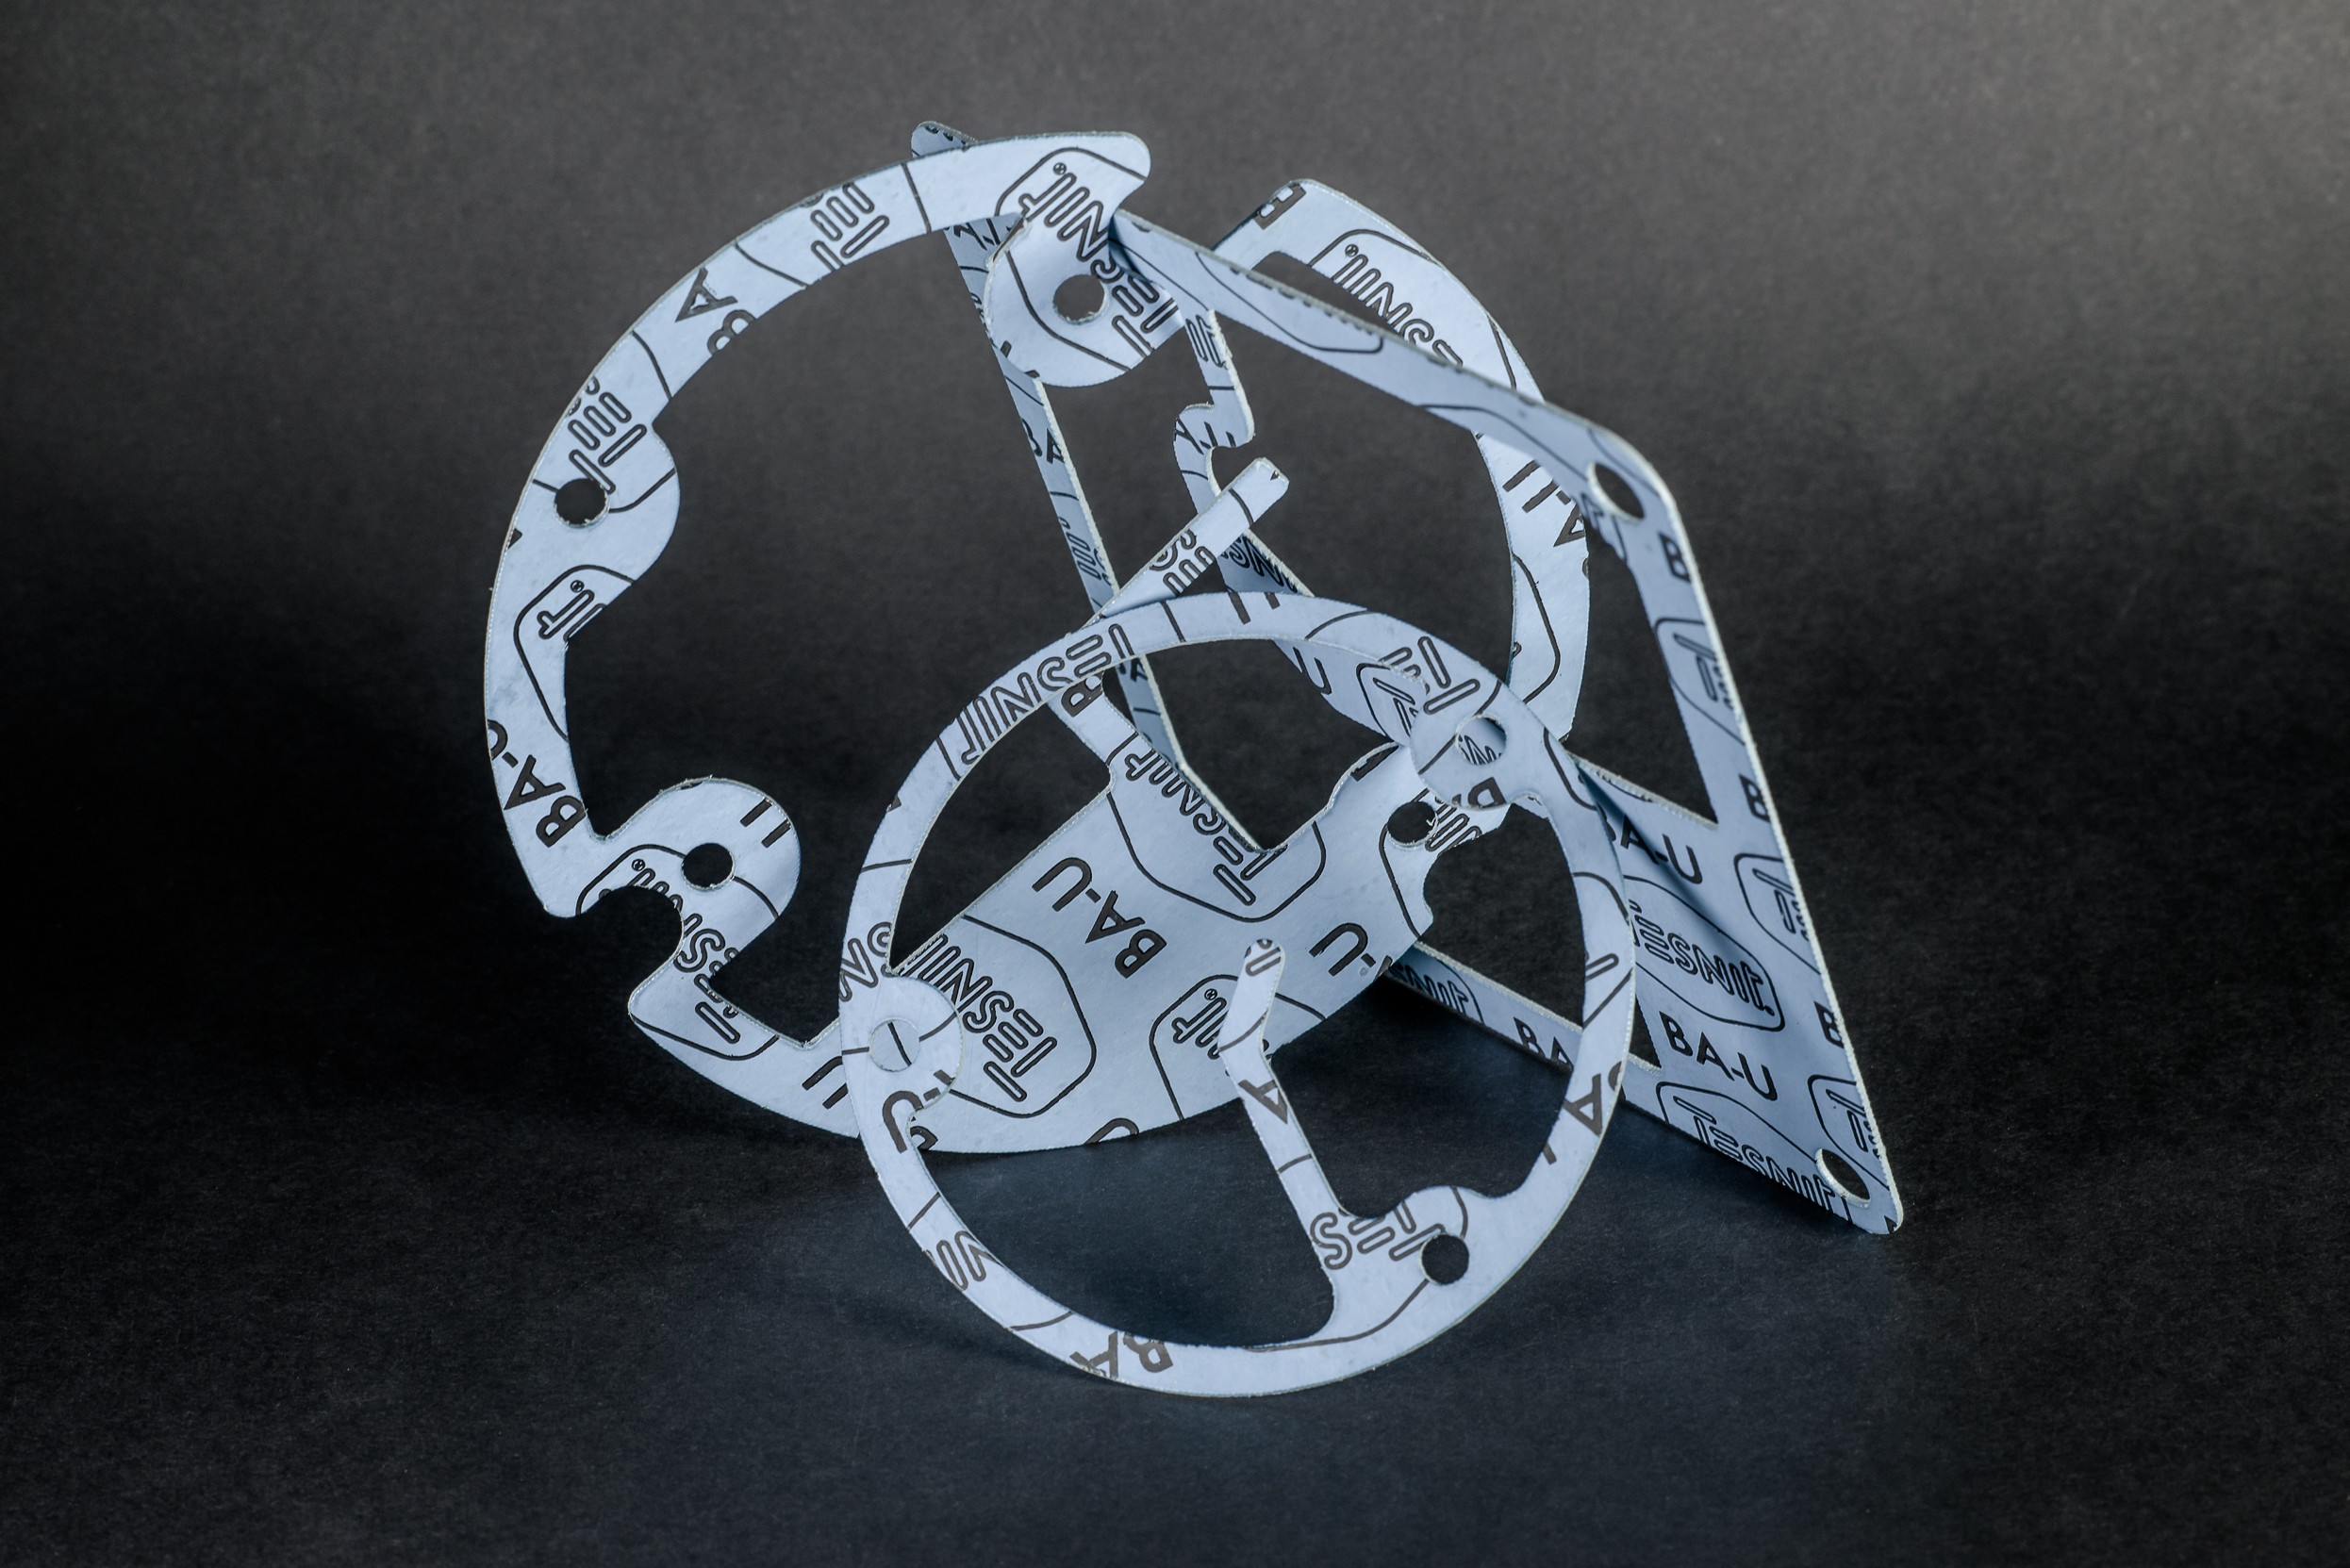
Fibres + élastomère. Les paramètres dépendent de la nuance de plaque, par exemple Gambit AF-300 jusqu’à 320°C et 10 bar, Gambit AF-1000 jusqu’à 420°C et 12 bar, Tesnit BA-50 jusqu’à 280°C et 80 bar, Tesnit BA-GL jusqu’à 440°C et 120 bar. Les applications dépendent de la nuance ; certaines plaques sont destinées à l’eau, au gaz, aux huiles ou aux carburants. Les certificats DVGW ou TA-Luft ne sont disponibles que pour certaines nuances et doivent être confirmés avant la commande.
Graphite expansé. Jusqu’à +550°C, pression selon la nuance : Grafilit SF jusqu’à 80 bar, SL jusqu’à 100 bar, SP jusqu’à 200 bar. Vapeur d’eau, huiles, gaz. Non résistant aux substances fortement oxydantes, par exemple l’acide nitrique et l’acide chromique. Les certificats DVGW ou TA-Luft sont disponibles pour certaines nuances et doivent être confirmés avant la commande.
PTFE expansé pur. -240°C à +260°C. Le choix pour une classe PN exige la vérification du matériau, de la bride, de la température, du fluide et de la charge spécifiques. Chimie : acides, bases, solvants. Font exception les métaux alcalins liquides et le fluor gazeux. La fiche Doniflon 900E confirme l’innocuité physiologique et la pureté des produits véhiculés. Pour les applications alimentaires ou pharmaceutiques, il convient de confirmer la documentation à jour de la nuance choisie.
Mica avec insert en acier inoxydable AISI 316L et joints spiralés métalloplastiques. MICALIT jusqu’à +950°C et 40 bar, joints spiralés MS à garniture graphite jusqu’à +550°C. Fours, vapeur surchauffée, hautes températures.
Dimensions du joint selon la norme :
Des certificats sectoriels pour les joints sont disponibles pour certaines plaques, sur demande du client :
La liste complète des certificats par plaque est disponible sur demande. Le certificat et son prix doivent être demandés au plus tard lors de la passation de la commande, et nous confirmons sa délivrance séparément.
Voir documents et certificats
Envoyez-nous les paramètres : fluide, température, pression et type de bride. Sur cette base, nous pouvons vous aider à choisir le matériau et la dimension.
ANBI-TECH Sp. z o.o., Olewin 50A, 32-300 Olkusz. Téléphone +48 32 788 70 10. E-mail : anbi@anbi-tech.pl.
Le choix dépend du fluide, de la température, de la pression, du type de bride et des agréments requis. Il ne faut pas attribuer une seule température ni une seule pression à toute une famille de plaques. Pour le BA-CF, la plage de pression va jusqu’à 12 MPa, et les autres paramètres doivent être vérifiés dans la fiche de la nuance concernée. Le graphite se choisit selon les mêmes données de service.
Pas toujours. Le joint spiralé est sélectionné pour les assemblages fonctionnant à température élevée et sous pression, en particulier lorsque les conditions varient de manière cyclique. Un joint plat peut convenir dans des conditions stables. Le choix dépend des paramètres de l’installation concernée, du matériau de la bride et des agréments exigés.
La seule classe PN 40 ne détermine pas une épaisseur correcte unique. Il faut prendre en compte la nuance précise du matériau, les dimensions et l’état de surface des brides ainsi que les conditions de service. L’épaisseur se choisit à partir des valeurs catalogue de la nuance de plaque retenue et se vérifie selon la norme de bride applicable. Sans ces données, aucune valeur unique ne doit être indiquée.
L’aptitude à l’oxygène ne peut pas être confirmée sur la seule base du nom de la famille PTFE ou Donit. Pour le matériau et les conditions de service concernés, il faut vérifier l’agrément oxygène, par exemple BAM (Oxygen), ainsi que la fiche technique du fabricant. Chaque application de ce type doit être vérifiée individuellement avant le choix.
La TA-Luft concerne la limitation des émissions fugitives des installations. Lors du choix d’un joint, le nom de la famille de matériau ne suffit pas. Il faut confirmer que la nuance précise dispose de l’essai ou de l’agrément requis pour les conditions de l’installation. Cette exigence doit être précisée dès la demande de devis.
Nous publions les références reçues ainsi que les avis figurant sur le profil de l’entreprise dans Google Maps. Nous les citons littéralement, sans modification.
Je peux recommander en toute confiance la société Anbi-Tech comme un partenaire solide et professionnel dans le domaine de l’usinage mécanique et de la fabrication de pièces pour l’industrie pharmaceutique. C’est déjà la troisième entreprise au sein de laquelle j’ai le plaisir de collaborer avec Anbi-Tech et, à chaque fois, la coopération se déroule au plus haut niveau.
Le secteur pharmaceutique est particulièrement exigeant : ce ne sont pas seulement la précision d’exécution qui compte, mais aussi le respect des délais, la qualité des matériaux et une parfaite compréhension des besoins du client. Anbi-Tech a prouvé à maintes reprises qu’il évolue parfaitement dans cet environnement. L’entreprise a réalisé pour nous, entre autres, des pièces de format, des pièces de rechange, des aiguilles de remplissage, des vis sans fin de transport, des éléments de dosage de poudres et de liquides, ainsi que de nombreux autres composants de production.
La qualité d’exécution des pièces mérite une reconnaissance particulière, qu’il s’agisse d’acier inoxydable 316L et 304 ou de matières plastiques telles que le POM, le polyuréthane ou le polycarbonate. Les pièces sont fabriquées de manière très solide, avec une grande précision et un grand soin du détail, ce qui est essentiel dans notre secteur.
À de nombreuses reprises, Anbi-Tech nous a littéralement « sauvé la mise » dans des situations d’urgence où comptaient le temps, la réactivité et une approche flexible du client. Un atout considérable de l’entreprise est son parc machines moderne, qui permet de réaliser même des projets très exigeants tout en conservant la plus haute qualité d’exécution.
Les personnes comptent tout autant : le personnel de l’entreprise fait toujours preuve d’un engagement total, d’une volonté de coopération et d’un réel soutien technique. On y perçoit une grande expérience, un professionnalisme et une approche du client fondée sur le partenariat.
Dans l’industrie pharmaceutique, le « papier », c’est-à-dire les certificats, compte également : ils n’ont jamais été remis en question lors des audits, qu’ils soient clients ou officiels (par ex. GIF)
Je recommande vivement la collaboration avec Anbi-Tech à toutes les entreprises à la recherche d’un partenaire technique éprouvé, fiable et soucieux de la qualité.
Dariusz Stachowicz, Responsable senior du service Maintenance, Polfa Warszawa S.A.
Très bonne collaboration avec Anbi-Tech pour la réalisation d’une nouvelle ligne de production destinée à une usine d’embouteillage. À partir d’un échantillon de bouteille et de pièces de l’ancienne ligne, leur ingénieur a préparé sous SolidWorks la conception et la documentation des nouvelles pièces de format. Anbi-Tech a ensuite fabriqué, entre autres, des vis sans fin, des étoiles, des entraîneurs, des orienteurs, des retourneurs de bouteilles ainsi que des éléments d’alimentation.
Un grand atout : l’approche globale, de l’analyse et de la conception jusqu’à la fabrication des pièces finies. On perçoit une solide expérience technique, une grande précision et la capacité à résoudre des problèmes non standard. Je recommande.
Bartłomiej Ć, spécialiste, ORLEN
Nous collaborons avec Anbi-Tech pour la fabrication de pièces et de composants techniques destinés à nos projets. Nous apprécions avant tout la qualité d’exécution, le respect des délais et un très bon contact. Sur des sujets non standard, ils savent conseiller et trouver une solution plutôt que de se contenter de fabriquer une pièce selon plan. Un partenaire fiable et recommandable.
Marek P., responsable de production, Triccor
Une entreprise sérieuse dotée d’une immense expérience ! Elle réalise des pièces en acier, en aluminium et en plastiques techniques spécialisés tels que le POM et le PTFE. Chaque prestation, qu’il s’agisse de tournage, de fraisage ou de découpe CNC, est exécutée parfaitement, avec le souci du moindre détail. Excellent contact, conseils professionnels et réalisation toujours dans les délais. Je recommande en toute confiance à quiconque a besoin de composants fiables.
Damian Lab
Pour établir un devis, envoyez-nous un plan PDF ou DXF, ou un modèle STEP avec les dimensions. Précisez le matériau, le nombre de pièces et les exigences qualité. Une simple photo de la pièce, sans dimensions, ne permet pas de préparer un devis fiable.
Si le projet combine plusieurs opérations, nous définirons ensemble l’étendue de l’usinage, du contrôle, de l’assemblage et des procédés réalisés chez nos partenaires.

Tél. : +48 32 788 70 10
Mobile : +48 693 726 777
Mobile : +48 693 726 127

Olewin 50A, 32-300 Olkusz
N° de TVA : PL6372190715

anbi@anbi-tech.pl