
Toczymy elementy obrotowe z metali i tworzyw konstrukcyjnych na tokarkach CNC i automatach tokarskich. Obrabiamy materiał własny lub powierzony, od pojedynczych sztuk po serie.

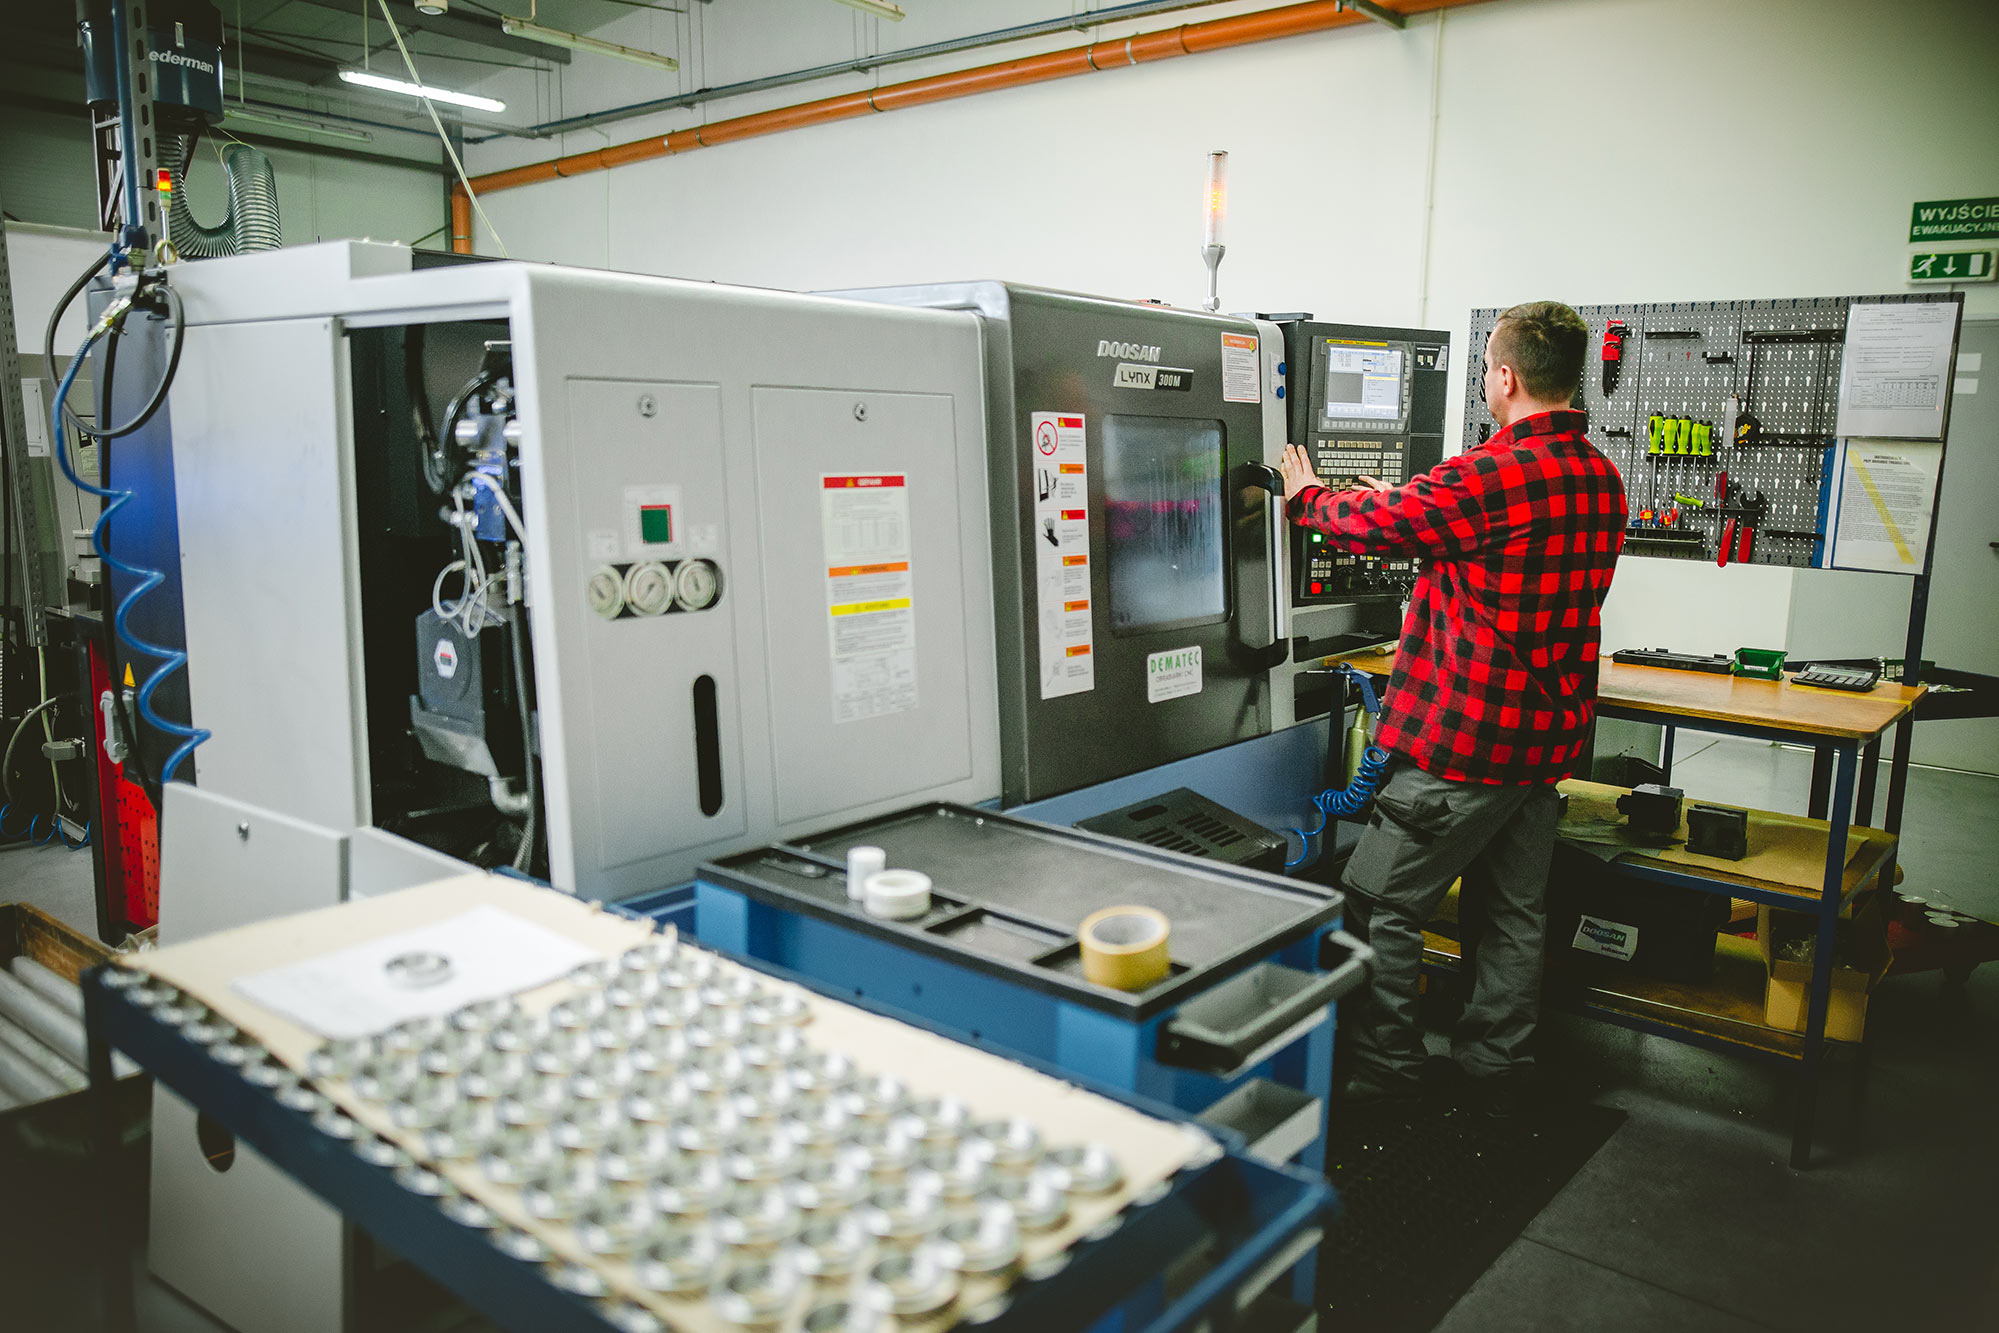
Specjalizujemy się w precyzyjnym toczeniu CNC metali i tworzyw sztucznych dla różnorodnych zastosowań przemysłowych. Pracujemy na tokarkach DOOSAN, DMG MORI SEIKI i GILDEMEISTER oraz tokarce konwencjonalnej PORĘBA TUR. Toczymy według rysunku klienta, a gdy go nie ma, odtwarzamy detal ze wzoru lub dokumentacji.
Sterowanie numeryczne ułatwia zachowanie dokładności i powtarzalności wymiarowej. Toczymy wały, tuleje, elementy gwintowane i złożone części obrotowe, a zakres prac oraz cenę ustalamy na podstawie dokumentacji.
Pracujemy w systemie zarządzania jakością ISO 9001:2015. Oprócz toczenia wykonujemy frezowanie CNC i wycinanie CNC – cała obróbka skrawaniem w jednej firmie. Działamy od 2008 roku.
Zakres toczenia dobieramy do wymiarów, geometrii i materiału detalu:
Tokarki CNC z napędzanymi narzędziami wykorzystują sterowane komputerowo systemy narzędziowe umożliwiające dodatkowe operacje, takie jak wiercenie otworów, wykonywanie szczelin i frezowanie powierzchni.
Obrabiamy materiał w konfiguracji okrągłej, kwadratowej i sześciokątnej.
W parku toczenia pracują tokarki CNC DOOSAN Lynx 220LMS i Lynx 300M.
Obrabiamy między innymi aluminium EN AW-6082 i EN AW-7075.
Nasze usługi toczenia CNC wytwarzają krytyczne elementy obrotowe dla przemysłu motoryzacyjnego – precyzyjne wały, tuleje i łączniki gwintowane. Utrzymujemy rygorystyczne standardy jakości niezbędne w motoryzacji, zapewniając jednocześnie opłacalne rozwiązania zarówno dla prototypów, jak i produkcji seryjnej.
Zastosowania lotnicze korzystają z naszych precyzyjnych możliwości toczenia krytycznych elementów obrotowych wymagających wysokiej dokładności wymiarowej i jakości powierzchni. Nasze systemy zarządzania jakością i identyfikowalność materiałów wspierają wymagające specyfikacje lotnicze w całym procesie produkcji.
Sektory budowy maszyn polegają na naszej wszechstronności w zakresie rozmiarów elementów i materiałów – wały napędowe, tuleje i precyzyjne rolki. Nasze możliwości obejmują zarówno małe precyzyjne elementy, jak i duże komponenty konstrukcyjne.
Energetyka i systemy odnawialne wykorzystują naszą wiedzę w toczeniu elementów pracujących w wymagających środowiskach – trwałość i precyzja w zastosowaniach krytycznych. Nasza znajomość materiałów i systemy jakości zapewniają niezawodne działanie w aplikacjach wymagających długoterminowej niezawodności.
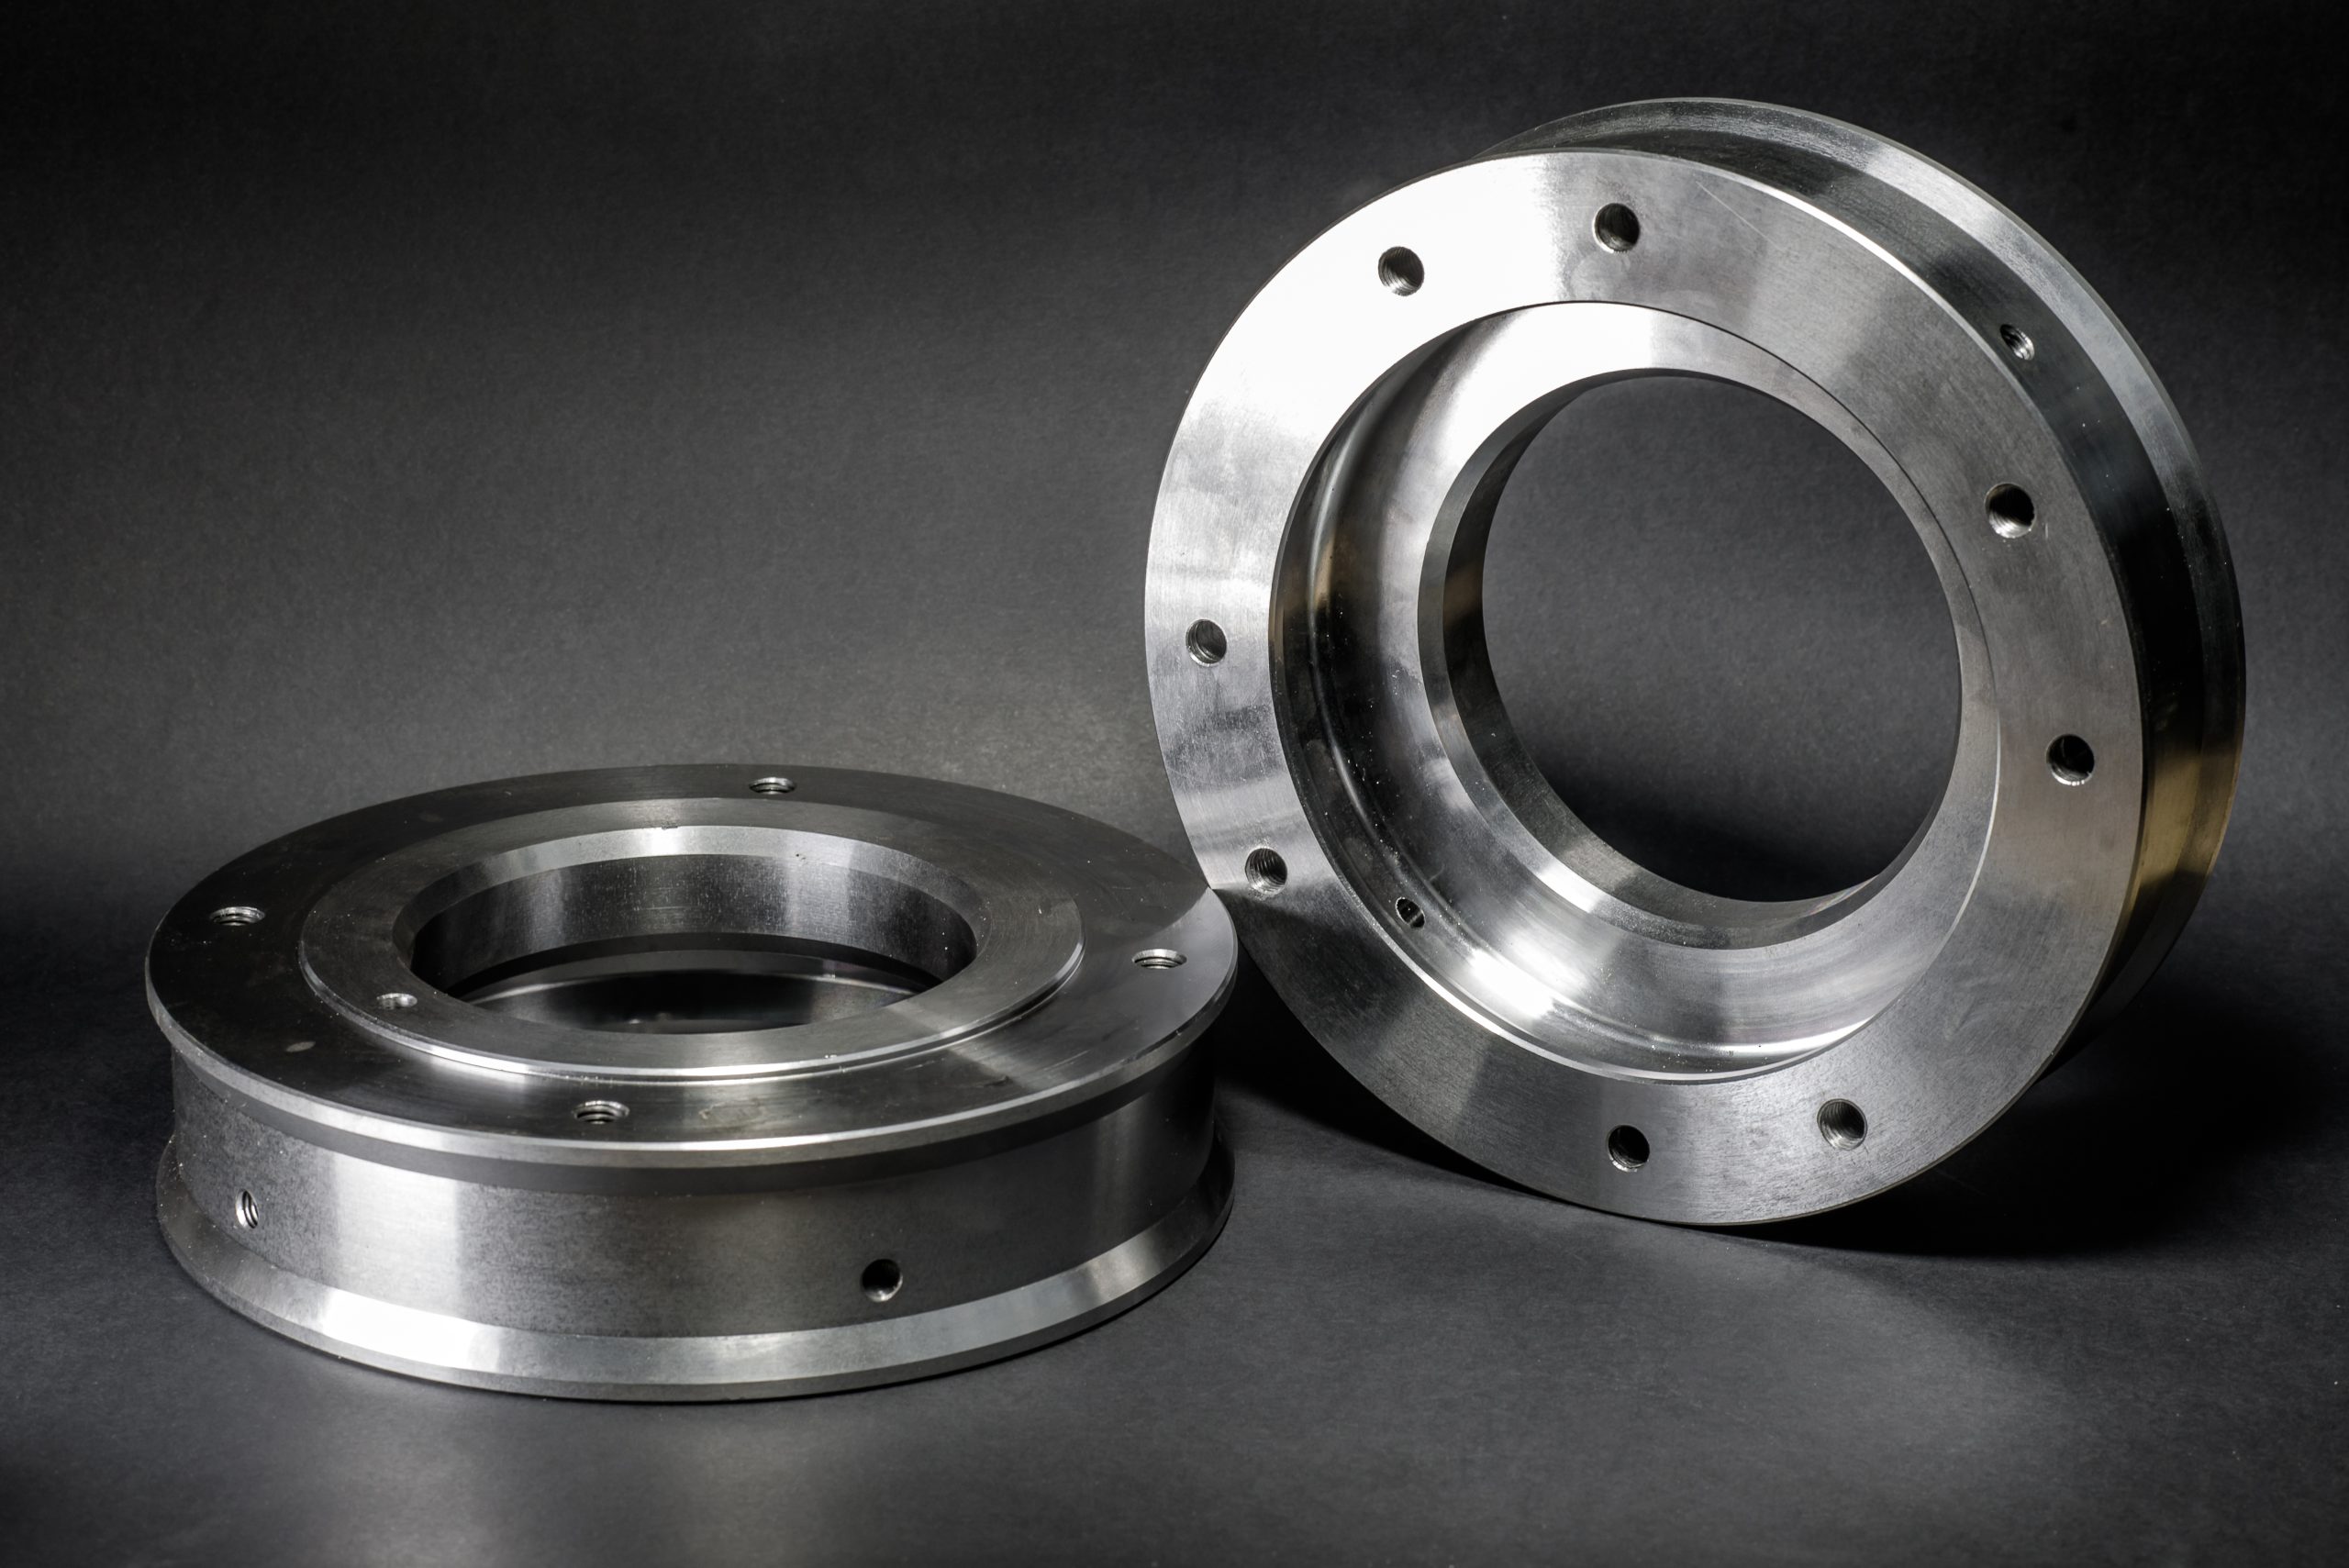
Nasze usługi toczenia sprawdzają się w produkcji wałów dla systemów mechanicznych wymagających precyzyjnej kontroli wymiarowej i jakości powierzchni. Produkujemy wały napędowe, tuleje i elementy obrotowe z tolerancją od ±0,01 mm.
Produkcja elementów gwintowanych obejmuje łączniki, złącza i zespoły mechaniczne wymagające dokładnej specyfikacji gwintu – właściwa forma, podziałka i jakość powierzchni.
Produkcja tulei i bieżni łożysk wykorzystuje nasze możliwości utrzymania ścisłych tolerancji. Te elementy wymagają stałych wymiarów otworu i jakości powierzchni niezbędnych do prawidłowej pracy łożyska.
Produkcja elementów stożkowych – precyzyjne geometrie kątowe i przejścia wymiarowe dla zespołów mechanicznych i zastosowań narzędziowych.
Zobacz realizacjeRegularnie oceniamy nowe technologie toczenia, rozwiązania narzędziowe i ulepszenia systemów sterowania.
Zobacz park maszynowy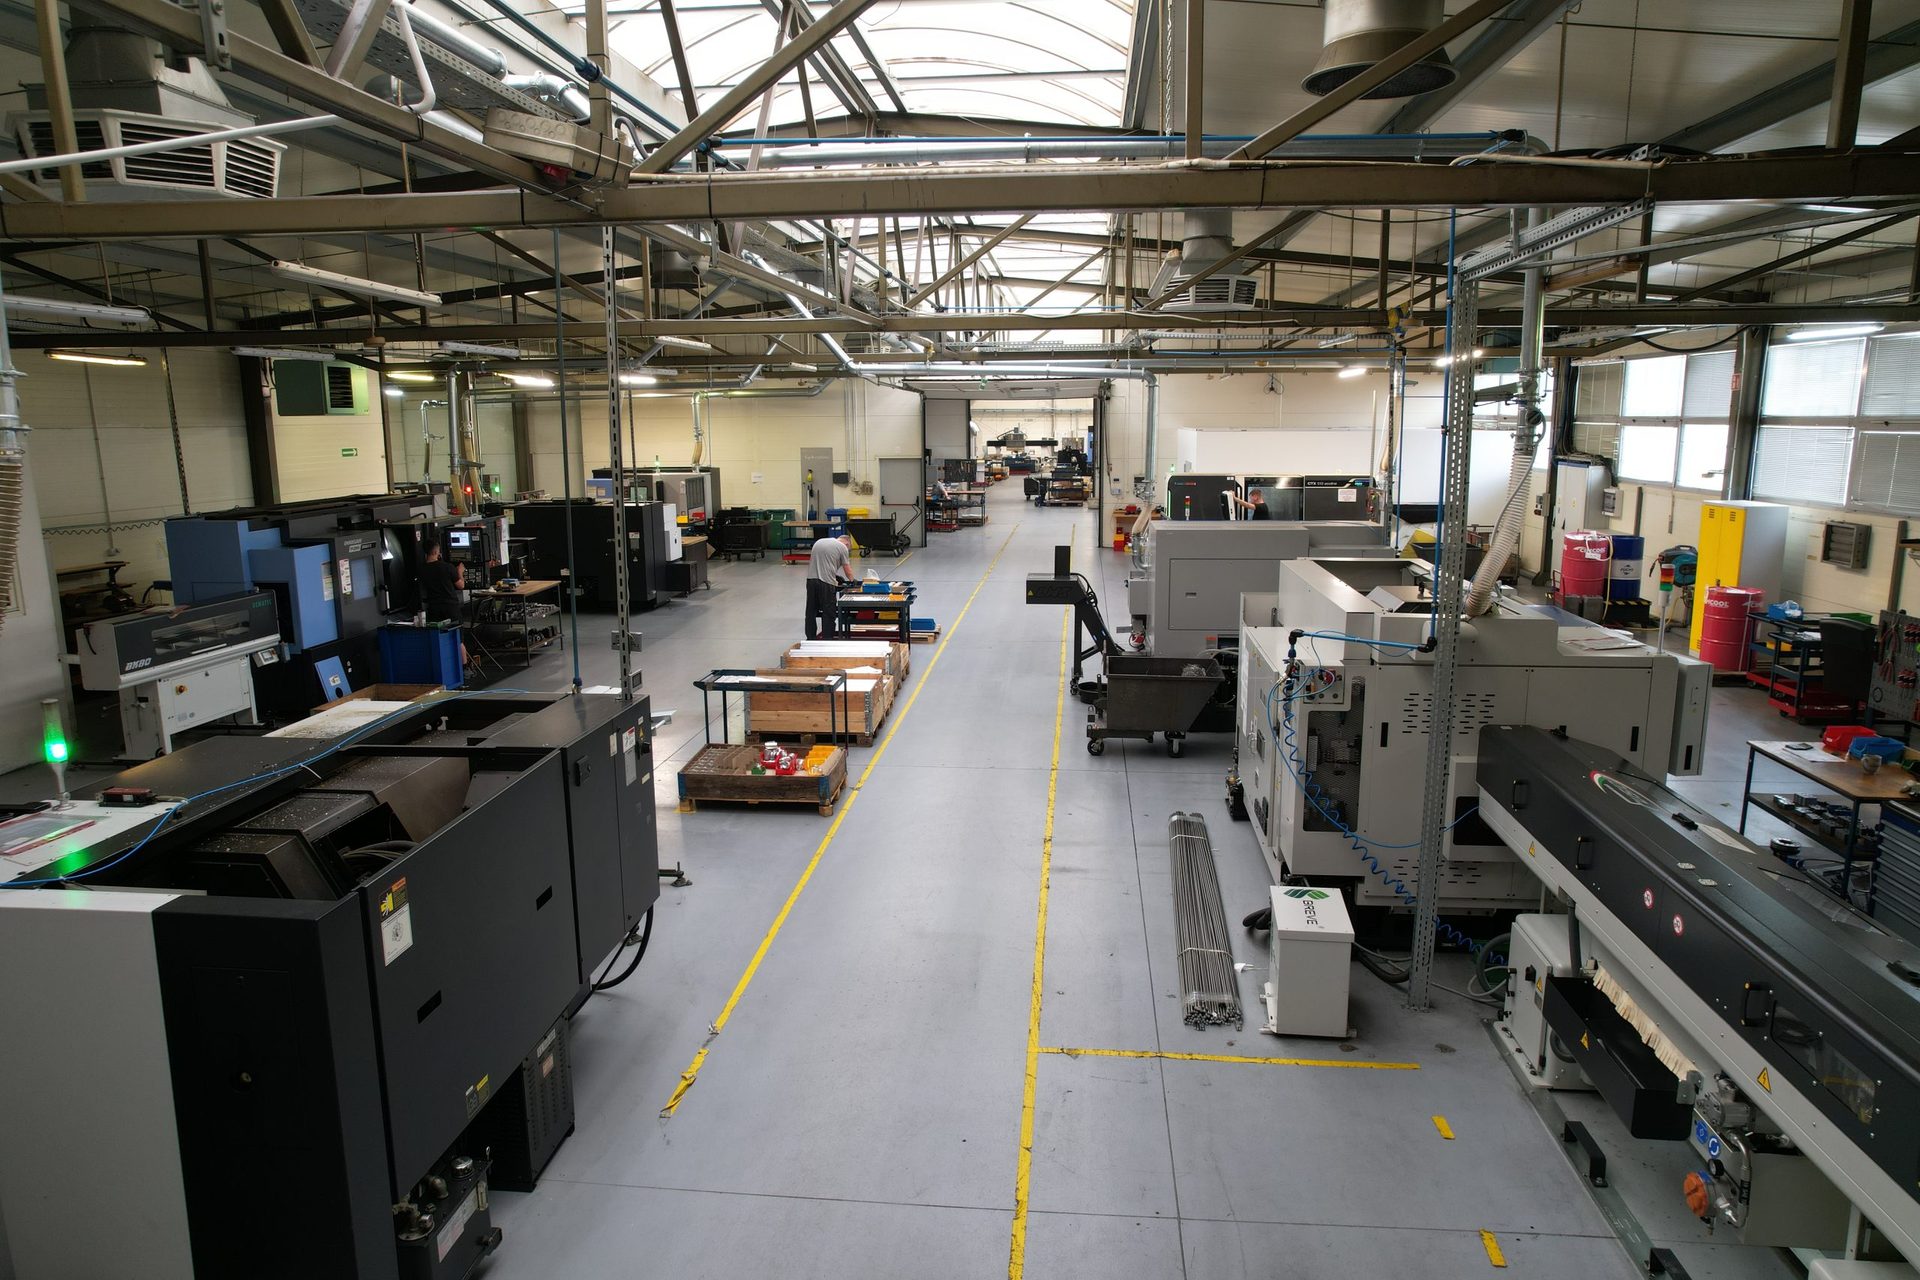
Strategie narzędziowe obejmują dobór wysokowydajnych narzędzi skrawających, zoptymalizowane parametry obróbki i specjalistyczne rozwiązania mocowania. Efekt: lepsza jakość powierzchni, większa dokładność wymiarowa i krótsze czasy cyklu.
Monitorowanie procesu toczenia – śledzenie stanu narzędzi i zachowania materiału. Dane z procesu wspierają optymalizację parametrów przy nowych materiałach i wymagających geometriach.
Integracja systemu jakości zapewnia, że usprawnienia technologiczne są zgodne z naszymi wymaganiami ISO 9001:2015, i z wymaganiami jakościowymi naszych klientów.
Tokarki CNC (DOOSAN, DMG MORI SEIKI, GILDEMEISTER) – toczenie do Ø 415 mm i długości L = 1000 mm. Tokarka konwencjonalna PORĘBA TUR – Ø 465 mm, L = 3000 mm. TSUGAMI BO326EII – zakres Ø 8-32 mm, 6 osi. DMG/MORI Sprint MF65 – zakres Ø 10-65 mm, wrzeciono przechwytujące i oś Y.
Materiały: stale konstrukcyjne S235JR/S355J2, stopowe 42CrMo4/16MnCr5/34CrNiMo6, stal nierdzewna 316L (1.4404), aluminium EN AW-6082/5083, miedź Cu-ETP, brąz CuSn12, mosiądz, tytan, tworzywa konstrukcyjne (PEEK, PTFE, POM, PA-6).
Po przesłaniu rysunku DXF/STEP zaproponujemy gatunek materiału, parametry obróbki i atest (3.1 EN 10204, PPAP dla motoryzacji). ANBI-TECH Sp. z o.o., Olewin 50A, 32-300 Olkusz. Telefon +48 32 788 70 10.
Toczenie CNC jest metodą obróbki skrawaniem stosowaną przede wszystkim do wykonywania części obrotowych. Detal jest zamocowany w uchwycie i obraca się wokół osi, a nóż tokarski usuwa kolejne warstwy materiału. Sterowany ruch narzędzia pozwala uzyskać wymaganą średnicę, długość i kształt elementu.
Materiał poddawany obróbce może być (i na ogół jest) okrągły, chociaż zdarzają się też materiały kwadratowe lub sześciokątne. Długość obrabianego materiału może być różna i zależy od możliwości obrabiarki.
Każda tokarka CNC posiada swój zestaw narzędzi sterowanych komputerowo. Im większą liczbą narzędzi dysponuje tokarka, tym więcej operacji można wykonać w jednym procesie. Niektóre maszyny CNC mogą w dowolnej chwili zatrzymać rotację obrabianego materiału, aby wykonać dodatkowe funkcje, takie jak:
Toczymy precyzyjne elementy z różnych metali i tworzyw konstrukcyjnych. Typ obrabiarki dobieramy do materiału, wymiarów detalu i wymaganej tolerancji.
Orientacyjna stawka godzinowa toczenia CNC wynosi 140-250 PLN/h.
| Usługa | Orientacyjna stawka |
|---|---|
| Toczenie CNC | 140-250 PLN/h |
To są widełki orientacyjne, a nie cennik gotowego detalu. Cena zależy od materiału, geometrii, tolerancji, wielkości serii i czasu przygotowania programu. Prześlij rysunek techniczny albo plik CAD, a przygotujemy indywidualną wycenę.
Frezowanie i toczenie CNC należą do obróbki skrawaniem, ale różnią się sposobem ruchu narzędzia i detalu. Dobór procesu zależy przede wszystkim od geometrii wykonywanej części.
Frezowanie CNC odbywa się za pomocą frezarki sterowanej numerycznie. Program CNC prowadzi ruch narzędzia po zadanej trajektorii, a operator przygotowuje zamocowanie, ustawia punkt bazowy i nadzoruje przebieg obróbki. Tryb ręczny służy między innymi do ustawiania osi, pozycjonowania oraz wprowadzania korekt. Nie stanowi odrębnego sposobu sterowania procesu, ponieważ obróbka nadal przebiega w ramach układu CNC.
Toczenie CNC różni się od frezowania. Opiera się również na programach komputerowych, ale tutaj tworzony jest nieco inny produkt końcowy. W procesie tym narzędzie tnące przesuwane jest równolegle do obrabianego materiału. Jednak w tym przypadku to materiał jest obracany z ustaloną prędkością, zaś narzędzie tnące przesuwa się tworząc nacięcia o dokładnych głębokościach i średnicach. Toczenie CNC może być stosowane na zewnątrz materiału w celu osiągnięcia okrągłego kształtu lub po stronie wewnętrznej celem utworzenia okrągłego wgłębienia w wybranym materiale.
Toczenie metali jest formą obróbki, która polega na usuwaniu niepotrzebnego materiału z obrabianego przedmiotu. W procesie tym potrzebne są: tokarka z narzędziem tnącym oraz przedmiot obrabiany. Elementem obrabianym jest kawałek materiału, przymocowany do uchwytu maszyny, obracający się z dużą prędkością. Nóż jest zazwyczaj jednopunktowym narzędziem tnącym zamocowanym w maszynie. Narzędzie tnące przybliża się do obrabianego przedmiotu, przez co odcina się część materiału w postaci wiórów, aż do uzyskania pożądanego kształtu.
Przy pomocy toczenia wytwarza się części obrotowe posiadające cechy takie jak otwory, wyżłobienia, gwinty, zwężenia i różne stopnie średnicy. Toczenie może być używane jako proces udoskonalający części wyprodukowane w innych procesach – np. po frezowaniu CNC czy wycinaniu CNC.
Prędkość skrawania i obroty przy toczeniu aluminium dobiera się do stopu, średnicy detalu, geometrii i materiału narzędzia oraz sposobu chłodzenia. Aluminium często pozwala stosować wyższe prędkości skrawania niż stale, ale obroty wynikają z wymaganej prędkości skrawania i średnicy detalu, dlatego nie ustawia się ich automatycznie na maksimum.
Należy pamiętać, że przy obracaniu długiego kawałka aluminium mogą wystąpić problemy z chwiejącą się końcówką. Granicą, przy której detal wymaga specjalistycznych podtrzymek, jest stosunek długości do średnicy L/D powyżej 20.
Toczenie miedzi wymaga właściwego doboru narzędzia, parametrów skrawania i chłodzenia. W przypadku złożonych detali warto rozważyć także stopy miedzi o lepszej skrawalności, jeżeli pozwalają na to wymagania projektu.
Toczenie tworzyw konstrukcyjnych wymaga uwzględnienia ich rozszerzalności cieplnej, sztywności i podatności na odkształcenia. Dotyczy to między innymi tulei, uszczelek i prowadnic wykonywanych zgodnie z tolerancjami określonymi w dokumentacji.
Przy toczeniu poliamidu parametry skrawania i sposób mocowania dobiera się tak, aby ograniczyć nagrzewanie oraz odkształcenie detalu.
Praktyka pokazuje, że stal niskowęglowa jest bardziej miękka i łatwiejsza w obróbce niż stal stopowa. Od twardości materiału zależy jego skrawalność, tak więc twardość jest bardzo ważną cechą, którą należy wziąć pod uwagę przy obliczaniu prędkości posuwów. Stal nierdzewna należy do stali stopowych, zaś pierwiastkiem stopowym jest zazwyczaj chrom. Tworzy on tlenek na powierzchni, co zwiększa odporność materiału na korozję. Do produkcji stali nierdzewnej wykorzystuje się również inne rodzaje pierwiastków stopowych, takie jak nikiel i węgiel. Stale nierdzewne mają niższą przewodność cieplną niż stale węglowe, a szczególnie gatunki austenityczne wykazują skłonność do umacniania odkształceniowego podczas skrawania.
Toczenie zewnętrznych powierzchni walcowych służy między innymi do wykonywania wałów i wałków. Tokarki CNC pozwalają obrabiać średnice, stopnie, rowki i gwinty zgodnie z dokumentacją techniczną.
Toczenie CNC to obróbka skrawaniem, w której obrabiany detal obraca się w uchwycie tokarki, a narzędzie skrawające (nóż tokarski) przesuwa się wzdłuż i w poprzek – usuwając materiał i nadając pożądany kształt. Sterowanie komputerowe (CNC) zapewnia powtarzalność i precyzję nawet w seriach tysięcy sztuk.
Orientacyjna stawka godzinowa toczenia CNC wynosi 140-250 PLN/h. Cena gotowego detalu zależy od materiału, złożoności geometrii, tolerancji, wielkości serii i czasu programowania. Prześlij rysunek techniczny albo plik CAD, a przygotujemy indywidualną wycenę.
Osiągalne tolerancje zależą od materiału, średnicy i długości elementu. Szczegóły podajemy przy wycenie na podstawie rysunku technicznego.
Stal nierdzewna, stal węglowa, aluminium, mosiądz, miedź oraz tworzywa sztuczne – w tym poliamid. Parametry skrawania dobieramy pod konkretny materiał.
Toczenie CNC: średnica do Ø 415 mm, długość do 1000 mm. Toczenie uniwersalne: Ø465 mm × 3000 mm. TSUGAMI BO326EII: Ø8-32 mm, 6 osi. DMG/MORI Sprint MF65: Ø10-65 mm, wrzeciono przechwytujące i oś Y. Obsługujemy materiał okrągły, kwadratowy i sześciokątny.
Prototypy realizujemy przede wszystkim, gdy projekt ma prowadzić do produkcji seryjnej. Typowy rozwój projektu obejmuje około 5 prototypów, pierwszą partię 20-50 sztuk, a następnie serie 100, 500 lub 1000 sztuk. To opis modelu współpracy, nie sztywny próg.
Toczenie dzielimy według kierunku posuwu i miejsca obróbki. Toczenie wzdłużne prowadzi nóż równolegle do osi detalu i nadaje mu średnicę. Toczenie poprzeczne prowadzi nóż prostopadle i kształtuje czoła oraz odsadzenia. Toczenie wewnętrzne, czyli wytaczanie, obrabia otwory i gniazda. Do tego dochodzą gwintowanie, przecinanie i toczenie kształtowe. W jednym detalu można łączyć kilka z tych operacji.
Wyślij rysunek lub model w formacie PDF, DXF, STEP, STP, STL albo DWG przez formularz kontaktowy. Podaj materiał, liczbę sztuk i tolerancje. Odpowiemy z wyceną i terminem realizacji.
Publikujemy otrzymane referencje oraz opinie z profilu firmy w Mapach Google. Cytujemy je dosłownie, bez poprawek.
Z pełnym przekonaniem mogę polecić firmę Anbi-Tech jako solidnego i profesjonalnego partnera w branży obróbki mechanicznej oraz wykonywania części dla przemysłu farmaceutycznego. To już trzecia firma, w której mam przyjemność współpracować z Anbi-Tech i za każdym razem współpraca przebiega na najwyższym poziomie.
Branża farmaceutyczna jest wyjątkowo wymagająca – liczy się nie tylko precyzja wykonania, ale również terminowość, jakość materiałów oraz pełne zrozumienie potrzeb klienta. Anbi-Tech wielokrotnie udowodnił, że doskonale odnajduje się w tym środowisku. Firma wykonywała dla nas między innymi części formatowe, części zamienne, igły napełniające, ślimaki transportowe, elementy do dozowania proszków i płynów oraz wiele innych komponentów produkcyjnych.
Na szczególne uznanie zasługuje jakość wykonania detali – zarówno ze stali kwasoodpornej 316L i 304, jak również z tworzyw sztucznych takich jak POM, poliuretan czy poliwęglan. Elementy są wykonywane bardzo solidnie, z dużą dokładnością i dbałością o detale, co w naszej branży ma kluczowe znaczenie.
Wielokrotnie Anbi-Tech dosłownie „ratował nam skórę” w sytuacjach awaryjnych, gdzie liczył się czas, szybka reakcja i elastyczne podejście do klienta. Ogromnym atutem firmy jest nowoczesny park maszynowy, który pozwala realizować nawet bardzo wymagające projekty przy zachowaniu najwyższej jakości wykonania.
Równie ważni są ludzie – personel firmy zawsze wykazuje pełne zaangażowanie, chęć współpracy oraz wsparcia technicznego. Widać ogromne doświadczenie, profesjonalizm i partnerskie podejście do klienta.
W farmacji ważny też jest „papier” czyli certyfikaty, nigdy nie zostały one zakwestionowane podczas audytów, czy to klienckich, czy urzędowych (np. GIF)
Zdecydowanie polecam współpracę z Anbi-Tech wszystkim firmom poszukującym sprawdzonego, rzetelnego i jakościowego partnera technicznego.
Dariusz Stachowicz, Starszy Kierownik Działu Utrzymania Ruchu, Polfa Warszawa S.A.
Bardzo dobra współpraca z Anbi-Tech przy realizacji nowej linii produkcyjnej dla rozlewni. Na podstawie wzoru butelki oraz elementów ze starej linii ich inżynier przygotował w SolidWorks projekt i dokumentację nowych części formatowych. Anbi-Tech wykonał następnie m.in. ślimaki, gwiazdy, zabieraki, orientatory, obracarki oraz elementy podające.
Duży plus za kompleksowe podejście – od analizy i projektu po wykonanie gotowych elementów. Widać duże doświadczenie techniczne, precyzję i umiejętność rozwiązywania niestandardowych problemów. Polecam.
Bartłomiej Ć, Specjalista, ORLEN
Współpracujemy z Anbi-Tech przy wykonywaniu części i elementów technicznych do naszych projektów. Cenimy ich przede wszystkim za jakość wykonania, terminowość i bardzo dobry kontakt. Przy niestandardowych tematach potrafią doradzić i znaleźć rozwiązanie zamiast tylko wykonać detal z rysunku. Solidny i godny polecenia partner.
Marek P., Kierownik Produkcji, Triccor
Solidna firma z ogromnym doświadczeniem! Wykonują detale ze stali, aluminium oraz specjalistycznych tworzyw jak POM i PTFE. Każda usługa – czy to toczenie, frezowanie czy cięcie CNC – jest wykonana perfekcyjnie, z dbałością o najmniejsze detale. Świetny kontakt, fachowe doradztwo i zawsze terminowa realizacja. Polecam z pełnym przekonaniem dla każdego, kto potrzebuje niezawodnych komponentów.
Damian Lab
Do wyceny prześlij rysunek PDF lub DXF albo model STEP z wymiarami. Podaj materiał, liczbę sztuk i wymagania jakościowe. Samo zdjęcie detalu bez wymiarów nie pozwala przygotować wiarygodnej wyceny.
Jeśli projekt łączy kilka operacji, ustalimy zakres obróbki, kontroli, montażu i procesów realizowanych u partnerów.

Tel.: +48 32 788 70 10
Kom.: +48 693 726 777
Kom.: +48 693 726 127

Olewin 50A, 32-300 Olkusz
VAT-ID: PL6372190715

anbi@anbi-tech.pl